Колёса, вилки и тормоза
Редакция и применимость
Перевод шести иллюстрированных листов LG-1–LG-6 из Gear, Wheels & Brakes. Даты отдельных листов — 10/1998, 01/1999, 11/1999 и 01/2000. Показаны колёсные вилки и тормозная комплектация того времени, а не современное рессорное шасси. Моменты затяжки, давление, оси и расходные материалы относятся к изображённой комплектации: другой обод, камера, шина или суппорт требуют своей применимой документации. В этой главе операции не пронумерованы заново — сохранены исходные листы и последовательность их пояснений.
Исходный лист LG-1
Камера, разборный обод и тормозной диск
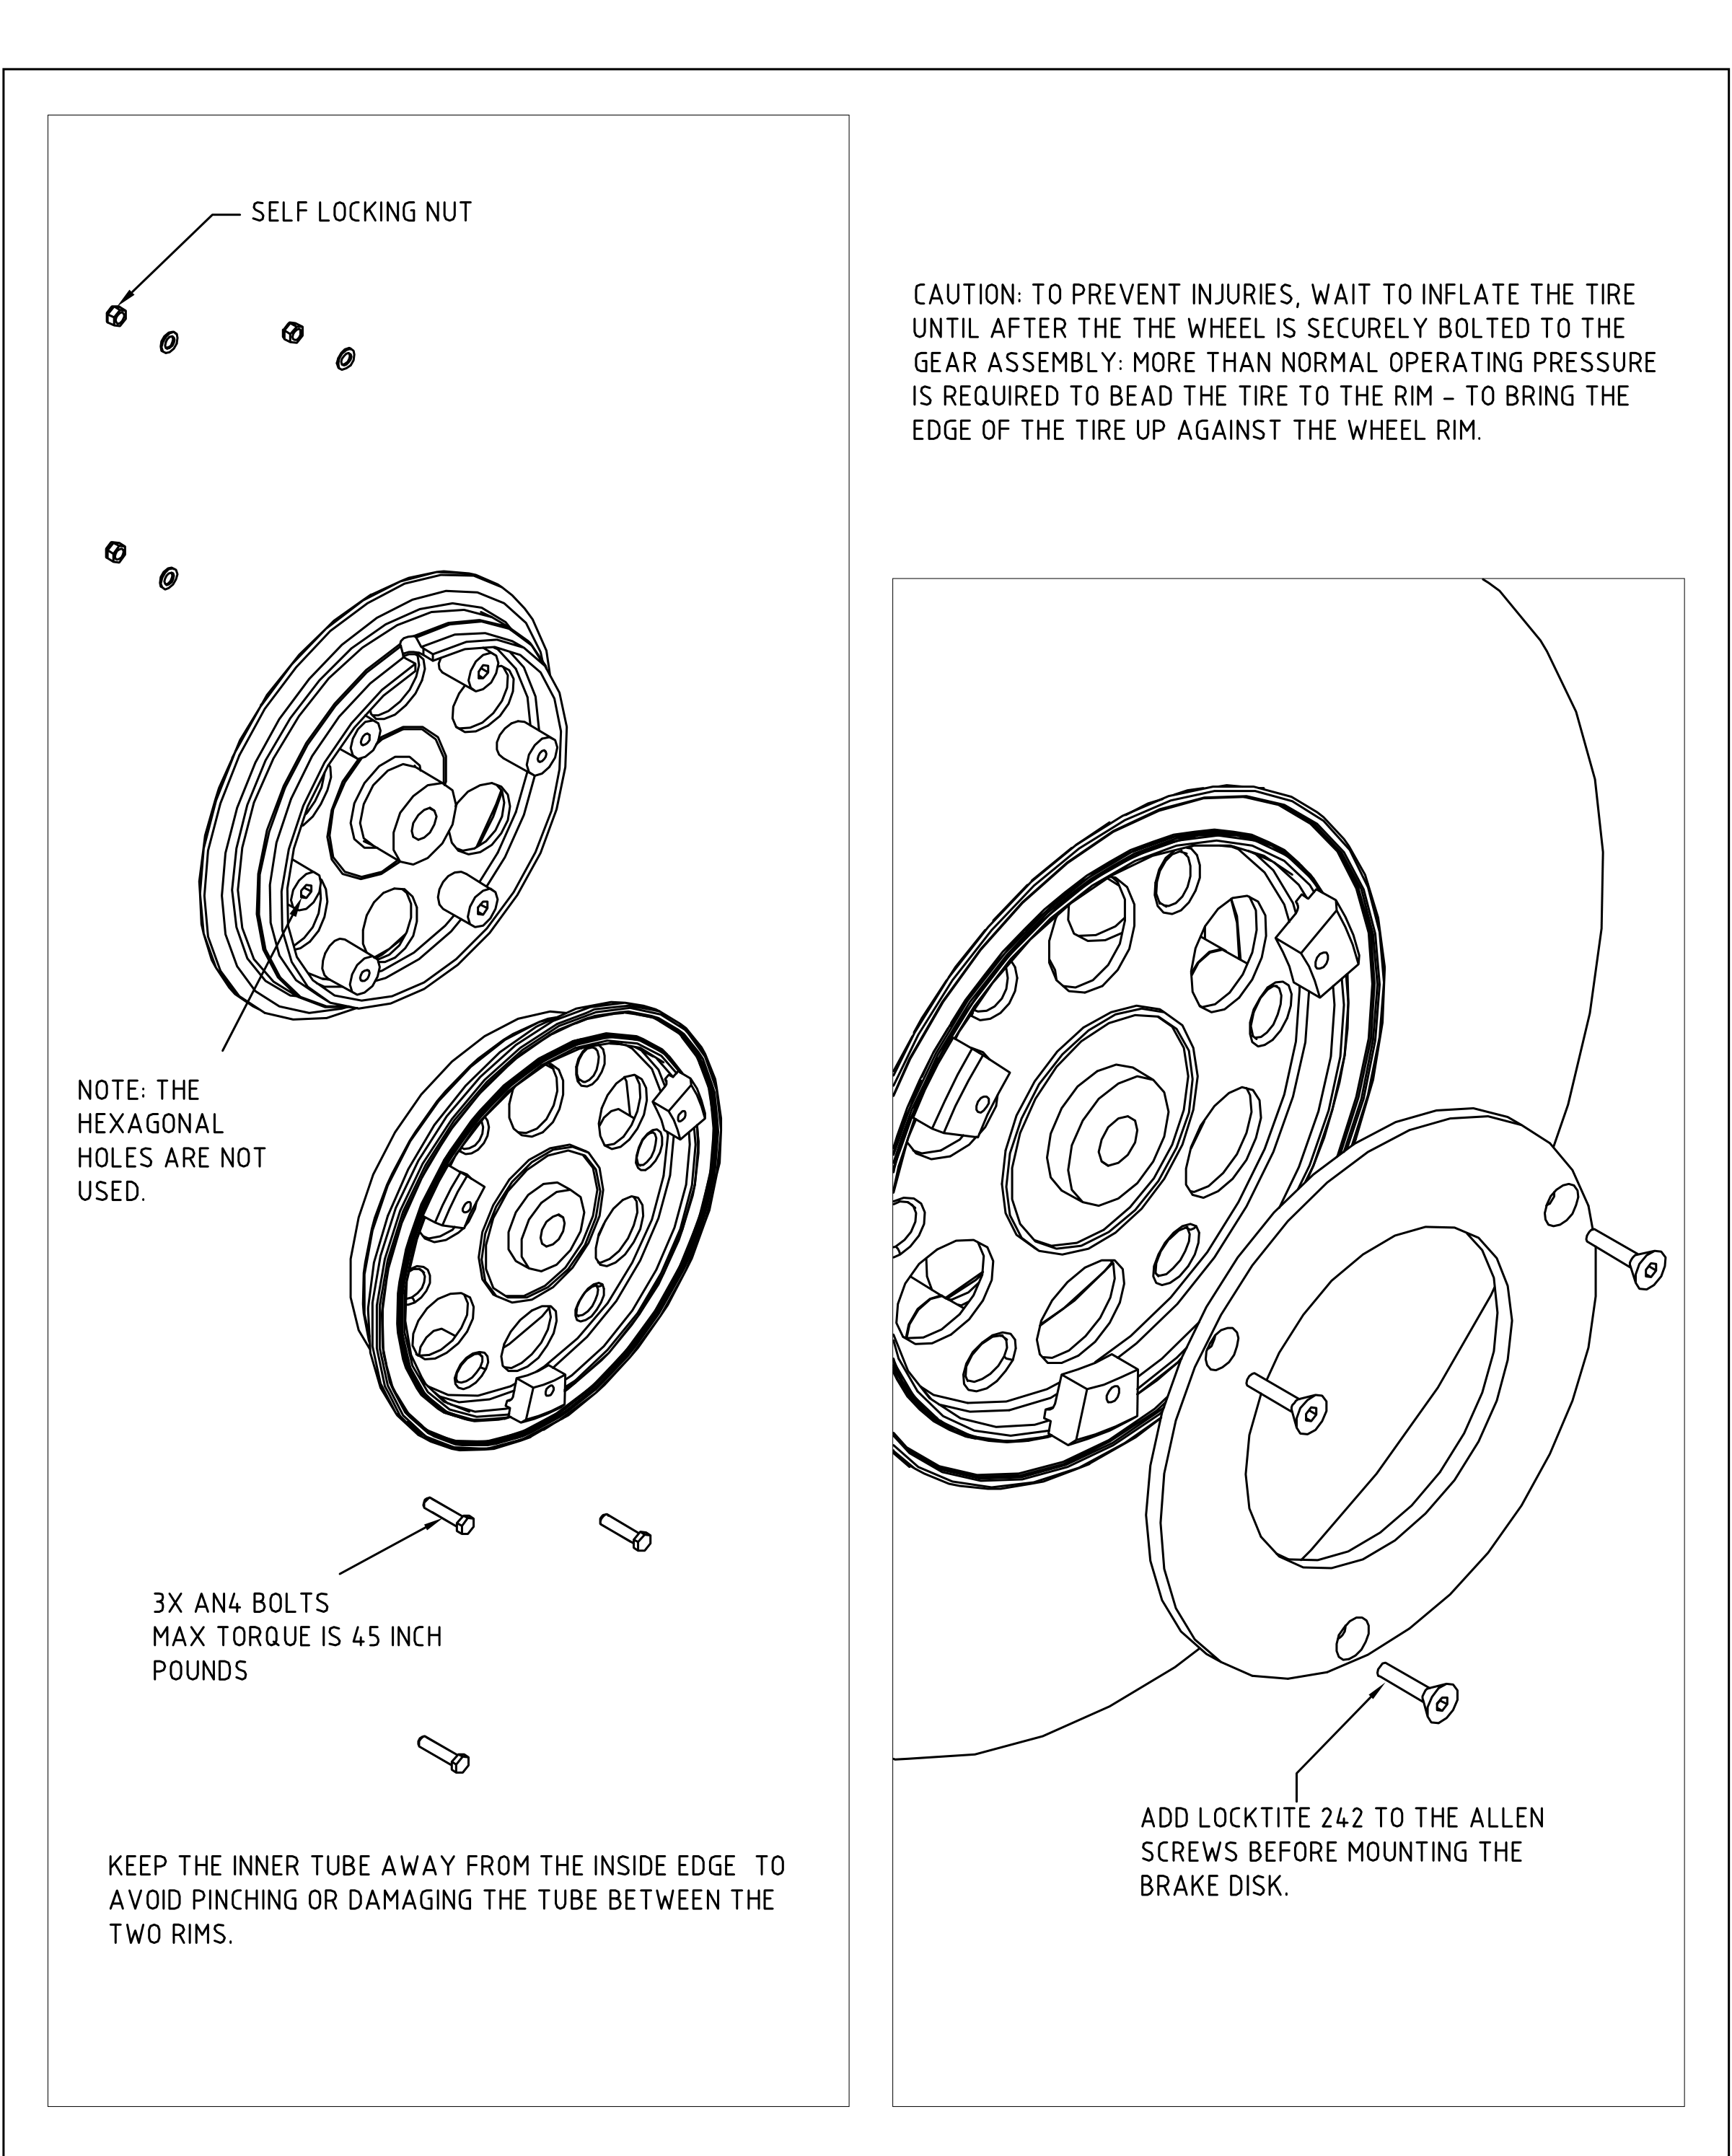
LG-1: слева две половины обода, три AN4, самоконтрящиеся гайки и камера; справа отдельный тормозной диск и его винты. Подпись 45 inch-pounds относится к соединению показанного обода.
LG-1, 01/1999. Обод соединяется тремя болтами AN4 с самоконтрящимися гайками. Для показанного узла на листе указан максимальный момент 45 inch-pounds, то есть 45 фунт-силы·дюйм; это не фунт-футы и не универсальный момент для любого AN4.
Шестигранные отверстия, отдельно отмеченные на рисунке, здесь не используются. Камеру держат вдали от внутреннего края стыка, чтобы не защемить и не повредить между половинами обода.
Перед креплением тормозного диска на винты с внутренним шестигранником наносят указанный на листе Loctite 242.
Важно: источник запрещает накачивать колесо до его надёжного крепления к сборке шасси. Он поясняет, что для посадки борта может требоваться давление выше рабочего, но предельное посадочное давление на этом листе не задано. Его нельзя угадывать по рабочим 30 PSI из другого листа: для фактического колеса и шины необходим установленный изготовителем предел.
Исходный лист LG-2
Суппорт, штуцер и контровка
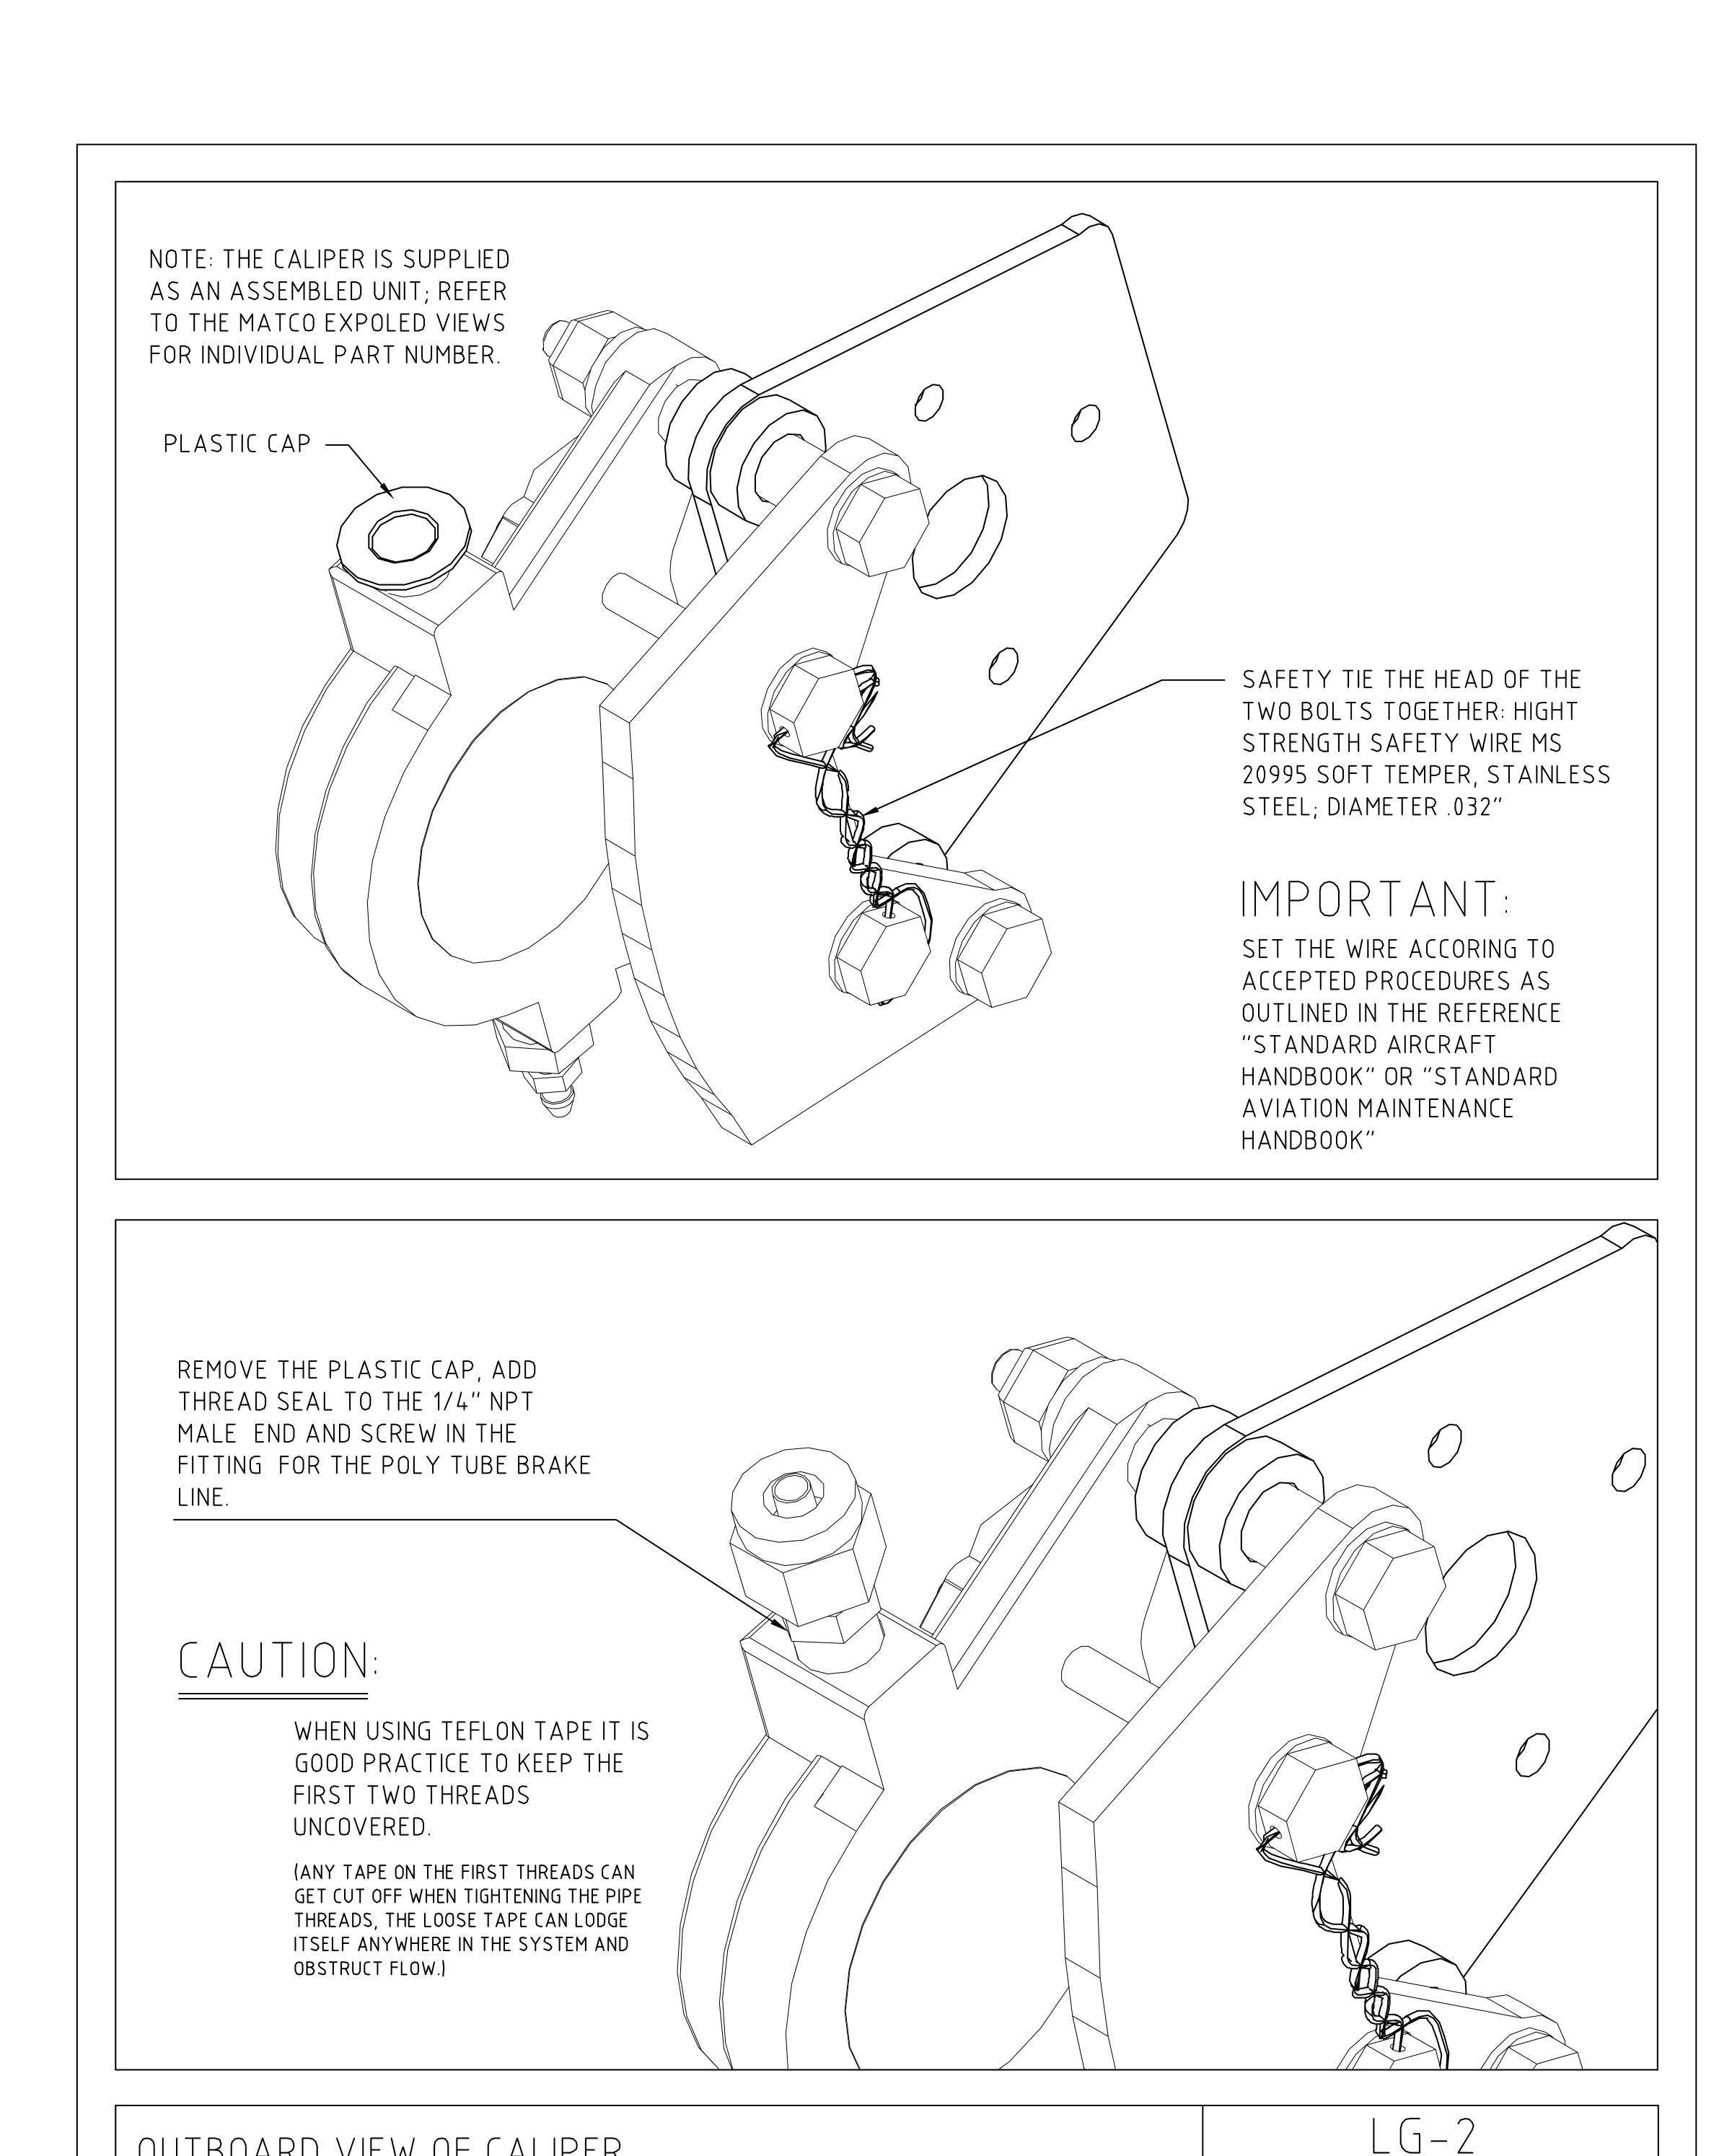
LG-2: наружная сторона суппорта, две контрящиеся головки и место штуцера под пластиковой заглушкой. Стрелки показывают отдельные операции, не разборку суппорта.
LG-2, 11/1999. Суппорт поставлялся собранным; номера внутренних деталей источник предлагает определять по разнесённым видам MATCO, а не по общей картинке.
Головки двух болтов контрят вместе нержавеющей контровочной проволокой MS 20995 диаметром .032 дюйма, указанной на листе как soft temper. Направление и способ контровки выполняют по принятым процедурам; источник ссылается на Standard Aircraft Handbook либо Standard Aviation Maintenance Handbook.
Пластиковую заглушку снимают. На наружную резьбу 1/4 NPT наносят предусмотренное для неё уплотнение и вворачивают штуцер полиэтиленовой тормозной трубки.
Предупреждение исходника о PTFE-ленте: первые два витка резьбы оставляют открытыми, иначе срезанные при затяжке части ленты могут попасть в гидросистему и перекрыть поток. Упоминание ленты не заменяет требования изготовителя конкретного тормоза к совместимости и способу герметизации.
Исходный лист LG-3
Вилка, усилитель и отверстия оси
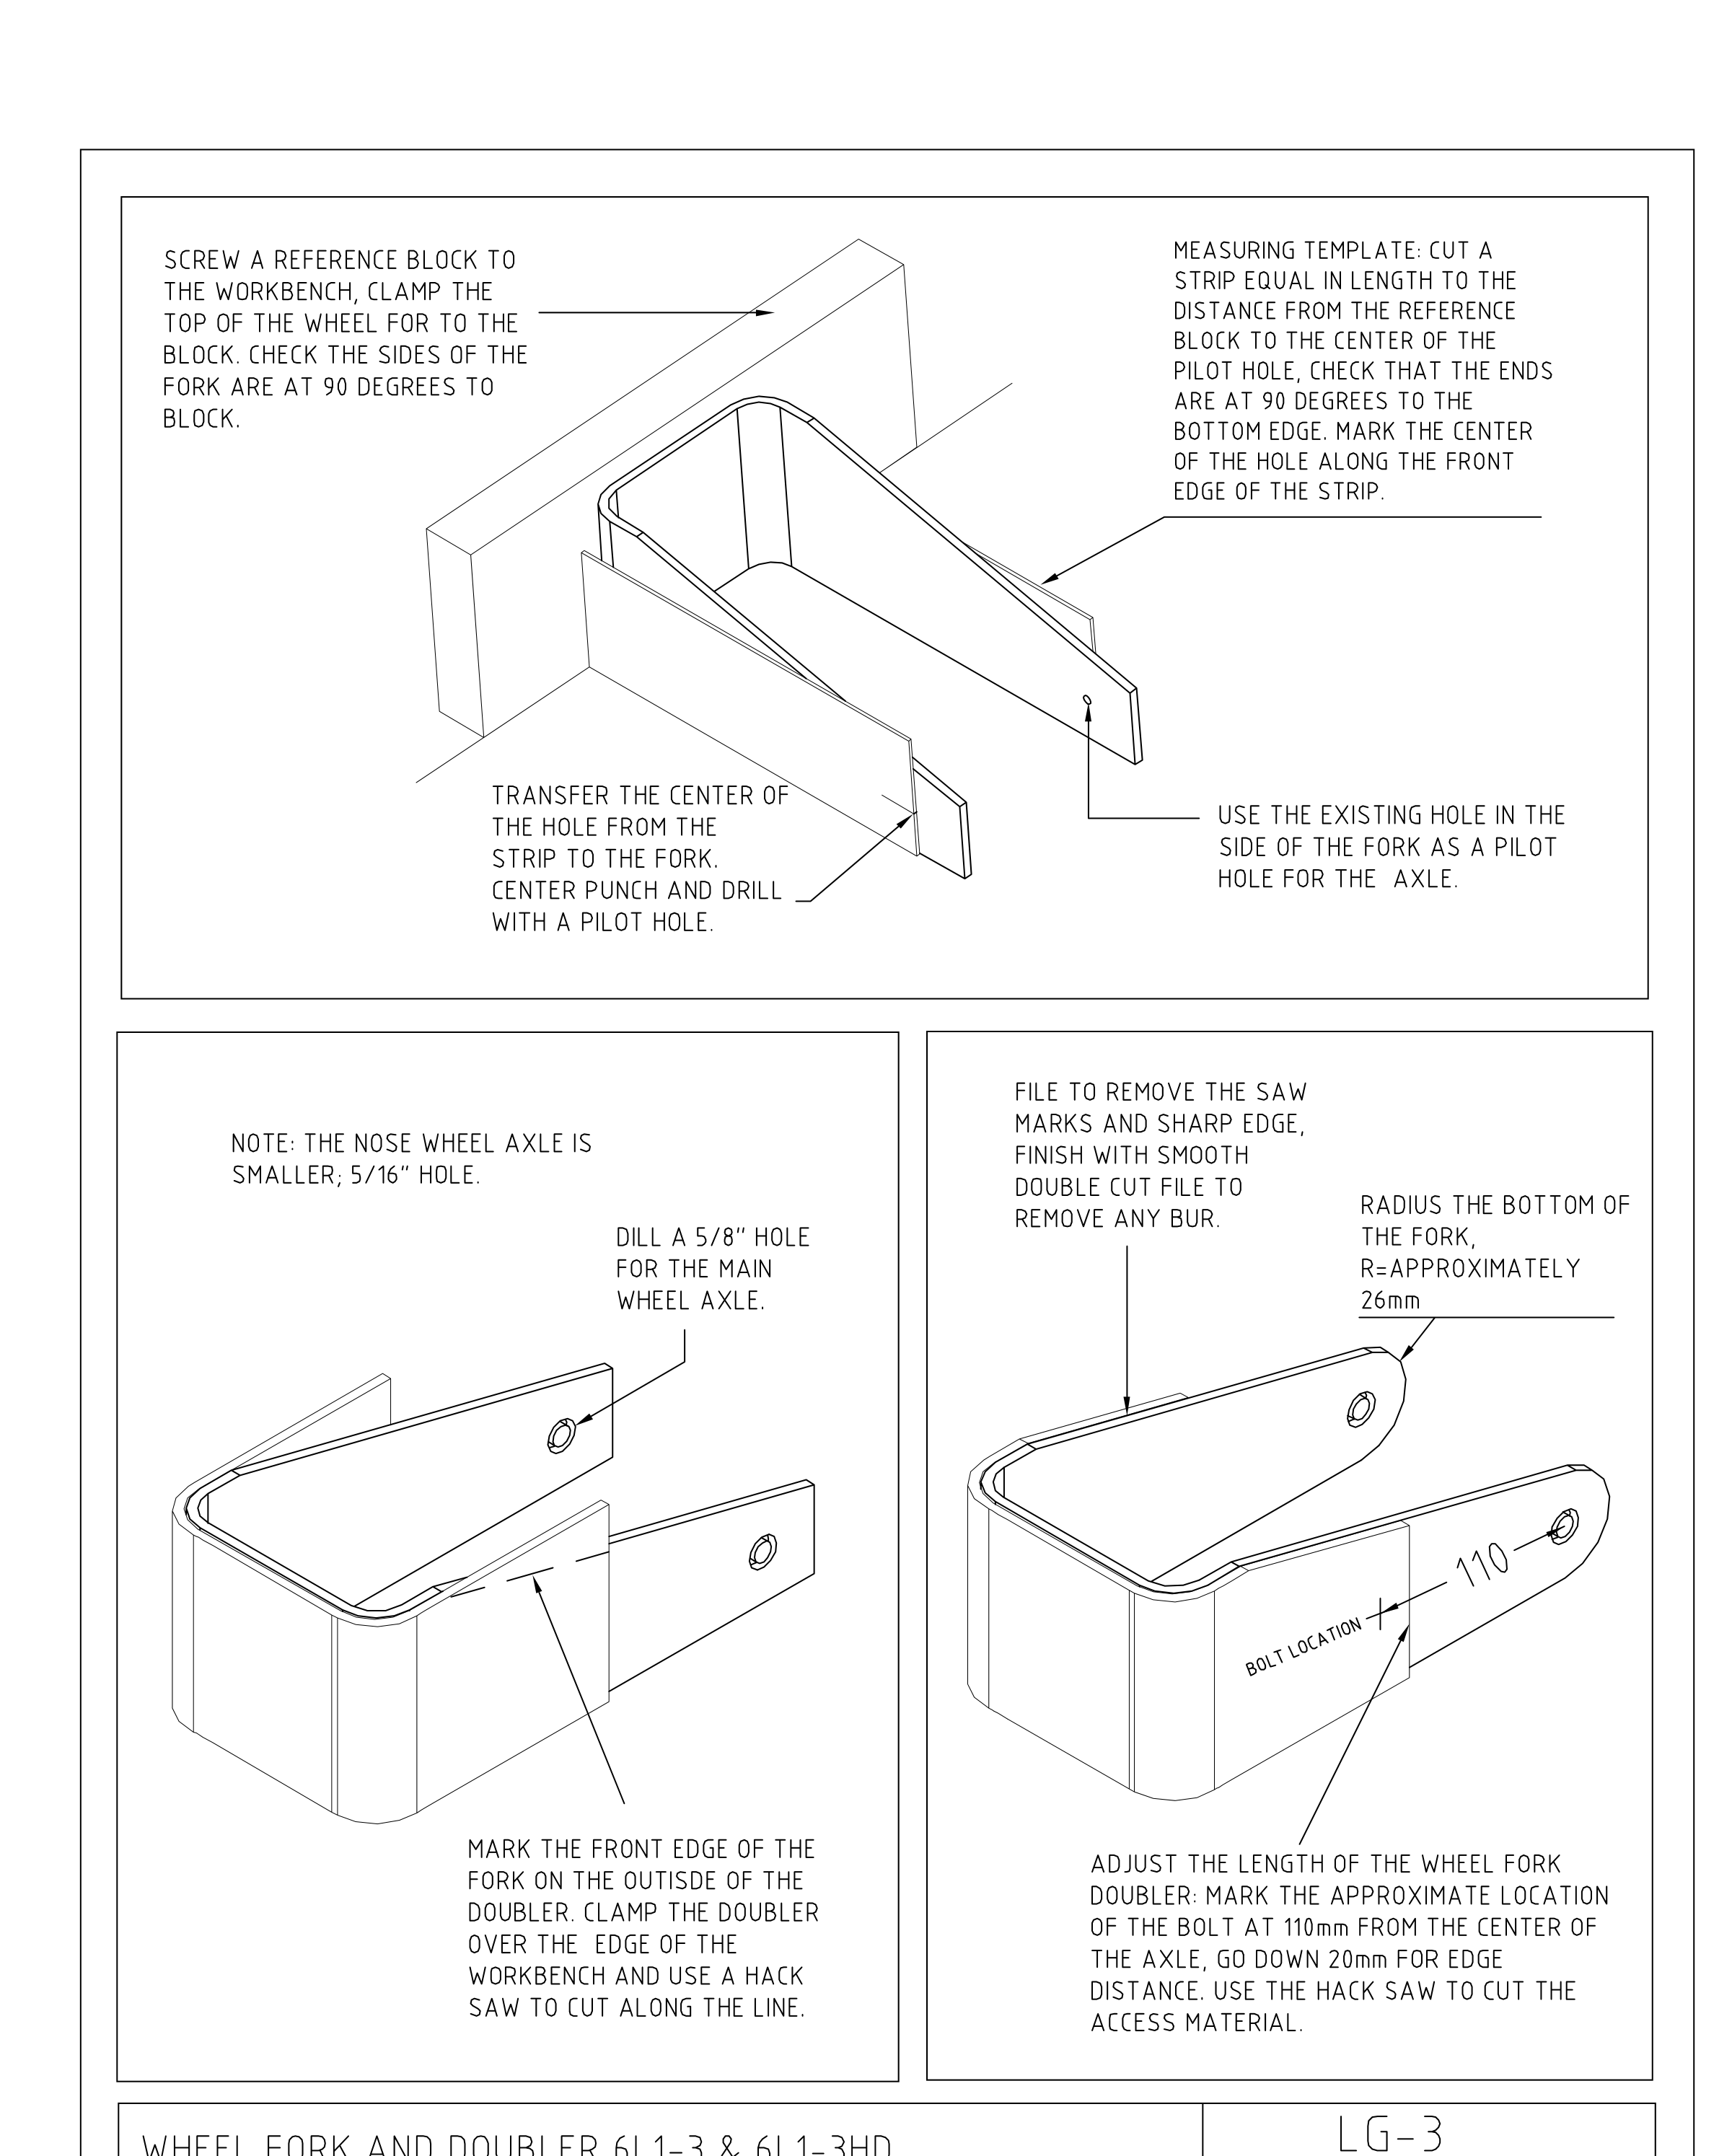
LG-3: сверху перенос отверстия мерной полосой, снизу разные диаметры осей и подрезка усилителя. Размер 110 мм от центра оси и запас 20 мм относятся к своей базе на нижнем правом виде.
LG-3, 01/1999. На столе закрепляют базовый брусок, верх вилки прижимают к нему. Боковины должны быть под 90° к базе. Мерную полоску делают по расстоянию от бруска до центра имеющегося пилотного отверстия; её торцы перпендикулярны нижнему краю. Центр отмечают на переднем крае полоски и переносят на другую сторону вилки, кернят и сверлят пилотное отверстие. Имеющееся отверстие используется как направляющее.
Для оси основного колеса на листе задано отверстие 5/8 дюйма. Для носового отдельно подписано меньшее отверстие 5/16 дюйма. Эти размеры относятся к разным осям и не заменяют друг друга.
Передний контур вилки переносят на наружную сторону усилителя, усилитель закрепляют у края стола и обрезают ножовкой по линии. Следы пилы и острые кромки снимают напильником до гладкой поверхности; нижний радиус вилки приблизительно 26 мм.
Длину усилителя подгоняют: примерное место болта отмечают в 110 мм от центра оси, ниже оставляют 20 мм расстояния до края и удаляют лишний материал. Заголовок листа называет вилку 6L1-3 и усилитель 6L1-3HD. Это не размерный шаблон: контур переносят с фактической соответствующей детали.
Исходный лист LG-4
Установка вилок на стойки и параллельность
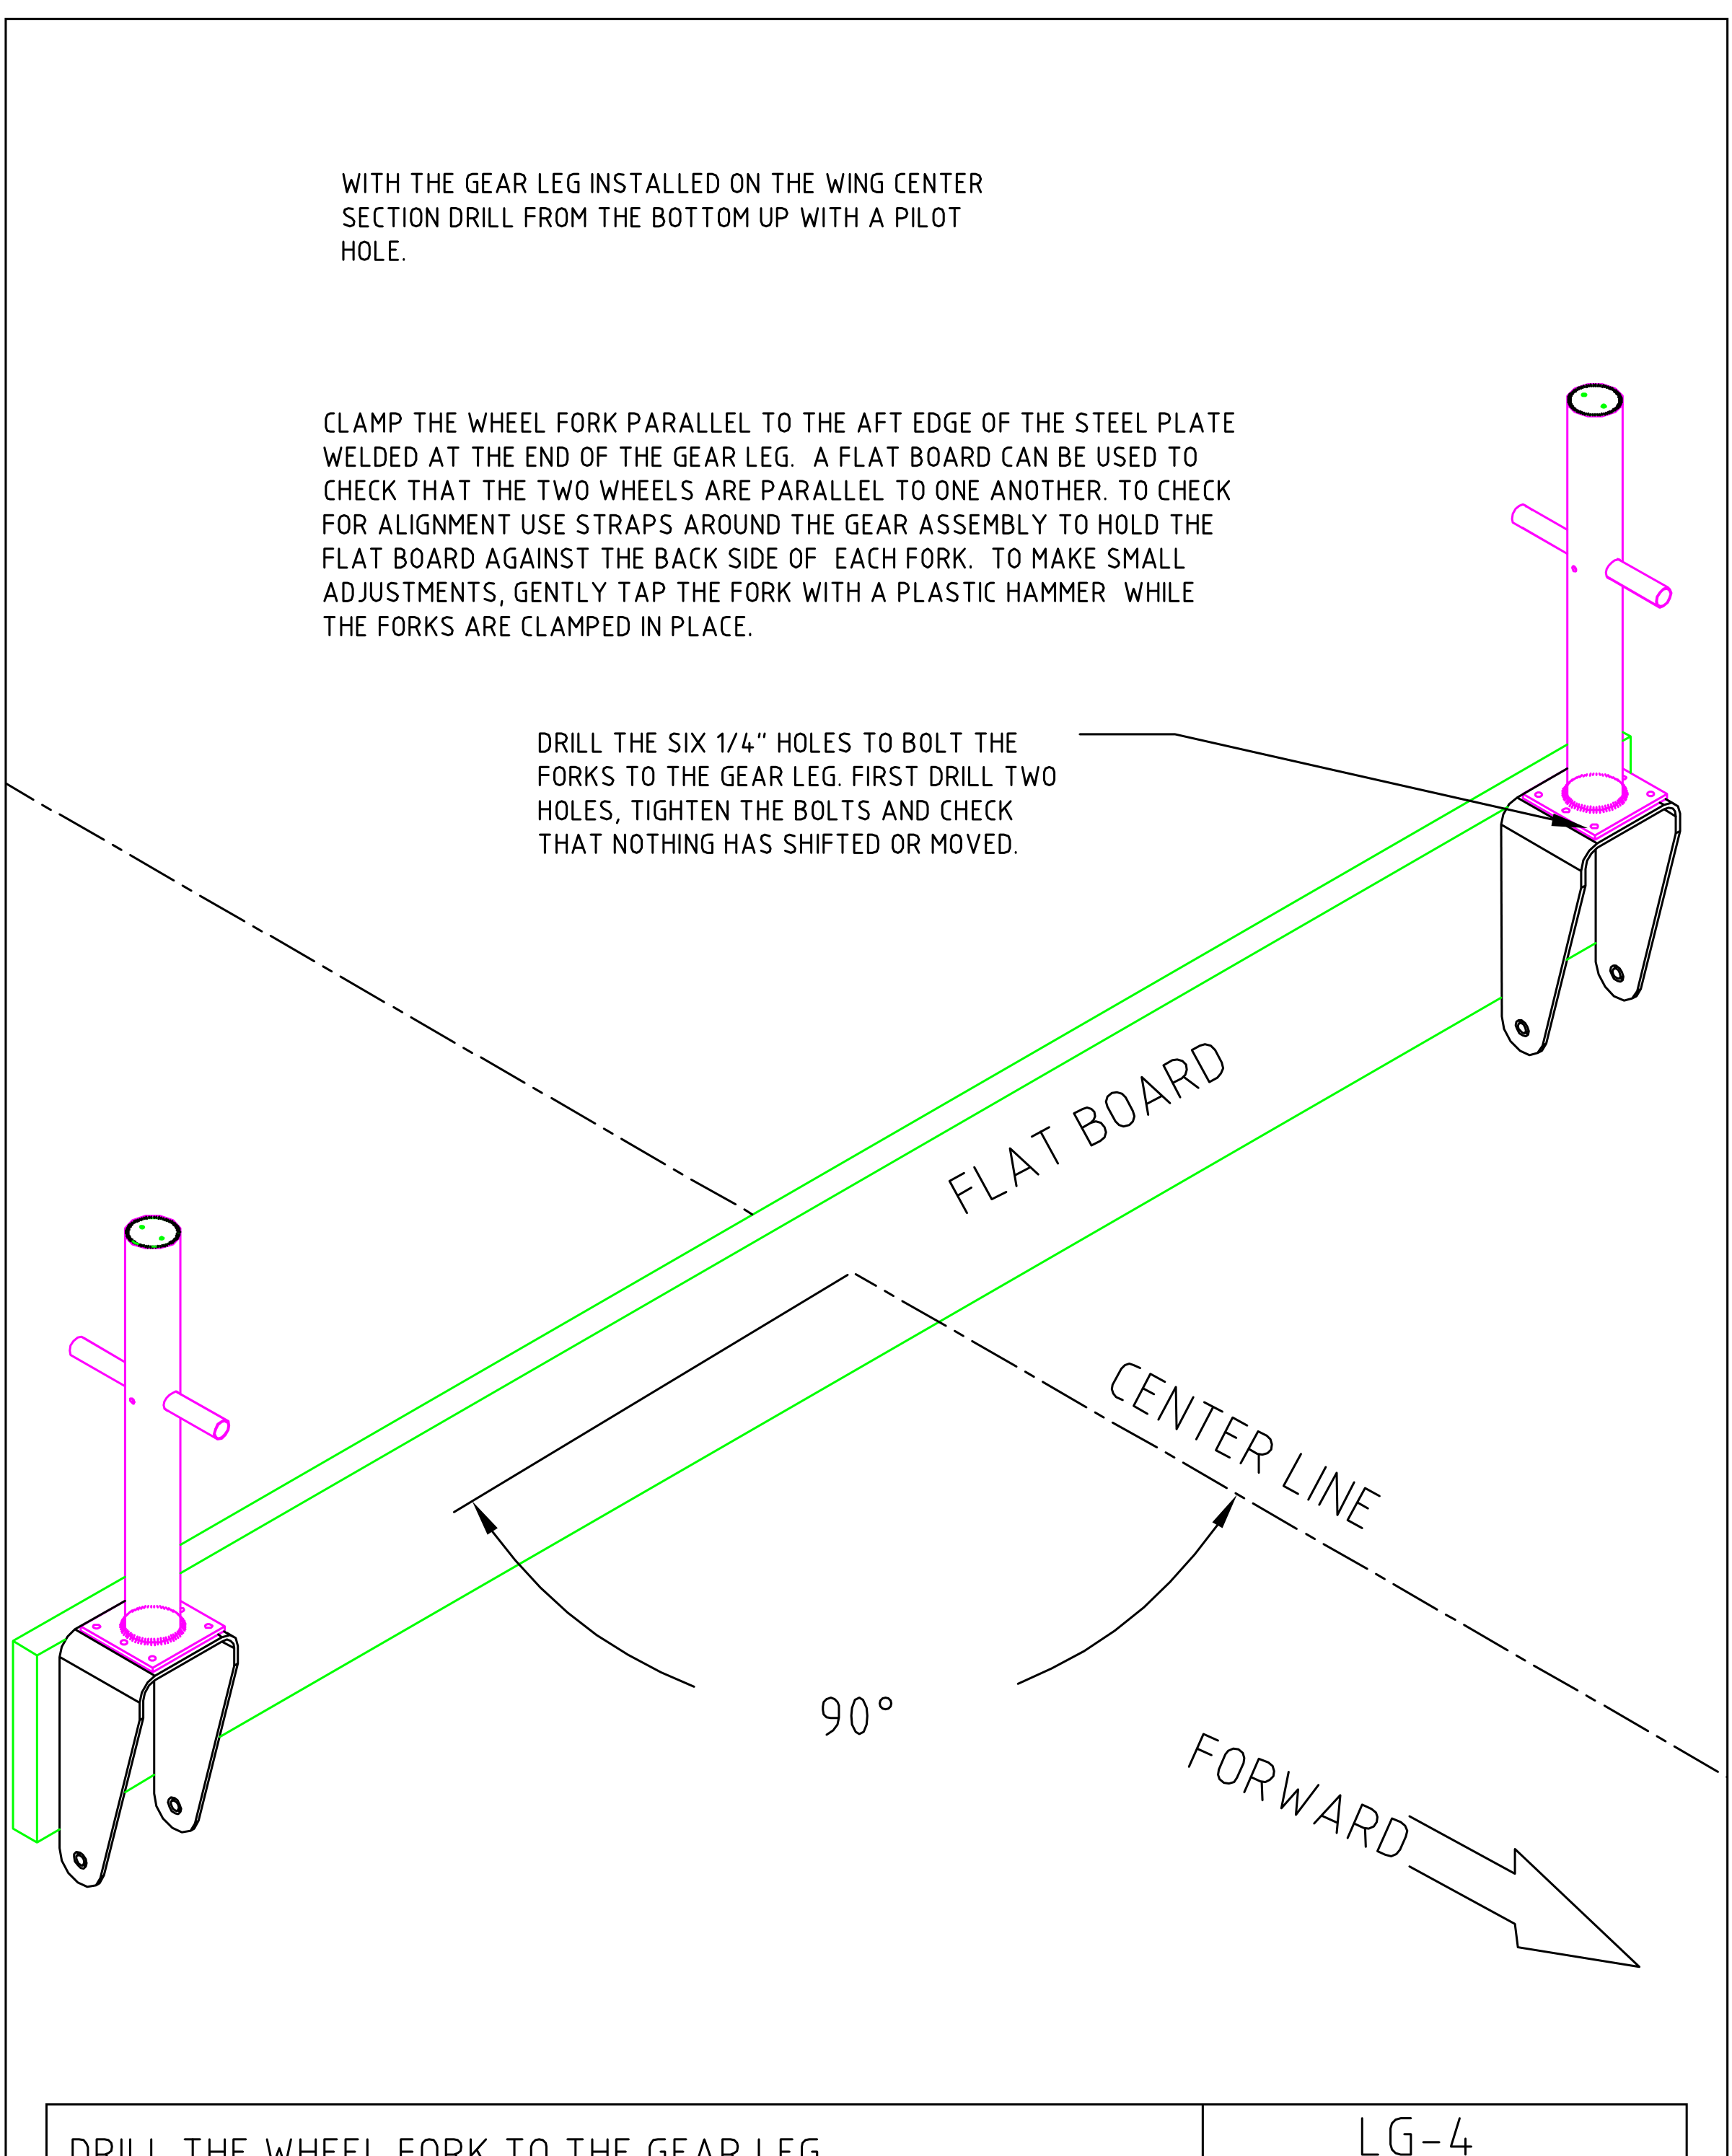
LG-4: две основные стойки, вилки и общая базовая доска. Это проверка выравнивания изображённой сборки, не новая заданная величина схождения для другого шасси.
LG-4, 01/1999. При установленной в центроплане стойке пилотное отверстие сверлят снизу вверх. Вилку прижимают параллельно заднему краю стальной пластины, приваренной к концу стойки.
Прямой ровной доской проверяют взаимную параллельность двух вилок. Ремни удерживают её у задних сторон обеих вилок; для малой корректировки при зажатых деталях источник допускает лёгкое постукивание пластиковым молотком. На виде ось доски/колёс показана под 90° к оси самолёта, стрелка FORWARD означает вперёд.
Под крепление вилок к стойкам показаны шесть отверстий 1/4 дюйма. Сначала сверлят два, затягивают установленные болты и повторно проверяют, что детали не сдвинулись; только затем выполняют остальные.
Исходный лист LG-5
Соединение усилителей с вилками
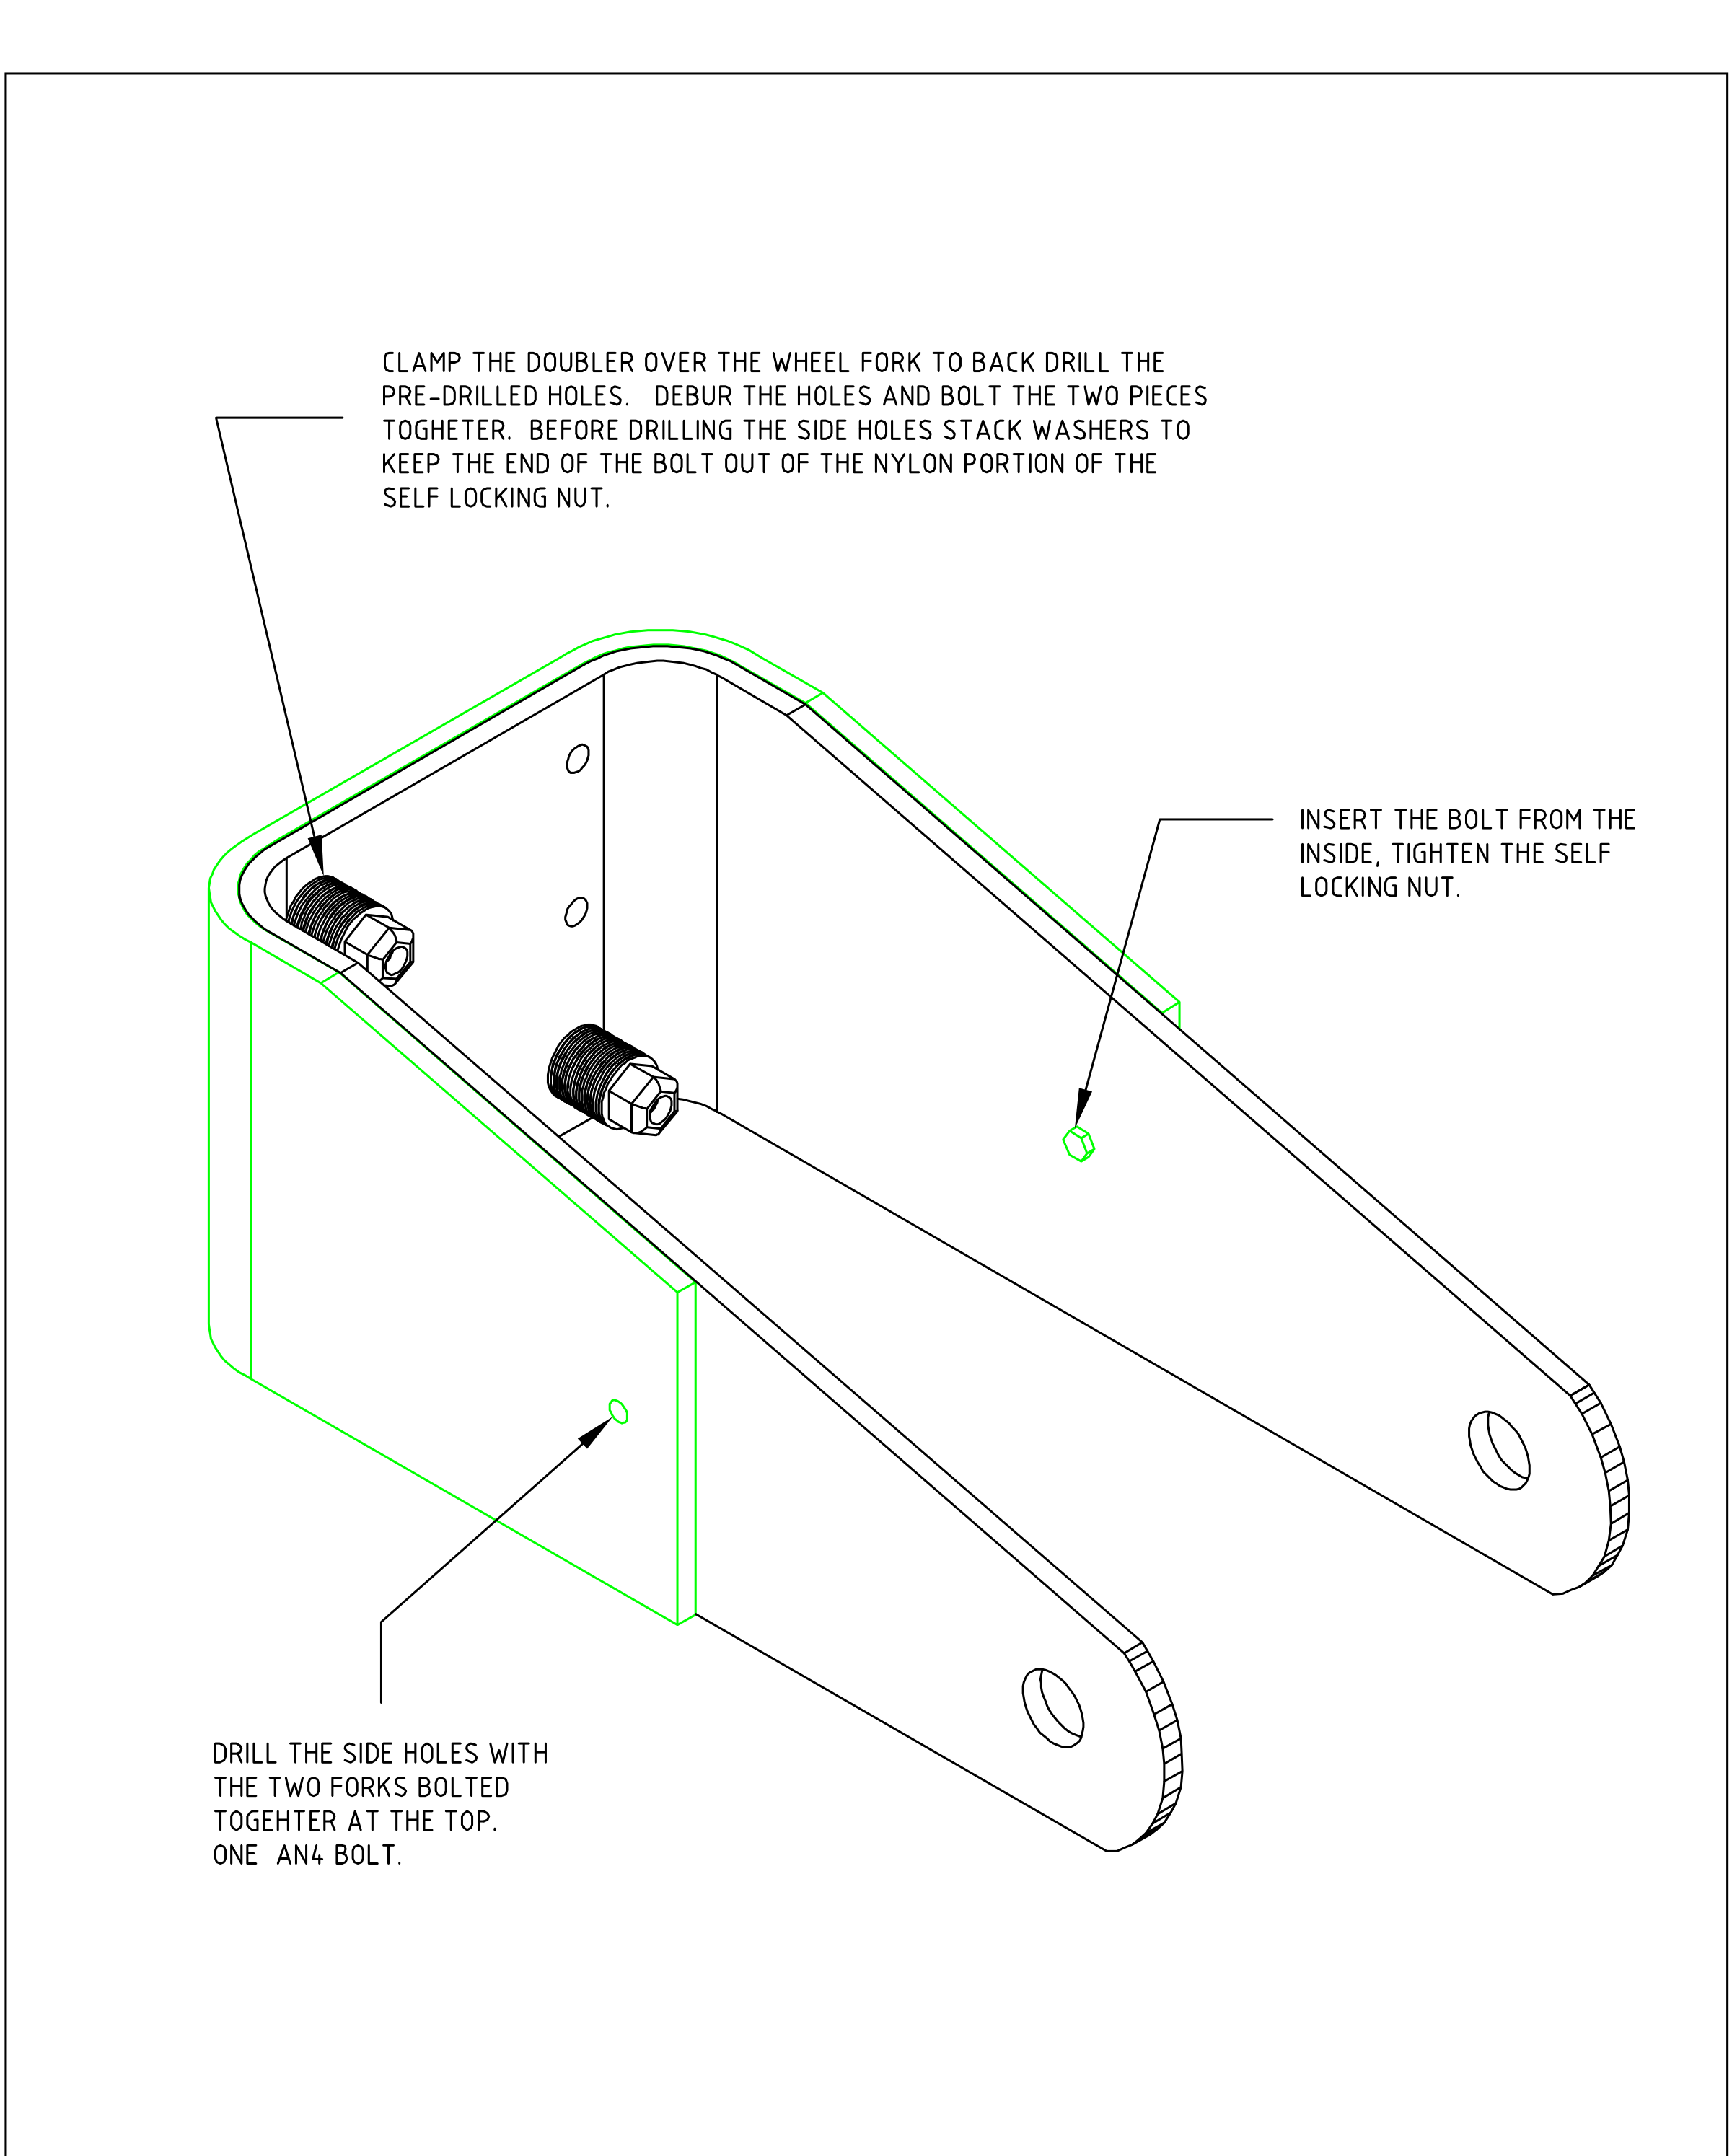
LG-5: временные шайбы на верхних болтах при сверлении и направление установки бокового AN4. Верхнее и боковое крепления имеют разные роли.
LG-5, 10/1998. Усилитель прижимают поверх вилки, имеющиеся отверстия переносят сверлением, снимают заусенцы и соединяют обе детали болтами.
До сверления боковых отверстий временно подкладывают шайбы, чтобы конец болта не вошёл в нейлоновую часть самоконтрящейся гайки. Это описание временного соединения для сверления, не правило окончательной затяжки самоконтрящейся гайки.
Боковые отверстия сверлят при соединённых сверху вилке и усилителе; на листе указан один AN4. Болт вводят изнутри, затем затягивают самоконтрящуюся гайку. Момент для этого бокового болта на LG-5 не задан; 45 inch-pounds с LG-1 сюда не переносится.
Исходный лист LG-6
Ось, проставки, колесо и крепление суппорта
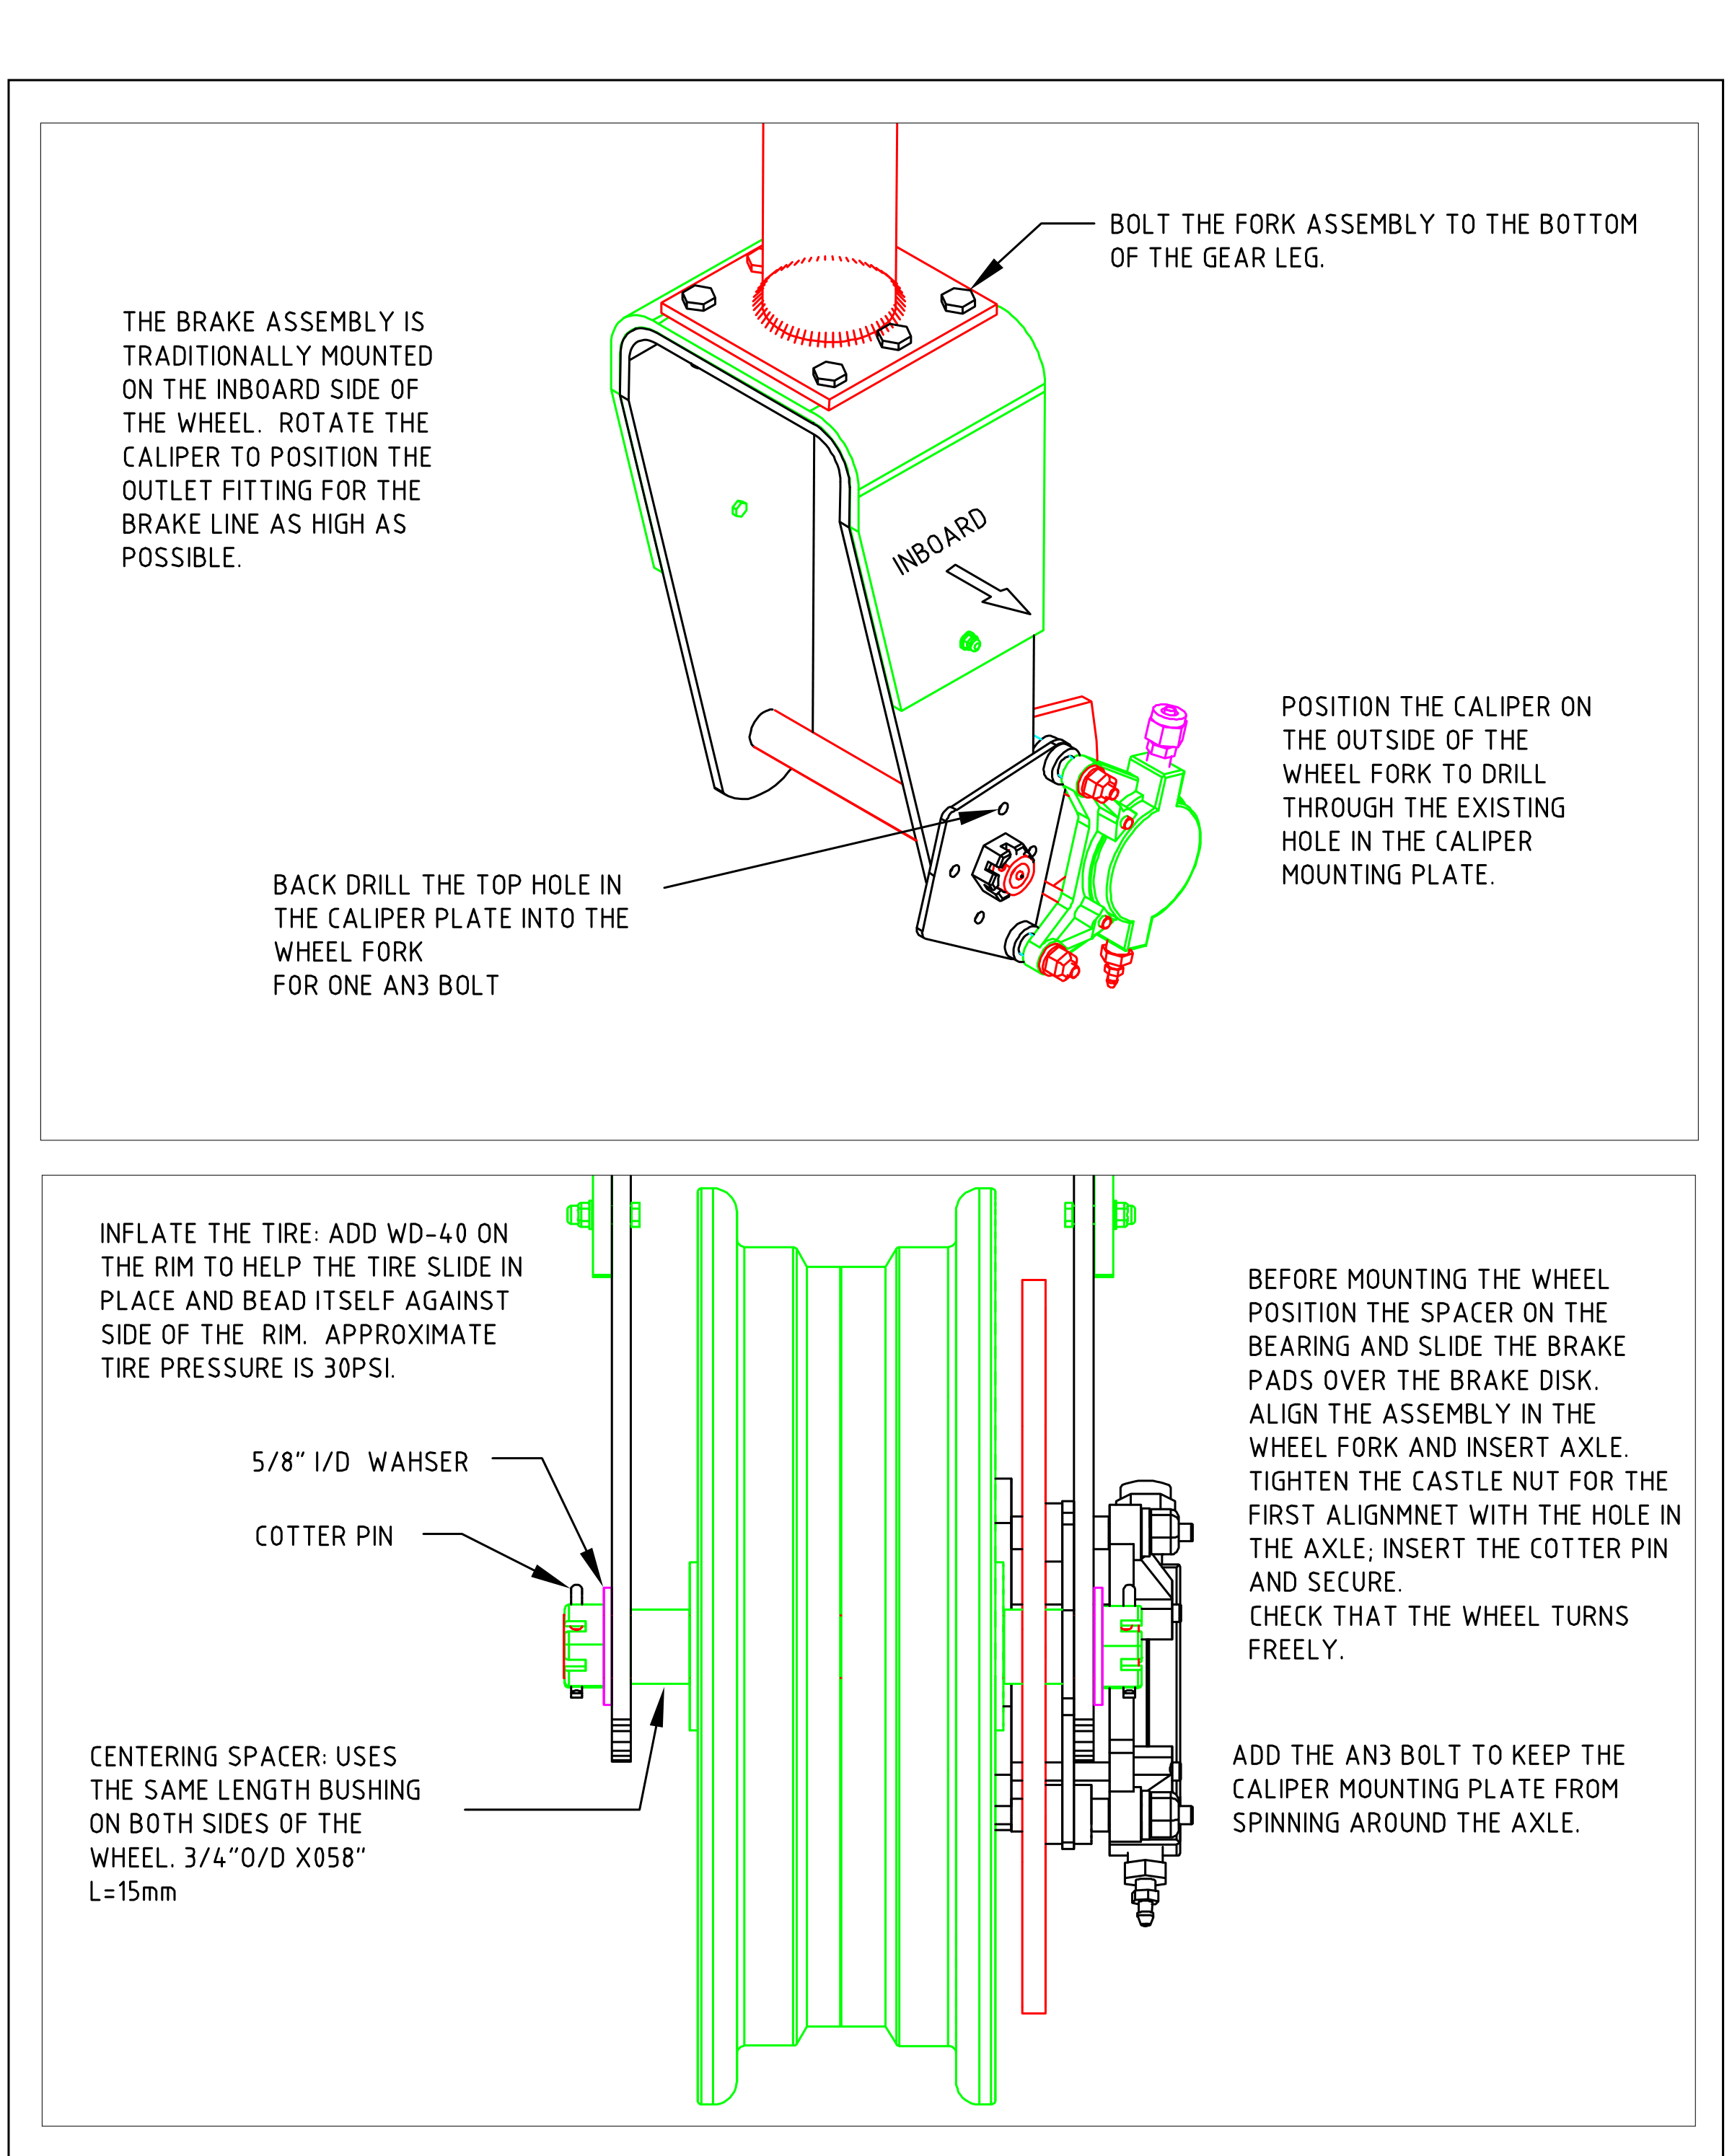
LG-6: сверху крепление вилки и суппорта, снизу разрез колеса с равными втулками, шайбой и шплинтом. AN3 удерживает монтажную пластину, а ось несёт колесо — эти крепления не взаимозаменяются.
LG-6, 01/2000. Вилку в сборе крепят снизу стойки. Тормоз обычно располагается с внутренней стороны колеса; суппорт поворачивают, чтобы штуцер тормозной магистрали находился как можно выше.
Для разметки суппорт прикладывают снаружи вилки и через существующее верхнее отверстие его монтажной пластины сверлят вилку под один болт AN3. Этот болт не даёт пластине проворачиваться вокруг оси колеса.
До установки колеса на подшипники надевают центрирующие втулки одинаковой длины с обеих сторон. На рисунке: наружный диаметр 3/4 дюйма, стенка .058 дюйма, длина 15 мм; шайба имеет внутренний диаметр 5/8 дюйма. Втулки должны соответствовать изображённой оси и подшипникам.
Колодки надевают на тормозной диск, сборку выравнивают в вилке и вставляют ось. Корончатую гайку по исходнику затягивают до первого совпадения с отверстием в оси, ставят и разводят шплинт. Проверяют свободное вращение колеса; затем ставят AN3 против проворота пластины суппорта.
На старом листе приведены WD-40 на ободе для посадки борта и ориентировочное рабочее давление 30 PSI. Это запись исходного LG-6, а не подтверждение совместимости WD-40 с любой камерой/шиной и не предельное посадочное давление. Для фактического изделия сверяют его требования; предупреждение LG-1 о накачивании после крепления сохраняется.