Добро пожаловать в раздел «Помощь в сборке» — ваше надёжное руководство на пути к созданию собственного самолёта. Компания Zenith положила начало развитию этого направления, но мы создали новый продукт, значительно обновив конструкцию и сам комплект. Наш комплект самостоятельной сборки (KIT) стал технологичнее и точнее: многие детали не требуют ручной обработки, а новые отверстия выполняют функцию контрольных, что не только облегчает процесс, но и значительно экономит время сборки. Здесь вы найдёте всё необходимое, чтобы двигаться с уверенностью и получать удовольствие от процесса.
ОБЩИЕ ПРАВИЛА СБОРКИ САМОЛЕТА
Чертежи и фотоинструкции по сборке показывают детали, размеры, сборочные единицы, конкретные места установки, а также процедуры сборки. Некоторые фотографии различных сборок могут не соответствовать чертежам. Чертежи всегда имеют приоритет. Настоящие правила предоставляют общие спецификации и является источником рекомендуемого и допустимого материала, заклёпок и их правильной установки. Также они охватывают подходящий тип болтов при использовании резьбовых соединителей, указанных на чертеже. Мы надеется, что эти правила позволят сборщику/производителю понять процесс и уменьшить необходимость в вопросах.
Сокращения
AD — заклёпки твердые (hard)
AN / MS — авиационное крепёжное изделие (военный стандарт)
A3 — Avex вытяжная заклёпка ⌀ 3/32″ (⌀ 2,4 мм) алюминиевая
A4 — Avex вытяжная заклёпка ⌀ 1/8″ (⌀ 3,2 мм) алюминиевая
A5 — Avex вытяжная заклёпка ⌀ 5/32″ (⌀ 4 мм) алюминиевая
AS5 —Avex вытяжная заклёпка ⌀ 5/32″ (⌀ 4 мм) нержавеющая сталь
AWG — американская проволока
CH — Chris Heintz
CL — линия самолёта
CG — центр тяжести
d — диаметр отверстия
DWG — чертёж
e — расстояние до кромки
EXT — вытяжка
F.95 — облегчающее отверстие 95 мм в диаметре
HL — задняя кромка крыла
H.T. — хвостовая часть
I/B — кромка внутренняя
LE — передняя кромка
LE lt — передняя кромка, слева, в сиденье пилота впереди
l — длина (маленькая L)
FRWD — вперед
MAC — средняя аэродинамическая хорда
mm — миллиметры
NPT — трубная резьба
O/B — наружный канал
OD — наружный диаметр (трубка)
Plc — пластина
P/N — номер детали
QTY — количество
R — правая (сидя в самолёте лицом вперёд)
R1/4″ — радиус R1/8″ или R3 в зависимости
R12 — расстояние до кромки радиуса (см. CS#101)
REQ’D — требуемое количество
S.L. — самозажимная гайка AN365
S.S. — нержавеющая сталь
STOL — короткий взлёт и посадка
STN — станция
t — толщина материала в тысячных долях дюйма
TD — тяга
V — объём (крыло) чертёж 7-V-0
W/ — с
XL, XU — координаты по чертежу CH 601
Yu — координаты по верхней кривизне
Yl — координаты по нижней кривизне
Соединение листового металла
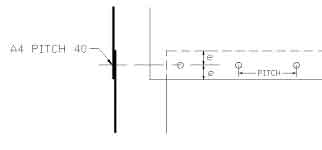
Обшивки накладываются друг на друга. Чертежи показывают рекомендуемое положение и шаг заклёпок соединений листов.
Линии заклёпок: используйте маркер с мягким наконечником. Никогда не используйте острый инструмент! Можно использовать маркер или карандаш (цветные карандаши).
Отметьте линию заклёпки на фланцах ребер с помощью маркировочного шаблона.
Разметьте шаг заклёпок (расстояние между отверстиями), указанный на чертежах. Чертежи показывают либо шаг заклёпок, либо количество заклёпок.
После сверления детали временно фиксируются с помощью Cleco. Используйте Cleco при сборке. Когда всё соберете, разберите, зачистите отверстия, нанесите грунтовку от коррозии.
При возможности оригинальная заклёпка должна находиться со стороны самой тонкой детали или с внешней стороны самолёта.
Сверлите легкой электрической дрелью (прибл. 2000 об/мин) с установкой шайбы из резины или резинового шланга на патрон (предотвращает повреждение металла).
Заклепки и отверстия.
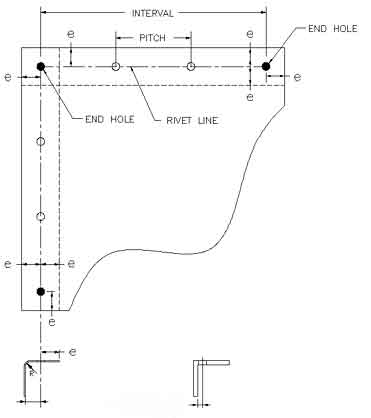
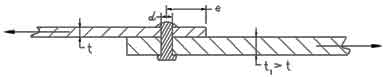
Стандартное расстояние до кромки для A4 и A5 = 10 мм.
Линяя заклепок прямая линия с отступом = e.
Первое и последнее отверстие в линии заклёпок устанавливаются на расстоянии «e» от кромок.
Сначала разметьте линию заклёпок, установите крайние отверстия, затем разделите интервал на указанный шаг. Заклёпки в интервале должны быть равномерно расположены.
Допуск +1,5 мм.
e = расстояние до кромки, измеряемое от центра отверстия до кромки листа.
Минимум = 1,5 d
Минимальное расстояние до гнутой полки = R + d/2. До экструдированной = d/2.
| Диаметр заклёпки | 3/32″ (2,4 мм) | 1/8″ (3,2 мм) | 5/32″ (4 мм) | 3/16″ (4,8 мм) |
|---|---|---|---|---|
| Номинальный диаметр, сверла | #40 (⌀ 2,5 мм) | #30 (⌀ 3,2 мм) | #20 (⌀ 4 мм) | #12 (⌀ 4,8 мм) |
| Макс. допустимый диаметр при t < 1,0 мм | 2,7 мм | 3,5 мм | 4,4 мм | 5,2 мм |
| Макс. допустимый диаметр при t ≥ 1,0 мм | — | 3,8 мм | 4,8 мм | 5,7 мм |
Кернение выполняются только для толщины до t = 1,0 мм включительно (0,040″ = 1,0 мм).
| Диаметр заклёпки | 3/32″ (2,4 мм) | 1/8″ (3,2 мм) | 5/32″ (4 мм) | 3/16″ (4,8 мм) |
|---|---|---|---|---|
| Макс. допустимый диаметр после вмятин | 0,110″ (2,8 мм) | 0,146″ (3,7 мм) | 0,185″ (4,7 мм) | 0,217″ (5,5 мм) |
Сверление для материала толщиной t ≥ 1,2 мм (0,047″) и вытяжек (если не указано иное на чертежах).
| 426 Заклёпки | AD-3 | AD-4 | AD-5 |
| D = 1,8 d | 4,3 мм | 5,8 мм | 7,4 мм |
| k = 0,4 d | 0,96 мм | 1,07 мм | 1,07 мм |
Вытяжные заклёпки устанавливаются ручным или пневматическим заклёпочником, с обработанными головками (носовой элемент) — просто, быстро и тихо. Используются с доступом только с одной стороны (не требуют обратной опоры).
На чертежах обозначены как A4 и A5 и требуют минимальной прочности на сдвиг 110 и 180 psi соответственно. Рекомендуемые заклёпки A4 и A5 имеют прочность на сдвиг 130 и 220 psi соответственно (стержень удалён), алюминиевые заклёпки коррозионно-устойчивы, многозахватные (длина стержня не критична), стержень зафиксирован (не вываливается).
Требуется специальная обработанная головка на вытяжном инструменте, чтобы получить низкую, выступающую округлую головку.
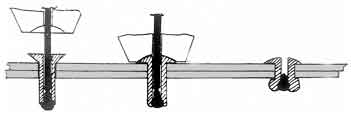
| Обозначение | Ссылка Avex | D головки |
| A4 | 1604-0412 | 0 до 1/4″ (0 до 6 мм) |
| A5 | 1604-0514 | 0 до 5/16″ (0 до 8 мм) |
Стандартная (плоская) головка заклёпочника (носовой элемент) закалена производителем. Перед обработкой её следует размягчить нагревом горелкой до красного состояния, затем остудить и обрабатывать. До состояния, когда обработанный диаметр носового элемента равен диаметру заклёпки. Для этого потребуются две разные головки заклёпочника: одна для A4 и другая для A5.
Глубина обработки — расстояние от листа до верхушки головки заклёпки. Проверяйте глубину, вытягивая заклёпки. Если носовой элемент оставляет след и кольцо на листе, значит, слишком глубоко, просто подпилите носовой элемент. Если есть зазор между краем головки заклёпки и листом, значит носовой элемент недостаточно глубок.
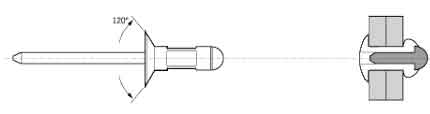
| Код | Производитель | Марка | Ссылка | Диаметр | Сверло | Код |
|---|---|---|---|---|---|---|
| A4 | AVDEL | AVEX | #1604-0412 | 3,2 мм (1/8″) | ⌀ 3,2 мм (#30) | A4 |
| AF4 | тот же | тот же | тот же | 3,2 мм (1/8″) | ⌀ 3,2 мм (#30) | AF4 |
| A5 | тот же | тот же | #1604-0514 | 4 мм (5/32″) | ⌀ 4 мм (#20) | A5 |
| AF5 | тот же | тот же | тот же | 4 мм (5/32″) | ⌀ 4 мм (#20) | AF5 |
| A6 | тот же | тот же | тот же | 4,8 мм (3/16″) | ⌀ 4,8 мм (#12) | AF4 |
AF4 и AF5 устанавливаются с плоской насадкой на заклёпочном пистолете (ровная головка, потай или вогнутый материал под углом 100°, как заклёпки AN426).
A4 и A5 имеют низко выступающую круглую (куполообразную) головку, сформированную специальной насадкой на заклёпочном инструменте.
Примечание: оригинальная головка заклёпки используется с внешней стороны самолёта и/или на стороне материала наименьшей толщины для толщины материала t ≤ 1,0 мм, если не указано иное. Для t > 1,0 мм выбор остаётся за производителем.
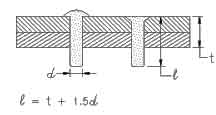
Полнотелые заклепки устанавливаются с помощью , ручного пневматического заклепочника или пневмоскобой
Длина заклёпки выбирается для соответствия допустимым размерам по формуле на рисунке.
Все заклёпки AD (только AD) имеют маленькое углубление в центре оригинальной головки (оно служит для идентификации, но очень неудобно центрировать сверло при необходимости высверления.
| Диаметр заклёпки | ⌀ 2,4 мм (3/32″) | ⌀ 3,2 мм (1/8″) | ⌀ 4 мм (5/32″) | ⌀ 4,8 мм (3/16″) |
| Расчётная прочность на срез, кг | 105 | 160 | 250 | 360 |
| Минимальная толщина t, мм | 0,8 | 1,0 | 1,2 | – |
Это минимальная толщина, при которой номинальная предельная прочность на срез заклёпок 2117-T3 равна прочности листа на разрыв с кромочным расстоянием 1,5 (e/d=1,5).
Для t < tₘᵢₙ предельная нагрузка меньше (разрыв).
Для t > tₘᵢₙ улучшения нет (заклёпка срезается).
Для большего кромочного расстояния и/или более прочного материала tₘᵢₙ увеличивается.
Для заклёпок с углублением в листе прочность соединения немного увеличивается (большая несущая площадь).
Для полнотелых заклепок — размеры установки и допуски
| Размер заклёпки | Номинальный D=1,5d | Номинальный h=0,5d | Макс. доп. D=1,7d | Макс. доп. h=0,8d | Мин. доп. D=1,25d | Мин. доп. h=0,3d |
| AD-3 | 3,6 мм | 1,2 мм | 4,1 мм | 2,0 мм | 3,0 мм | 0,7 мм |
| AD-4 | 4,8 мм | 1,6 мм | 5,4 мм | 2,6 мм | 4,0 мм | 0,95 мм |
| AD-5 | 6,0 мм | 2,0 мм | 6,7 мм | 3,2 мм | 5,0 мм | 1,2 мм |
| AD-6 | 7,1 мм | 2,4 мм | 8,1 мм | 3,8 мм | 6,0 мм | 1,4 мм |
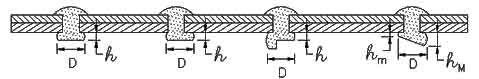
h = (hₘ + hₘᵢₙ) / 2
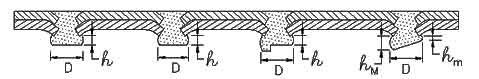
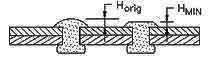
Сплющенная или сточенная головка hₘᵢₙ = 0,3d
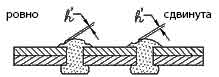
Головки заклепок допустимы, если слегка деформированы h’ ≤ 0,3 hₒᵣᵢg
| Заклёпка | AD-3 | AD-4 | AD-5 | AD-6 |
| hₒᵣᵢg | 1,0 мм | 1,4 мм | 1,7 мм | 2,0 мм |
| h’ₘᵢₙ | 0,3 мм | 1,6 мм | 0,6 мм | 0,7 мм |
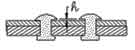
Зазор под головкой допустим, если ≤ 0,3 мм
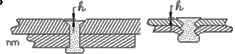
Неровность установки заклёпки допустима, если hₘₐₓ ≤ ±0,3 мм
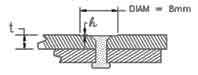
Потайные заклёпки допустимы, если h ≤ 0,1 мм × t (обычный диаметр круга = 8 мм)
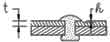
Отметки на конструкции (от матрицы установки)
| t | 1,2 мм | 1,0 мм | 0,8 мм | 0,6 мм | 0,5 мм | 0,4 мм |
| h | 0,25 мм | 0,20 мм | 0,15 мм | 0,12 мм | 0,10 мм | 0,10 мм |
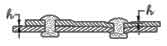
Деформация от давления допустима, если h ≤ 0,2 мм
Деформация допустима, если h ≤ 0,3 hₒᵣᵢg

| Размер заклёпки | AD-3 | AD-4 | AD-5 | AD-6 |
| hₒᵣᵢg | 1,0 мм | 1,4 мм | 1,7 мм | 2,0 мм |
| hₘₐₓ | 0,3 мм | 0,4 мм | 0,5 мм | 0,6 мм |
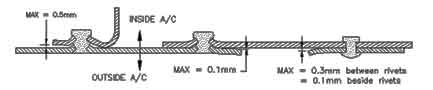
Подъём кромки листового металла
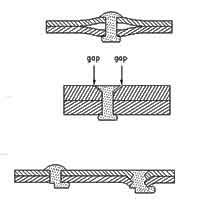
Несовпадающие листы металла недопустимы, если вздутие вызвано внутренней деформацией при расширении заклёпки, заусенцами, сколами и т.п.; дефект виден.
Эксцентричная или слишком большая зенковка машинным способом недопустима, если виден зазор: используйте следующую большую заклёпку.
Трещины головок (оригинальных или формованных) недопустимы. Если головки треснули, систематически заменяйте заклёпки новыми.
Отверстия под болты.
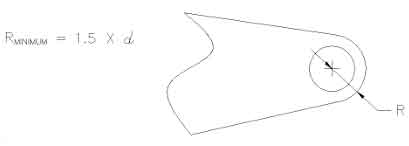
Если не указано иное на чертежах, стандартное расстояние до кромки составляет 10 мм при толщине детали до 1,6 мм включительно.
Для материала толщиной более 1,6 мм
Болты AN-3 — AN-8 (М5 — М14).
| Болт AN | -3 | -4 | -5 | -6 | -7 | -8 |
|---|---|---|---|---|---|---|
| Диаметр (мм) | 4,8 | 6,35 | 8,0 | 9,6 | 11,1 | 12,7 |
| Размер сверла (дюймы) | 3/16 | 1/4 | 5/16 | 3/8 | 7/16 | 1/2 |
| Допуск (мм) | +0,20 / -0,02 | +0,20 / -0,02 | +0,20 / -0,02 | +0,30 / -0,02 | +0,30 / -0,02 | +0,30 / -0,02 |
Только если на чертежах указана переделка, допуск отверстия до диаметра 20 мм (3/4″) составляет +0,04 мм / -0,02 мм.
На чертежах указаны обычные авиационные болты типа AN или MS 3–20, которые имеют минимальную предел прочности на разрыв 88 кг/мм² (125 ksi) и прочность на срез 53 кг/мм² (75 psi).
Могут быть заменены любым эквивалентным стандартным болтом метрической системы.
Для соответствия обозначению AN применяются следующие правила:
| Диаметр болта | Резьба на дюйм + класс | Допуск по диаметру | Гайка CASTLE — срез AN320 | Контргайка Nylon AN365 | Шайба стандарт AN960 | Толщина t |
|---|---|---|---|---|---|---|
| 3/16″ (4,8 мм) | 10–32 UNF–3A | +0,000 / –0,012 | –3 | –10–32 | –10 | 1,6 мм (1/16″) |
| 1/4″ (6,35 мм) | 1/4–28 UNF–3A | +0,000 / –0,012 | –4 | –428 | –416 | 1,6 мм (1/16″) |
| 7/16″ (8,0 мм) | 5/16–24 UNF–3A | +0,000 / –0,012 | –5 | –524 | –516 | 1,6 мм (1/16″) |
| 1/2″ (9,6 мм) | 3/8–24 UNF–3A | +0,000 / –0,012 | –6 | –624 | –616 | 1,6 мм (1/16″) |
| 9/16″ (11,1 мм) | 7/16–20 UNF–3A | +0,000 / –0,012 | –7 | –720 | –716 | 1,6 мм (1/16″) |
| 5/8″ (12,7 мм) | 1/2–20 UNF–3A | +0,000 / –0,012 | –8 | –820 | –816 | 1,6 мм (1/16″) |
Следующая таблица основана на Ftu = 88 кг/мм² (125 ksi)
Fsu = 53 кг/мм² (75 ksi)
Fsu = Ftu / 1,66
| Диаметр болта | Номер болта AN | Предельная прочность на разрыв, кг | Предельная прочность на срез, кг |
|---|---|---|---|
| 3/16″ (4,8 мм) | 3 | 1593 | 960 |
| 1/4″ (6,35 мм) | 4 | 2787 | 1679 |
| 5/16″ (8,0 мм) | 5 | 4423 | 2665 |
| 3/8″ (9,6 мм) | 6 | 6370 | 3837 |
| 7/16″ (11,1 мм) | 7 | 8516 | 5130 |
| 1/2″ (12,7 мм) | 8 | 11148 | 6715 |
Примечание: фактическая прочность болтового соединения зависит от характеристик материала (прочность на срез, несущая способность) и геометрии (кромочное расстояние, e/d, толщина t и т.п.), аналогично соединениям с заклёпками.
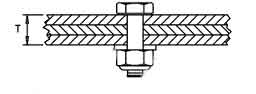
Минимум: шайба под головкой не требуется, одна шайба под контргайкой.
Максимум: одна шайба под головкой, три шайбы под контргайкой.
Минимум: два выступающих витка резьбы над контргайкой.
Исключено: резьба внутри пакета
| DASH NO. | AN3 | AN4 | AN5 | AN6 |
| 3 | 0,0625 | N/A | N/A | N/A |
| 4 | 0,125 | 0,0625 | 0,0625 | N/A |
| 5 | 0,25 | 0,1875 | 0,1875 | 0,0625 |
| 6 | 0,375 | 0,3125 | 0,3125 | 0,1875 |
| 7 | 0,5 | 0,4375 | 0,4375 | 0,3125 |
| 10 | 0,625 | 0,5625 | 0,5625 | 0,4375 |
| 11 | 0,75 | 0,6875 | 0,6875 | 0,5625 |
| 12 | 0,875 | 0,8125 | 0,8125 | 0,5625 |
| 13 | 1 | 0,9375 | 0,9375 | 0,8125 |
| 14 | 1,125 | 1,0625 | 1,0625 | 0,9375 |
| 15 | 1,25 | 1,1875 | 1,1875 | 1,0625 |
| 16 | 1,375 | 1,31 | 1,3125 | 1,1875 |
Хват болта — это чистая (не резьбовая) длина стержня; она не должна быть меньше общей толщины (T) соединяемых деталей. ДЛИНА БОЛТА подбирается с шагом 1/8″ = 3,2 мм (2 washers = 1/8″ = 3,2 мм). Шайбы AN960-X16 имеют толщину 1/16″ = 1,6 мм (2 шайбы = 3,2 мм).
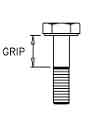
| Номер деления | AN3 | AN4 | AN5 | AN6 |
|---|---|---|---|---|
| 3 | 1,59 мм | N/A | N/A | N/A |
| 4 | 3,18 мм | 1,59 мм | 1,59 мм | N/A |
| 5 | 6,35 мм | 4,76 мм | 4,76 мм | 1,59 мм |
| 6 | 9,53 мм | 7,94 мм | 7,94 мм | 4,76 мм |
| 7 | 12,7 мм | 11,11 мм | 11,11 мм | 7,94 мм |
| 10 | 15,88 мм | 14,29 мм | 14,29 мм | 11,11 мм |
| 11 | 19,05 мм | 17,46 мм | 17,46 мм | 14,29 мм |
| 12 | 22,23 мм | 20,64 мм | 20,64 мм | 14,29 мм |
| 13 | 25,4 мм | 23,81 мм | 23,81 мм | 20,64 мм |
| 14 | 28,58 мм | 26,99 мм | 26,99 мм | 23,81 мм |
| 15 | 31,75 мм | 30,16 мм | 30,16 мм | 26,99 мм |
| 16 | 34,93 мм | 33,33 мм | 33,33 мм | 30,16 мм |
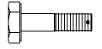
Отверстия: сверло — стержень
AN4–5

Корончатая гайка
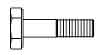
Отсутствуют отверстия
AN4–5A

Самоконтрящаяся гайка
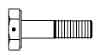
Сверленая головка
AN4H–5A

Шайба
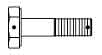
Сверленая головка и стержень
AN4H–5

Шплинт
Обработка заусенцев и кромок.
Использование сверла для удаления заусенцев с отверстия тонкого материала приводит к образованию зенковки, с другой стороны, удаление заусенцев плоской стороной напильника может привести к стягиванию краев отверстия: однако при использовании двойного сверления отверстие будет просверлено нормально, поэтому заклепки не нужно будет вставлять с усилием. Целью удаления заусенцев является обеспечение контакта между деталями: удаление заусенцев, скопившихся между деталями.
Листовой металл разрезается ножницами, гильотиной, пилой и т. д. В общем случае все основные конструкционные элементы на растяжение (т.е. конструкция, подвергающаяся нормальному напряжению, крыло, лонжероны, горизонтальные и вертикальные хвостовые лонжероны, центропланы фюзеляжа) не должны иметь следов резки: они удаляются продольной шлифовкой (напильник по длине, и т. п.). Следы среза (не следы пилы) допустимы на второстепенных конструкционных элементах.
На толстых листах и плитах следы среза допустимы, если 100% визуальный контроль не выявляет трещин.
Концы: стрингеров, ребер жёсткости, кронштейны и уголки могут оставаться прежними или быть скошенными или закругленными.
Антикоррозийная обработка.
При нанесении защиты от коррозии минимальное покрытие должно закрывать линию заклёпки, где детали соединяются заклёпками или болтами (например, нахлёст ребра с крылом). Полное покрытие занимает больше времени и добавляет вес, но обеспечивает более равномерную защиту.
В комплекте детали поставляются в необработанном виде. Храните детали в сухой среде. Сначала установите и закрепите детали с помощью Cleco, разберите и зачистите. Аккуратно обработайте поверхность и обезжирьте растворителем на чистой тряпке. Нанесите грунтовку на обе матовые поверхности, дайте высохнуть, затем соедините детали для заклёпки. Учитывайте, чтобы грунтовка была совместима с краской.
Точность
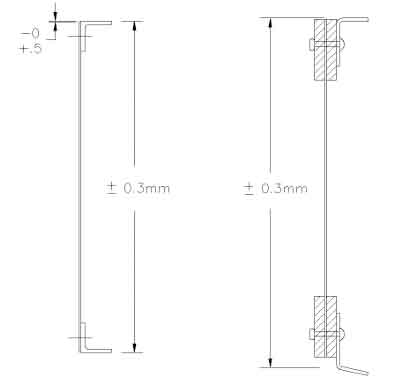
На чертеже отмеченные в рамке XX.X, имеют максимальную допустимую погрешность ±0,3 мм.
К примеру. Собранный лонжерон крыла имеет следующие максимальные допустимые отклонения:
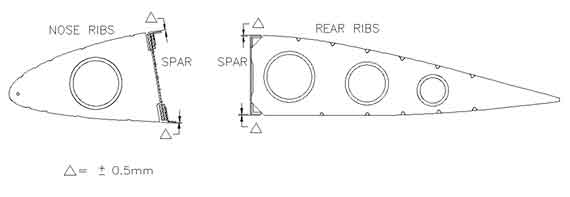
Высота нервюры на лонжероне нужна чтобы избежать волн и хлопков на крыле и хвостовом оперении.