Нервюры стоек и опоры качалок элеронов
Редакция и применимость
Дополнительные подробности изготовления из шагов 19–25 Firewall, Nose Gear & Rib Assembly, печать 25.10.2001. Это продолжение подготовки центроплана CH 601 HD, а не повторная установка готового узла. В руководстве требуются две левые и две правые сборки. Приведён доступный лист 6-V-6 HD 04/2001; отдельный размерный 6-V-5 в комплекте архивных официальных образцов отсутствует. Его геометрию нельзя восстанавливать по обзорной картинке. Направляющие основных стоек и опоры качалок не относятся к носовой стойке, хотя описаны в конце того же PDF.
Эта глава продолжает подготовку центроплана. Операции выполняются по применимым чертежам; обзорные виды не являются шаблонами и не заполняют пробелы документации.
Страница 16 руководства
Изготовление и установка направляющих
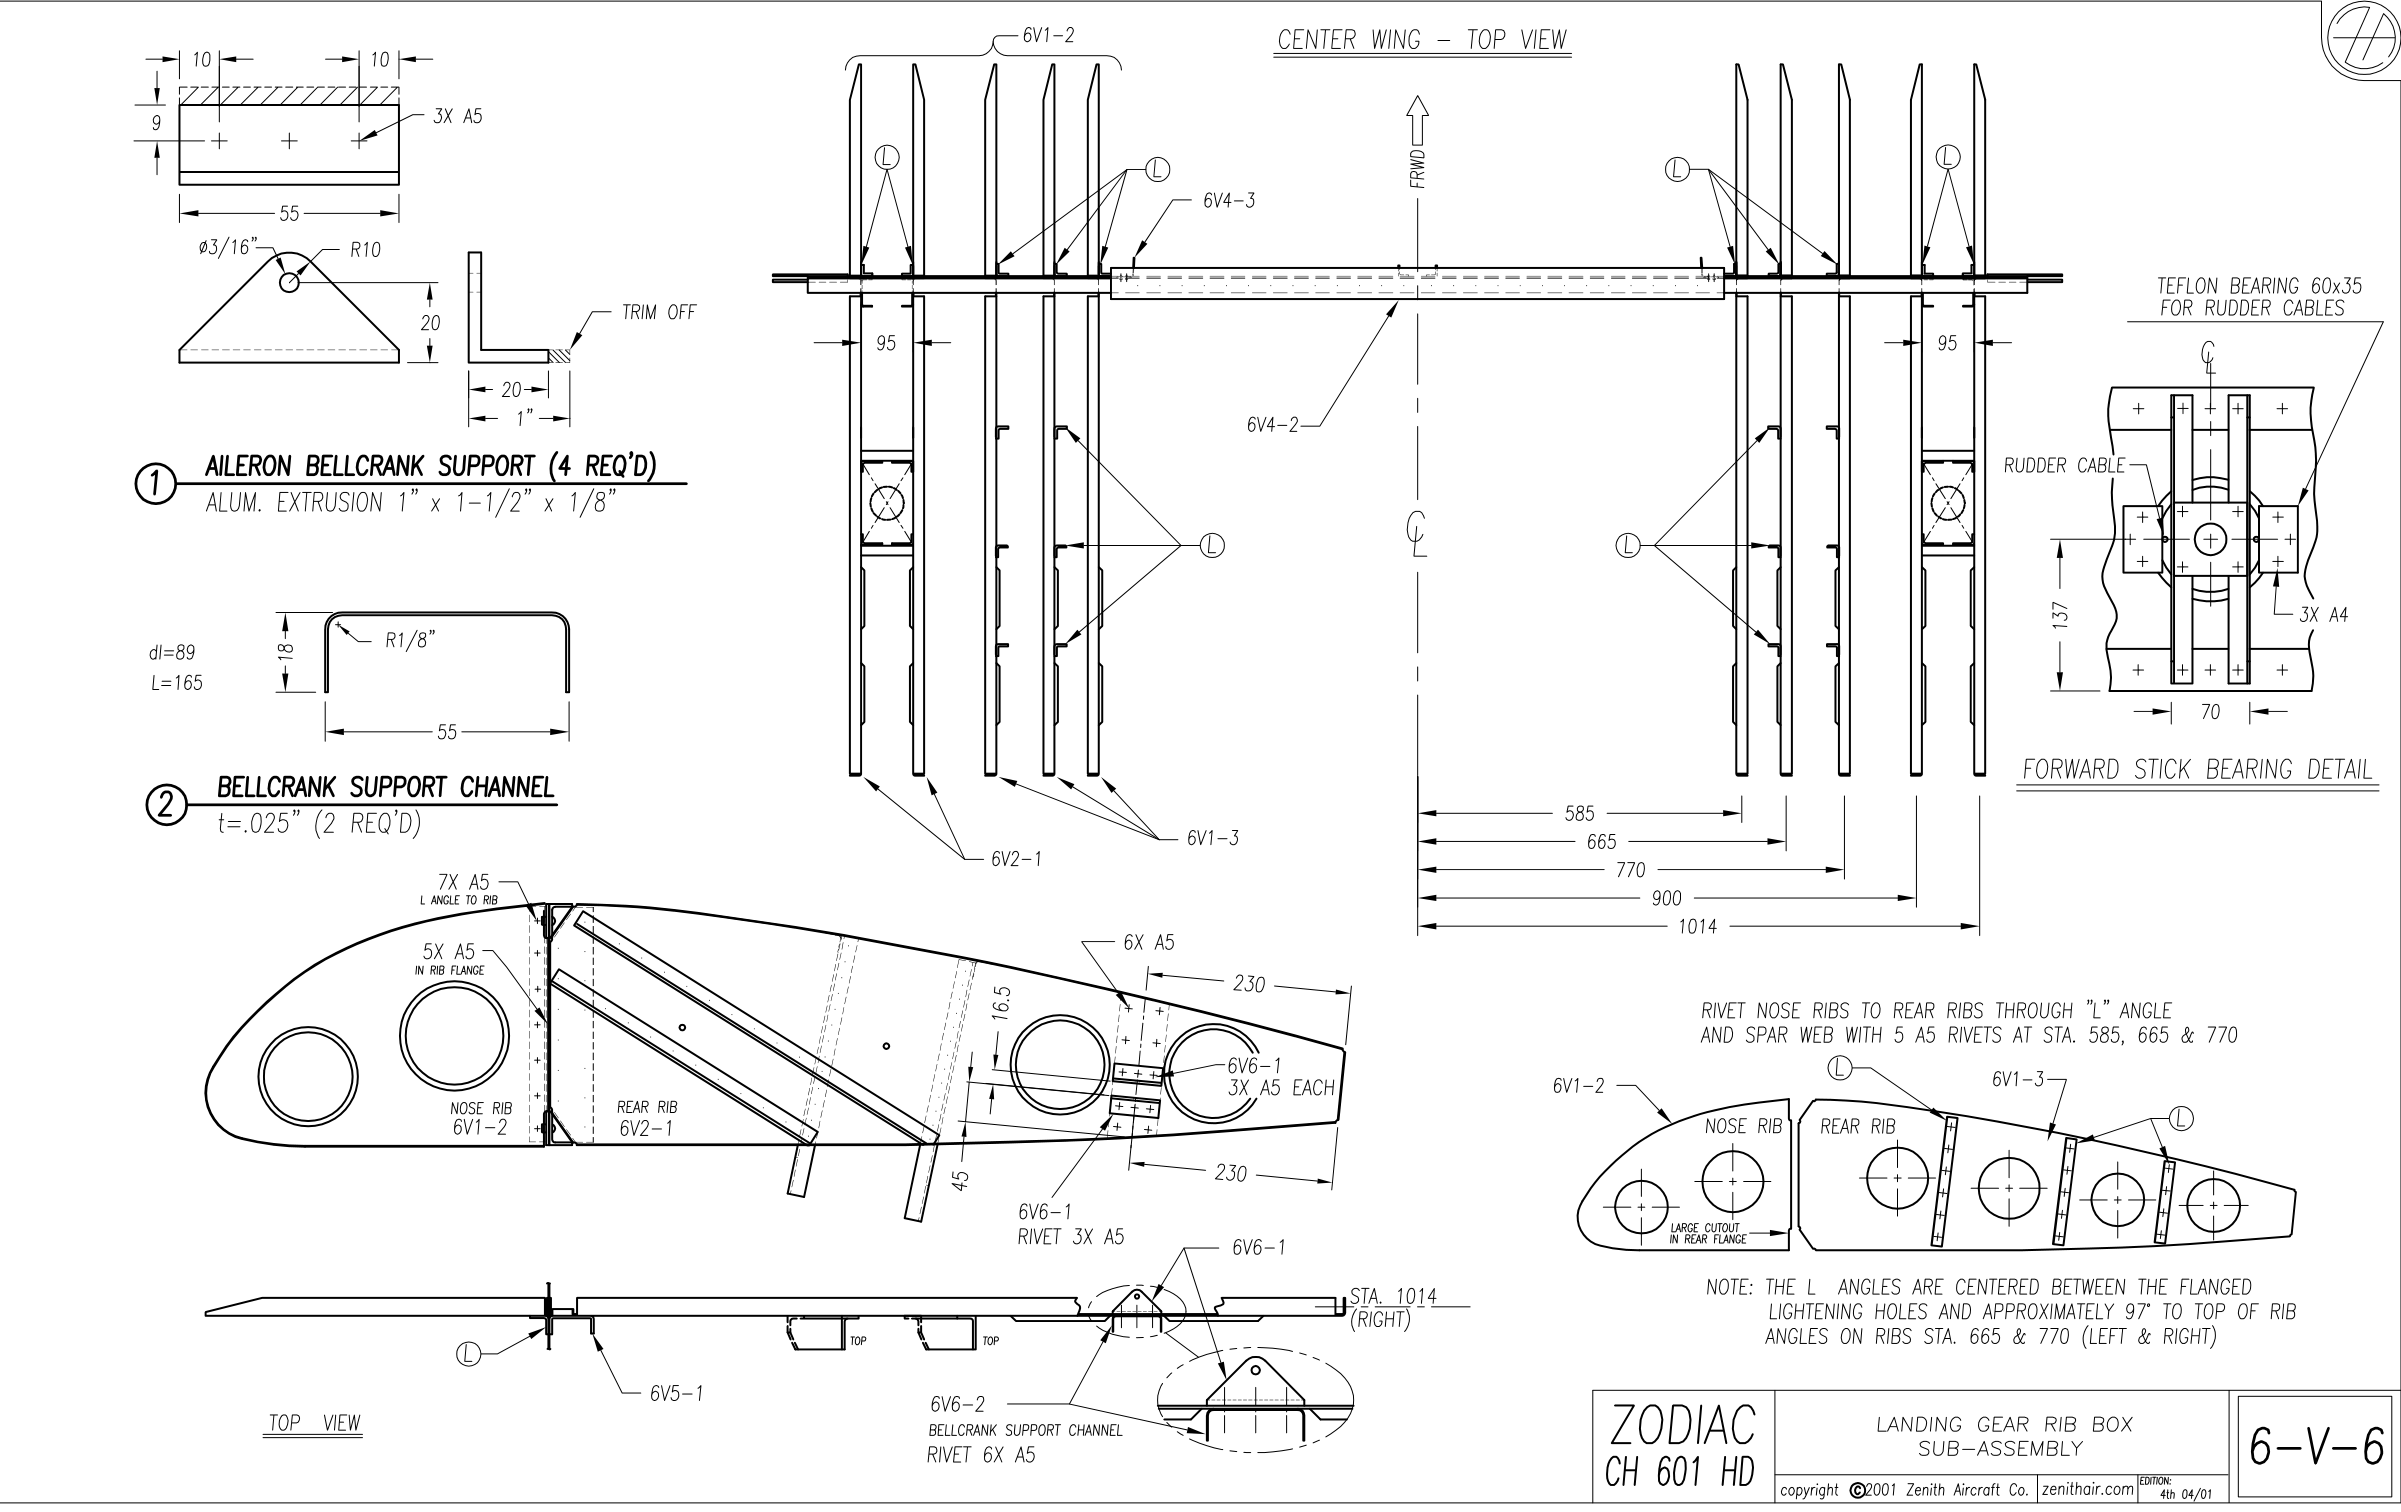
6-V-6 показывает расположение нервюр 6V2-1 и направляющих в коробе. Размеры 330/280/154 мм относятся к своей разметке из шага 20, а не к масштабированию вида сверху.
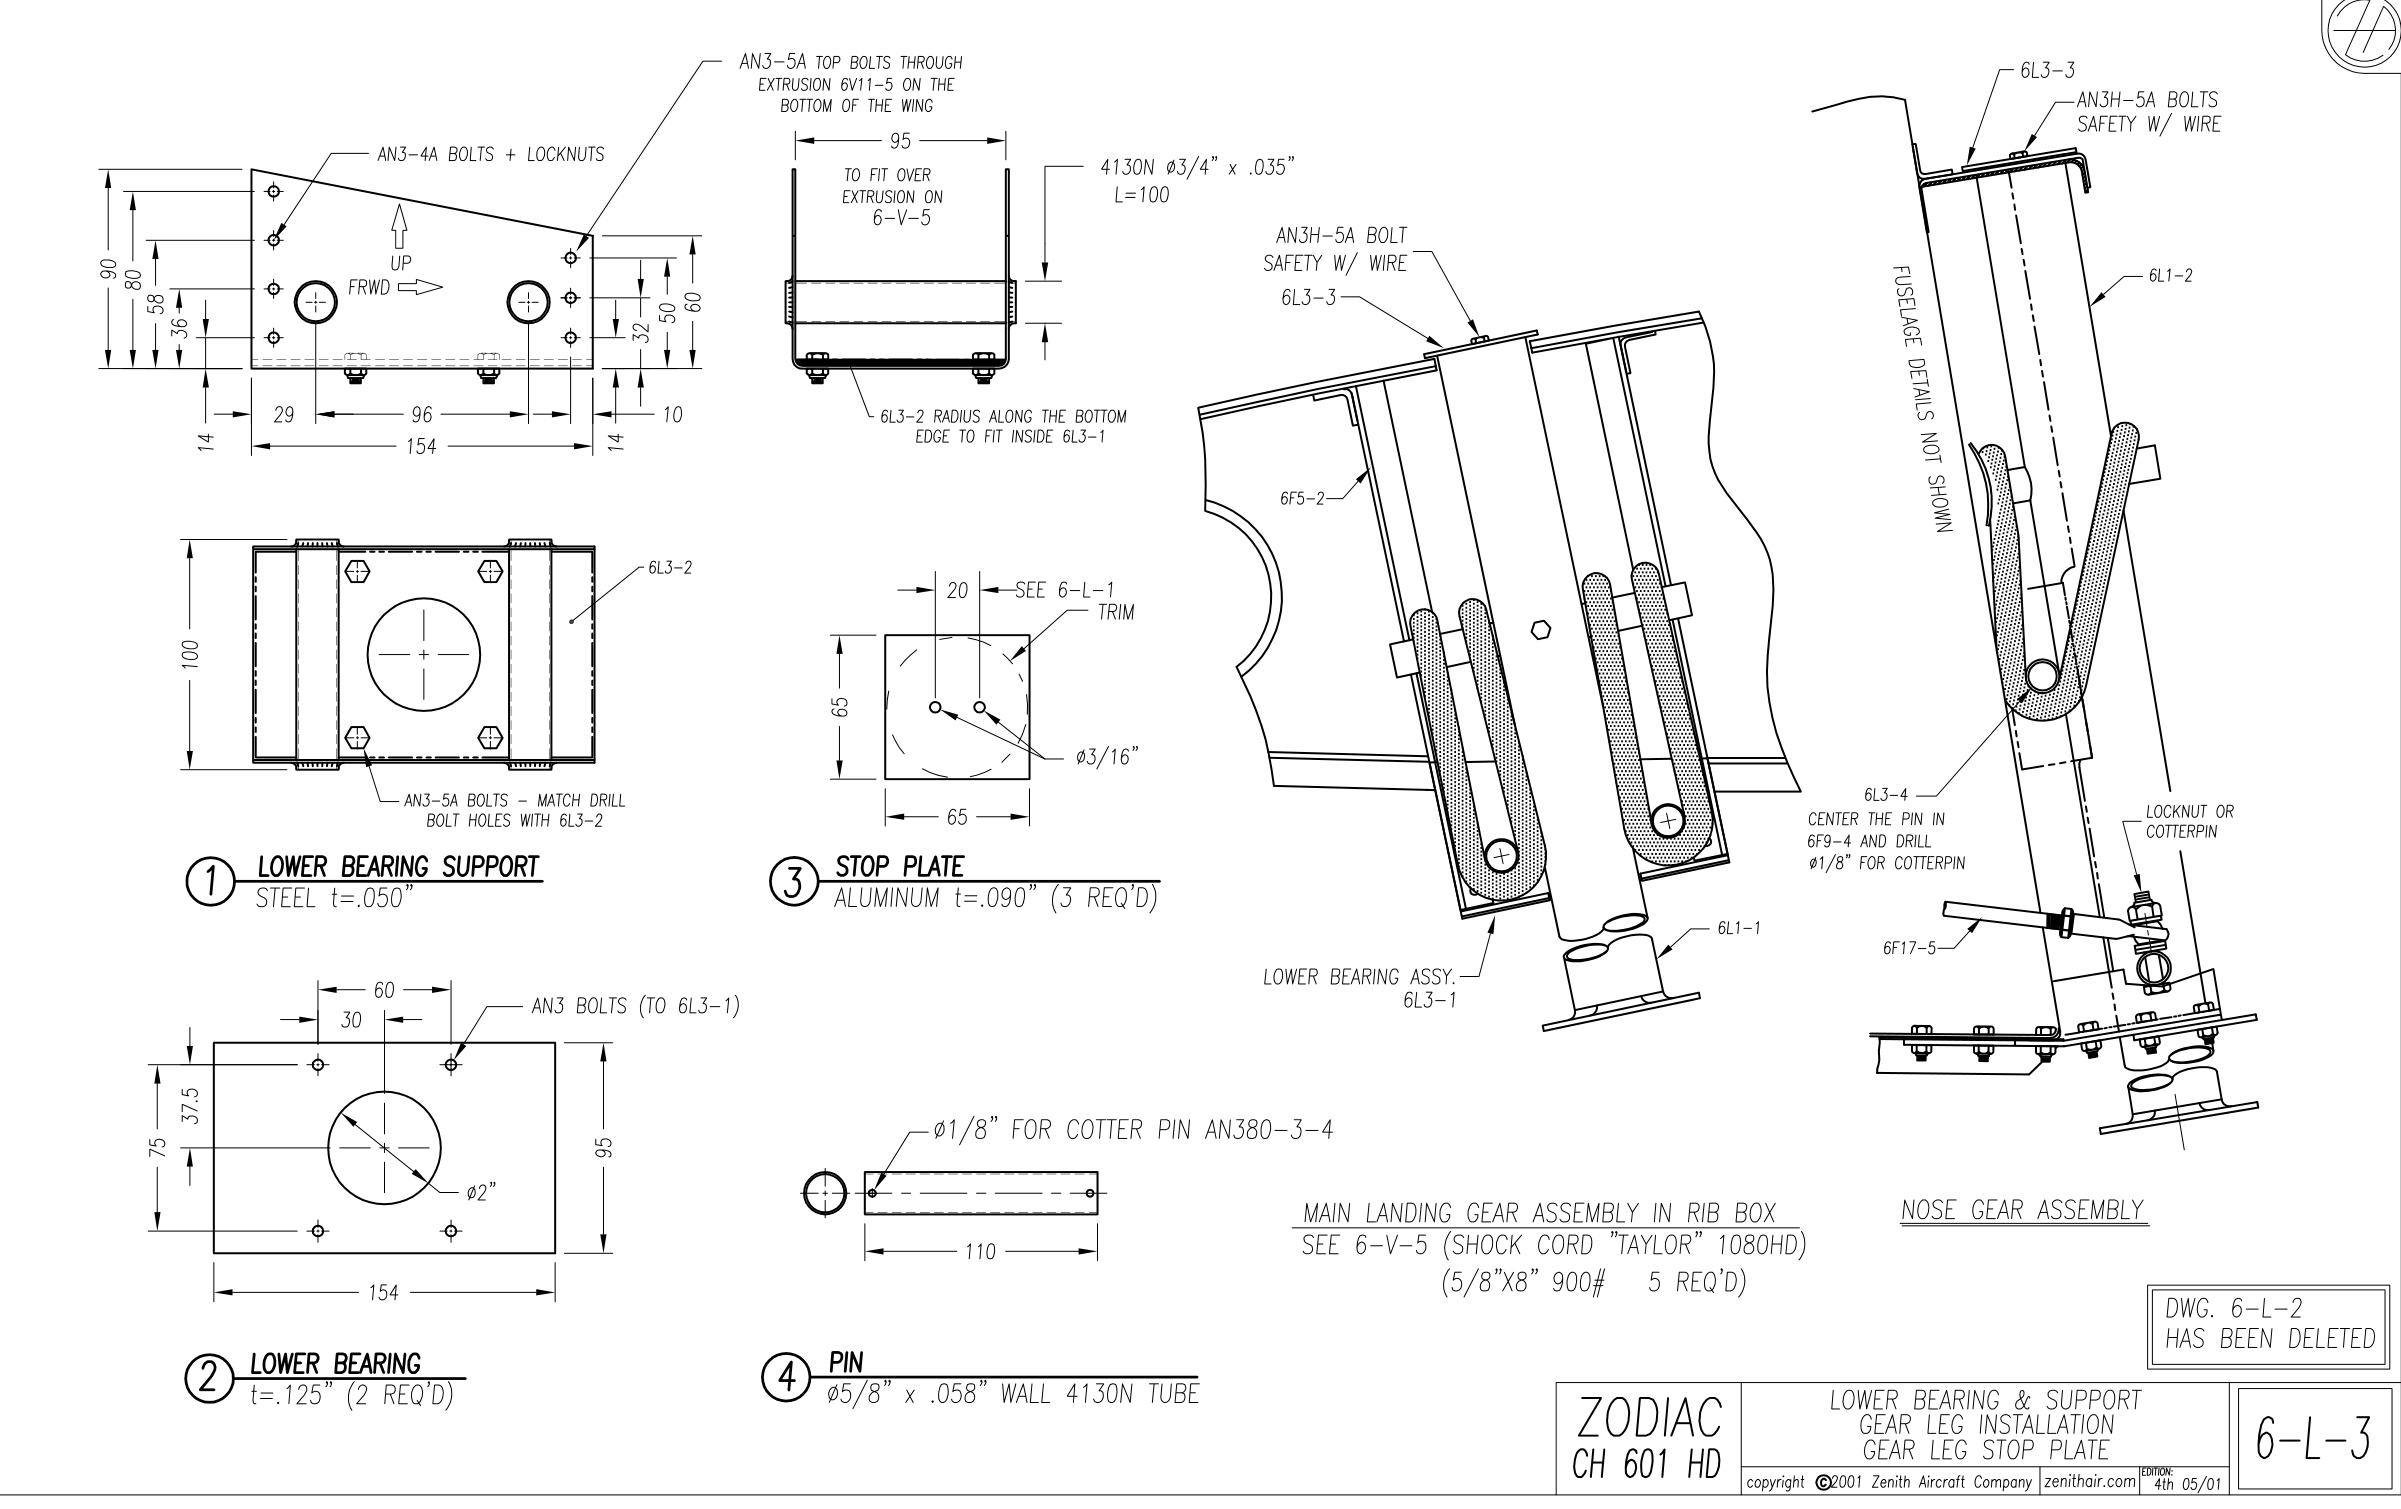
6-L-3 показывает сопряжённый нижний кронштейн 6L3-1. На него ссылается незаполненный размер в шаге 19; изображение не заполняет этот пропуск.
Шаг 19. У прессованного уголка направляющей 6V5-2 сечением 1 × 1-1/2 дюйма и толщиной 1/8 дюйма полку 1 дюйм подрезают до 3/4 дюйма; длина в тексте — 298 мм. Требуются четыре правые и четыре левые детали. Полка 3/4 дюйма крепится к нервюре 6V2-1. Учитывают ширину пропила и припуск на доводку; следы пилы полностью снимают напильником.
Важный пробел исходника: внутреннее расстояние между двумя полками 3/4 дюйма обозначено «?? ??», с пояснением о проходе снаружи двух приваренных трубок кронштейна 6L3-1. Число здесь не подставлено. Этот зазор нельзя заменять размером 154 мм: у него другая база измерения.
Шаг 20. Направляющие прижимают к нервюре по 6V5. База — стенка главного лонжерона: первая направляющая расположена в 330 мм по верху и 280 мм по низу. Вторая имеет смещение 154 мм, измеряемое снаружи до наружной стороны по верху и низу. Указаны 13 A5 с шагом 18 мм; верхнее и нижнее отверстия — в 8 мм от полки. Сверлят №20 и ставят Cleco. Проверяют одинаковую геометрию левой и правой сборок.
Сверить с исходным текстом
Страница 17 руководства
Диагональные усилители и профиль-накладка
Нижний левый вид 6-V-6 показывает диагональные L-профили и 6V5-1 на нервюре. Разгрузочные углы подгоняют по применимому размерному листу 6-V-5; контур в обзорном виде не является шаблоном.
Шаг 21. Два диагональных L-профиля устанавливают с внутренней стороны нервюры по 6V5. Более длинный верхний идёт от низа задней направляющей к верху нервюры; нижний смещён от него на 70 мм. Концы подрезают на сужение, чтобы использовать нижнее отверстие каждой направляющей. Крепление — A5 с шагом 30 мм.
Сначала сверлят нижнее отверстие в каждом L-профиле, затем через направляющую — общее отверстие пересечения и ставят Cleco. Между направляющими заклёпки устанавливают со стороны направляющей: в исходнике объяснено, что головка выступает меньше хвостовика со стержнем.
Шаг 22. Профиль-накладку 6V5-1 выставляют заподлицо с полкой нервюры. Для совмещения полок нервюру и профиль прижимают к отрезку уголка/профиля 3/4 дюйма: позднее они соединяются со стенкой лонжерона 6V4-1.
В исходнике записано «13 × A5 in two rows»: число 13 сохранено для указанного соединения, не превращено в 13 на каждый ряд. В переднем ряду крайние отверстия расположены в 55 мм от верха и низа нервюры, в заднем — в 21 мм. Сверлят через L-профили, ставят Cleco, обводят и подрезают верхний и нижний угловые разгрузочные участки. Профиль 6V5-1 пока не заклёпывают: сначала сборку нервюры сверлят к лонжерону 6V4.
Сверить с исходным текстом
Страница 18 руководства
Кронштейны качалки: разметка и клёпка
6-V-6: вверху слева форма 6V6-1 с отверстием 3/16 дюйма и полкой 20 мм; ниже профиль 6V6-2. На боковом виде показаны линия 230 мм, положение 45 мм и зазор 16.5 мм. Обозначения 3 × A5 на каждой опоре и 6 × A5 у профиля относятся к разным соединениям.
Шаг 23. Профиль опор качалки 6V6-2 устанавливают на внешние нервюры 6V2-1 по 6V6 и 6V14. С обеих сторон нервюры размечают линию в 230 мм от задней полки, на внутренней стороне профиля — осевую линию. Профиль подрезают по высоте нервюры и прижимают с совпадением осей. В верхнем и нижнем рядах сверлят по два отверстия и ставят Cleco.
Шаг 24. В опорах качалки 6V6-1 выполняют отверстия 3/16 дюйма под болт AN3. На внутренних полках угольником находят середину, на этой линии кернят центр в 20 мм. Две заготовки зажимают спинками друг к другу: плоскость полки 3/4 дюйма лежит на столе, зажим — по полке 1-1/2 дюйма. На сверлильном станке выполняют малое пилотное отверстие через обе заготовки, затем рассверливают до 3/16 дюйма. Заусенцы снимают плоским напильником, не раззенковывая отверстие.
Полку 1 дюйм подрезают до 20 мм; полку 1-1/2 дюйма — на сужение по чертежу с сохранением расстояния до края у осевого отверстия. Следы пилы удаляют. Требуются две пары опор. В соседнем, более кратком руководстве центроплана описана другая ориентация зажима заготовок; здесь сохранена именно запись данного шага.
Шаг 25. Опоры 6V6-1 крепят к внешней сборке нервюры. Верх нижней опоры расположен в 45 мм от низа нервюры, измеренных вдоль линии 230 мм. Опоры должны быть перпендикулярны этой линии.
В полках шириной 20 мм предварительно сверлят по три отверстия №30. Проставка имеет толщину 16.5 мм, длину примерно 55 мм и ширину 3/4 дюйма; посредине её толщины выполняют отверстие 3/16 дюйма. Проставку зажимают болтом между опорами для сохранения параллельности, середину опор совмещают с линией 230 мм. Окончательное сверление — №20, крепление — A5. Числа заклёпок разных деталей и разных рядов не суммируют в новую схему.