Центроплан: стойки, сиденья и резиношнуровая подвеска
Редакция и применимость
Шаги 33–49 Center Wing Section Assembly, печать 25.10.2001. Описана стандартная резиношнуровая схема из этой инструкции, не рессорная переделка. Для опор и сидений показаны отдельные листы HD 2001 года. В доступных источниках различается количество амортизирующих шнуров: это отмечено явно; обзорный рисунок не заменяет спецификацию конкретной стойки.
Эта глава продолжает подготовку центроплана. Операции выполняются по применимым чертежам; обзорные виды не являются шаблонами и не заполняют пробелы документации.
Страница 13 руководства
Центр стойки в верхней обшивке
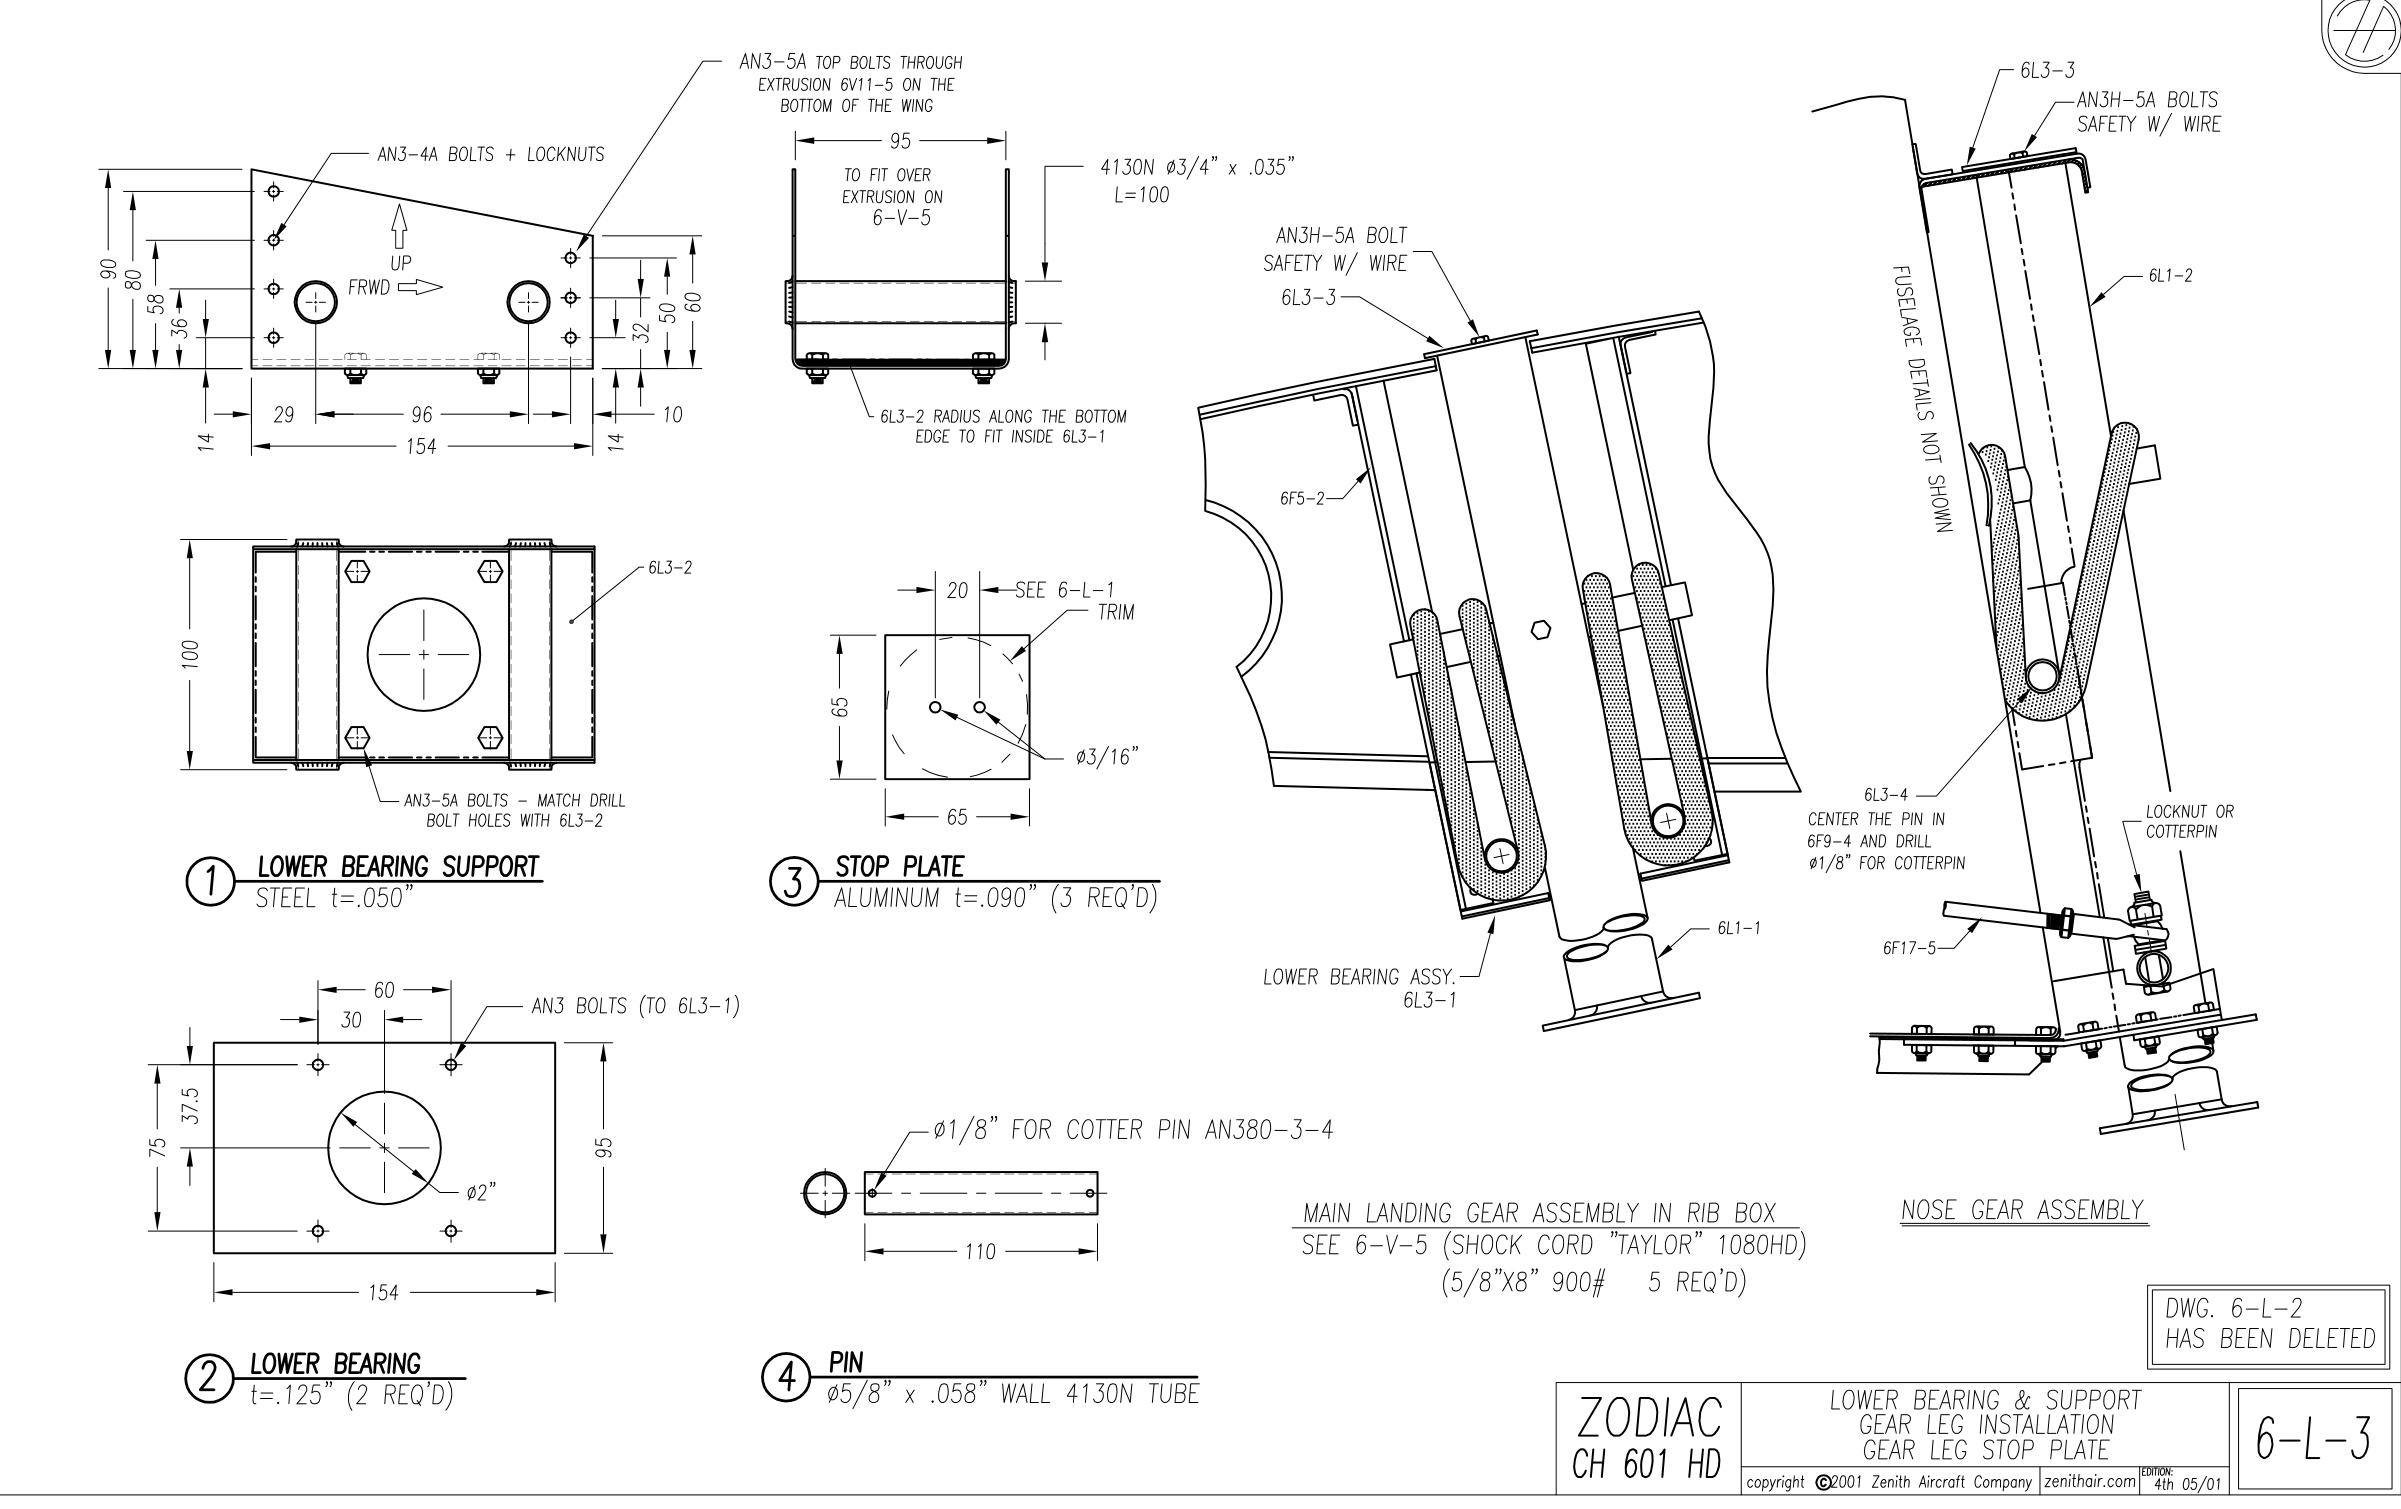
6-L-3 показывает стойку, нижний кронштейн и опоры. Положение верхнего отверстия в этой операции переносится от фактической соосной сборки двумя дугами; оно не вычисляется по виду сбоку.
Шаг 33. Полосу 6V5-3 сверлят через верхнюю обшивку 6V11-1 по 6-V-5 и 6-V-11. На лист переносят наружную границу стенки главного лонжерона, лист снимают, полосу центрируют над STA 1014 и 900 и обводят для проверки расстояния отверстий до края. Передний край полосы в тексте задан в 45 мм от опорной линии стенки лонжерона. Сначала сверлят №40 и ставят Cleco.
Шаг 34. При полосе между нервюрами и верхней обшивкой заканчивают сверление носовой обшивки к ней по 6-V-5, 6-V-11 и 6-L-1. Повторно убеждаются, что ряды не попадают в пояс лонжерона. Сверление — №20.
Шаг 35. На торце стойки 6L1-1 диаметром 2 дюйма находят центр центроискателем угольника или аналогичным способом по 6-V-5, 6-V-6 и 6-V-11. Сняв нижний кронштейн 6L3-1, стойку пропускают через отверстие 2 дюйма и центрируют поперечную трубу 3/4 дюйма. Болт пока не ставят: труба снимается для установки шнуров. Когда стойка под 90° к кронштейну, её центр должен быть в пересечении диагоналей между противоположными углами направляющих.
Шаг 36. Центр переносят на полосу методом пересечения двух дуг. При стойке перпендикулярно нижнему кронштейну и заподлицо с верхом нервюр циркулем берут расстояние от центра стойки до первого отверстия верхней полки нервюры STA 1014, затем проводят дугу от соответствующего отверстия полосы. Повторяют от ближайшего отверстия STA 900. Пересечение — искомый центр. Проверяют равенство базовых расстояний между отверстиями на нервюрах и полосе.
В центре выполняют пилотное отверстие №40 или меньше. Полосу возвращают Cleco на нервюры и проверяют совпадение оси стойки через него. Затем полосу устанавливают к 6V11-1 и пересверливают центральное отверстие через обшивку.
Сверить с исходным текстом
Страница 14 руководства
Пластины стойки и установка панели сиденья
Положение стойки и нижней опоры проверяется в сборке. Пластина 6V11-4 и отверстия верхней обшивки размечаются по отдельному 6-V-11, не по контуру этой иллюстрации.
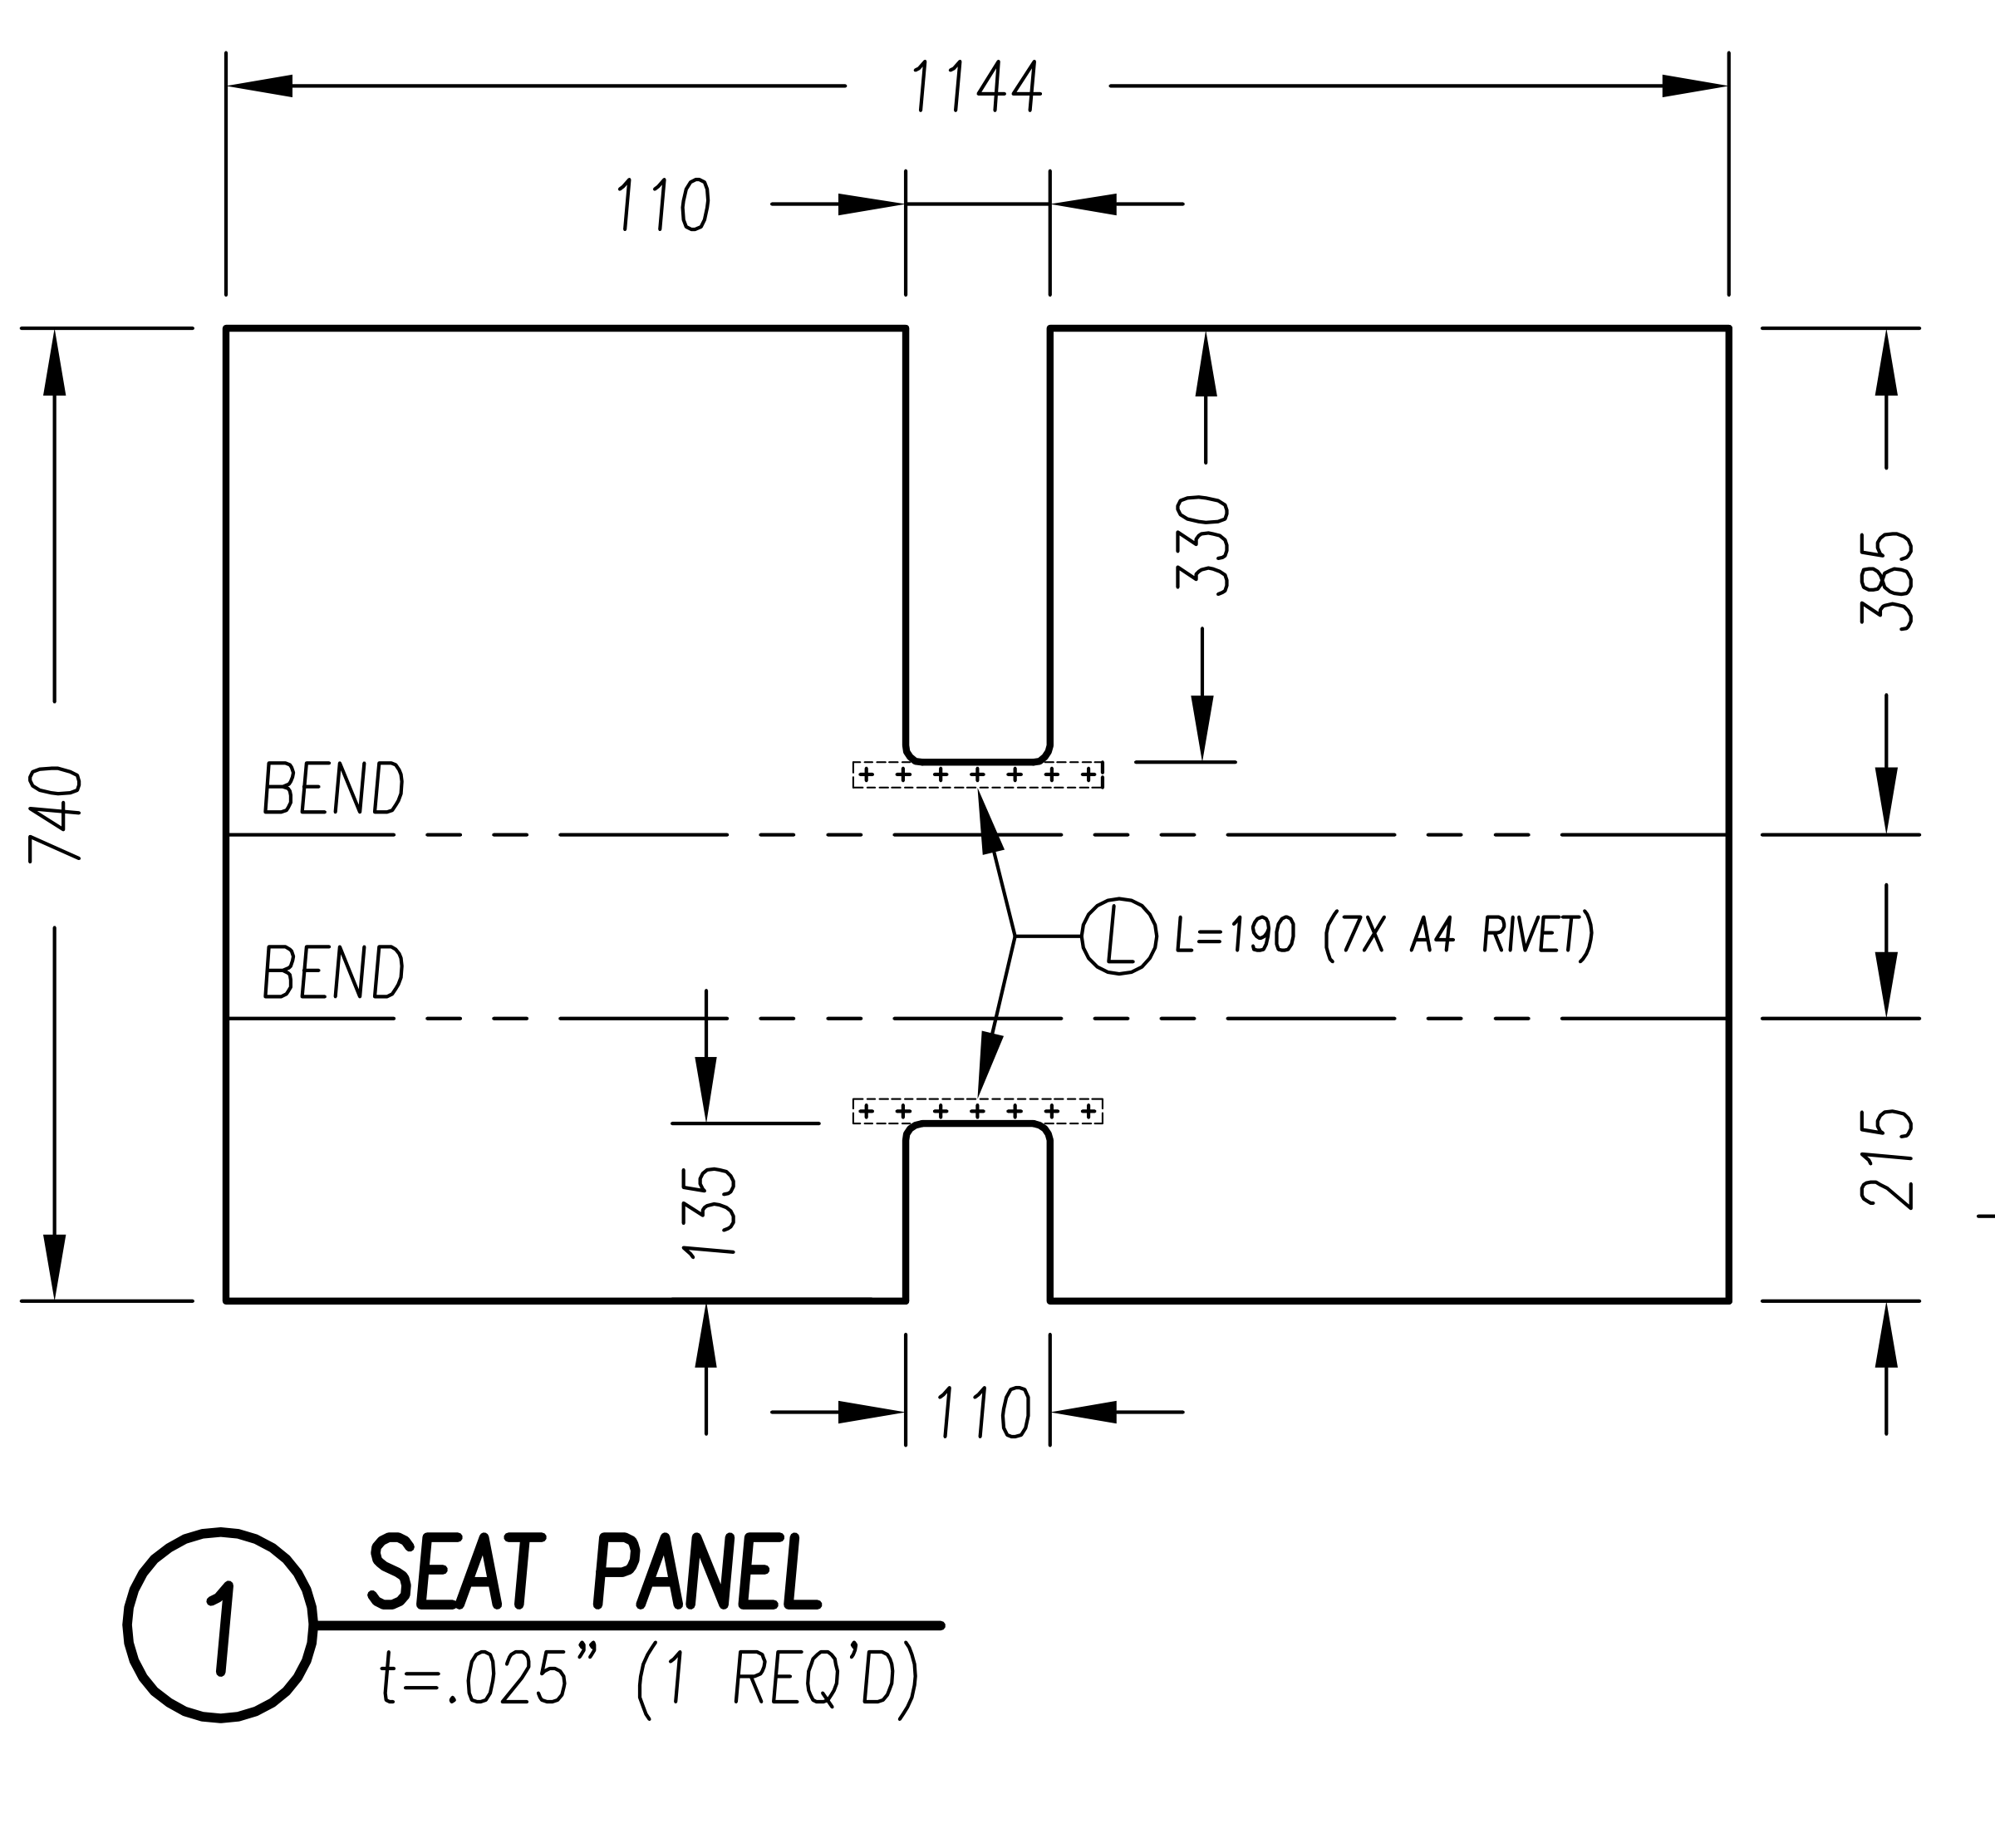
Фрагмент 6-V-12 показывает развёртку панели 6V12-1. На готовой сборке она крепится к лонжерону и нижней обшивке; отмеченные в тексте зоны под 6F5-4 оставляют открытыми.
Шаг 37. В полосе коронкой выполняют отверстие 2 дюйма. После временной установки на нервюры стойка должна свободно перемещаться вверх и вниз без помех. Шаг 38. Отверстие 2 дюйма выполняют также в верхней обшивке 6V11-1 по 6-V-11.
Шаг 39. При снятой обшивке пластину 6V11-4 надевают на стойку и опирают на нервюры. Переносят оси нервюр и ряды через два L-профиля; передний и задний ряды размечают с тем же расстоянием до края. Крепление — A5 с шагом 20 мм по среднему левому виду 6-V-11. Пластину снимают и предварительно сверлят №40.
Проверяют перпендикулярность стойки нижнему кронштейну. Стойку выдвигают примерно на 2 дюйма над нервюрами, полосу и верхнюю обшивку возвращают на Cleco и проверяют ход. Пластину центрируют по стойке и сверлят №20.
Шаг 40. При снятых верхних обшивках панель сиденья 6V12-1 соединяют с накладкой верхнего пояса 6V4-2 и нижней обшивкой 6V11-2 по 6-V-12. Передний ряд через накладку размечают заранее, крайние отверстия выполняют позже через боковые L-профили. В двух нижних параллельных рядах оставляют зоны от 130 до 200 мм от внешних концов под нижние передние стрингеры 6F5-4.
Источник рекомендует ограничитель сверла, чтобы не повредить стенку лонжерона за накладкой. Панель центрируют и прижимают к 6V4-2, передний ряд сверлят №30, затем соединяют панель с нижней обшивкой.
Шаг 41. L-профиль между передней панелью сиденья и задней нервюрой №1 (6V1-3) устанавливают Cleco. Его верхний конец подрезают заподлицо с верхом нервюры.
Сверить с исходным текстом
Страница 15 руководства
Крепление ремней и профиль спинки
6-V-12: форма панели сиденья; крепления ремня и спинки располагаются по полной монтажной схеме и фактическим рядам, а не по масштабированию развёртки.
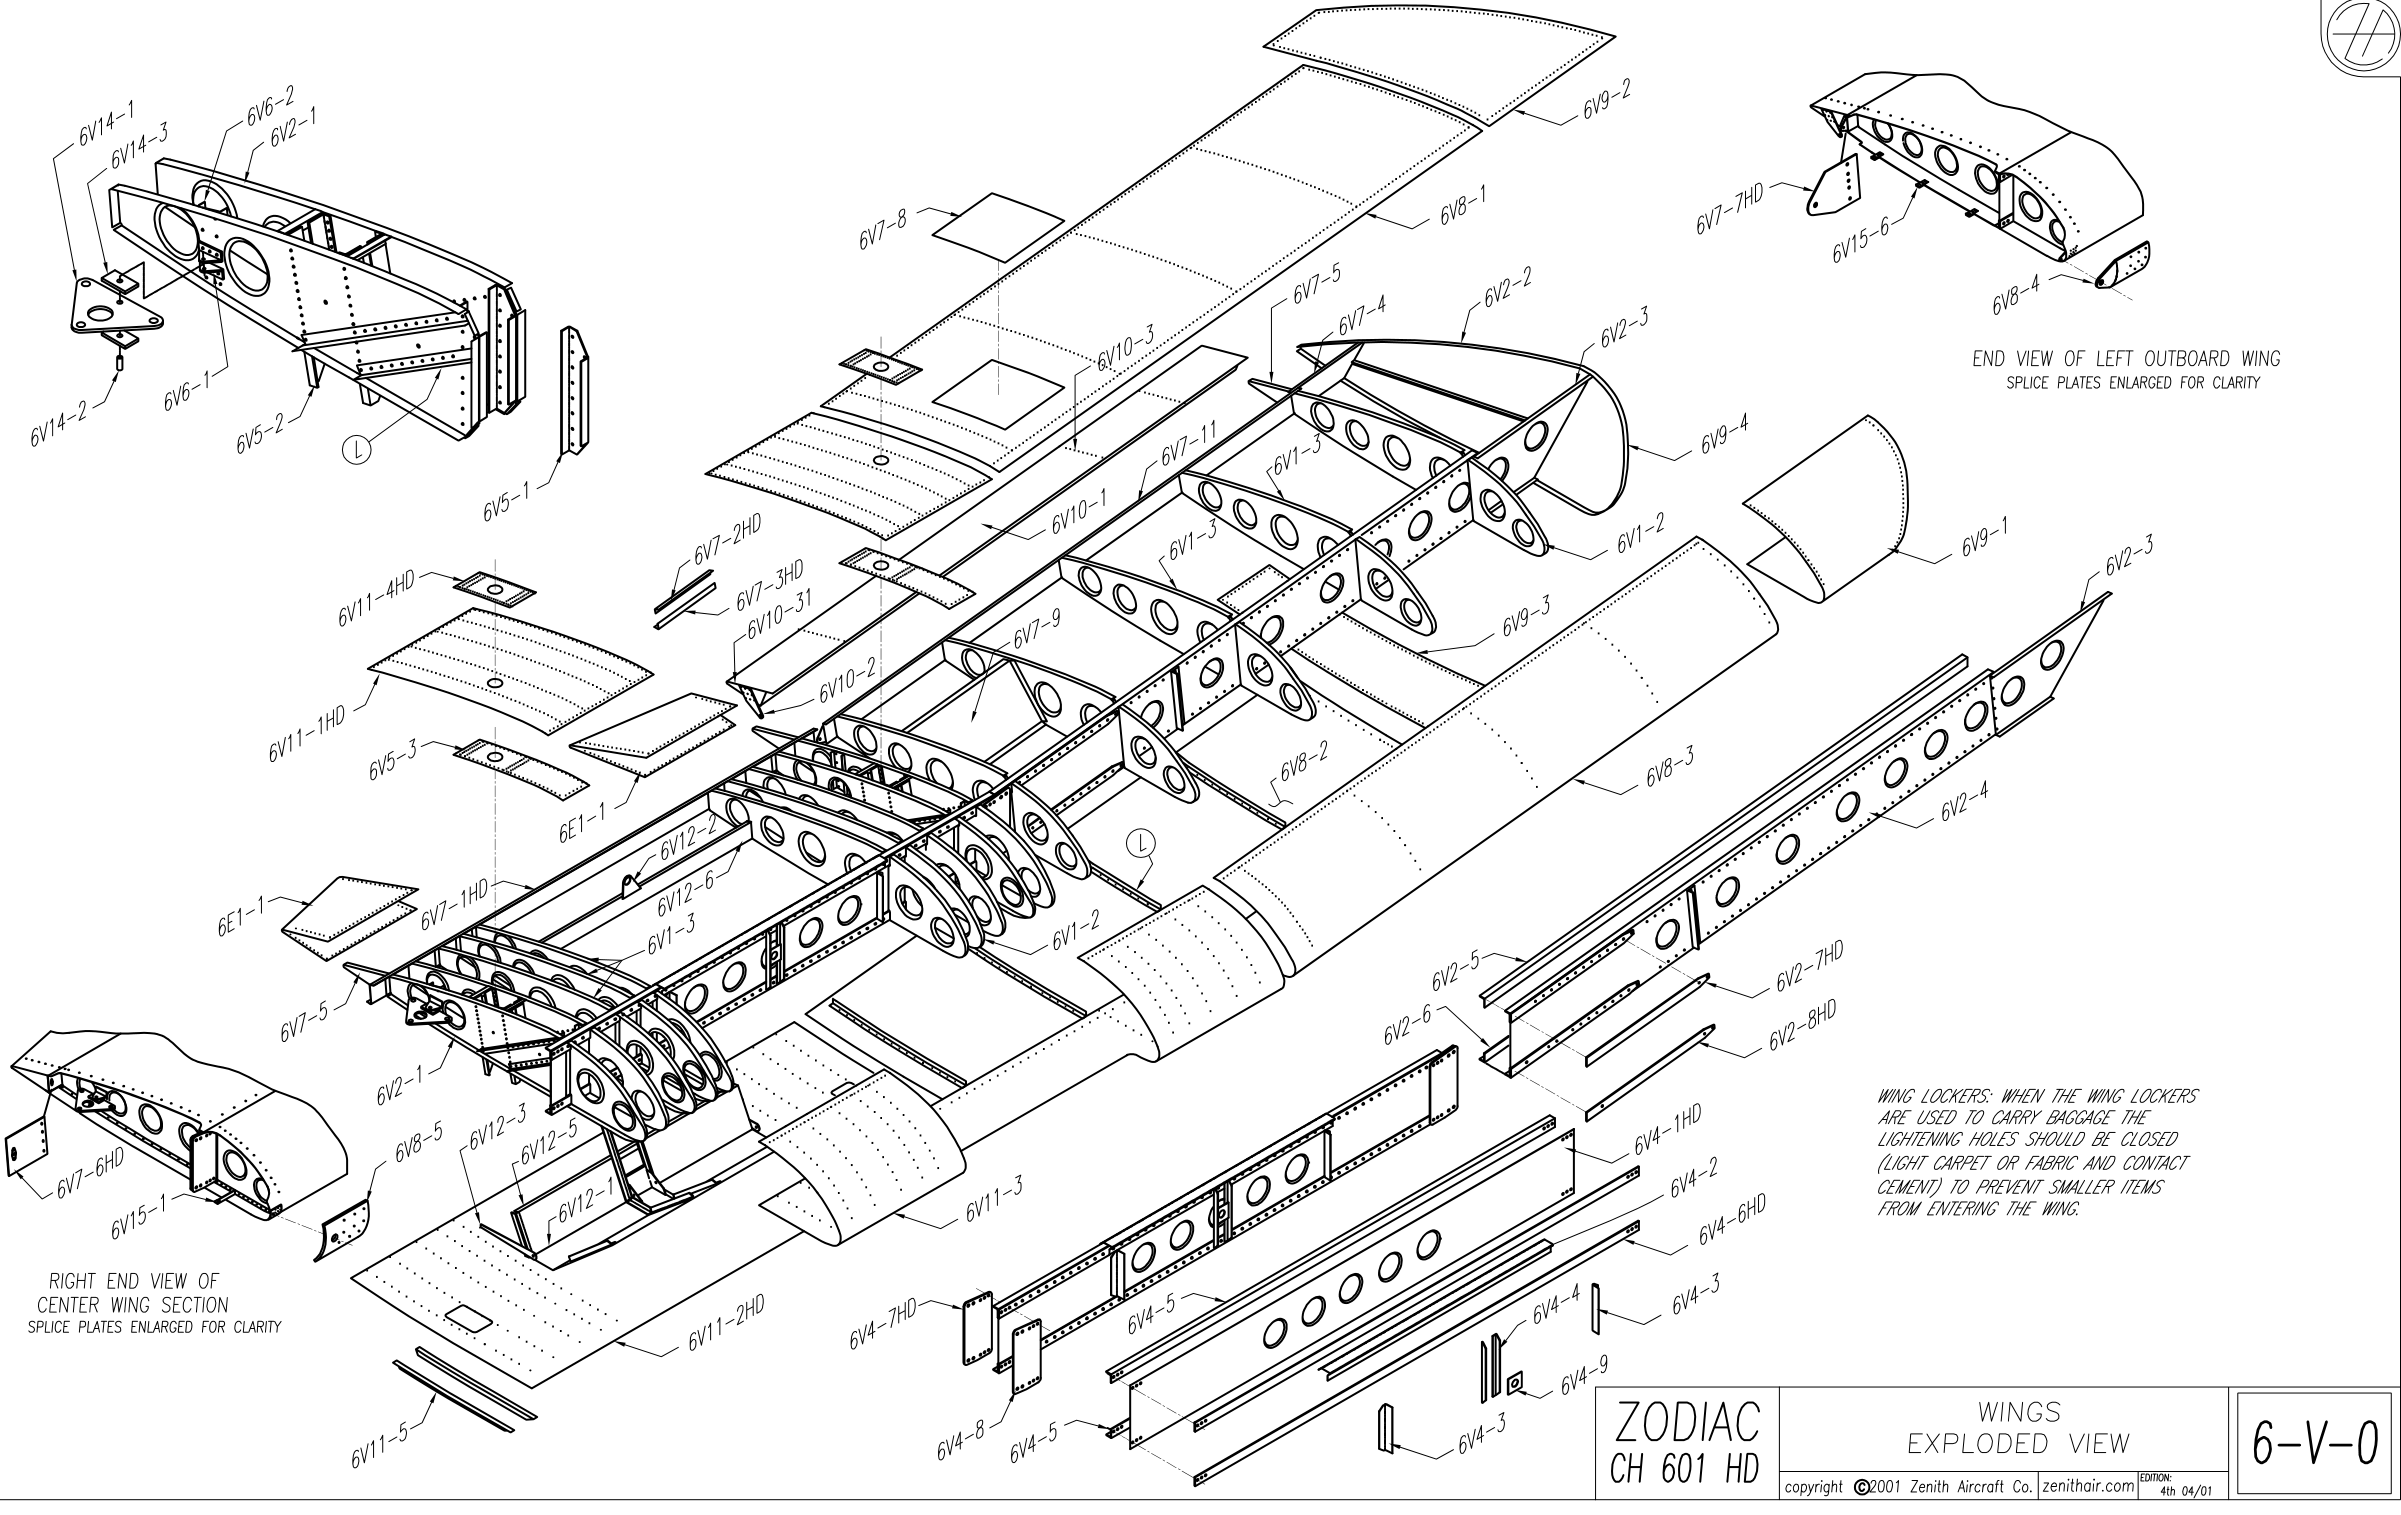
На разнесённом виде 6-V-0 показаны панель 6V12-1, крепления ремней, задняя опора и профиль спинки в центроплане HD. Он помогает различить детали; расстояние 535 мм берётся из текста/размерного листа.
Шаг 42. Задний конец крепления ремня 6V12-3 ставят к профилю задней опоры 6V12-6. Передний конец приподнимают до линии касания гиба второго сзади облегчённого отверстия. Угол панели сиденья переносят на 6V12-3 и подгибают в тисках примерно на 30°. В пересечениях с L-профилями спереди и сзади предусматривают заклёпки. Отверстие под ремень — 1/4 дюйма; сверление и Cleco — №20.
Шаг 43. Профиль спинки 6V12-5 прижимают к верхней обшивке 6V11-1 в 535 мм от пояса лонжерона по 6-V-12. Верхнюю обшивку временно ставят на нервюры; стенку профиля выставляют по отметке 535 мм и прижимают к ней спинку панели. В тексте отдельно указано то же положение её заднего края.
Сохраняют свободные зоны для боковых профилей спинки 6F13-3: они позднее войдут между спинкой и профилем у бортов 6F5-1 по 6-F-0. Первое отверстие №30 выполняют посередине профиля и ставят Cleco.
Шаг 44. L-профили соединяют заднюю часть панели сиденья с нервюрой STA 585. Верхние концы подрезают по верху нервюры, сам L-профиль перекрывает крепление ремня 6V12-3 сверху.
Шаг 45. Короткие L-профили ставят у торцов 6V12-6 в углу с задней нервюрой №1 (6V1-3). Профиль задней опоры удерживают параллельно стенке главного лонжерона; верх уголков подрезают по нервюрам. Уголки перекрывают 6V12-3 сверху.
Сверить с исходным текстом
Страница 16 руководства
Резиношнуровая подвеска и ограничительная пластина
6-L-3, 05/2001: установка стоек в нервюрном коробе и носовая стойка, ограничительная пластина 6L3-3 и контровка. Число шнуров на этом листе отличается от ведомости инструкции; это отмечено в тексте. Приспособление с резьбовыми штангами на данном листе не показано.
Шаг 46. Для установки амортизирующих шнуров стойку снимают, два шнура заводят под приваренные трубки нижнего кронштейна, затем осторожно затягивают болт через трубу 3/4 дюйма по 6-L-3. Для временного удержания шнуры предлагается связать ниткой. В ведомости руководства указаны четыре 1080HD для сборки, а на архивном листе 6-L-3 присутствует отдельная подпись «5 REQ’D». Эти количества не смешиваются: число шнуров на конкретной стойке проверяют по её применимой спецификации.
Шаг 47. Кронштейн 6L3-1 крепят к направляющим болтами AN3 по 6-L-3. Для доступа работают без верхней обшивки; в подсказке гайки расположены снаружи, болт можно временно удержать липкой массой.
Шаг 48. Шнуры растягивают при снятых верхних обшивках. Описанное в старой инструкции приспособление: доска толщиной 3/4 дюйма, квадрат 7 × 7 дюймов; четыре угловых отверстия 1/4 дюйма с межосевым расстоянием 5 дюймов. Две резьбовые стальные штанги 1/4 дюйма сгибают в U-образную форму: ветви примерно по 8 дюймов, поперечина 5 дюймов.
Для заведения через трубки нижних кронштейнов в исходнике предлагается частично разогнуть U-образные штанги. Их концы пропускают через доску и гайками растягивают шнуры до положения, когда верх стойки заподлицо с верхом нервюр. Это описание приспособления из данной редакции: источник не задаёт здесь допускаемую нагрузку, класс штанг или момент затяжки; эти параметры не дописаны от себя.
Важно: верхнюю обшивку пока не заклёпывают до установки боковин фюзеляжа на Cleco.
Шаг 49. Ограничительную пластину подрезают и сверлят два отверстия. Её крепят болтами и контрят проволокой после окончательной клёпки верхней обшивки. В ведомости она названа 6L3-3; геометрию и крепёж определяют по применимому листу, не по общему изображению.