Центроплан: нижняя, носовая и верхняя обшивки

Редакция и применимость

Шаги 20–32 Center Wing Section Assembly, печать 25.10.2001. Приведены базы разметки и последовательность этой исторической инструкции. Сводка HD 09/2003 меняет положение вырезов направляющих и часть обозначений обшивок; старые координаты не выдаются за новую редакцию. Рисунки HD 2001 года — обзорные ссылки, а не заново созданные размерные чертежи.

Эта глава продолжает подготовку центроплана. Операции выполняются по применимым чертежам; обзорные виды не являются шаблонами и не заполняют пробелы документации.

Страница 8 руководства

Нижняя обшивка и разметка носка
Нижняя обшивка и разметка носка
Нижняя обшивка и разметка носка · Открыть крупно

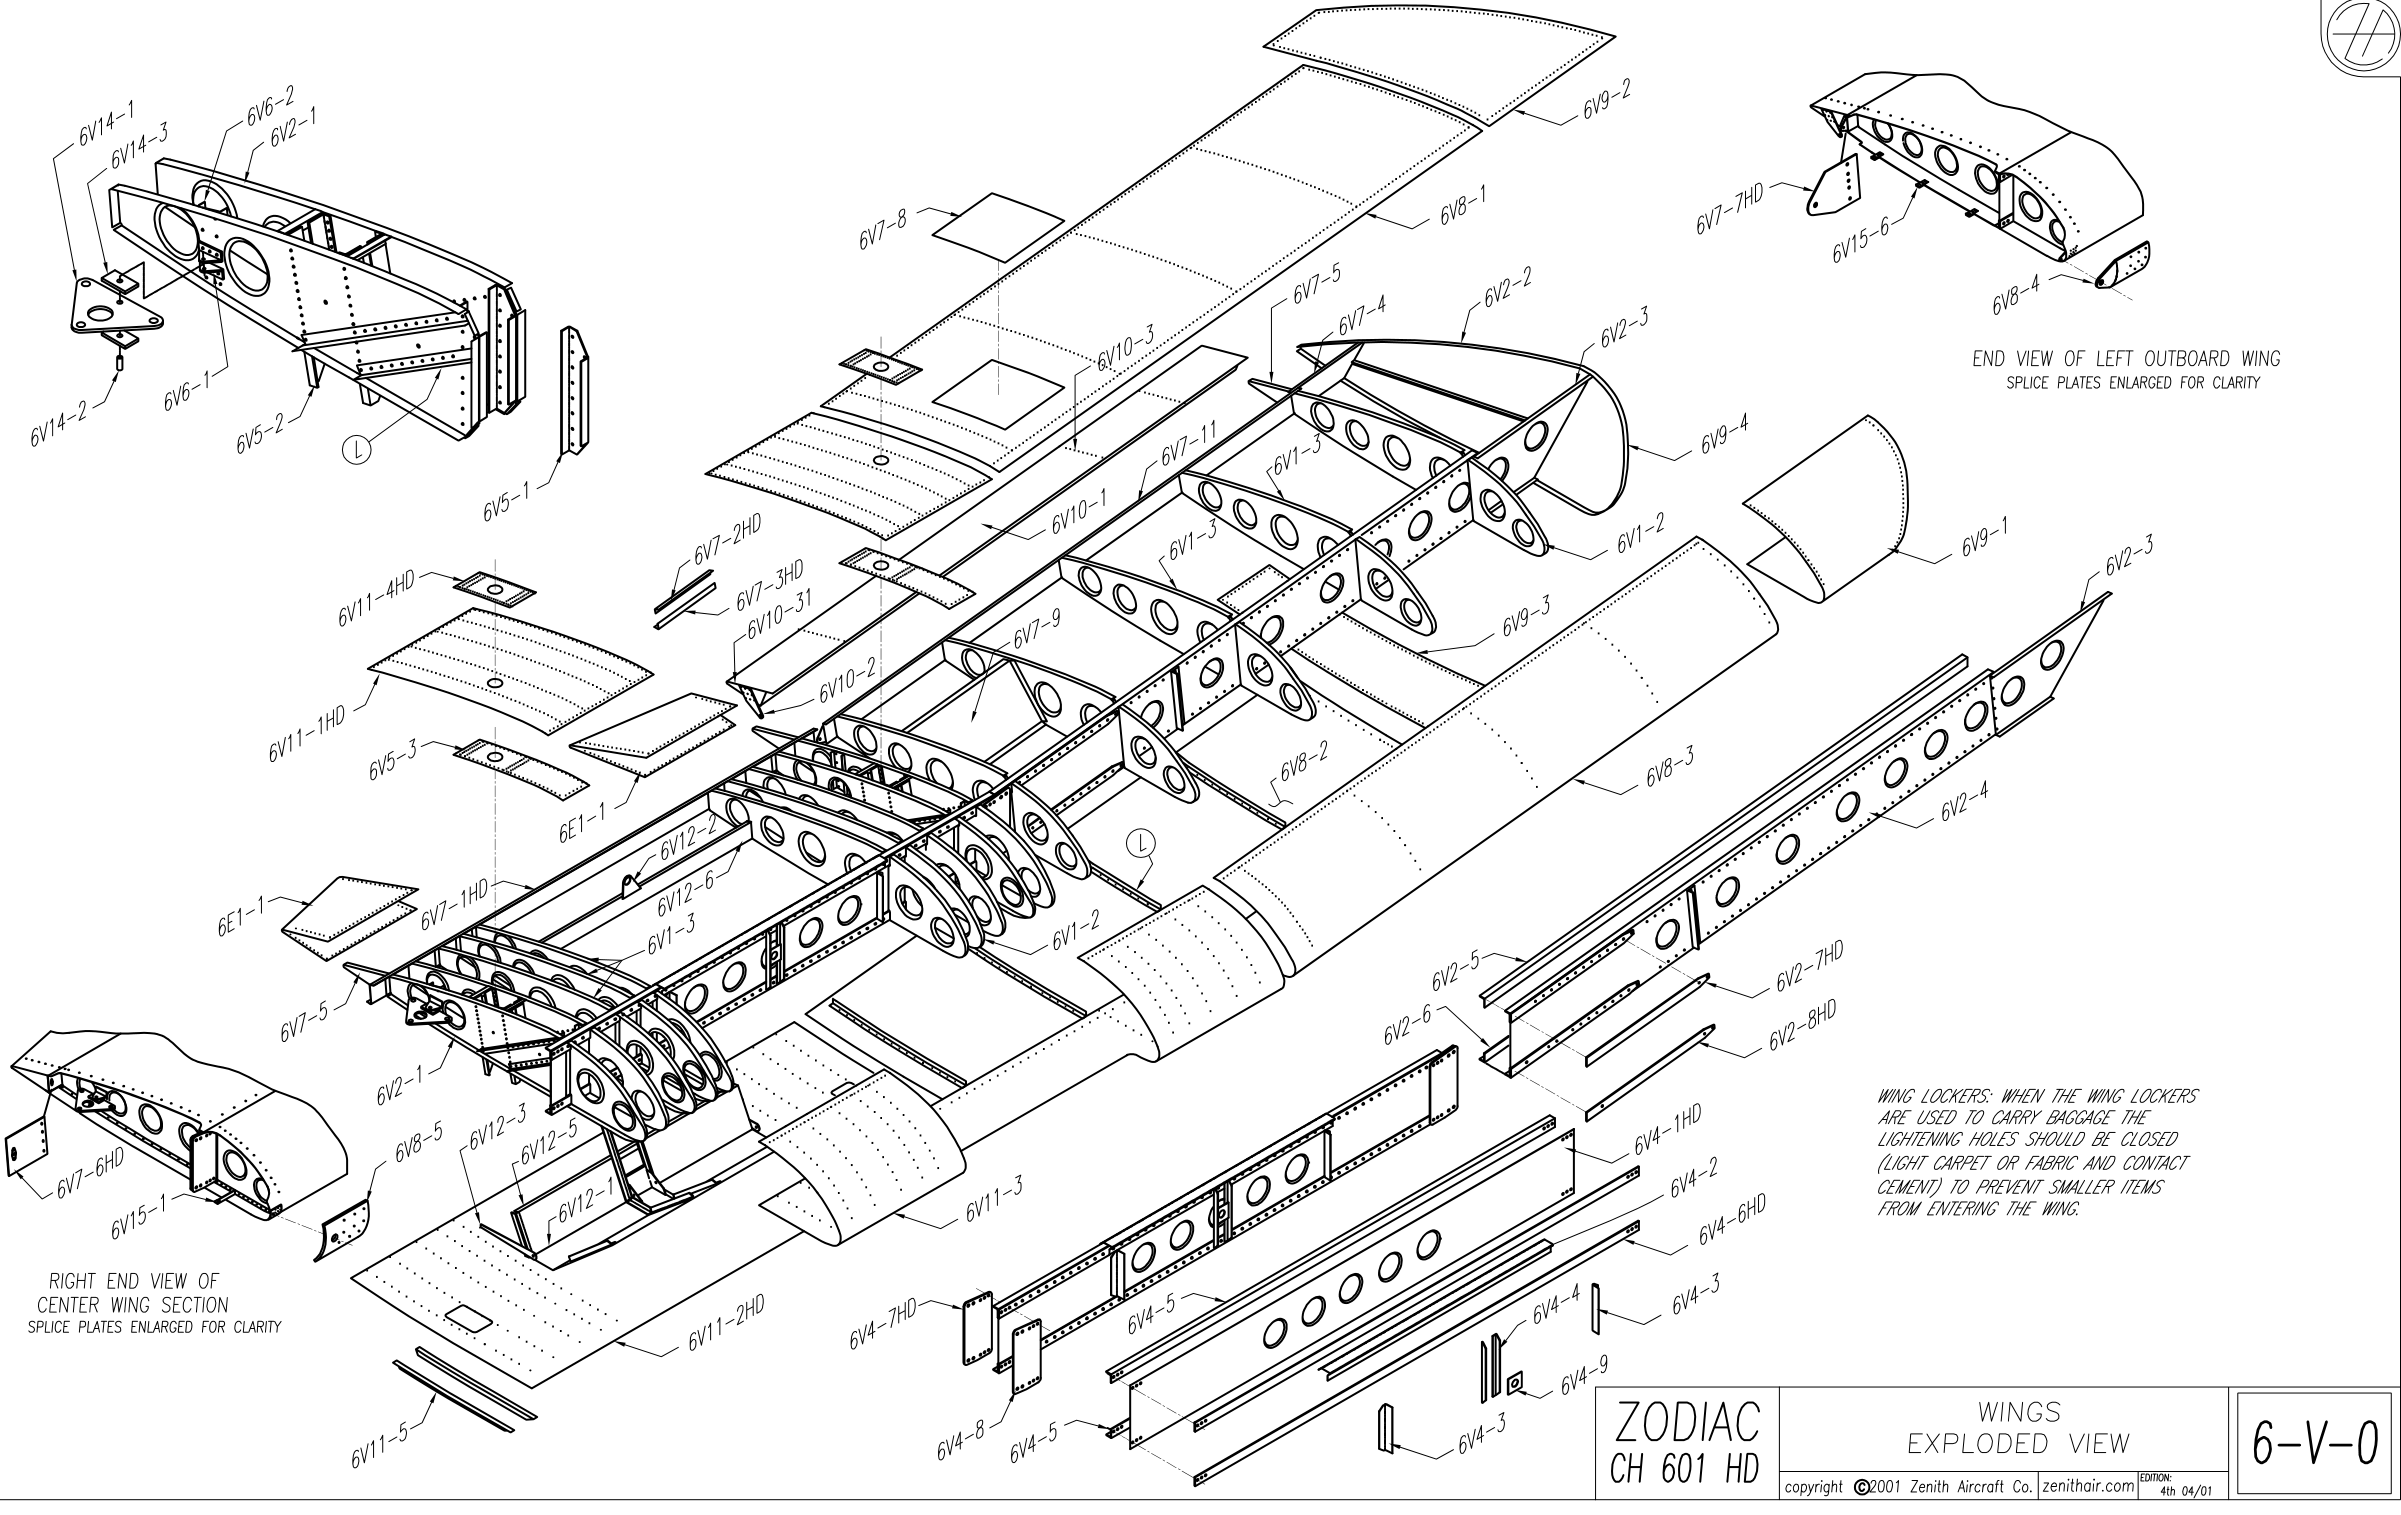
На 6-V-0 показаны обшивки и детали центроплана HD. Координатная таблица этой операции взята из страницы 8 инструкции, а не измерена по обзорному рисунку. Обозначения обшивок с суффиксом HD уточняются по применимым чертежам.

Шаг 20. При перевёрнутом на столе лонжероне нижнюю обшивку 6V11-2 временно устанавливают Cleco заподлицо с нижней полкой заднего Z-профиля. Задняя кромка листа совпадает с задним краем его полки, боковые — с внешними концами лонжеронов. Между выступающими направляющими стоек осторожно зажимают трубу или проставку 3/4 дюйма. Ссылки исходника — 6-V-11, 6-F-1-5 и 6-E-1-1; составную ссылку 6-F-1-5 здесь не переименовывают в иной лист.

На линиях STA 1014 и 900 впереди последнего отверстия в 325 мм от заднего края оставляют зону без заклёпок: остальной ряд позднее сверлят через 6V11-5. На заднем Z-профиле 6V7-1 также оставляют участок от 400 мм до STA 585 под 6F1-5. От оси до 400 мм шаг 40 мм, от STA 585 до 1100 мм — 30 мм по 6E1-1.

Через Z-профиль сверлят №40. Сборки нервюр стоек центрируют в вырезах и проходят STA 1014 и 900 сверлом №20; остальные задние нервюры сверлят, когда оси их полок видны через отверстия.

Шаг 21. На носовой обшивке 6V11-3 размечают станции и ряды по 6-V-11. Её нижняя часть короче верхней: линия гиба смещена к нижней задней кромке. Шаблоном CWS-2 станции отмечают по заднему краю снизу, продолжают большим угольником, затем повторяют сверху. Верхняя и нижняя линии должны сойтись на передней кромке.

Таблица исходника задаёт координаты отверстий от задней кромки. Снизу: 10, 44, затем пропуск, 89, 129, 179, 211, 249, 294, 333 и 359 мм. Сверху: первые три строки пустые, затем 40, 68, 109, 149, 189, 219, 247, 276, 301, 338, 377, 400 и 425 мм. Верх и низ — отдельные ряды; прочерки не являются нулевыми координатами. В первых трёх строках отдельно отмечена зона без заклёпок на STA 900 и 1014 под 6V11-5. Общий шаг указан 40 мм, но конкретные координаты в таблице сохранены без выравнивания до равномерного шага.

Сверить с исходным текстом
Zenith Aircraft Company Print Date: 10/25/01 ZODIAC CH 601 www.zenithair.com HD / HDS / UL Skinning the Skeleton (with the Spar upside down on the workbench) 20. Cleco the Center Wing Bottom Skin 6V11-2 flush with the Rear Zee bottom flange. REFERENCE: 6-V-11, 6-F-1-5, 6-E-1-1 CLAMP: a) The tailing edge is flush with the aft edge of the Rear Zee flange and flush with the O/B ends of the Spars. b) Carefully clamp a 3/4” tube or spacer between the protruding Gear Slides. NOTE: The “no rivet zone” forwards of the last hole at 325mm measured from the aft edge of the sheet for STA. 1014 and 900, the remainder of the rivet line is drilled through the Extrusion 6V11-5 LAYOUT: The rivet line through the Rear Zee 6V7-1. Plan for a “no rivet zone” between 400 and STA. 585mm for 6F1-5. The pitch from center line to 400 is 40mm and from STA. 585 to 1100 is 30mm, see 6E1-1 BACK-DRILL & CLECO: With #40 through the Zee. Center the Gear Rib Assembly in the cut-out and back-drill STA. 1014 and 900 with #20. Back drill the remaining Rear Ribs when the centerline is visible. 21. Pre-drill the Center Wing Nose Skin 6V11-3 for the Nose Rib. REFERENCE: 6-V-11 NOTE: The formed Leading Edge Skin is shorter on the bottom i.e. the bend is off-set towards the bottom trailing edge. LAYOUT: Mark the Rib STA. and the rivet pitch: a) Use template CWS -2 to mark the Rib STA. on the bottom aft trailing edge. Extend the lines with a large square . Repeat for the top. b) The rivet pitch for the Nose Ribs is 40mm. Referenced from the trailing edge the rivets are at: CHECK: The bottom and top line meet at the leading edge. BOTTOM TOP 10 — 44 — “no rivet zone” at STA 900 & 1014 for 6V11-5 — — — 40 89 68 129 109 179 149 211 189 249 219 294 247 333 276 359 301 — 338 — 377 — 400 — 425

Страница 9 руководства

Вырез кабины в носовой обшивке

Вырез кабины в носовой обшивке
Вырез кабины в носовой обшивке · Открыть крупно

Обзор 6-V-0 помогает различить носовую и заднюю обшивки центроплана. Форма выреза кабины строится по фактическому полу, узлам 6V4-3 и размерному листу; пропорции экранного рисунка не используются для изготовления.

Шаг 22. Вырез в носовой обшивке 6V11-3 размечают по 6-V-11-3 и 6-V-12. Нижняя часть равна ширине переднего пола 6F5-2; вертикальные L-профили бортов по 6F9 удерживаются снизу косынками 6F9-1 с углом 90°, поэтому ширина у передней кромки сохраняется такой же. Верхний вырез освобождает узлы крепления крыла 6V4-3.

Шаблоном CWS-2 находят продольную ось. От нижней задней кромки проводят параллельную линию в 340 мм. Низ выреза в источнике — 960 мм, по 480 мм от оси. По верхнему заднему краю границу задают узлы 6V4-3, указано по 515 мм от оси с обязательной проверкой по лонжерону. На передней кромке отмечают по 480 мм и соединяют верхние, передние и нижние точки прямой рейкой. В нижних углах радиус 10 мм. Исходник предлагает вырезать позже, после клёпки обшивки к центроплану.

Шаг 23. Нижнюю сторону носовой обшивки 6V11-3 устанавливают Cleco к носовым нервюрам по 6-V-11. Нахлёст поверх задней обшивки — 60 мм; задняя кромка совпадает с задним краем прессованного профиля лонжерона, обшивка центрируется по его внешним концам.

Задний ряд через профиль лонжерона идёт в 10 мм от задней кромки. Слева и справа от оси сохраняют зоны без заклёпок: у отметок 50 мм под 6F9-3 и 375 мм под 6F5-4. Между пересечениями станций нервюр задан шаг 35 мм. Ряд через пояс и затем отверстия нервюр, когда видна ось полки, сверлят №20 и закрепляют Cleco.

Сверить с исходным текстом
Zenith Aircraft Company Print Date: 10/25/01 ZODIAC CH 601 www.zenithair.com HD / HDS / UL 22. Mark the cutout for the cabin area on the Center Wing Nose Skin 6V11-3 REFERENCE: 6-V-11-3, 6-V-12 NOTE: i) The bottom opening is the same width as the Front Floor Skin 6F5-2. ii) The upright L Angles on the Side Skins shown on 6F9 are held in place at the bottom by a 90 degrees Gusset 6F9-1(the width at the leading edge is the same as at bottom). iii) The top opening is cut to clear the Wing Pick Up 6V4-3 LAYOUT: a) Use template CWS-2 to mark the aircraft center line (longitudinal axis). b) Draw a parallel offset line at 340mm from the bottom aft edge of the Nose Skin 6V11-3 (see top right diagram at 6V11-3). c) Mark the width of the bottom opening equal to the width of the Front Floor Skin 6F5-2. , that is 960mm or 480mm on either side of the center line. d) On the top side (along the aft edge) the opening is determined by the distance between the Wing Pick Up 6V4-3 or 515mm from the center line (remember to check against the Spar!). e) Mark a third point on the leading edge also at 480mm, same as the aft bottom opening f) Connect the top mark and leading edge mark with a straight edge and draw a line. Continue the line by connecting to the bottom mark. g) Mark a 10mm radius in the bottom corner at the intersection of the cut lines. SUGGESTION: Cut later when the Skin is riveted to the Center Wing Section. 23. Cleco the bottom side of the Center Wing Nose Skin 6V11-3 to the Nose Ribs. REFERENCE: 6-V-11 CLAMP: Clamp the Nose Skin to the Main Spar so that: a) The Nose Skin overlaps on top of the Rear Skin by 60mm b) The tailing edge is flush with the aft edge of the Spar extrusion c) The Skin is centered (flush) with the O/B ends of the Spar. LAYOUT: The rear rivet line through the Spar extrusion. a) 10mm off-set from the trailing edge. b) “no rivet zone” at 50mm LEFT & RIGHT of center for 6F9-3 c) “no rivet zone” at 375mm LEFT & RIGHT of center for 6F5-4 d) Pitch of 35 between the Rib STA. intersections. DRILL & CLECO: Rivet line through the Spar extrusion with #20 BACK-DRILL & CLECO: Through the Ribs when the center line is visible #20

Страница 10 руководства

Нижние кронштейны и усиливающие профили
Нижние кронштейны и усиливающие профили
Нижние кронштейны и усиливающие профили · Открыть крупно

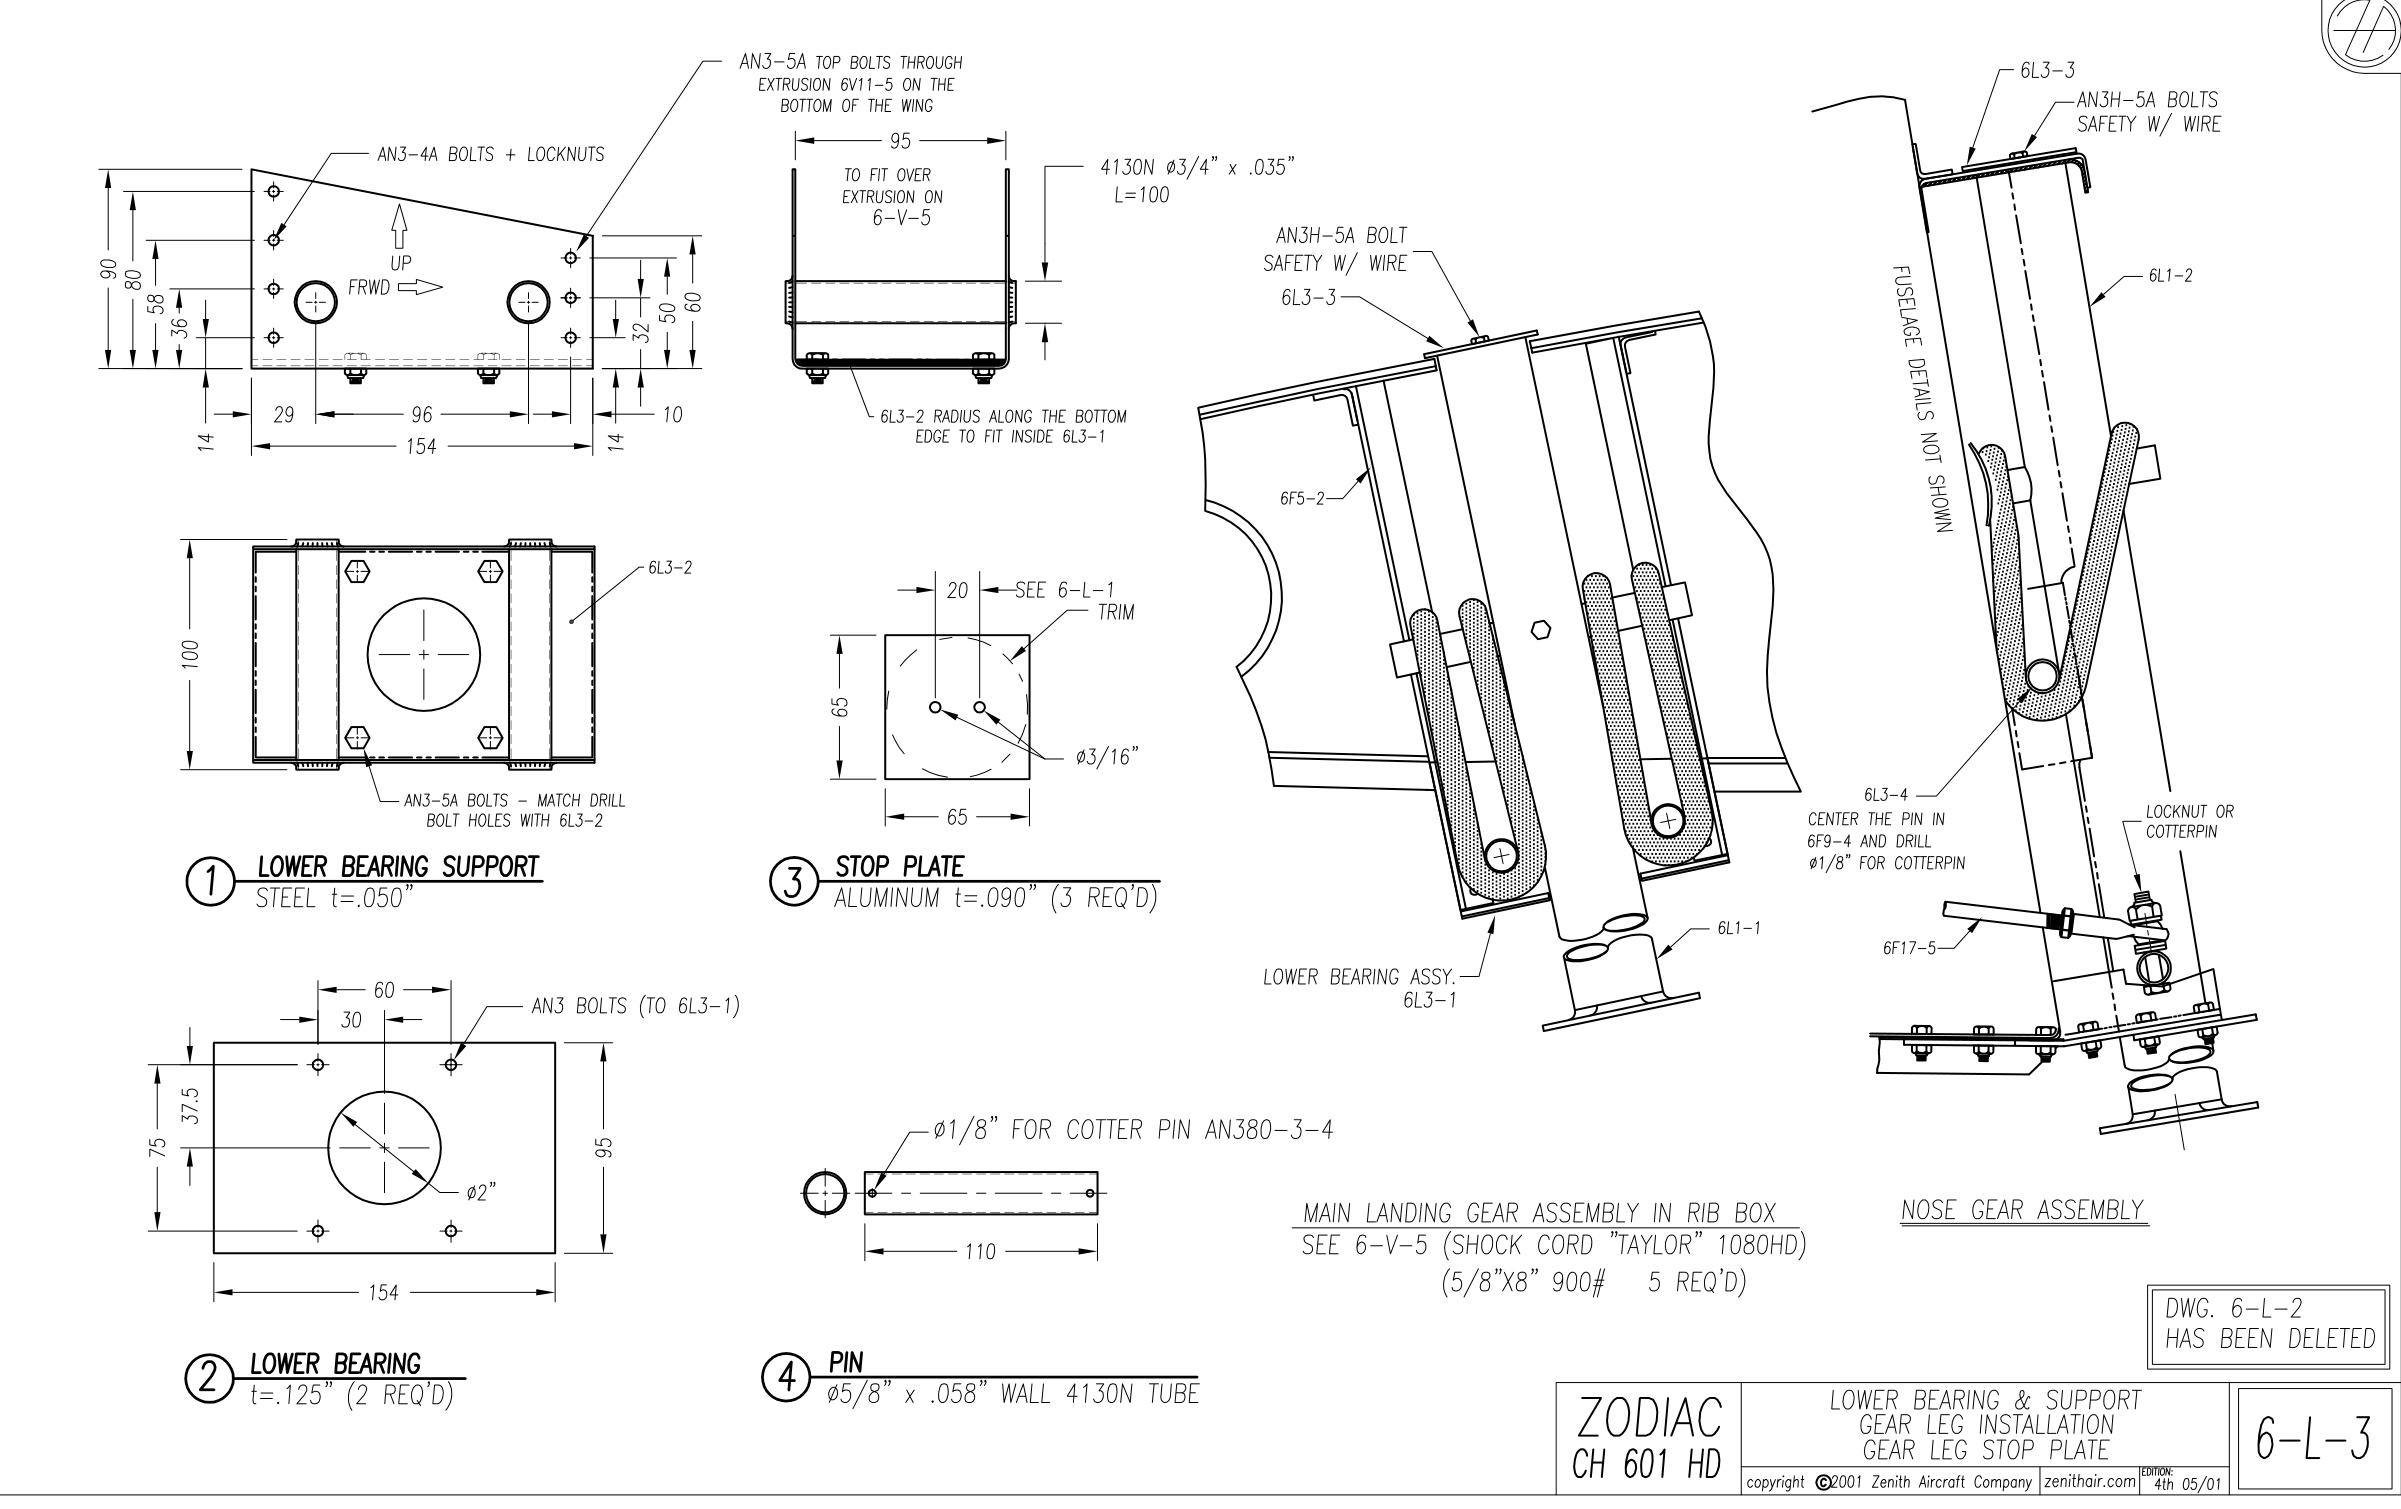
6-L-3: кронштейн 6L3-1, нижняя опора и сопряжение с направляющими. В тексте операции приведены координаты усилителя 6V11-5; они не считываются с этого обзорного листа и не заменяют размерный 6-V-11.

Шаг 24. Кронштейн нижней опоры 6L3-1 устанавливают на концы направляющих по 6-L-3. Проставкой CWS-11 шириной 95 мм проверяют внутреннее расстояние спереди и сзади. При выверенных главном лонжероне и заднем Z-профиле положение кронштейна регулируют по уровню. На нём отмечают торцы четырёх направляющих, сохраняя расстояние до края под болты AN3.

Оси болтов на направляющих находятся в 11 мм от наружного края, расстояние между осями примерно 134 мм. Проверяют 90° между нижней обшивкой и боками 6L3-1. Сквозные отверстия направляющих пока не сверлят — сначала следующая операция.

Шаг 25. Прессованный усилитель 6V11-5 ставят к 6L3-1 по 6-V-11 и 6-L-3. До разметки проверяют на обрезке уголка 3/4 дюйма, достанет ли носик заклёпочника до отверстий у полки. Заклёпки предусматривают в пересечениях с поясом лонжерона и двумя L-профилями между STA 770 и 900 напротив направляющих. Ссылка на нижние правые виды в исходнике напечатана 6L11; она не подменяется незаметно другим листом.

На внутренней полке дан ориентировочный шаг 20 мм в обход гофр. Координаты от заднего конца 6V11-5: 9, 23, 43, 63, 84, 104, 130, 150, 169, 189, 209, 229, 249, 267, 284, 298, 318, 357, 397, 418, 438, 458, 478, 499, 519, 577 и 593 мм. Этот ряд сохранён полностью; отсутствие промежуточных чисел не заполнено вычислением новых отверстий.

Важно: источник прямо предупреждает, что неверное отверстие может серьёзно повредить лонжерон. Для проверки обшивку снимают и прикладывают усилитель прямо к нервюре: передний конец в описании проверки расположен в 45 мм от стенки лонжерона. Ниже текст формулирует его положение как выступ 45 мм за стенку. Сторону и знак смещения проверяют по применимому чертежу, не выбирают по сокращённой фразе.

Усилителю 6V11-5 слегка придают кривизну нервюры в тисках, прижимают к 6L3-1, размечают №40 и подрезают концы по 6V11-5. Для первого отверстия в направляющую усилитель удерживают к кронштейну и сверлят №20; затем сверлят усилитель к нервюрам. Если имеются Cleco 3/16 дюйма, болтовые отверстия проходят сверлом 3/16 дюйма. Заусенцы снимают плоским напильником.

Сверить с исходным текстом
Zenith Aircraft Company Print Date: 10/25/01 ZODIAC CH 601 www.zenithair.com HD / HDS / UL 24. Cleco the Lower Bearing Support 6L3-1 at the end of the Gear Slide Extrusion. REFERENCE: 6-L-3 CHECK: Use the 95mm spacer CWS-11 to check the inside distance of the Lower Bearing Support at the front and rear. LEVEL: With the Main Spar and Rear Zee level, slide 6L3-1 over the extrusions and adjust to make it level. Mark the end of the 4 Gear Slide extrusions on 6L3-1 to maintain good edge distance for the AN3 bolt. LAYOUT: Mark the position of the AN3 bolt on the centerline (11mm from outside edge) of the Gear Slide extrusion (approximately 134mm between center lines). DRILL & CLECO: Level, check 90 degrees between the Bottom Skin and the sides of 6L3-1. Wait to drill the holes through the extrusion, see next step. 25. Cleco the Extrusion Stiffener 6V11-5 against the Lower Bearing Support 6L3-1 REFERENCE: 6-V-11, 6-L-3 TIP: Rivets too close to the flange may be beyond the reach of most riveter. Drill test holes in a scrap piece of 3/4” extrusion to determine the maximum edge distance still within the reach of the riveter head. LAYOUT & PRE-DRILL: Plan for a rivet at the intersection with: a) the Main Spar extrusion b) the 2 L Angles between Ribs STA. 770 and STA. 900 across from the Gear Slides, see bottom right diagrams on 6L11 Layout a pitch of 20 on the inside flange to avoid the crimps. Referenced from the aft edge of 6V11-5 the rivets are at: 9 — 23 — 43 — 63 — 84 — 104 — 130 — 150 — 169 — 189 — 209 — 229 — 249 — 267 — 284 — 298 — 318 — 357 — 397 — 418 — 438 — 458 — 478 — 499 — 519 — 577 — 593 CAUTION: A misplaced hole could seriously damage the spar! A reliable check against positioning rivets over crimps or into the Spar is to remove the skin and to position the Extrusion directly on the Rib with the front end of the Extrusion 45mm from the Spar Web. POSITION: a) For a better fit, slightly bend the extrusion 6V11-5 to the shape of the rib. Add curvature by clamping in a vise! b) Position 6V11-5 against 6L3-1 c) The front of the Extrusion extends 45mm past the Spar Web. PRE-DRILL: With #40 pilot holes. CUT: Taper the ends in accordance with the drawings 6V11-5. DRILL: Position and hold the Extrusion to the Lower Bearing Support to drill a #20 pilot hole into the Gear Slides. Next, back- drill the Extrusion Stiffener to the Ribs. 3/16” CLECOES: If 3/16 Clecoes are available, back-drill the “bolt holes” with a 3/16 drill bit. Remember to deburr with a flat file.

Страница 11 руководства

Клёпка снизу, переворот и поперечные уголки
Клёпка снизу, переворот и поперечные уголки
Клёпка снизу, переворот и поперечные уголки · Открыть крупно

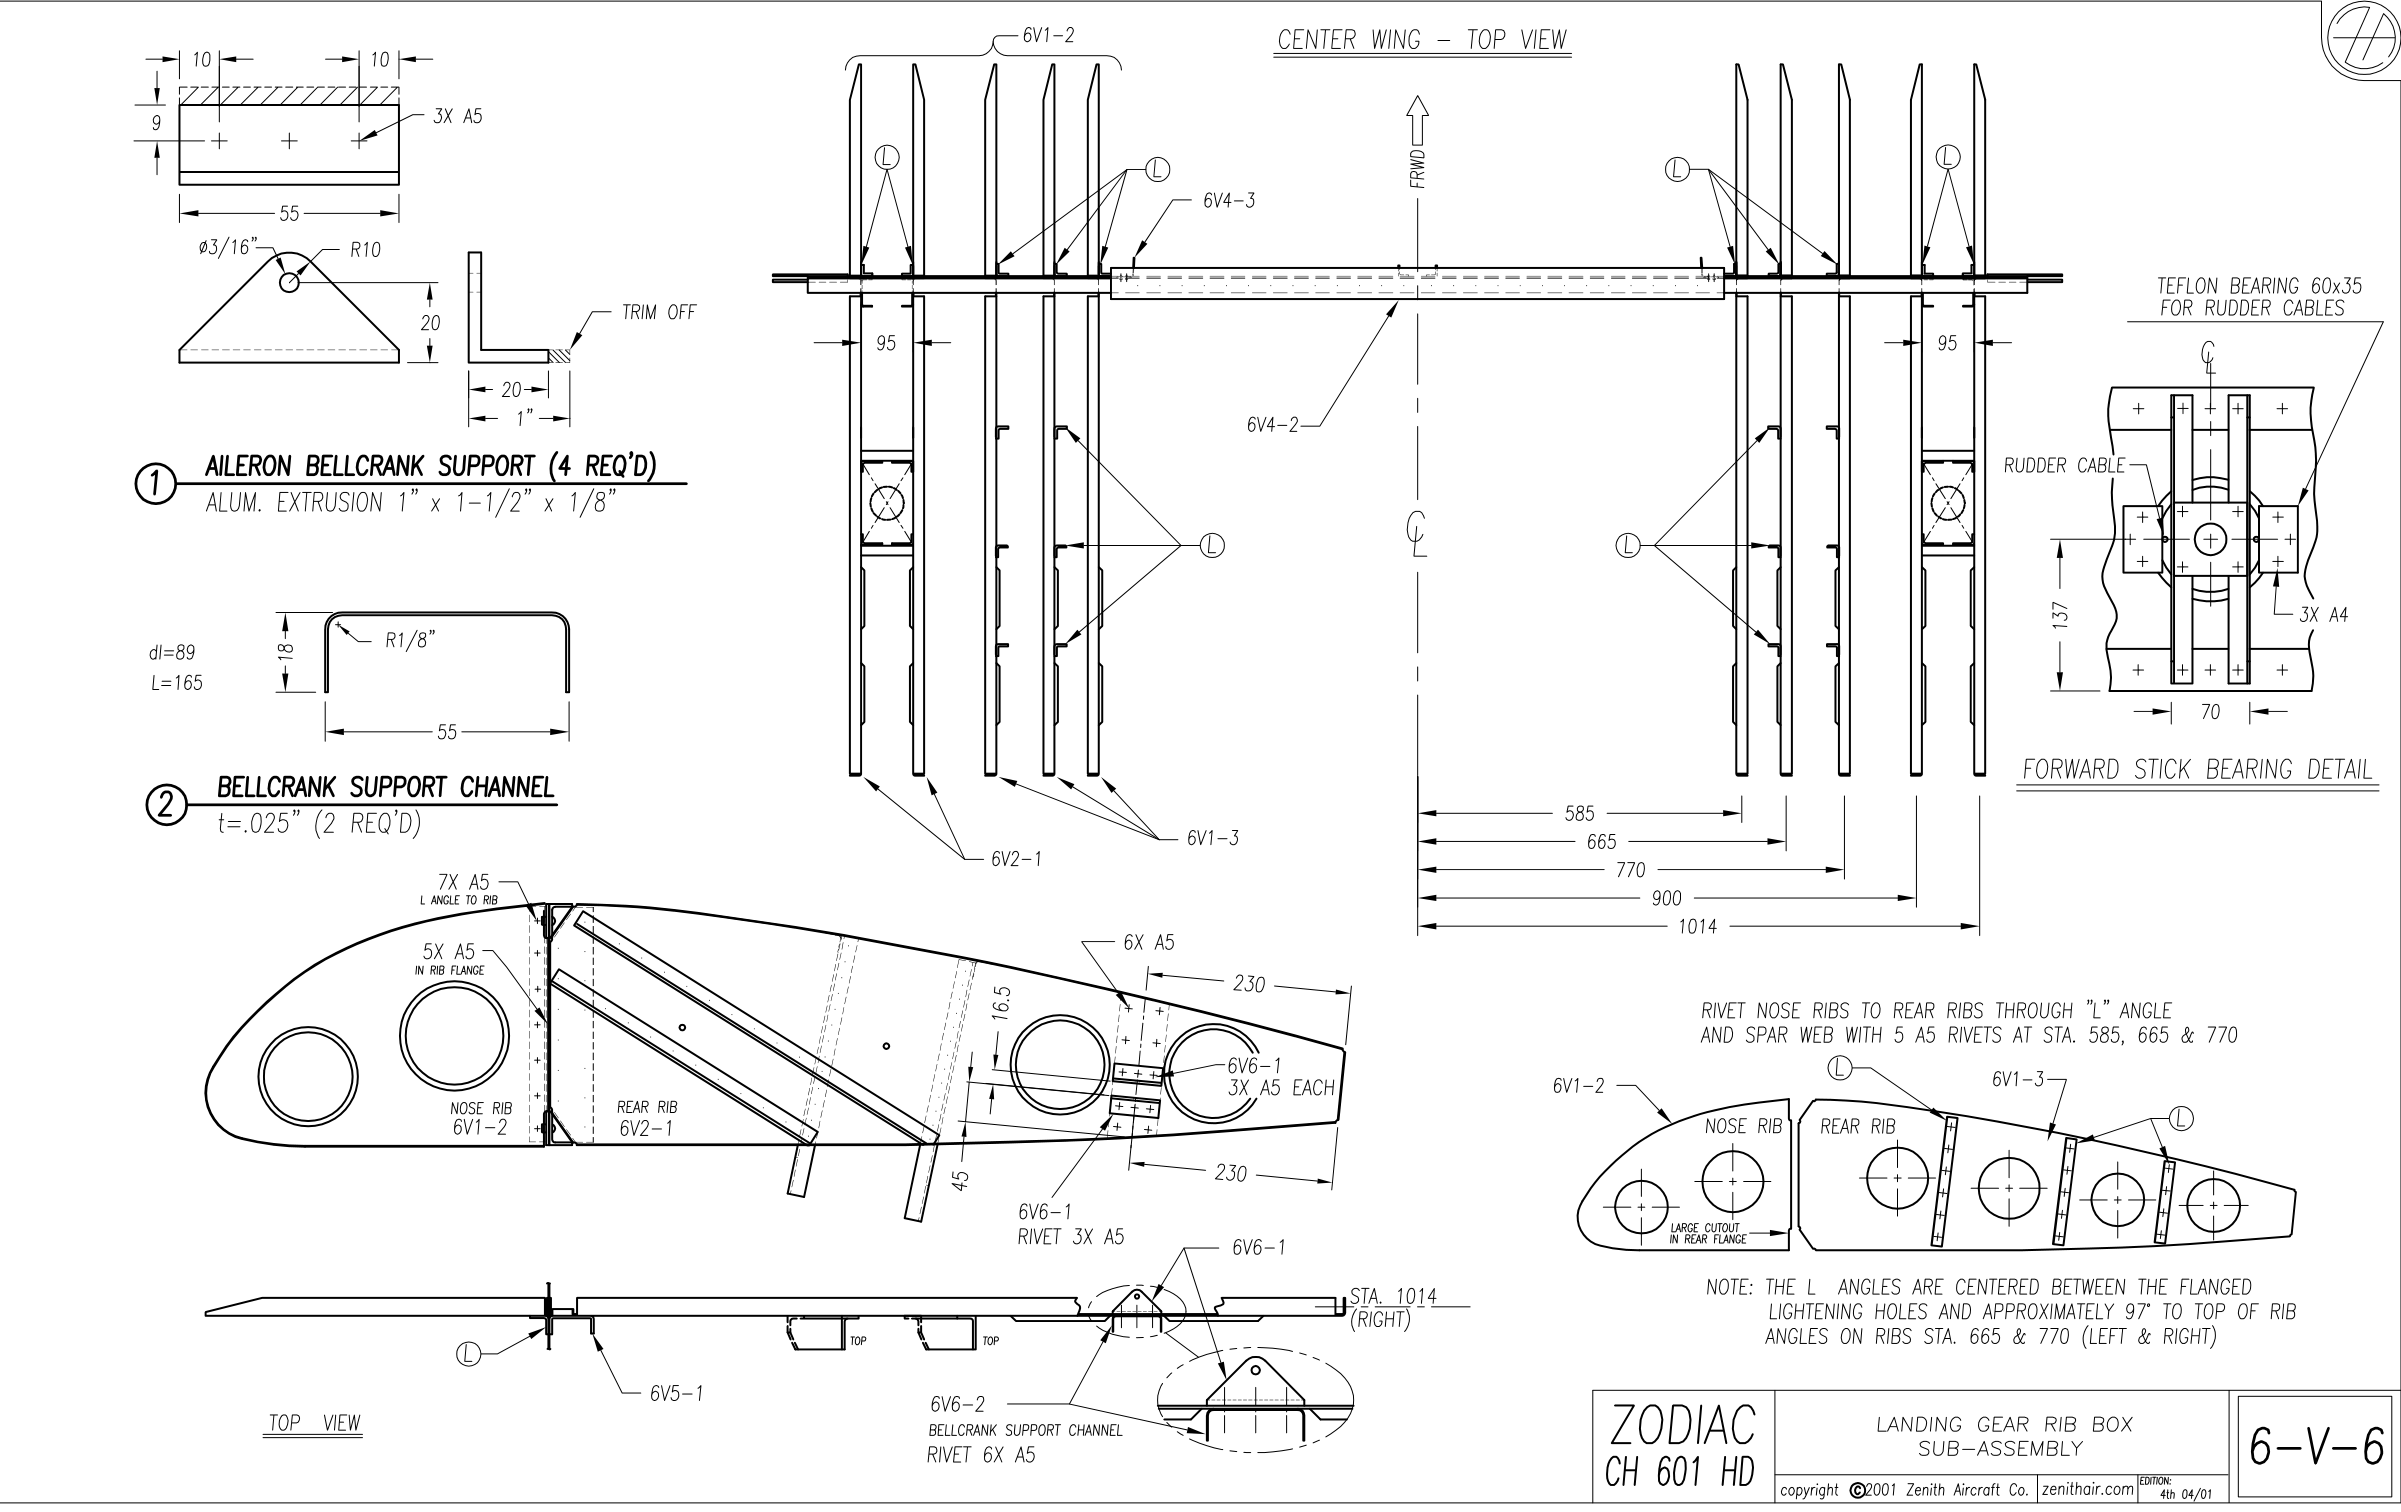
6-V-6 показывает короб нервюр стоек и их положение относительно главного лонжерона. Приспособления при перевороте и четыре коротких L-профиля размечают по указанным операциям и применимому 6-V-11, а не добавляют по внешнему сходству рисунка.

Шаг 26. Нижнюю сторону крыла заклёпывают A5, пока не заклёпывая задний Z-профиль. Оставляют крепёж под L-профиль между STA 770 и 900. Ссылка «см. шаг №24» сохранена по исходнику; описание усиливающего профиля находится также в шаге 25.

Шаг 27. Центроплан переворачивают в нормальное положение. Из-за выступающих направляющих его ставят на две горизонтальные параллельные балки поперёк стола, поднимая примерно на 140 мм. Заднюю часть поддерживают проставками: низ крыла параллелен балкам и под 90° к главному лонжерону; задний Z-профиль на одном уровне с главным лонжероном. Когда стенка главного лонжерона вертикальна, стенка Z-профиля по тексту — 85°.

Шаг 28. Между задними нервюрами STA 900 и 770 в продолжение направляющих ставят два коротких L-профиля поперёк размаха. Всего четыре детали длиной 140 мм. Ориентировочные положения от стенки 6V7-1 — 485 и 625 мм. Первое крайнее отверстие выполняют в 8 мм от конца сверлом №20 и соединяют Cleco с 6V11-5 через общее отверстие. Ссылки — страница 20 строительного руководства и нижние правые виды 6-V-11.

Шаг 29. Сверху направляющих 6V5-2 закрепляют L-профили, сохраняя между направляющими зазор 3/4 дюйма. Требуются четыре уголка длиной по 90 мм. Для выставления заподлицо с верхом нервюр используют лежащий поперёк них профиль или доску; труба 3/4 дюйма между направляющими удерживает зазор, опорный профиль прижимают к полкам нервюр. В каждой направляющей выполняют два отверстия №20 и ставят Cleco. Ссылки — средние виды 6V5, 6V11 и 6L3.

Сверить с исходным текстом
Zenith Aircraft Company Print Date: 10/25/01 ZODIAC CH 601 www.zenithair.com HD / HDS / UL 26. Rivet the bottom side of the wing with A5 Wait to rivet the Zee. Plan to leave the rivets out for the L Angle between Rib STA. 770 and 900, (See step #24) 27. Turn the Center section right side up. Because of the protruding Gear Slides it is a good idea to elevate the assembly. Lay two level and parallel beams across the workbench (raises assembly height to approximately 140mm) and lay the assembly to rest across the beams. Support the assembly at the rear by sliding spacers between the wing and the beams so that: a) The bottom of the wing is parallel with the beams and at 90 degrees with the Main Spar. b) The Rear Zee is level with the Main Spar. c) When the Main Spar is at 90 degrees, the Rear Zee web is at 85 degrees. 28. Install the two L Angles between the Rear Ribs at STA. 900 and STA. 770 in line with the Gear Slides. REFERENCE: Manual p. 20, 6-V-11 bottom right diagrams. REQUIRED: 4 L Angles, Length = 140mm LOCATE: The two short L Angles go span-wise in prolongation to the Gear Slides. Approximately 485 and 625 referenced from 6V7-1(web). PRE-DRILL: One end-hole in the L Angle at 8mm from the end with #20. Cleco to the Extrusion 6V11-5 through the common hole! 29. Rivet the two L Angles at the top of the Gear Extrusions, maintaining a 3/4” separation between the Gear Slides Extrusions 6V5-2 REFERENCE: Left middle diagram on 6V5, right middle also on 6V5 and the right middle diagram on 6V11, 6L3 REQUIRED: 4 L Angles, 90mm long each. CLAMP: a) To position the L Angles flush with the top of the Ribs, place an extrusion (or a board) across the top of the Ribs and clamp the L Angle to it. b) Hold a 3/4” tube between the Gear Slides and clamp the support extrusion to the Rib Flanges. DRILL & CLECO: 2 #20 in each Gear Slides.

Страница 12 руководства

Верхняя обшивка и замыкание носка

Верхняя обшивка и замыкание носка
Верхняя обшивка и замыкание носка · Открыть крупно

Вид 6-V-0 показывает соотношение верхней, нижней и носовой обшивок центроплана HD. Порядок нахлёстов, открытые зоны под пластины и временно снятые листы уточняются по шагам; наличие листа на разнесённом рисунке не означает его немедленную клёпку.

Шаг 30. Верхнюю обшивку 6V11-1 устанавливают Cleco по 6-V-11 и 6-F-5. Поддержкой задних нервюр обеспечивают параллельность низа крыла балкам и уровень Z-профиля. Стенка главного лонжерона должна быть вертикальной; поскольку она гибкая, уровень прикладывают к поясам. Также сверяют главный лонжерон, Z-профиль и стол. Обшивку окончательно подрезают позже после установки бортов фюзеляжа.

Оставляют зоны без заклёпок под пластины 6V11-4; их сверлят по пластинам при установленной стойке 6L1-1. Задний край верхнего листа не доводят до стенки Z-профиля, чтобы опорный брусок 2 × 4 у ремней носовой обшивки не упирался в лист. В этой подсказке дана ссылка на шаг 28, тогда как ремни далее описаны в шаге 31. Боковые края — заподлицо с внешними концами лонжерона. Станции у Z-профиля должны совпадать с готовыми рядами.

Когда оси полок видны, через Z-профиль сверлят №40; на нервюрах STA 1014 и 900 впереди свободной зоны — №40; через остальные нервюры — №20. Клёпку откладывают: панель сиденья 6V12-1 устанавливают при снятых верхних обшивках.

Шаг 31. Носовую обшивку 6V11-3 притягивают ремнями поверх верхней 6V11-1HD по 6-V-11, повторно проверив уровень сборки. Помощник удерживает носок. Между Z-профилем и каждым ремнём ставят брусок 2 × 4 для защиты нижней полки; по два ремня охватывают каждую сторону, третий проводят под столом от смещения сборки. Сверлят по видимым осям от внутренних нервюр, начиная у носка, продвигаясь к лонжерону и наружу. Задний ряд центрируют на прессованном поясе и сверлят №20.

Шаг 32. Носовую обшивку 6V11-3 вырезают под кабину по 6-V-11. В тексте дана ссылка на шаг №18, хотя разметка выреза описана в шаге 22. В нижних углах сохраняют радиус 10 мм. Сначала выполняют черновой вырез с удалением основной части материала, затем окончательный по линии и зачищают кромки напильником.

Сверить с исходным текстом
Zenith Aircraft Company Print Date: 10/25/01 ZODIAC CH 601 www.zenithair.com HD / HDS / UL 30. Cleco the Center Wing Top Skin 6V11-1 to the Ribs. REFERENCE: 6-V-11, 6-F-5 LEVEL: Use spacers to support the Rear Ribs so that: a) The bottom of the wing is parallel with the beams. b) The Rear Zee is level. CHECK: The Spar web must be vertical. Since the web is flexible it is a good idea to hold the level against the Spar caps. Also check that the Main Spar is level with the Rear Zee and the workbench. SUGGESTION: The Skin is trimmed later after the sides are installed. PITCH: Notice the “no rivet” for Plate 6V11-4. These holes are back-drilled through the Plate with the Gear Leg 6L1-1 positioned. CLAMP: a) Clamp the aft edge of the Top Skin short of the Rear Zee web. Otherwise the 2×4 used to support Leading Edge Nose Skin straps will push against the Top Skin (see step 28). c) Flush with the O/B ends of the spars. CHECK: The Rib STA. in the Rear Zee must line up with the pre-drilled lines. DRILL & CLECO: Back-drill when the rib center line is visible #40 in Rear Zee #40 in Rib STA. 1014 and 900 forward of the “no rivet zone”. #20 in Ribs. RIVETING: Wait to rivet —- the Seat Panel 6V12-1 is installed with the Top Skins removed. 31. Strap the Center Wing Nose Skin 6V11-3 to overlap on top of the Center Wing Top Skin 6V11-1HD REFERENCE: 6-V-11 LEVEL: Check that the assembly is still level. SUGGESTION: Rely on an assistant to hold the Leading Edge down while it is strapped. STRAP: Place a piece of 2×4 board or wood block between the Rear Zee and each strap to protect the bottom flange. Two straps per sides are wrapped around the wing and tightened. To keep the assembly from shifting, a third strap is wrapped underneath the workbench. DRILLING: a) Back drill when the rib center line is visible. Work from the I/B Ribs starting at the front of the wing working towards the spar & outwards. b) Mark and drill the aft rivet line centered on the Spar Extrusion With #20 32. Cut the Nose Skin 6V11-3 for the cabin area. REFERENCE: 6-V-11 LAYOUT: See Step #18 NOTE: The generous (10mm) radius in the bottom corners. CUTTING: First do a rough cut to remove the material. Do a second cut on the line. File rough edges to a smooth finish.

Корзина

0
image/svg+xml

No products in the cart.

Continue Shopping