Центроплан: сборка каркаса
Редакция и применимость
Шаги 12–19 Center Wing Section Assembly, печать 25.10.2001. Показаны разметка главного лонжерона, установка задних и носовых нервюр, порядок клёпки и задний Z-профиль. Используется уже опубликованный архивный вид HD 6-V-6 от 04/2001; он сопровождается отличиями сводки 09/2003. Разночтение станций 700/770 в тексте сохранено, а не разрешено предположительно.
Эта глава продолжает подготовку центроплана. Операции выполняются по применимым чертежам; обзорные виды не являются шаблонами и не заполняют пробелы документации.
Страница 5 руководства
Станции нервюр на главном лонжероне
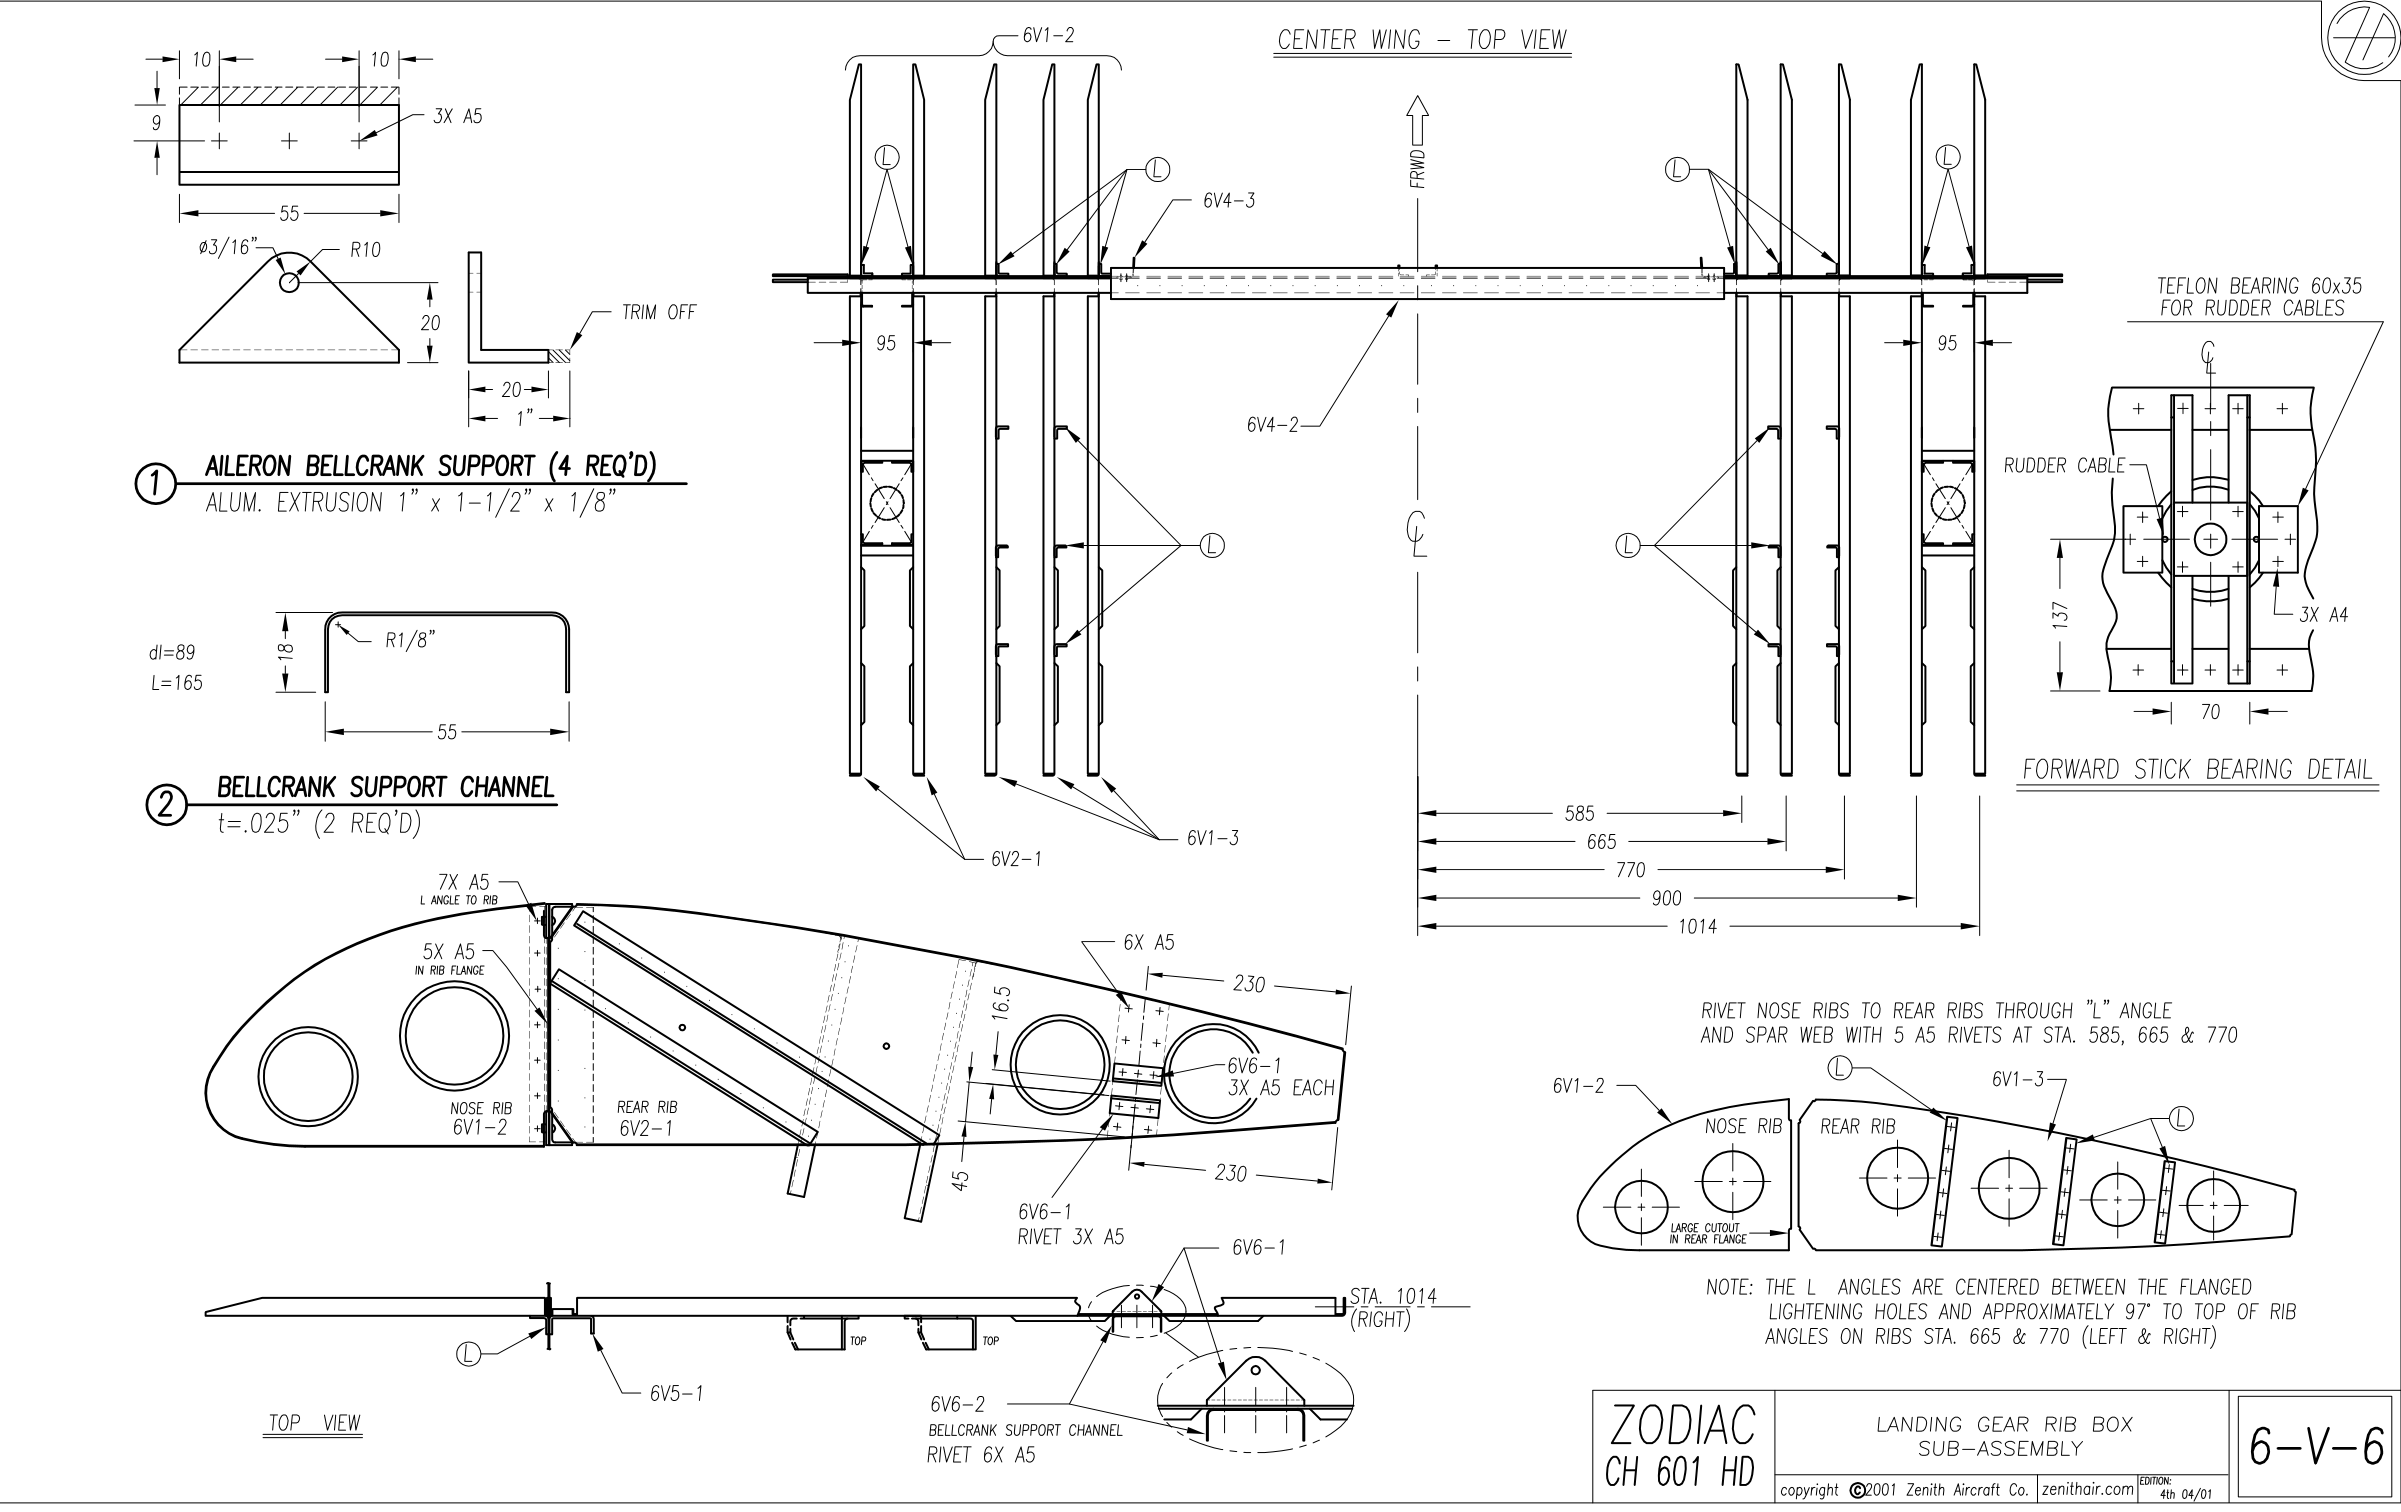
6-V-6: вид сверху показывает станции 585, 665, 770, 900 и 1014. Линия на обзорном рисунке не заменяет разметку по верхнему и нижнему поясам и сверку шаблона CWS-2 с фактическими отверстиями.
Шаг 12. Положение нервюр на главном лонжероне центроплана 6V4 определяют по отметкам сверху и снизу. При вертикальном лонжероне шаблоном CWS-2 размечают станции на верхнем прессованном профиле и угольником переносят их поперёк полки. Повторяют на другой стороне и на нижнем профиле. Тем же шаблоном находят ось самолёта на передней нижней накладке пояса 6V4-6HD; центр перепроверяют от противоположного конца.
Шаг 13. Начинают с внутренних задних нервюр 6V1-3 на STA 585 по 6-V-6. Левые и правые детали раскладывают отдельными стопками в порядке установки; в подсказке исходника снизу названа 6V6-1. На полках наносят оси. Лонжерон предлагается положить передней стороной вверх с выносом за край стола для сверления снизу.
Из-за разгрузочных вырезов у верхнего и нижнего поясов нервюра может прогибаться. Для удержания плоскости к её боку прижимают опору, например прессованный профиль 3/4 дюйма. Нервюру ставят к стенке лонжерона, опору — поперёк поясов и закрепляют двумя зажимами на нервюре. Ось её полки совмещают с рядом отверстий; когда верх и низ заподлицо с профилями лонжерона 6V4-5, опору крепят ещё двумя зажимами к лонжерону.
Проверяют совпадение оси нервюры с отметками станции на обоих поясах и отсутствие смещения сверху/снизу; для подстройки в источнике предложены лёгкие удары по концу опоры. Сначала сверлят №40; сняв нервюры, полки проходят №20. Повторяют для STA 585, 665, 770 и 900. Нервюра STA 900 должна быть перпендикулярна верху и низу профиля лонжерона.
Сверить с исходным текстом
Страница 6 руководства
Нервюры стоек и носовые нервюры
На старом 6-V-6 виден зазор 95 мм между нервюрами узла шасси и крепёж к лонжерону. Сводка HD 09/2003 удаляет на нижнем левом виде старое указание пяти A5 в полке: на STA 900 и 1014 носовые нервюры соединяются с 6V2-1 девятью A5. Показанный лист 04/2001 оставлен как исторический источник; поздняя раскладка не выдана за исходную.
Шаг 14. Наружные сборки нервюр стоек ставят на STA 1014. Пока профили-накладки 6V5-1 сняты, между нервюрами помещают проставку 95 мм и выставляют их к главному лонжерону по 6-V-5 и 6-V-6. В описании приспособление названо CWS-11: фанера 3/4 дюйма, размер 95 × 300 мм; 95 мм соответствует внутреннему размеру нижнего кронштейна 6L3-1. На полку указано девять A5.
В последней строке этого шага написано «как в шаге №6» и проставка CWS-9, хотя выше — CWS-11. Эти ссылки сохранены как разночтения, не как два взаимозаменяемых приспособления. Параллельность и зазор проверяют по применимому узлу.
Шаг 15. Теперь профили-накладки 6V5-1 могут быть приклёпаны к сборкам нервюр стоек. Нервюры временно ставят на место, профиль сверлят со стороны стенки лонжерона. Крепление — девять A5 по нижнему левому виду 6-V-5.
Шаг 16. При снятых задних нервюрах носовые нервюры 6V1-2 ставят к L-профилям на лонжероне по 6-V-1 и 6-V-6. Отмечают оси полок, углы подрезают для прохода верхней и нижней накладок поясов, разгрузочные отверстия оформляют круглым напильником 1/4 дюйма. На STA 585, 665 и напечатанной в этом шаге STA 700 каждую нервюру поочерёдно прижимают к L-профилю и сверлят №20.
На STA 900 и 1014 L-профили сначала прижимают по готовым отверстиям поясов, затем выставляют нервюры и проверяют совпадение отверстий стенки с полкой нервюры; сверлят №20. Ранее для задних нервюр в том же руководстве перечислена STA 770, а здесь — STA 700. До сверления это расхождение сверяют с собственным чертежом: число 700 не заменяется автоматически на 770.
Шаг 17. L-профили сверлят к бокам носовых нервюр по 6-V-6; для доступа источник предлагает длинное сверло или угловую дрель. Каждое соединение профиля с нервюрой — семь A5 по нижнему среднему виду 6-V-3. На STA 900 и 1014 верхнее и нижнее отверстия через пояса раскрывают до 3/16 дюйма под A6 по нижнему виду 6-V-6. Клёпку этих L-профилей откладывают до установки 6V5-1 на стенку лонжерона.
Сверить с исходным текстом
Страница 7 руководства
Порядок клёпки и задний Z-профиль
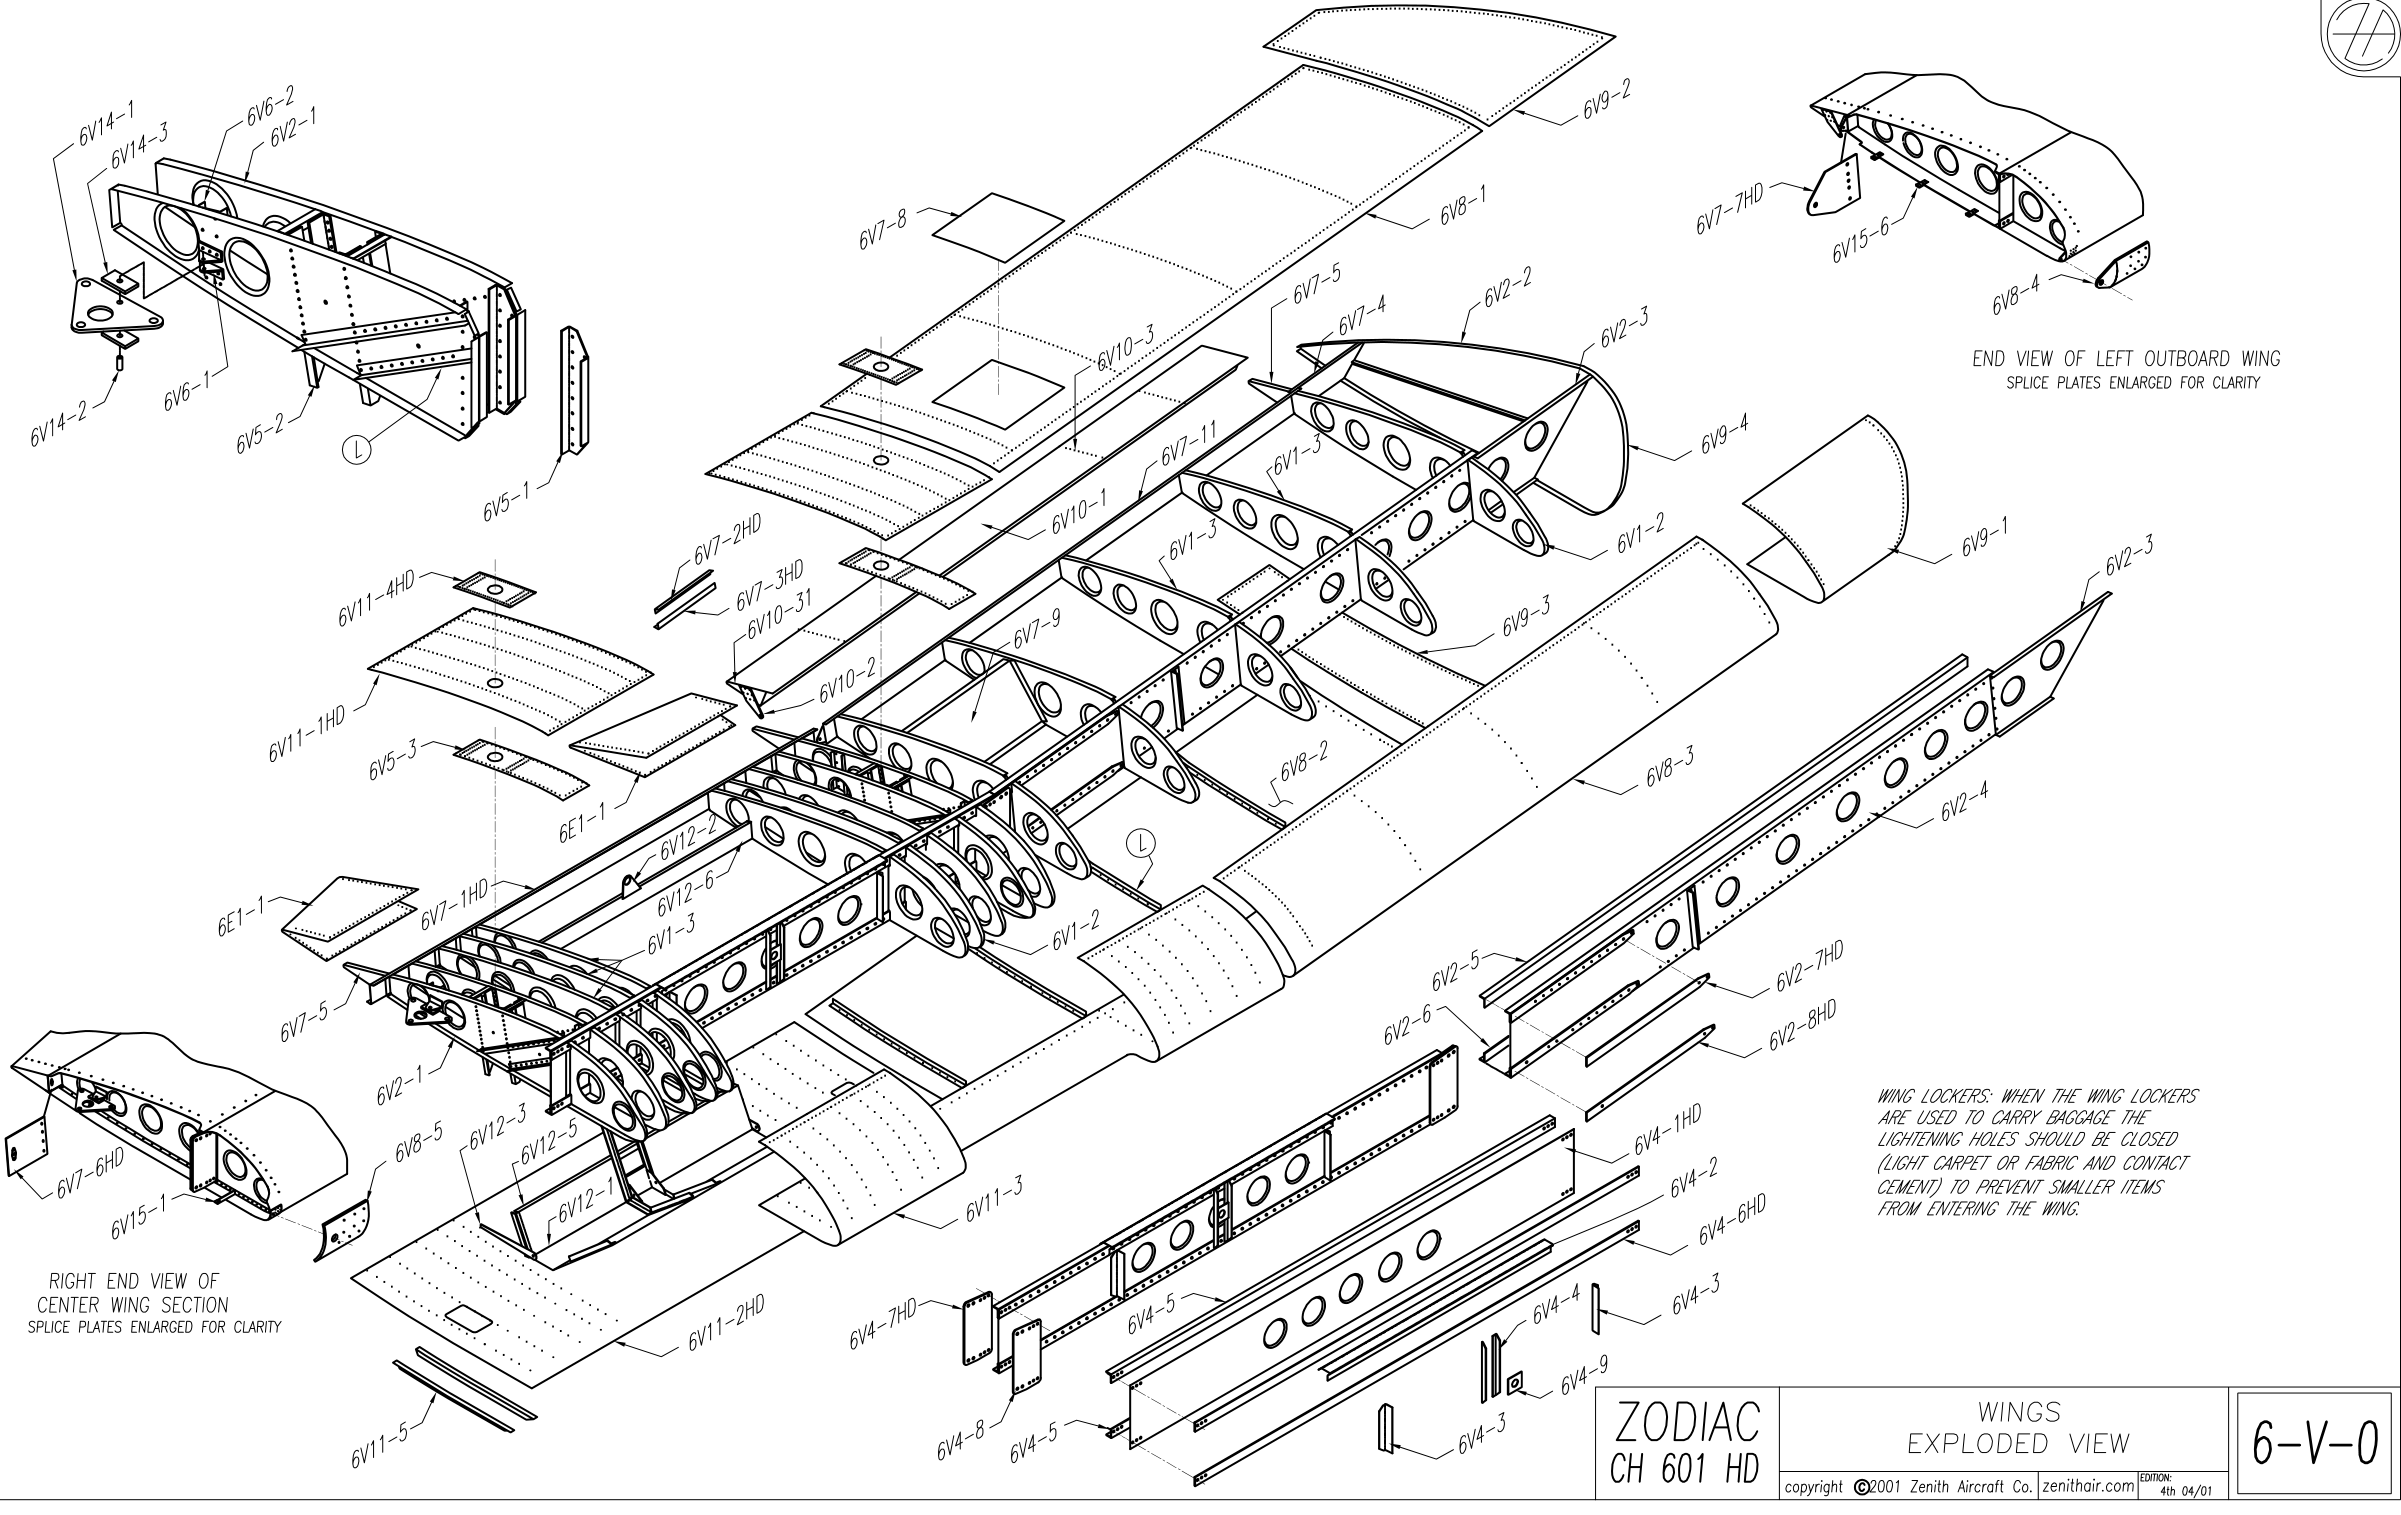
6-V-0 показывает положение заднего Z-профиля, центроплана и стыковых деталей крыла HD. Это разнесённый обзор, а не чертёж приспособления CWS-7 и не инструкция по внешней консоли HDS.
Шаг 18. Руководство задаёт очередность: сначала L-профили к снятым носовым нервюрам STA 1014 и 900 семью A5 изнутри нервюры; затем профили к носовым нервюрам на STA 585, 665 и указанной в тексте STA 700, также изнутри. Сборки нервюр стоек устанавливают Cleco и профили-накладки 6V5-1 заклёпывают со стороны стенки лонжерона.
Далее носовые и задние нервюры соединяют через общие отверстия стенки лонжерона: для STA 585, 665 и 700 источник предлагает доступ со стороны задних нервюр, для STA 1014 и 900 — спереди. Верхний и нижний L-профили завершают одной A6 через соответствующий пояс. Очередность не устраняет необходимость проверки указанного выше разночтения станций и редакции крепежа.
Шаг 19. Перевёрнутый каркас поддерживают сзади и временно устанавливают задний Z-профиль 6V7-1 по 6-V-7 и 6-V-8. Он перекрывает задние нервюры сверху. На каждой нервюре используют два зажима: один соединяет верхние полки, другой — стенку и заднюю полку при 90° к нижней полке Z-профиля.
Сверление №20 начинают с STA 1014, ось полки нервюры которой находится в 86 мм от наружного конца Z-профиля. Затем проходят задние нервюры STA 585, 665 и указанной в этом абзаце STA 700. Между STA 1014 и 900 ставят приспособление CWS-7 для сохранения равномерного зазора узла шасси.
Стыковая накладка, здесь названная 6V7-6, перекрывает полку нервюры на STA 1014; крепление A5 по верхнему среднему виду 6-V-7. В главе подготовки эта внутренняя накладка обозначена 6V7-6HD; суффикс исполнения уточняют по применимому комплекту.