Центроплан: подготовка нервюр и опор
Редакция и применимость
Шаги 1–11 Center Wing Section Assembly, печать 25.10.2001. На исходнике перечислены HD / HDS / UL; здесь используется ветка CH 601 HD и её обзорные листы четвёртого издания 2001 года. Внешние секции крыла HDS имеют отдельную конструкцию. Иллюстрации — соответствующие архивные чертёжные виды, а не фотографии этих операций. Сводка изменений 09/2003 приведена отдельно и не считается полным актуальным комплектом чертежей.
Подробные операции дополняют чертежи. При разночтениях приоритет у применимой документации своего комплекта; новые размеры и конструкции не выводятся по экранному изображению.
Страница 2 руководства
Усиление нервюр и направляющие стоек
Что показано на схеме
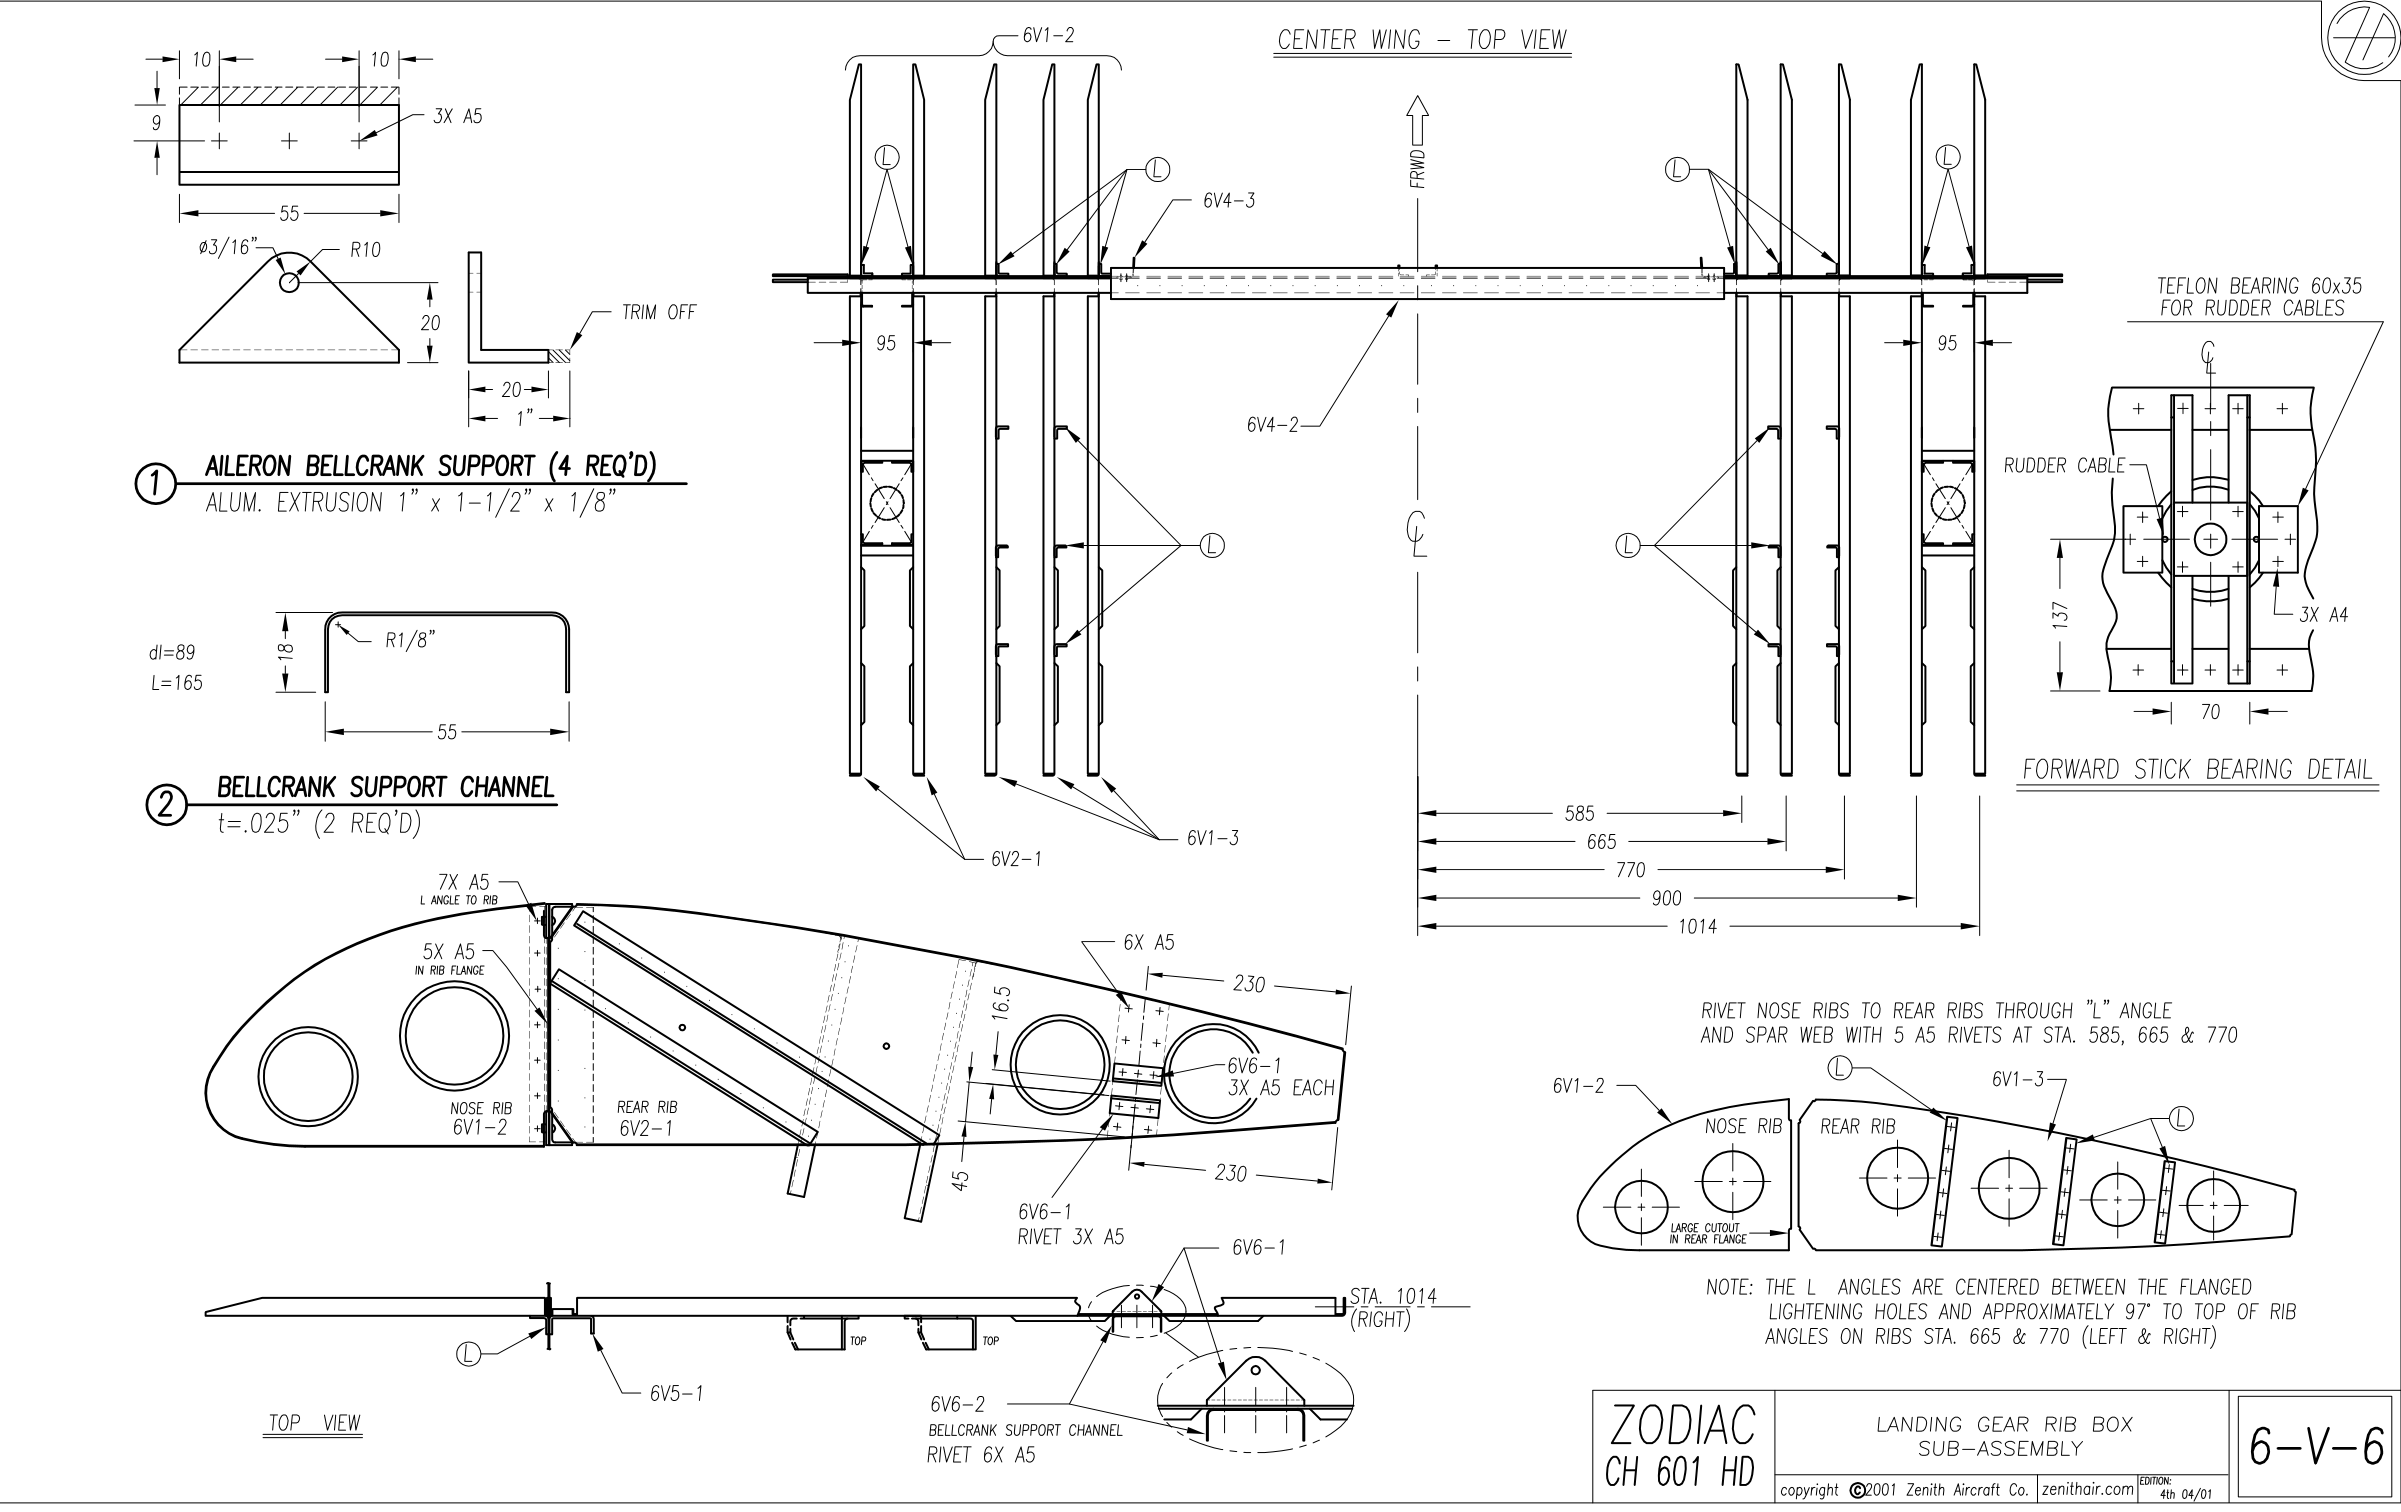
6-V-6, HD, 04/2001: вид центроплана сверху и нервюры стоек с опорами качалки. На виде сверху подписаны станции 585, 665, 770, 900 и 1014, а также зазор 95 мм; нижние виды показывают 6V6-1, 6V6-2, линии 230 мм и проставку 16.5 мм. Сводка 09/2003 меняет некоторые отверстия и раскладки, в том числе соединение нервюр на станциях 900/1014; этот старый вид не объявляется неизменённой схемой пятого издания.
Шаг 1. На боках задних нервюр 6V1-3 на станциях 665 и 770 устанавливают L-профили усиления проходной зоны крыла по нижнему правому виду 6-V-6. Нужны две левые и две правые нервюры. Первый, самый длинный L-профиль расположен примерно под 97° к верху нервюры; остальные параллельны ему и центрируются между облегчёнными отверстиями. Сводка HD 09/2003 задаёт для этих L-профилей крепление A4 с шагом 40 мм; старый лист 04/2001 и поздняя раскладка не объединяются молча.
Шаг 2. Концы профиля-накладки 6V5-1 подрезают по верхнему и нижнему углам задней нервюры 6V2-1; задние полки выравнивают заподлицо. При сверлении крайних отверстий сохраняют расстояние до края с учётом угловых разгрузочных вырезов нервюры.
Шаг 3. У направляющих стоек 6V5-2 полку шириной 1 дюйм подрезают до 3/4 дюйма по всей длине. После пилы поверхность доводят напильником до удаления следов; низ полки 1-1/2 дюйма также подрезают на сужение. База разметки — передняя полка нервюры по 6V2-1. Для обхода скруглённого угла используют прижатый к ней уголок: переднюю направляющую выставляют в 280.0 мм по низу и 330.0 мм по верху, параллельно нижней кромке. Между направляющими снаружи — 154.0 мм.
Профиль-накладку пока не заклёпывают: нервюры удобнее сначала сверлить к лонжерону с проставкой 95 мм, удерживающей их параллельно. Направляющие и L-профиль крепят головками заклёпок со стороны стенки нервюры.
Шаг 4. Опоры качалки элерона и их профиль устанавливают на сборку нервюры по 6-V-6. От конца нервюры размечают линию 230 мм; оси профиля и опор совмещают с ней. Два прессованных уголка зажимают спинками друг к другу, полками 1 дюйм заподлицо, и на станке сверлят через оба отверстие 3/16 дюйма.
Полку 1 дюйм подрезают до 20 мм, полку 1-1/2 дюйма — на сужение с сохранением расстояния до отверстия. Между парой опор болтом фиксируют проставку 16.5 мм, удерживая параллельность. Профиль 6V6-2 временно соединяют с 6V2-1 через два верхних и два нижних отверстия, подрезают по нервюре. Верх нижней опоры расположен в 45 мм от низа, отмеренных по линии 230 мм. Текст задаёт 12 A5; на листе 6-V-6 отдельные группы крепежа показаны у 6V6-1 и 6V6-2.
Сверить с исходным текстом
Страница 3 руководства
Задний Z-профиль и нижняя обшивка
Что показано на схеме
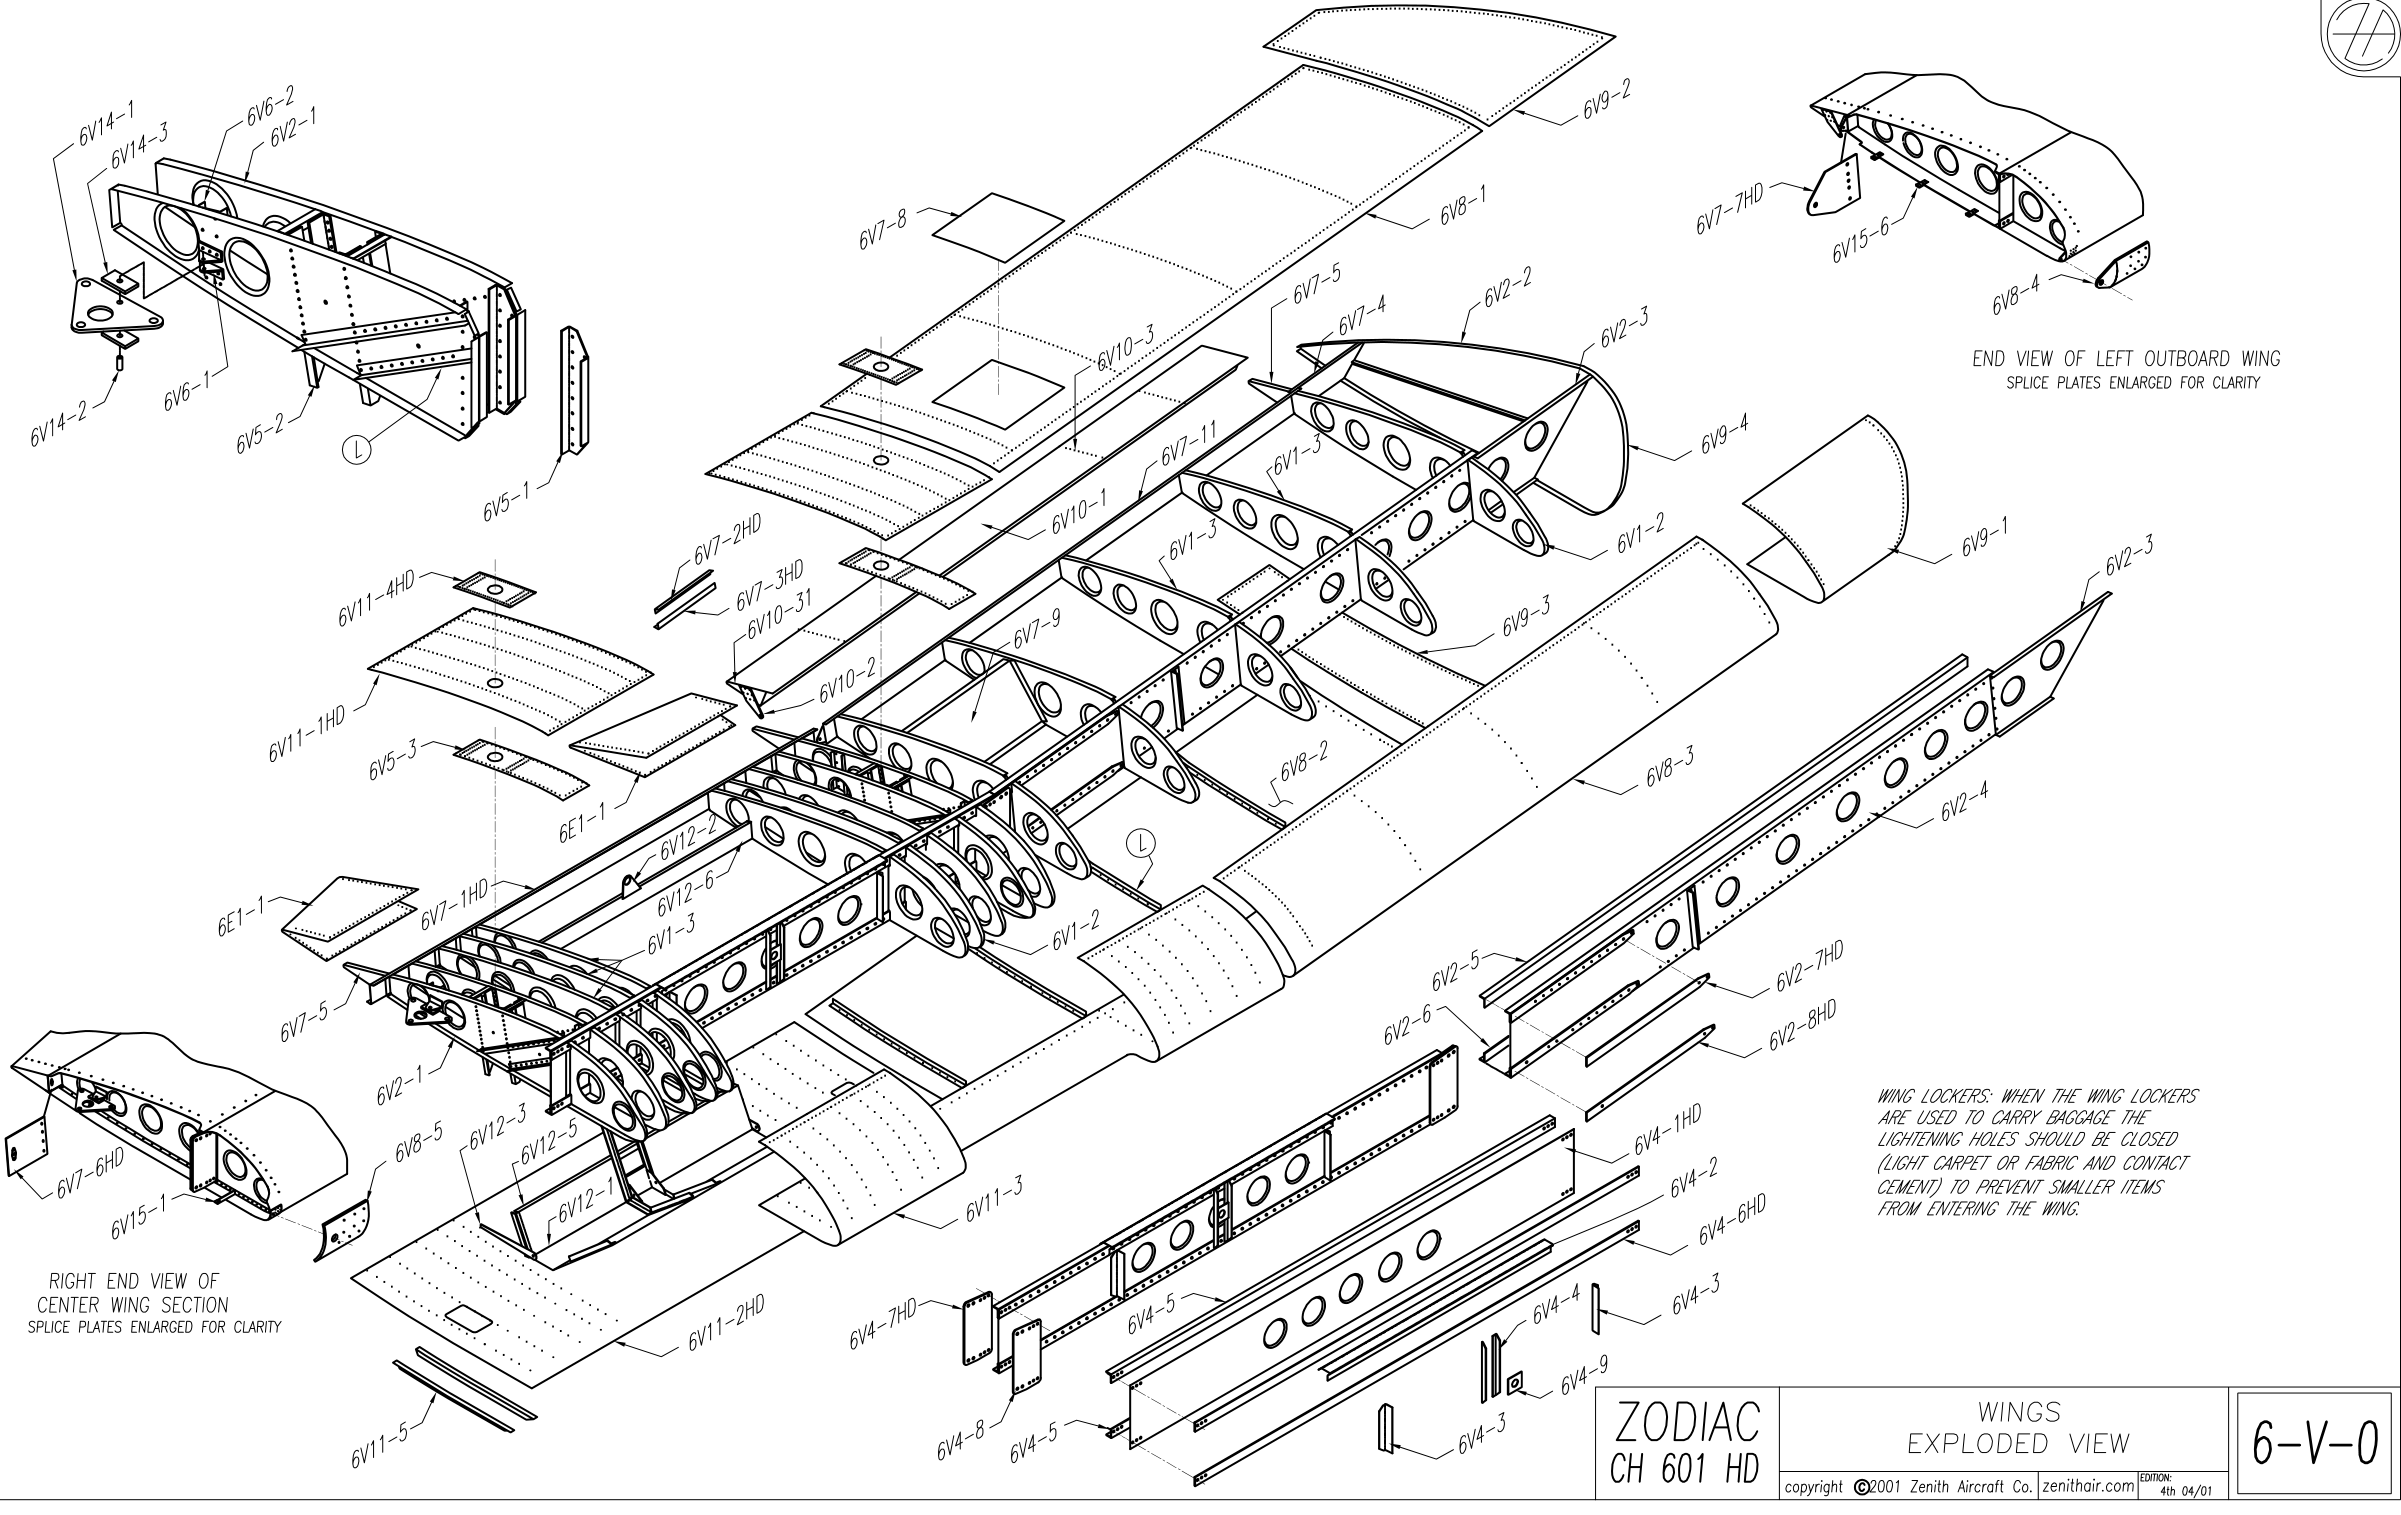
6-V-0, CH 601 HD, 04/2001: общий разнесённый вид крыла, центроплана и стыков. Подписаны задний Z-профиль, обшивки, направляющие, нервюры и стыковые накладки. Это обзор размещения деталей, а не размерная схема вырезов 6V11-2. Внешние крылья на этом рисунке — HD; для HDS этот рисунок не используется как его собственное крыло.
Шаг 5. В заднем Z-профиле 6V7-1 толщиной .032 дюйма сверлят отверстия под задние нервюры по 6-V-7. Нервюры располагаются под 90° к его нижней полке. Шаблон CWS-2 — полоса длиной 1100 мм с отметками станций нервюр; её сверяют с готовыми отверстиями главного лонжерона. Шаблон помогает перенести станции и найти ось на обшивках и лонжероне. Три заклёпки полки задней нервюры расположены в 12, 41 и 70 мм от нижней полки Z-профиля.
Шаг 6. Внутреннюю стыковую накладку 6V7-6HD толщиной .063 дюйма устанавливают на переднюю сторону заднего Z-профиля по 6-V-7. От внешнего конца накладки отверстия «o» расположены в 86 мм, «+» — в 70 мм. Накладки складывают вместе и сначала сверлят №40. После установки «+» проходят №20, «o» оставляют пилотными №40. Три отверстия у станции нервюры 1014 также сначала сверлят №40.
Шаг 7. В профиле задней опоры 6V12-6 размечают ось полки и пилотное отверстие №40 на оси самолёта по 6-V-12. Через общее центральное отверстие профиль, обращённый назад, закрепляют Cleco к нижней обшивке 6V11-2. Когда ось полки видна через готовые отверстия, сверлят №30.
Шаг 8. В нижней обшивке центроплана 6V11-2 толщиной .025 дюйма выполняют проёмы направляющих стоек по 6-V-11. Разметочные базы исходника: 95 и 195 мм от наружного края; 472 и 634 мм от задней кромки. Размер проёма приведён примерно 97 × 160 мм, зазор вокруг профилей — примерно 2 мм. Вырезают от стартового отверстия посередине, углы оформляют круглым напильником 1/4 дюйма.
Проверка редакции: сводка HD 09/2003 сообщает смещение выреза направляющих вперёд на листе 6-V-11 и уточнение обозначения нижней обшивки до 6V11-2HD. В сводке строка о вырезе напечатана как 6V11-2D. Старые координаты не подменяют проверку применимого чертежа.
Шаг 9. В пластине 6V11-4 выполняют отверстие 2 дюйма коронкой. Перед работой исходник рекомендует несколько проб на обрезках для проверки инструмента. Заусенцы снимают плоским напильником. Толщина в ведомости файла — .090 дюйма; на этой странице отдельный новый материал не назначается.
Сверить с исходным текстом
Страница 4 руководства
Нижняя опора стойки и панель сиденья
Что показано на схеме
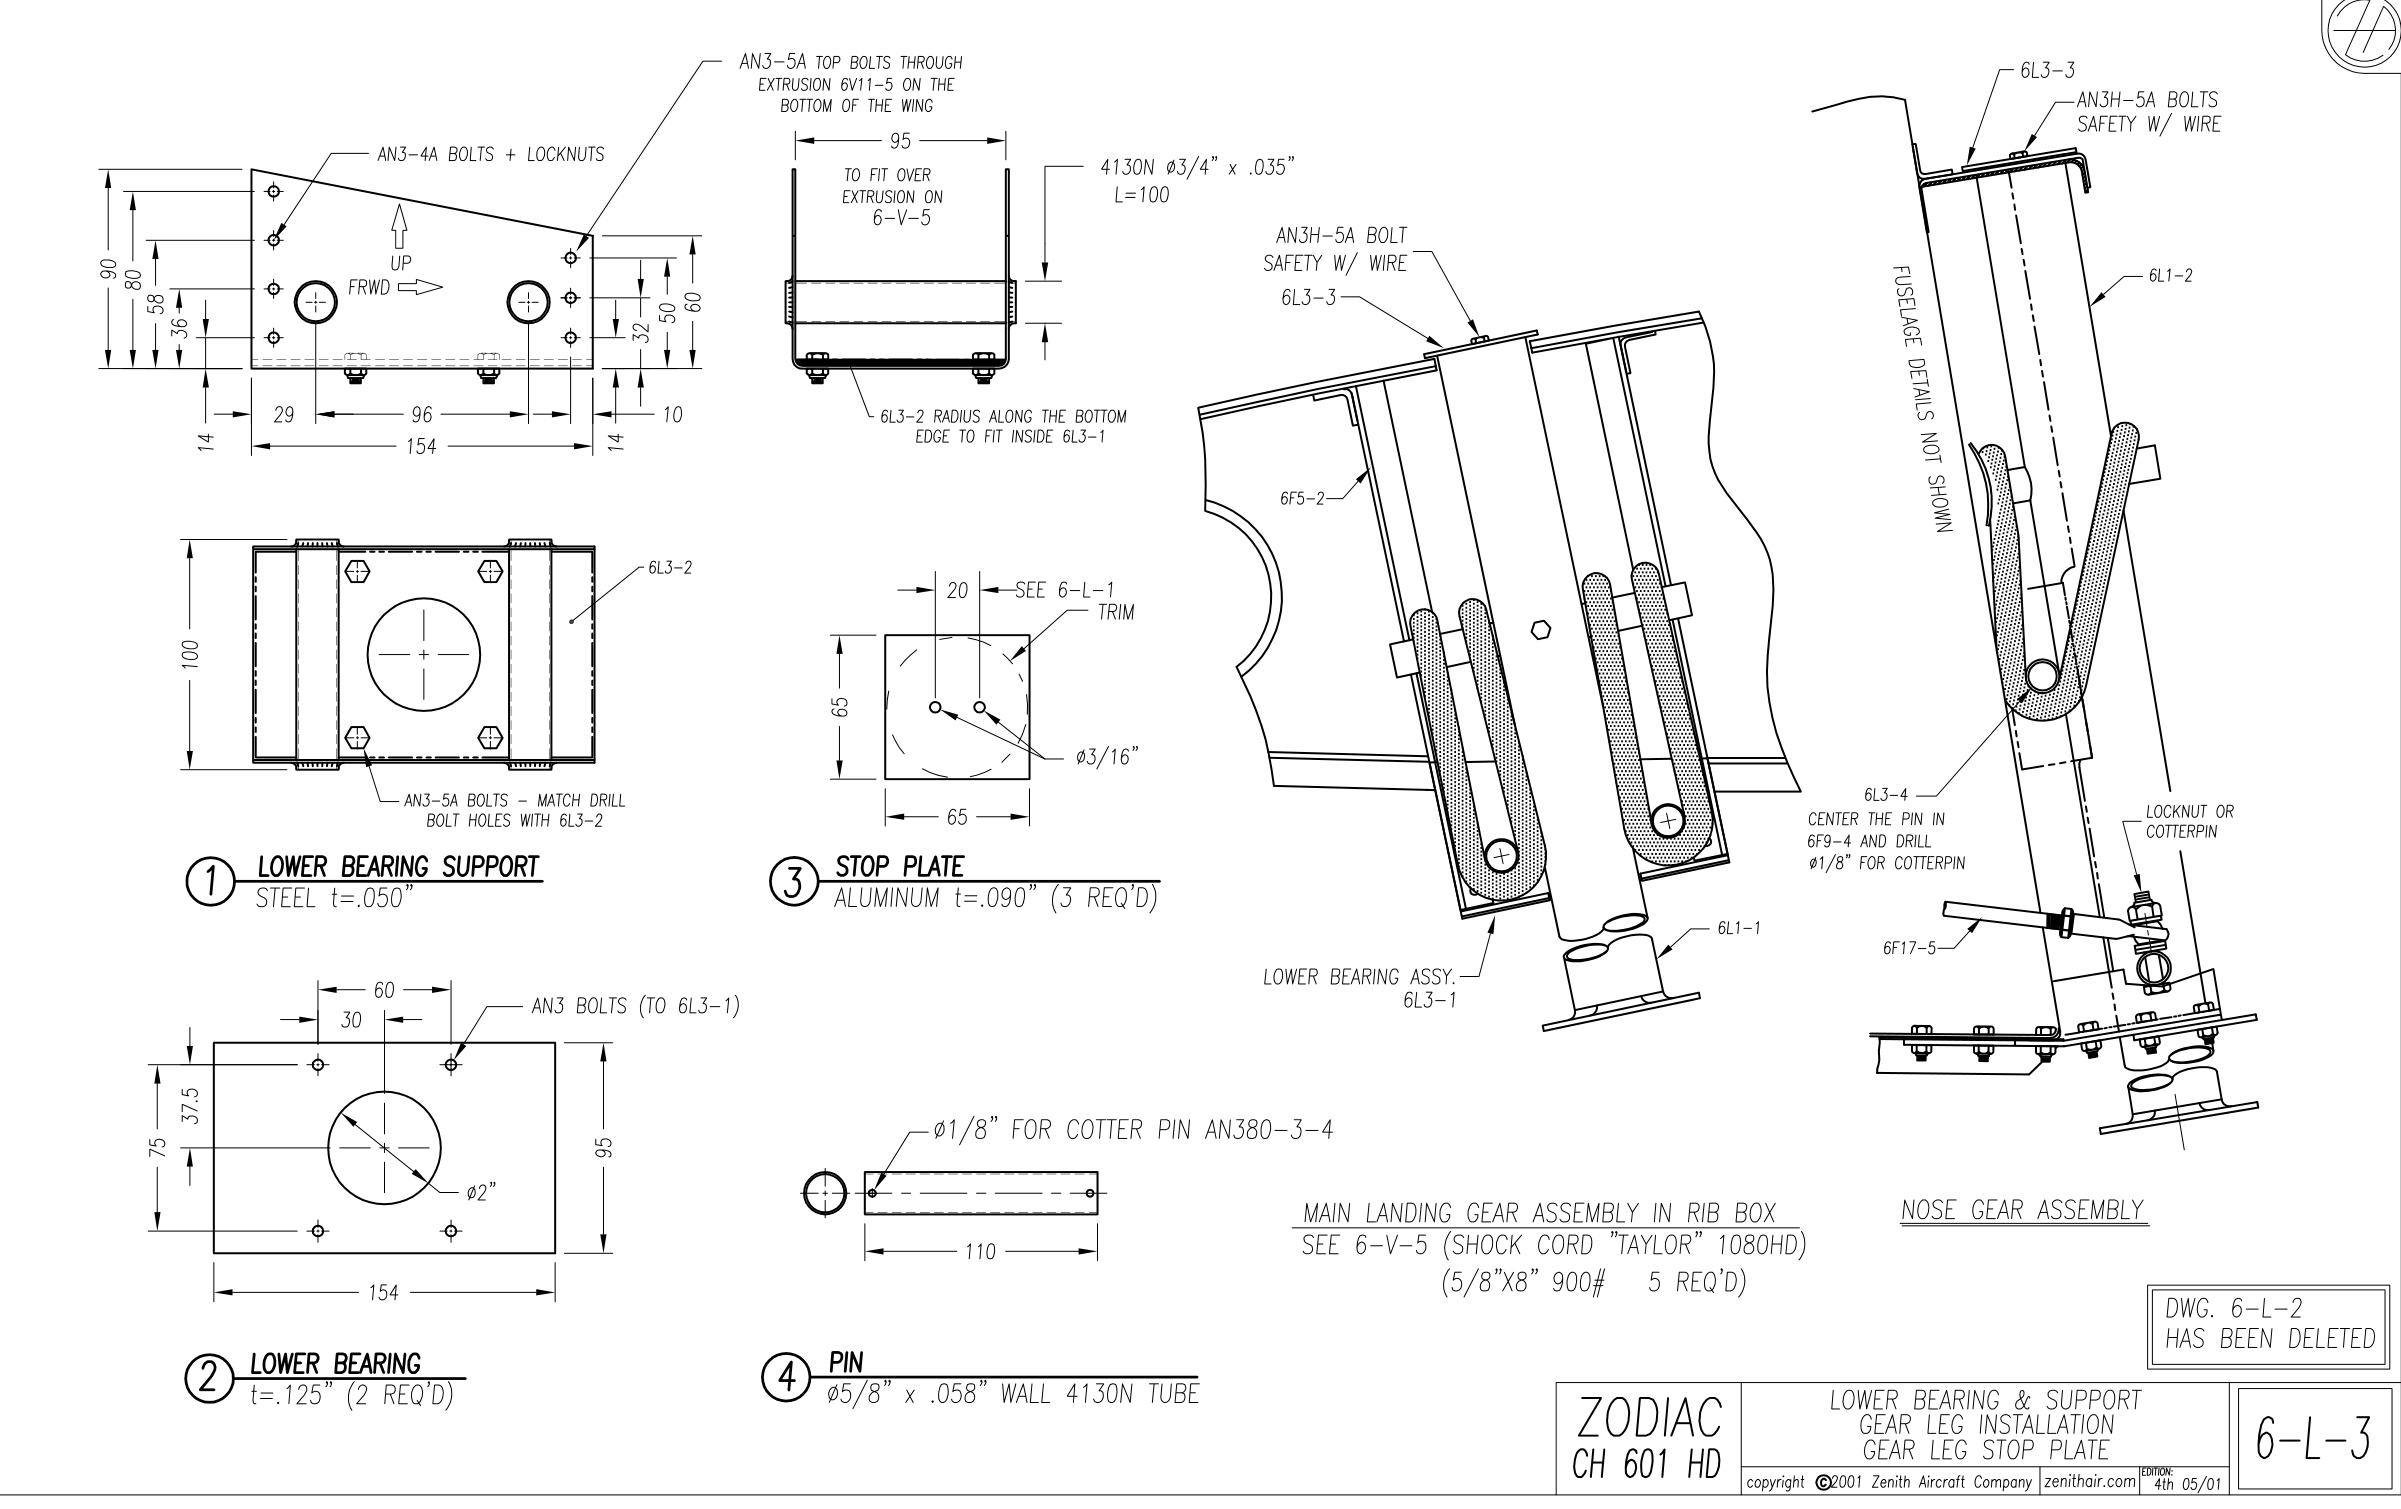
6-L-3, HD, 05/2001: полный архивный лист, в этом шаге используются виды 6L3-1 и 6L3-2 с отверстиями и крепёжом AN3-5A. На виде кронштейна показан внутренний размер 95 мм под профили; на виде опоры — ширина 154 мм и отверстие 2 дюйма. Другие виды листа показывают шасси и амортизатор, но операции натяжения шнуров в эту главу не включены.
Что показано на схеме
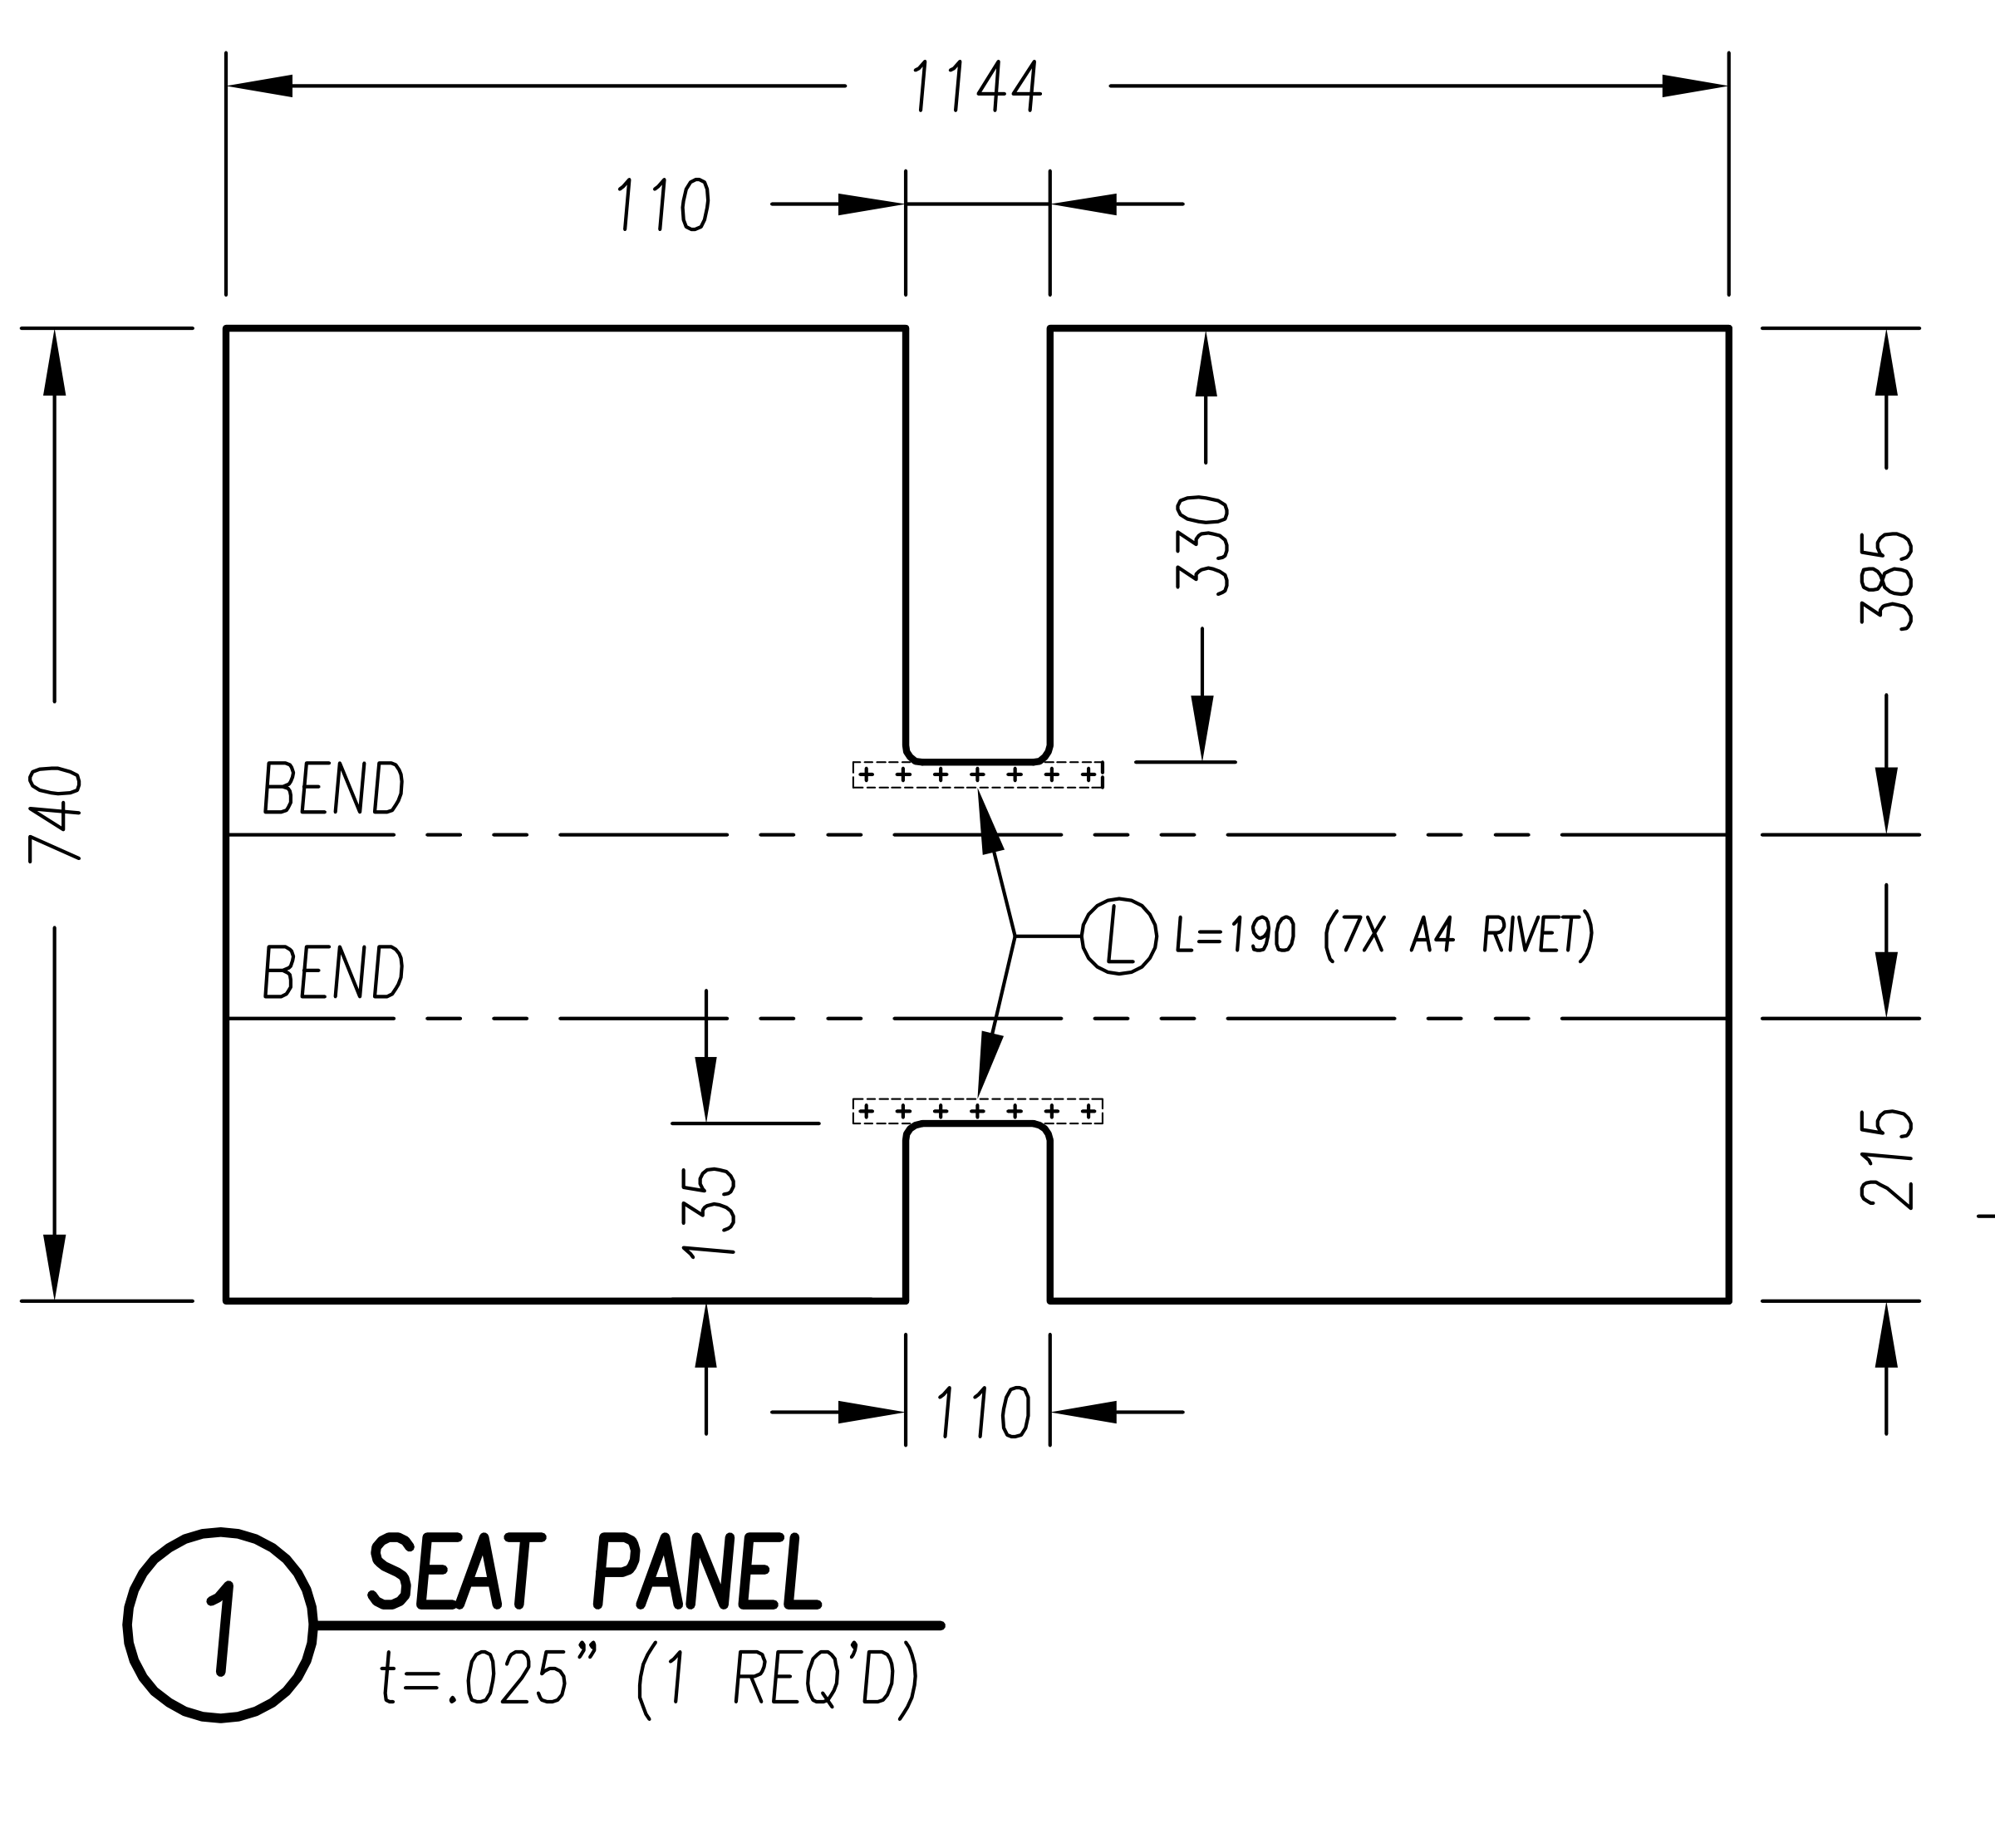
6-V-12, HD, 05/2001: фрагмент плоской развёртки панели сиденья 6V12-1 с двумя вырезами по 110 мм, L-профилями и линиями гиба. Размеры на рисунке относятся к своим базам. Нижняя опора и панель — разные детали; два рисунка приведены у соответствующих операций.
Шаг 10. Нижнюю опору 6L3-2 соединяют болтами внутри сварного кронштейна 6L3-1 по 6-L-3. Нижний край вдоль сторон длиной 154 мм подгоняют по радиусу до полного прилегания. При зажатых деталях переносят отверстие 2 дюйма на 6L3-1, находят центр, выполняют пилотное отверстие и затем отверстие коронкой.
Проверяют соосность двух отверстий 2 дюйма; при необходимости подгоняют вдоль 154-мм края. После прижима проверяют свободное перемещение стойки 6L1-1. Сверлят под четыре болта AN3-5A, снимают заусенцы плоским напильником; в тексте указано по одной шайбе под головкой и гайкой. Конкретный момент затяжки на этой странице не задан.
Шаг 11. В панели сиденья 6V12-1 выполняют два выреза шириной 110 мм под трубу управления 6V13-3. По обеим сторонам каждого выреза проходят L-профили, используемые позднее для крепления боковин подлокотника 6F16-1. Профили параллельны гибам панели по 6-V-12. Три L-профиля вокруг выреза прижимают с расчётом заклёпки в пересечении осей полок; горизонтальный шаг — 25 мм. Крепление A4.
Верхние крайние отверстия выполняют позже при установке панели к главному лонжерону, названному в этой строке 6V4-2, и профиля спинки, названного 6F12-5. В соседних листах 6V4-2 — накладка верхнего пояса, а профиль спинки подписан 6V12-5. Разные обозначения сохранены для сверки, не исправлены в новую спецификацию.