Передняя часть: подготовка стрингеров и пола: формование, разметка и первая примерка.
FF-3 · Подгибка переднего пола под противопожарную перегородку
FF-3 · Подгибка переднего пола под противопожарную перегородку · Открыть крупно
Редакция и применимость

Первая часть руководства Forward Fuselage Sides & Rear Top Skins: страницы 2–5 файла, шаги 1–8. Текст напечатан 25.10.2001; иллюстрации FF-3 и FF-6 подписаны 01/2001. На этом руководстве указаны CH 601 HD / HDS. Здесь материал относится к HD; перенос в UL по одному сходству узлов не выполняется. Приведены только эти восемь шагов, а не все 35 страниц руководства.

Иллюстрации дополняют применимые чертежи, не заменяя их. В сводке HD 09/2003 лист 6-F-6 перекомпонован, а крепление двигателя 6F7-2 имеет Rev.1; в 08/2004 для 6F7-2/6F7-3 уточнено обозначение стали 4130 вместо 4130N. Эти сведения не означают взаимозаменяемости старых и поздних узлов.

Порядок подготовки
  1. Формование верхних передних стрингеров
  2. Формование передней нижней обшивки
  3. Примерка перегородки и стенд задних профилей
  4. Подготовка подлокотника и крепления ремня

Страница 2 руководства

Формование верхних передних стрингеров

Шаг 1. Верхние передние стрингеры 6F5-3 формуют по фанерному шаблону; ссылка — 6-F-5. Передний торец профиля совмещают с передним краем шаблона, определяют левую и правую детали и маркируют передний конец. На станции 1332 отмечают начало криволинейного участка. Прокатывая профиль по кривой шаблона, отмечают точку A: гибка выполняется между этими отметками.

Плавную кривизну без заломов получают небольшими последовательными подгибами. Помимо гибки в тисках исходник описывает оправку из доски 2 × 6 дюймов с вырезанной плавной кривой. Доску закрепляют в тисках, надевают профиль на её ребро и нажимают с обеих сторон, продвигаясь от первой отметки с приращением 1/2 дюйма.

Важно: последовательное растяжение только одной полки вызывает перекос. При удержании середины верхней полкой на столе проверяют положение концов. Для правки верхнюю полку опирают на доску и повторяют небольшие подгибы с продвижением по 1/2 дюйма. В руководстве приведено четыре–шесть проходов туда и обратно до получения плоского профиля по шаблону; это описание метода, а не допуск формы готовой детали.

Шаг 2. Сужающиеся концы опоры пяток 6F5-5 подрезают по чертежу 6-F-5.

Общая иллюстрация FF-3 рядом показывает последующее формование пола, а не форму готового стрингера 6F5-3. Его контур задаёт шаблон и применимый чертёж 6-F-5; контур пола в качестве шаблона стрингера не используют.

Страница 2 руководства

Формование передней нижней обшивки

FF-3 · Формование передней нижней обшивки
FF-3 · Формование передней нижней обшивки · Открыть крупно
Пояснения к рисунку

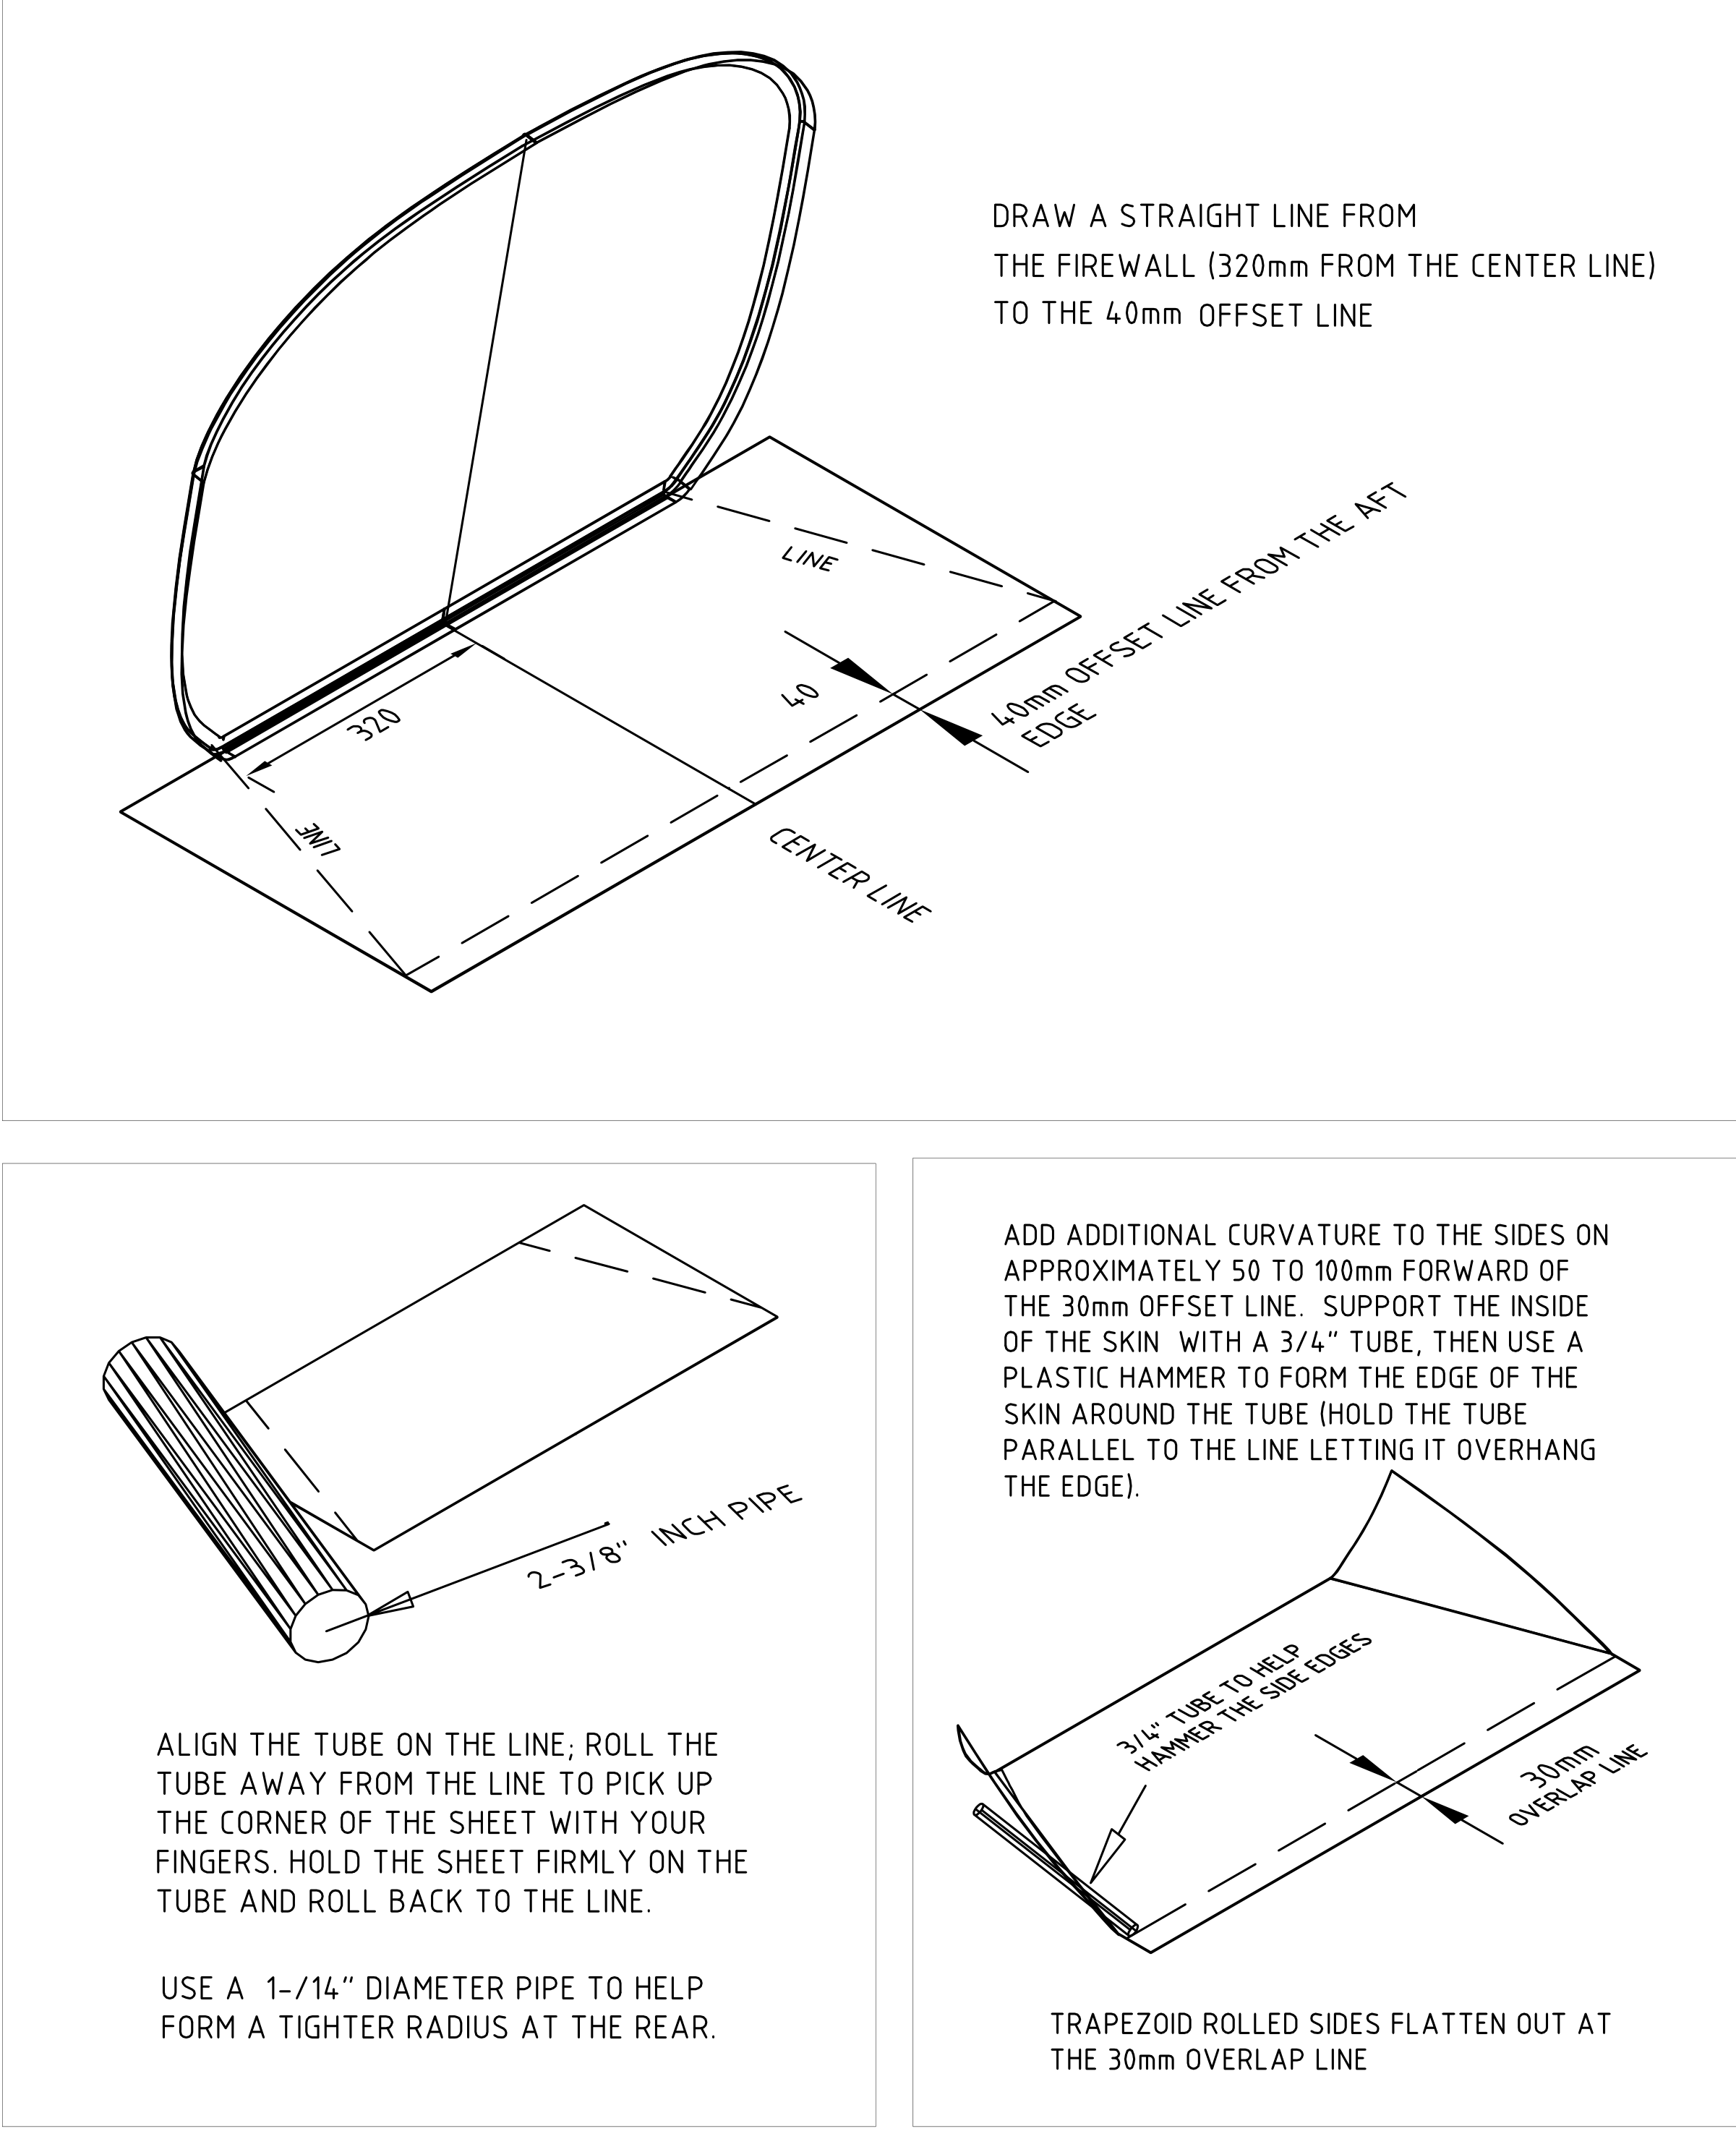
FF-3: CENTER LINE — продольная ось; 40 mm OFFSET LINE FROM THE AFT EDGE — линия в 40 мм от задней кромки; 320 мм — размер от оси у перегородки. Нижний левый вид: трубу откатывают от линии, захватывают угол листа, прижимают к трубе и возвращают к линии; для меньшего заднего радиуса — труба 1-1/4 дюйма. Нижний правый вид: труба 3/4 дюйма, подгибка кромок, переход к плоскости на линии 30 мм. Геометрия рисунка сохранена.

Шаг 3. Переднюю нижнюю обшивку 6F5-2 подгибают вокруг трубы 2-3/8 дюйма для сопряжения с противопожарной перегородкой. Ссылки — 6F9 и FF-3. На обеих сторонах наносят карандашную отметку в 40 мм от задней кромки. Она соответствует касательной к радиусу 10 мм в вырезе носовой обшивки; положение проверяют, установив пол с нахлёстом 30 мм на носовую обшивку.

Противопожарную перегородку центрируют вдоль передней кромки пола и переносят концы её прямого участка на лист. Их соединяют с отметками 40 мм: полученные линии задают начало кривизны. На верхней схеме FF-3 точка у перегородки показана в 320 мм от продольной оси; линия 40 мм проводится от заднего края пола.

Трубу 2-3/8 дюйма ставят параллельно линии начала гиба и откатывают к ближайшему углу листа. Не сдвигая трубу, приподнимают лист, плотно прижимают к трубе и возвращают её к линии. Более тесную кривизну в средней и задней частях исходник предлагает формовать трубой диаметром 1-1/4 дюйма. Для окончательной подгибки задней кромки используют трубу 3/4 дюйма и лёгкие удары резиновой киянкой.

На нижнем правом виде FF-3 дополнительно показана подгибка боковых кромок примерно на участке 50–100 мм впереди линии нахлёста 30 мм. Изнутри лист поддерживают трубой 3/4 дюйма, располагая её параллельно линии с выступающим концом, а край подгибают пластиковой киянкой. У линии нахлёста 30 мм подогнутые стороны сходят на плоскость.

Страница 4 руководства

Примерка перегородки и стенд задних профилей
FF-6 · Примерка перегородки и стенд задних профилей
FF-6 · Примерка перегородки и стенд задних профилей · Открыть крупно
Пояснения к рисунку

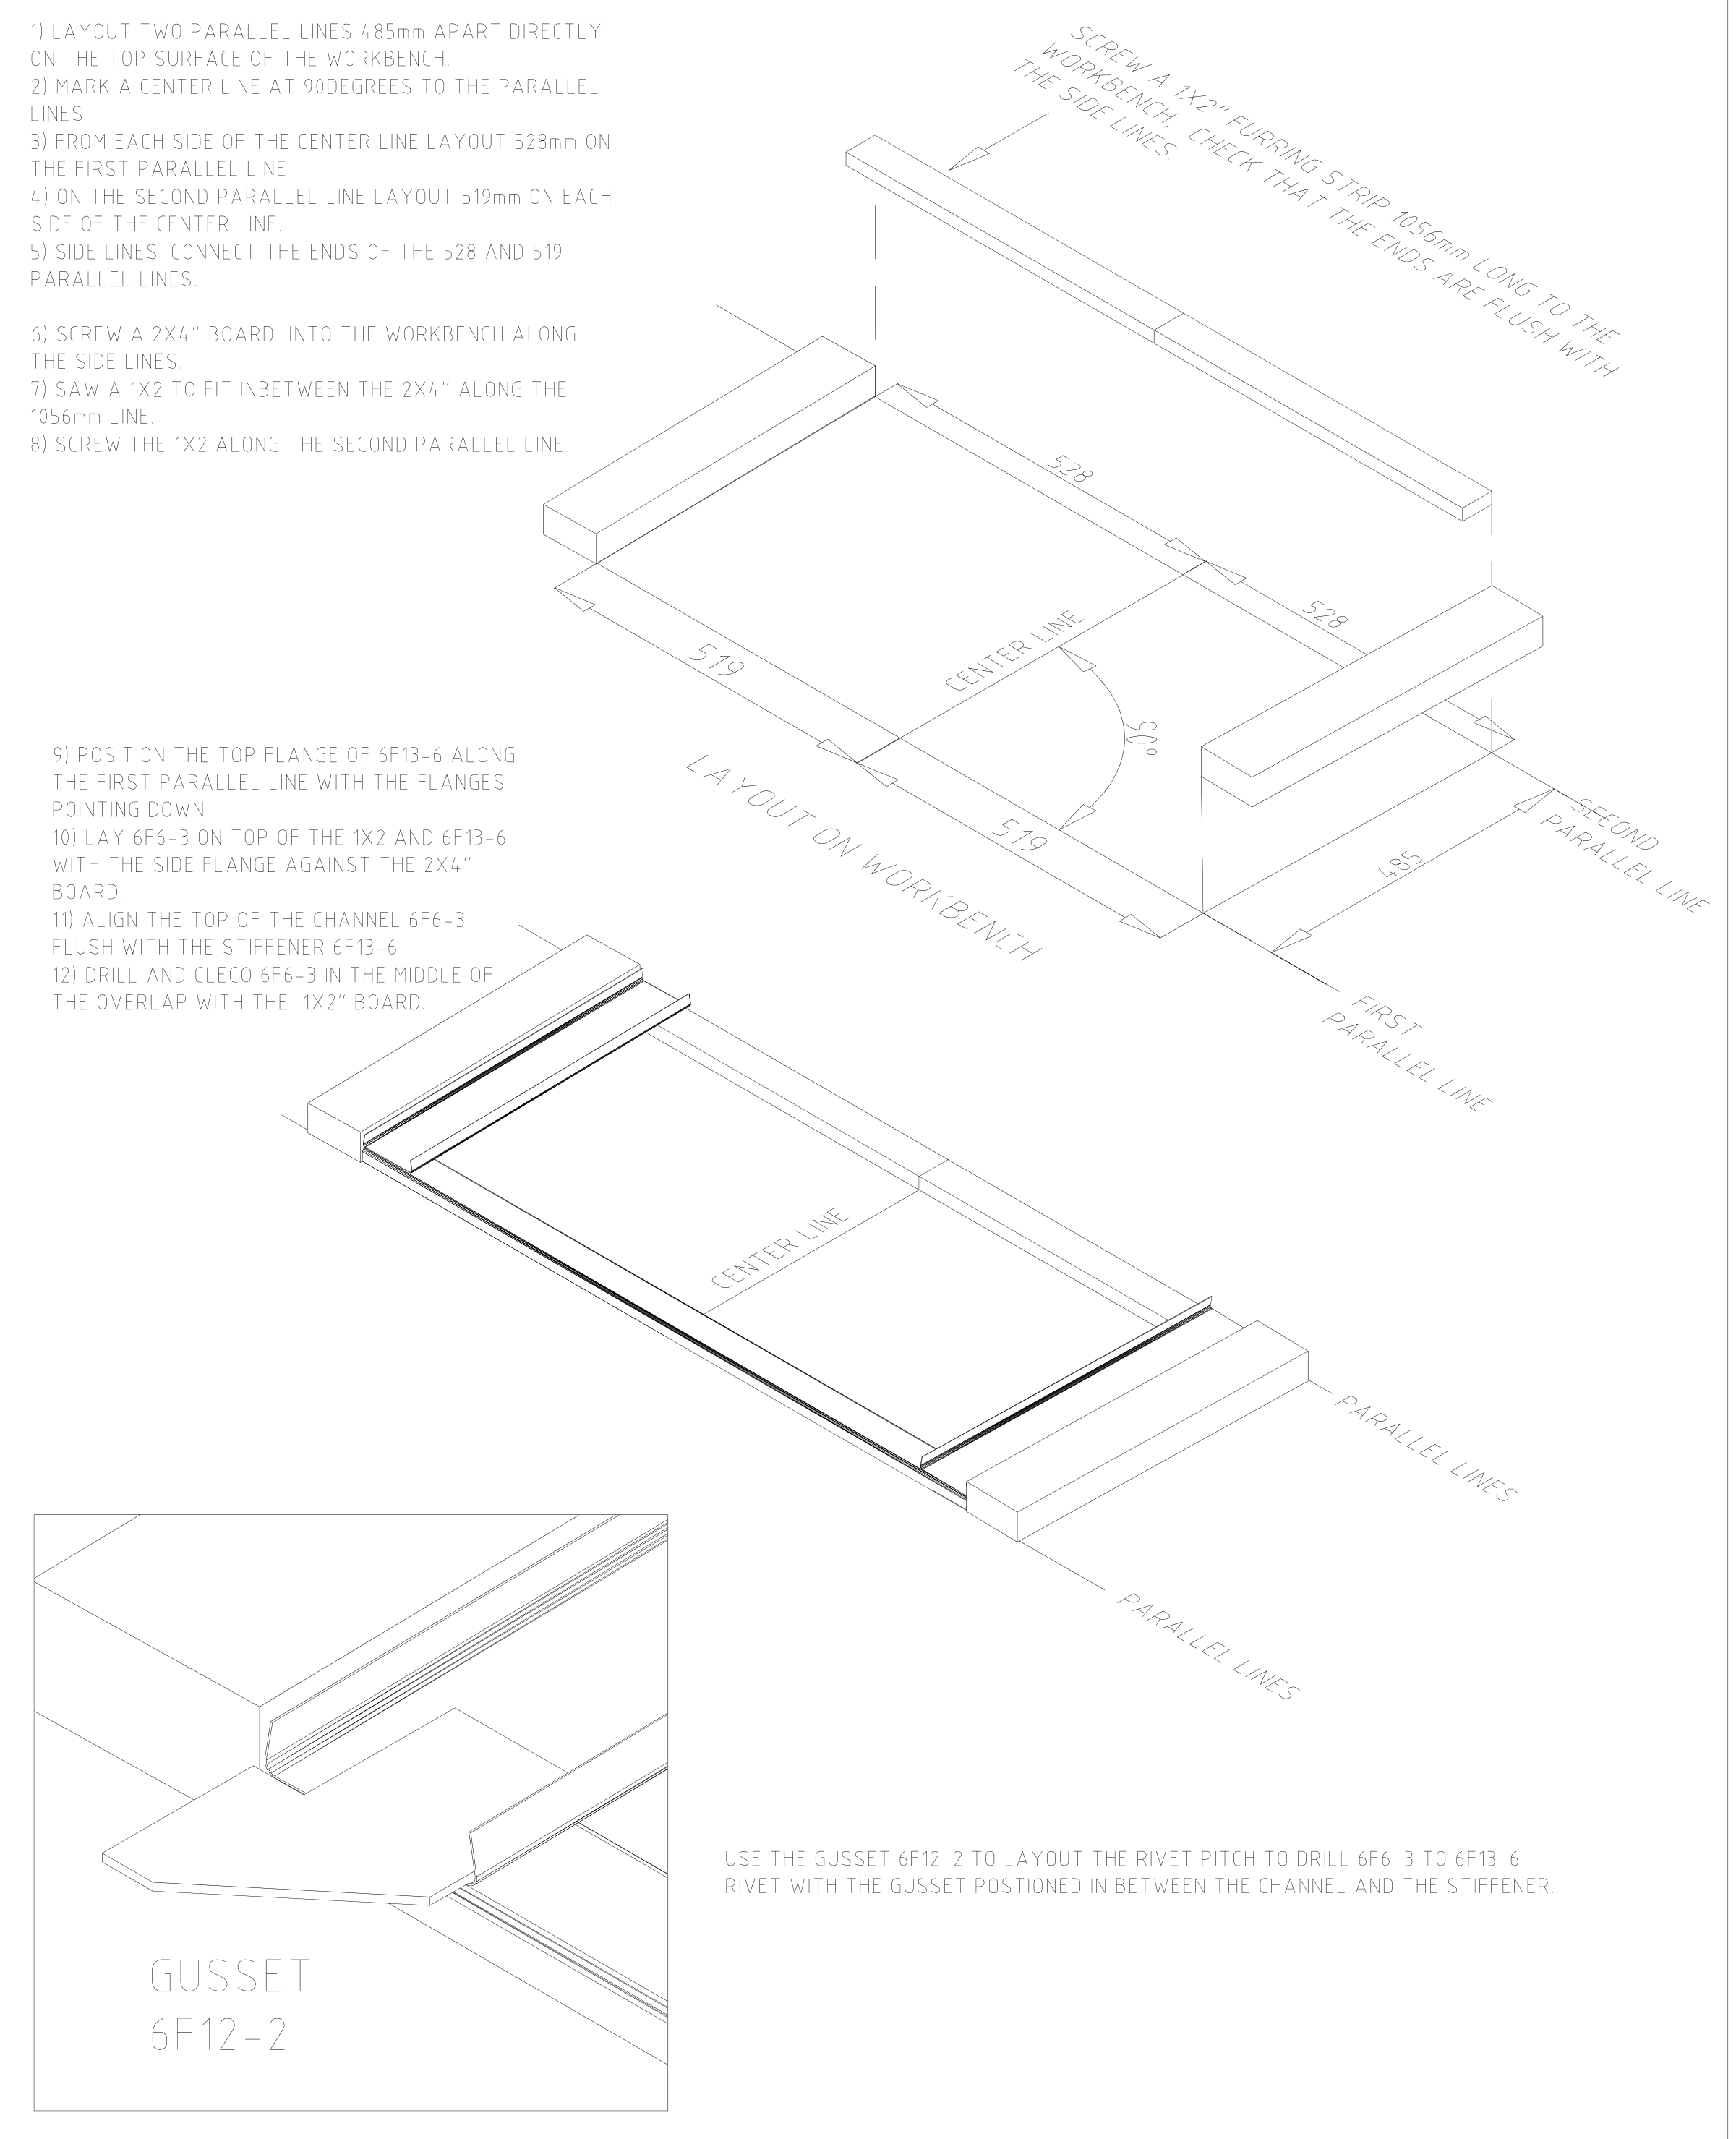
FF-6: разметка стола, ось 90° к поперечным линиям, расстояние между линиями 485 мм, половины ширины 528 и 519 мм; боковые доски 2 × 4, поперечный брусок 1 × 2 длиной 1056 мм. Профили 6F6-3 выставляются верхом заподлицо с 6F13-6; косынка 6F12-2 задаёт раскладку крепления. Линии верхнего рисунка в исходном PDF бледные; они сохранены без дорисовки.

Шаг 4. Противопожарную перегородку соединяют с передним полом одним Cleco на оси самолёта. В нижней полке перегородки предварительно выполняют осевое отверстие, затем, выставив перегородку по переднему краю пола заподлицо у узла крепления двигателя, пересверливают центральное отверстие через полку. Ссылка — 6-F-9.

Проверка обозначения: шаг 4 называет передний пол 6F5-1, тогда как шаг 3 и подпись FF-3 — 6F5-2. В последующих шагах этого руководства 6F5-1 относится к боковой обшивке. Эта разница сохранена для сверки с 6-F-9; номер детали не меняется молча.

Шаг 5. Косынку 6F12-2 подрезают по 6-F-12.

Шаг 6. Косынку 6F12-2 располагают между нижним усилителем багажного отсека 6F13-6 и задним профилем крепления 6F6-3. Ссылки — 6-F-6 и 6-F-12. На столе размечают две параллельные линии на расстоянии 485 мм. Перпендикулярно им проводят ось самолёта; длины поперечных линий — 1056 мм и 1038 мм. Их концы соединяют боковыми линиями. На FF-6 половины ширины подписаны 528 мм и 519 мм соответственно.

Вдоль боковых линий закрепляют доски 2 × 4 дюйма. В тексте предлагается отрезать брусок 1 × 2 длиной 1056 мм для поперечной линии и прикрутить к столу. По тексту усилитель 6F13-6 устанавливают по линии 1038 мм, полкой вниз. Два 6F6-3 располагают полками вверх на усилителе и бруске, боковыми полками прижимая к боковым доскам. Дополнительный Cleco соединяет середину нахлёста профиля с бруском. Верх профиля должен совпадать с верхом усилителя.

На иллюстрации FF-6 для бруска названа линия 1056 мм, однако соседние пункты используют названия «первая/вторая линия» непоследовательно: пункт 8 предлагает закрепить брусок на второй линии, а пункт 9 ставит усилитель на первую, в отличие от текста шага 6. Размеры 485, 1056, 1038, 528 и 519 мм приведены явно; неоднозначную нумерацию линий не превращаем в новое положение силовых деталей без чертежа.

До сверления профилей разметьте крепление косынки 6F12-2. В тексте — семь заклёпок: пять через усилитель 6F13-6 (с примечанием, что места хватило бы на девять отверстий) и две ниже. Просверлите №30 и установите Cleco. Углы профиля и усилителя подрезают для прохода стрингеров 6F5-3 ниже прямоугольного выреза 90° в косынке. Важно: косынку окончательно заклёпывают только после установки пола багажного отсека. На нижнем виде FF-6 косынка показана между профилем и усилителем.

Страница 4 руководства

Подготовка подлокотника и крепления ремня

Шаг 7. Накладку крепления ремня 6V12-4 закрепляют Cleco на боковине подлокотника 6F16-1. По 6-V-12 боковины подлокотника должны входить внутрь панели сиденья. При разметке предусматривают заклёпки на концах L-профилей; отверстие — 1/4 дюйма.

Шаг 8. Сняв накладку, боковину подлокотника 6F16-1 прижимают к L-профилям, сверлят №30 и закрепляют Cleco. Ссылки — 6-V-12 и 6-F-16. Изображение FF-6 относится к предыдущему стенду задних профилей, а не является схемой крепления ремня; этот узел сверяют с указанными чертежами.

Связанные детали этого шага: накладка 6V12-4 и боковина подлокотника 6F16-1. На FF-6 эти детали не показаны, поэтому рисунок не выдаётся за их монтажную схему. Для них в источнике указаны 6-V-12 и 6-F-16.

Сверить исходные страницы и надписи рисунков

Текст: страница 2

FORWARD FUSELAGE SIDES & REAR TOP SKINS ZODIAC CH 601 HD / HDS Zenith Aircraft Company: www.zenithair.com Print Date: 10/25/01 1. Bend the Upper Front Longerons 6F5-3 using the plywood template as a guide. REFERENCE: 6-F-5 LAYOUT: a) Line up the end of the Longeron flush with the front of the template. Determine if it will be a right or left side and mark the front of the Longeron accordingly. b) Use a marker to Mark the beginning of the curvature on the Longeron. (station 1332) c) “Walk” (bend) the Longeron around the curvature to make point A on the Longeron. The Extrusion is bent between these two marks. BENDING: 1) A smooth buckle free curvature is obtained when the Extrusion is bent in many small increments over a given distance. An alternative method to bending it in the vise is to form the Longeron over a radius block: trace and cut-out a French curve (or draw a free hand curve) on a 2”x6” board. With the board secured in a vise, cap the extrusion over the edge of the board and proceed to bend the extrusion by pushing down (with one hand on either side). Start at the first mark and move the Extrusion in 1/2” increments. 2) Stretching one flange at a time will inevitably cause distortion; check the ends of the Extrusion above the table when it is held down at the middle (top flange is flat on the table). To straighten, position the top flange on the board and push down moving the extrusion once again in 1/2” increments. 3) In this way the Extrusion is bent back and forth as many as four to six times until it is flat and follows the shape of the template. 2. Cut the tapered ends of the Heel Support 6F5-5 as shown on drawing 6-F-5 3. Roll the Front Floor Skin 6F5-2 around a 2-3/8” pipe to fit the Firewall. REFERENCE: 6F9, page FF-3 LAYOUT: a) Make a pencil mark at 40mm from the aft edge along the side of the Floor Skin (on both sides) – this line corresponds to the bend tangent point of the 10mm radius in the leading edge cutout – check by positioning the Floor Skin on a 30mm overlap with the Nose Skin. b) Center the Firewall along the front edge of the Floor Skin and mark the ends of the straight section of the Firewall on the Floor Skin. c) Connect the 40mm mark with the edge of the Firewall. This will be the bent tangent line or beginning of curve. ROLLING: Position a 2-3/8” tube on the tangent bent line. Keep the tube parallel with the line and roll it towards the nearest corner. Without moving the tube, pick up the sheet with your fingers and press it firmly on the tube and roll it back towards the tangent line. A tighter curvature can be added to the middle and rear by pushing the edge of the skin around a 1-1/4” diameter pipe. To finish the bend, holding a 3/4” tube along the aft side, gently hammer the edge of the skin using a rubber mallet.

Текст: страница 4

FORWARD FUSELAGE SIDES & REAR TOP SKINS ZODIAC CH 601 HD / HDS Zenith Aircraft Company: www.zenithair.com Print Date: 10/25/01 4. Cleco the Firewall assembly to the Front Floor Skin 6F5-1 with one hole on the aircraft center line. REFERENCE: 6-F-9 PRE-DRILL: A hole on the aircraft center through the bottom flange of the Firewall. BACK-DRILL: Position the Firewall along the front edge of the Floor Skin (flush at the Engine Mount Fitting) and back drill the center hole through the Firewall flange. 5. Cut the Gusset 6F12-2 in accordance with the drawings (6-F-12) 6. Cleco the Gusset 6F12-2 in between the Baggage Bottom Stiffener 6F13-6 and the Rear Pick Up Channel 6F6-3 REFERENCE: 6-F-6, 6-F-12 LAYOUT: On the workbench, mark two parallel lines 485mm apart. Mark the aircraft center line perpendicular to the lines; the first parallel line is 1056mm long and the second parallel line is 1038mm long. Connect the ends of the two parallel lines with a side line (fuselage sides). SUGGESTION: Screw a piece of 2×4 along each of the side lines. Saw a length of 1×2 at 1056mm to fit along the parallel line, screw the 1×2 into the workbench along the parallel line. POSITION: Place the Baggage Floor Stiffener along the 1038 parallel line with the flange facing down. Lay the two Rear Pick-Up Channels (flanges up) on top of the Stiffener and the 1×2 board with the side flange against the 2×4 board. For additional support Cleco the Channel to the 1×2 in the middle of the overlap with the 1×2” CHECK: The top of the Channel is flush with the top of the Stiffener. PITCH: Layout the rivet pattern in the Gusset 6F12-2 before drilling the Channel and Stiffener. 7 rivets in 6F12-2: 5 in the Stiffener 6F13-6 (there is space enough for 9 holes!) and 2 below. DRILL & CLECO: With #30 CUT: Cut the corners in the Channel and Stiffener to Clear the Longerons 6F5-3 below the 90 degree cutout on the Gusset 6F12-2 COMMENT: Wait to rivet the Gusset until after the Baggage Floor is installed. 7. Cleco the Seat Belt Doubler Plate 6V12-4 to the Arm Rest Side 6F16-1 REFERENCE: 6-V-12 CHECK: The Arm Rest Sides fit inside the Seat Panel! LAYOUT: Plan for a rivet at the ends of the L Angles! DRILL: The 1/4” hole. 8. Cleco the Arm Rest Side 6F16-1 to the L Angles (with the Doubler Plate removed). REFERENCE: 6-V-12, 6-F-16 CLAMP & CLECO: With #30

Надписи: иллюстрация 3

DRAW A STRAIGHT LINE FROM THE FIREWALL (320mm FROM THE CENTER LINE) TO THE 40mm OFFSET LINE. 40mm OFFSET LINE FROM THE AFT EDGE. CENTER LINE. 2-3/8 INCH PIPE. ALIGN THE TUBE ON THE LINE; ROLL THE TUBE AWAY FROM THE LINE TO PICK UP THE CORNER OF THE SHEET WITH YOUR FINGERS. HOLD THE SHEET FIRMLY ON THE TUBE AND ROLL BACK TO THE LINE. USE A 1-1/4 INCH DIAMETER PIPE TO HELP FORM A TIGHTER RADIUS AT THE REAR. ADD ADDITIONAL CURVATURE TO THE SIDES ON APPROXIMATELY 50 TO 100mm FORWARD OF THE 30mm OFFSET LINE. SUPPORT THE INSIDE OF THE SKIN WITH A 3/4 INCH TUBE, THEN USE A PLASTIC HAMMER TO FORM THE EDGE OF THE SKIN AROUND THE TUBE (HOLD THE TUBE PARALLEL TO THE LINE LETTING IT OVERHANG THE EDGE). TRAPEZOID ROLLED SIDES FLATTEN OUT AT THE 30mm OVERLAP LINE. FRONT FLOOR SKIN 6F5-2.

Надписи: иллюстрация 5

1) LAYOUT TWO PARALLEL LINES 485mm APART DIRECTLY ON THE TOP SURFACE OF THE WORKBENCH. 2) MARK A CENTER LINE AT 90 DEGREES TO THE PARALLEL LINES. 3) FROM EACH SIDE OF THE CENTER LINE LAYOUT 528mm ON THE FIRST PARALLEL LINE. 4) ON THE SECOND PARALLEL LINE LAYOUT 519mm ON EACH SIDE OF THE CENTER LINE. 5) SIDE LINES: CONNECT THE ENDS OF THE 528 AND 519 PARALLEL LINES. 6) SCREW A 2X4 INCH BOARD INTO THE WORKBENCH ALONG THE SIDE LINES. 7) SAW A 1X2 TO FIT INBETWEEN THE 2X4 INCH ALONG THE 1056mm LINE. 8) SCREW THE 1X2 ALONG THE SECOND PARALLEL LINE. 9) POSITION THE TOP FLANGE OF 6F13-6 ALONG THE FIRST PARALLEL LINE WITH THE FLANGES POINTING DOWN. 10) LAY 6F6-3 ON TOP OF THE 1X2 AND 6F13-6 WITH THE SIDE FLANGE AGAINST THE 2X4 INCH BOARD. 11) ALIGN THE TOP OF THE CHANNEL 6F6-3 FLUSH WITH THE STIFFENER 6F13-6. 12) DRILL AND CLECO 6F6-3 IN THE MIDDLE OF THE OVERLAP WITH THE 1X2 INCH BOARD. USE THE GUSSET 6F12-2 TO LAYOUT THE RIVET PITCH TO DRILL 6F6-3 TO 6F13-6. RIVET WITH THE GUSSET POSITIONED IN BETWEEN THE CHANNEL AND THE STIFFENER.

Корзина

0
image/svg+xml

No products in the cart.

Continue Shopping