Центроплан: нижняя, носовая и верхняя обшивки
Редакция и применимость
Шаги 20–32 Center Wing Section Assembly, печать 25.10.2001. Приведены базы разметки и последовательность этой исторической инструкции. Сводка HD 09/2003 меняет положение вырезов направляющих и часть обозначений обшивок; старые координаты не выдаются за новую редакцию. Рисунки HD 2001 года — обзорные ссылки, а не заново созданные размерные чертежи.
Эта глава продолжает подготовку центроплана. Операции выполняются по применимым чертежам; обзорные виды не являются шаблонами и не заполняют пробелы документации.
Страница 8 руководства
Нижняя обшивка и разметка носка
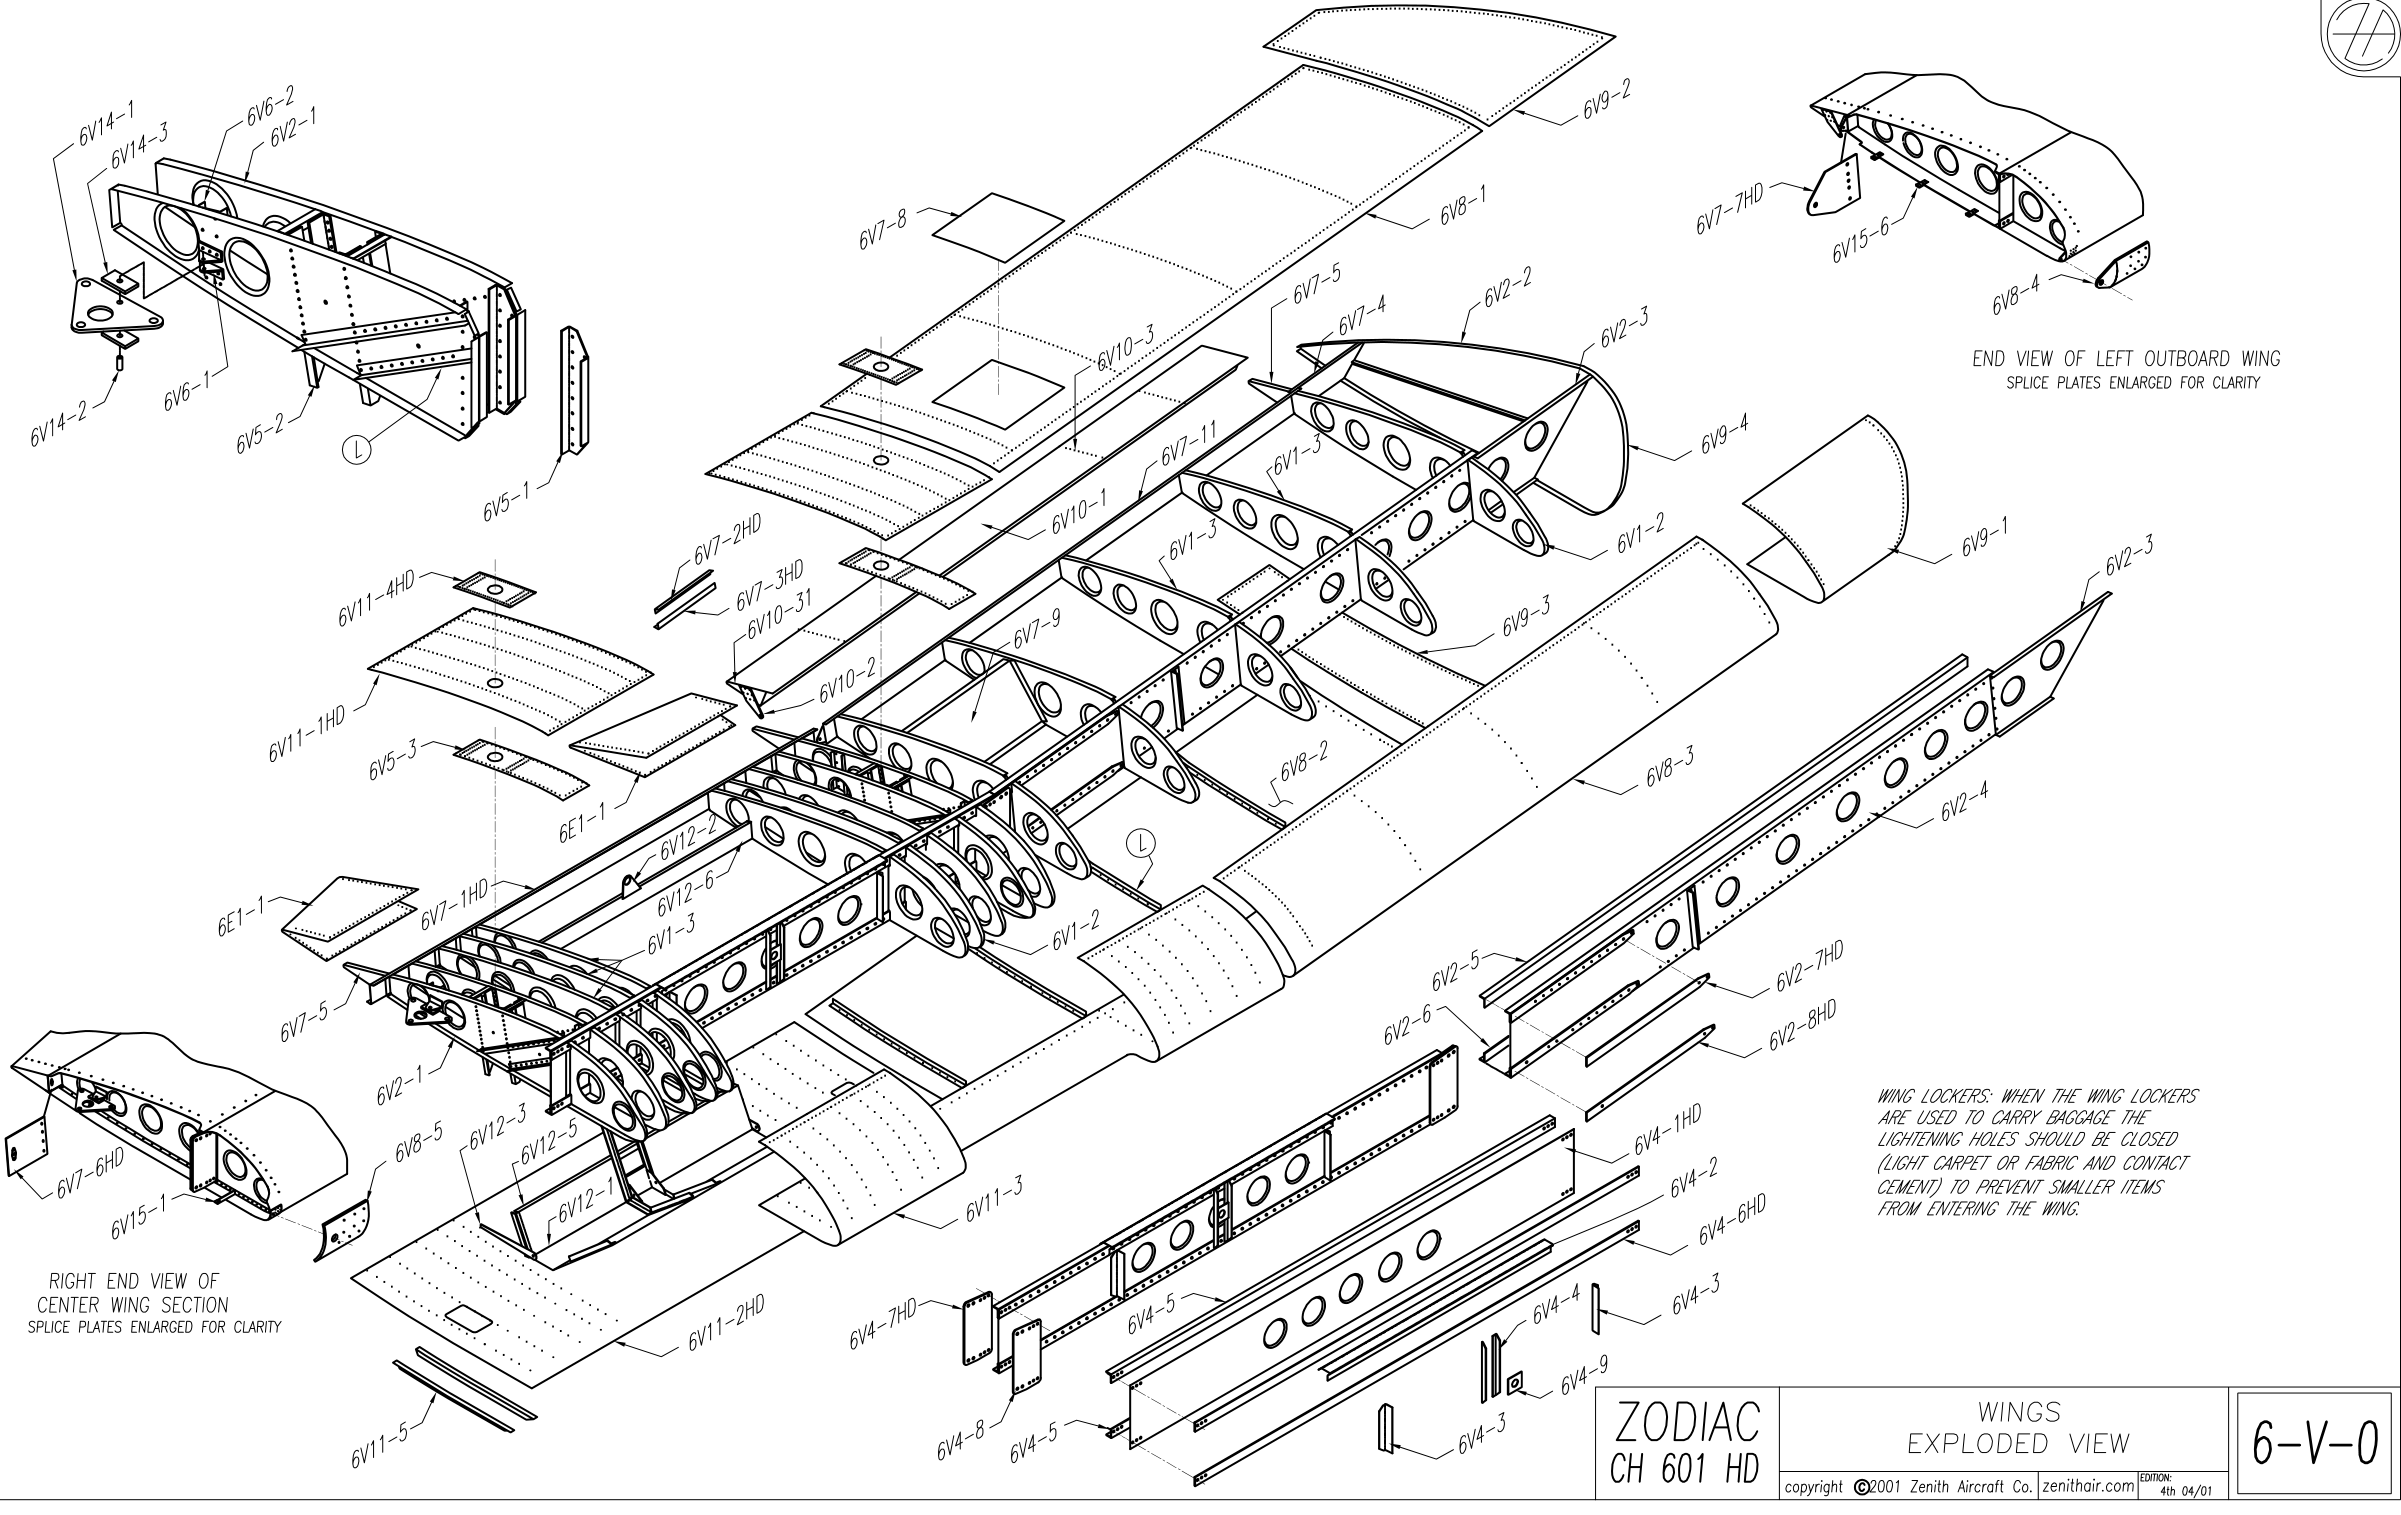
На 6-V-0 показаны обшивки и детали центроплана HD. Координатная таблица этой операции взята из страницы 8 инструкции, а не измерена по обзорному рисунку. Обозначения обшивок с суффиксом HD уточняются по применимым чертежам.
Шаг 20. При перевёрнутом на столе лонжероне нижнюю обшивку 6V11-2 временно устанавливают Cleco заподлицо с нижней полкой заднего Z-профиля. Задняя кромка листа совпадает с задним краем его полки, боковые — с внешними концами лонжеронов. Между выступающими направляющими стоек осторожно зажимают трубу или проставку 3/4 дюйма. Ссылки исходника — 6-V-11, 6-F-1-5 и 6-E-1-1; составную ссылку 6-F-1-5 здесь не переименовывают в иной лист.
На линиях STA 1014 и 900 впереди последнего отверстия в 325 мм от заднего края оставляют зону без заклёпок: остальной ряд позднее сверлят через 6V11-5. На заднем Z-профиле 6V7-1 также оставляют участок от 400 мм до STA 585 под 6F1-5. От оси до 400 мм шаг 40 мм, от STA 585 до 1100 мм — 30 мм по 6E1-1.
Через Z-профиль сверлят №40. Сборки нервюр стоек центрируют в вырезах и проходят STA 1014 и 900 сверлом №20; остальные задние нервюры сверлят, когда оси их полок видны через отверстия.
Шаг 21. На носовой обшивке 6V11-3 размечают станции и ряды по 6-V-11. Её нижняя часть короче верхней: линия гиба смещена к нижней задней кромке. Шаблоном CWS-2 станции отмечают по заднему краю снизу, продолжают большим угольником, затем повторяют сверху. Верхняя и нижняя линии должны сойтись на передней кромке.
Таблица исходника задаёт координаты отверстий от задней кромки. Снизу: 10, 44, затем пропуск, 89, 129, 179, 211, 249, 294, 333 и 359 мм. Сверху: первые три строки пустые, затем 40, 68, 109, 149, 189, 219, 247, 276, 301, 338, 377, 400 и 425 мм. Верх и низ — отдельные ряды; прочерки не являются нулевыми координатами. В первых трёх строках отдельно отмечена зона без заклёпок на STA 900 и 1014 под 6V11-5. Общий шаг указан 40 мм, но конкретные координаты в таблице сохранены без выравнивания до равномерного шага.
Сверить с исходным текстом
Страница 9 руководства
Вырез кабины в носовой обшивке
Обзор 6-V-0 помогает различить носовую и заднюю обшивки центроплана. Форма выреза кабины строится по фактическому полу, узлам 6V4-3 и размерному листу; пропорции экранного рисунка не используются для изготовления.
Шаг 22. Вырез в носовой обшивке 6V11-3 размечают по 6-V-11-3 и 6-V-12. Нижняя часть равна ширине переднего пола 6F5-2; вертикальные L-профили бортов по 6F9 удерживаются снизу косынками 6F9-1 с углом 90°, поэтому ширина у передней кромки сохраняется такой же. Верхний вырез освобождает узлы крепления крыла 6V4-3.
Шаблоном CWS-2 находят продольную ось. От нижней задней кромки проводят параллельную линию в 340 мм. Низ выреза в источнике — 960 мм, по 480 мм от оси. По верхнему заднему краю границу задают узлы 6V4-3, указано по 515 мм от оси с обязательной проверкой по лонжерону. На передней кромке отмечают по 480 мм и соединяют верхние, передние и нижние точки прямой рейкой. В нижних углах радиус 10 мм. Исходник предлагает вырезать позже, после клёпки обшивки к центроплану.
Шаг 23. Нижнюю сторону носовой обшивки 6V11-3 устанавливают Cleco к носовым нервюрам по 6-V-11. Нахлёст поверх задней обшивки — 60 мм; задняя кромка совпадает с задним краем прессованного профиля лонжерона, обшивка центрируется по его внешним концам.
Задний ряд через профиль лонжерона идёт в 10 мм от задней кромки. Слева и справа от оси сохраняют зоны без заклёпок: у отметок 50 мм под 6F9-3 и 375 мм под 6F5-4. Между пересечениями станций нервюр задан шаг 35 мм. Ряд через пояс и затем отверстия нервюр, когда видна ось полки, сверлят №20 и закрепляют Cleco.
Сверить с исходным текстом
Страница 10 руководства
Нижние кронштейны и усиливающие профили
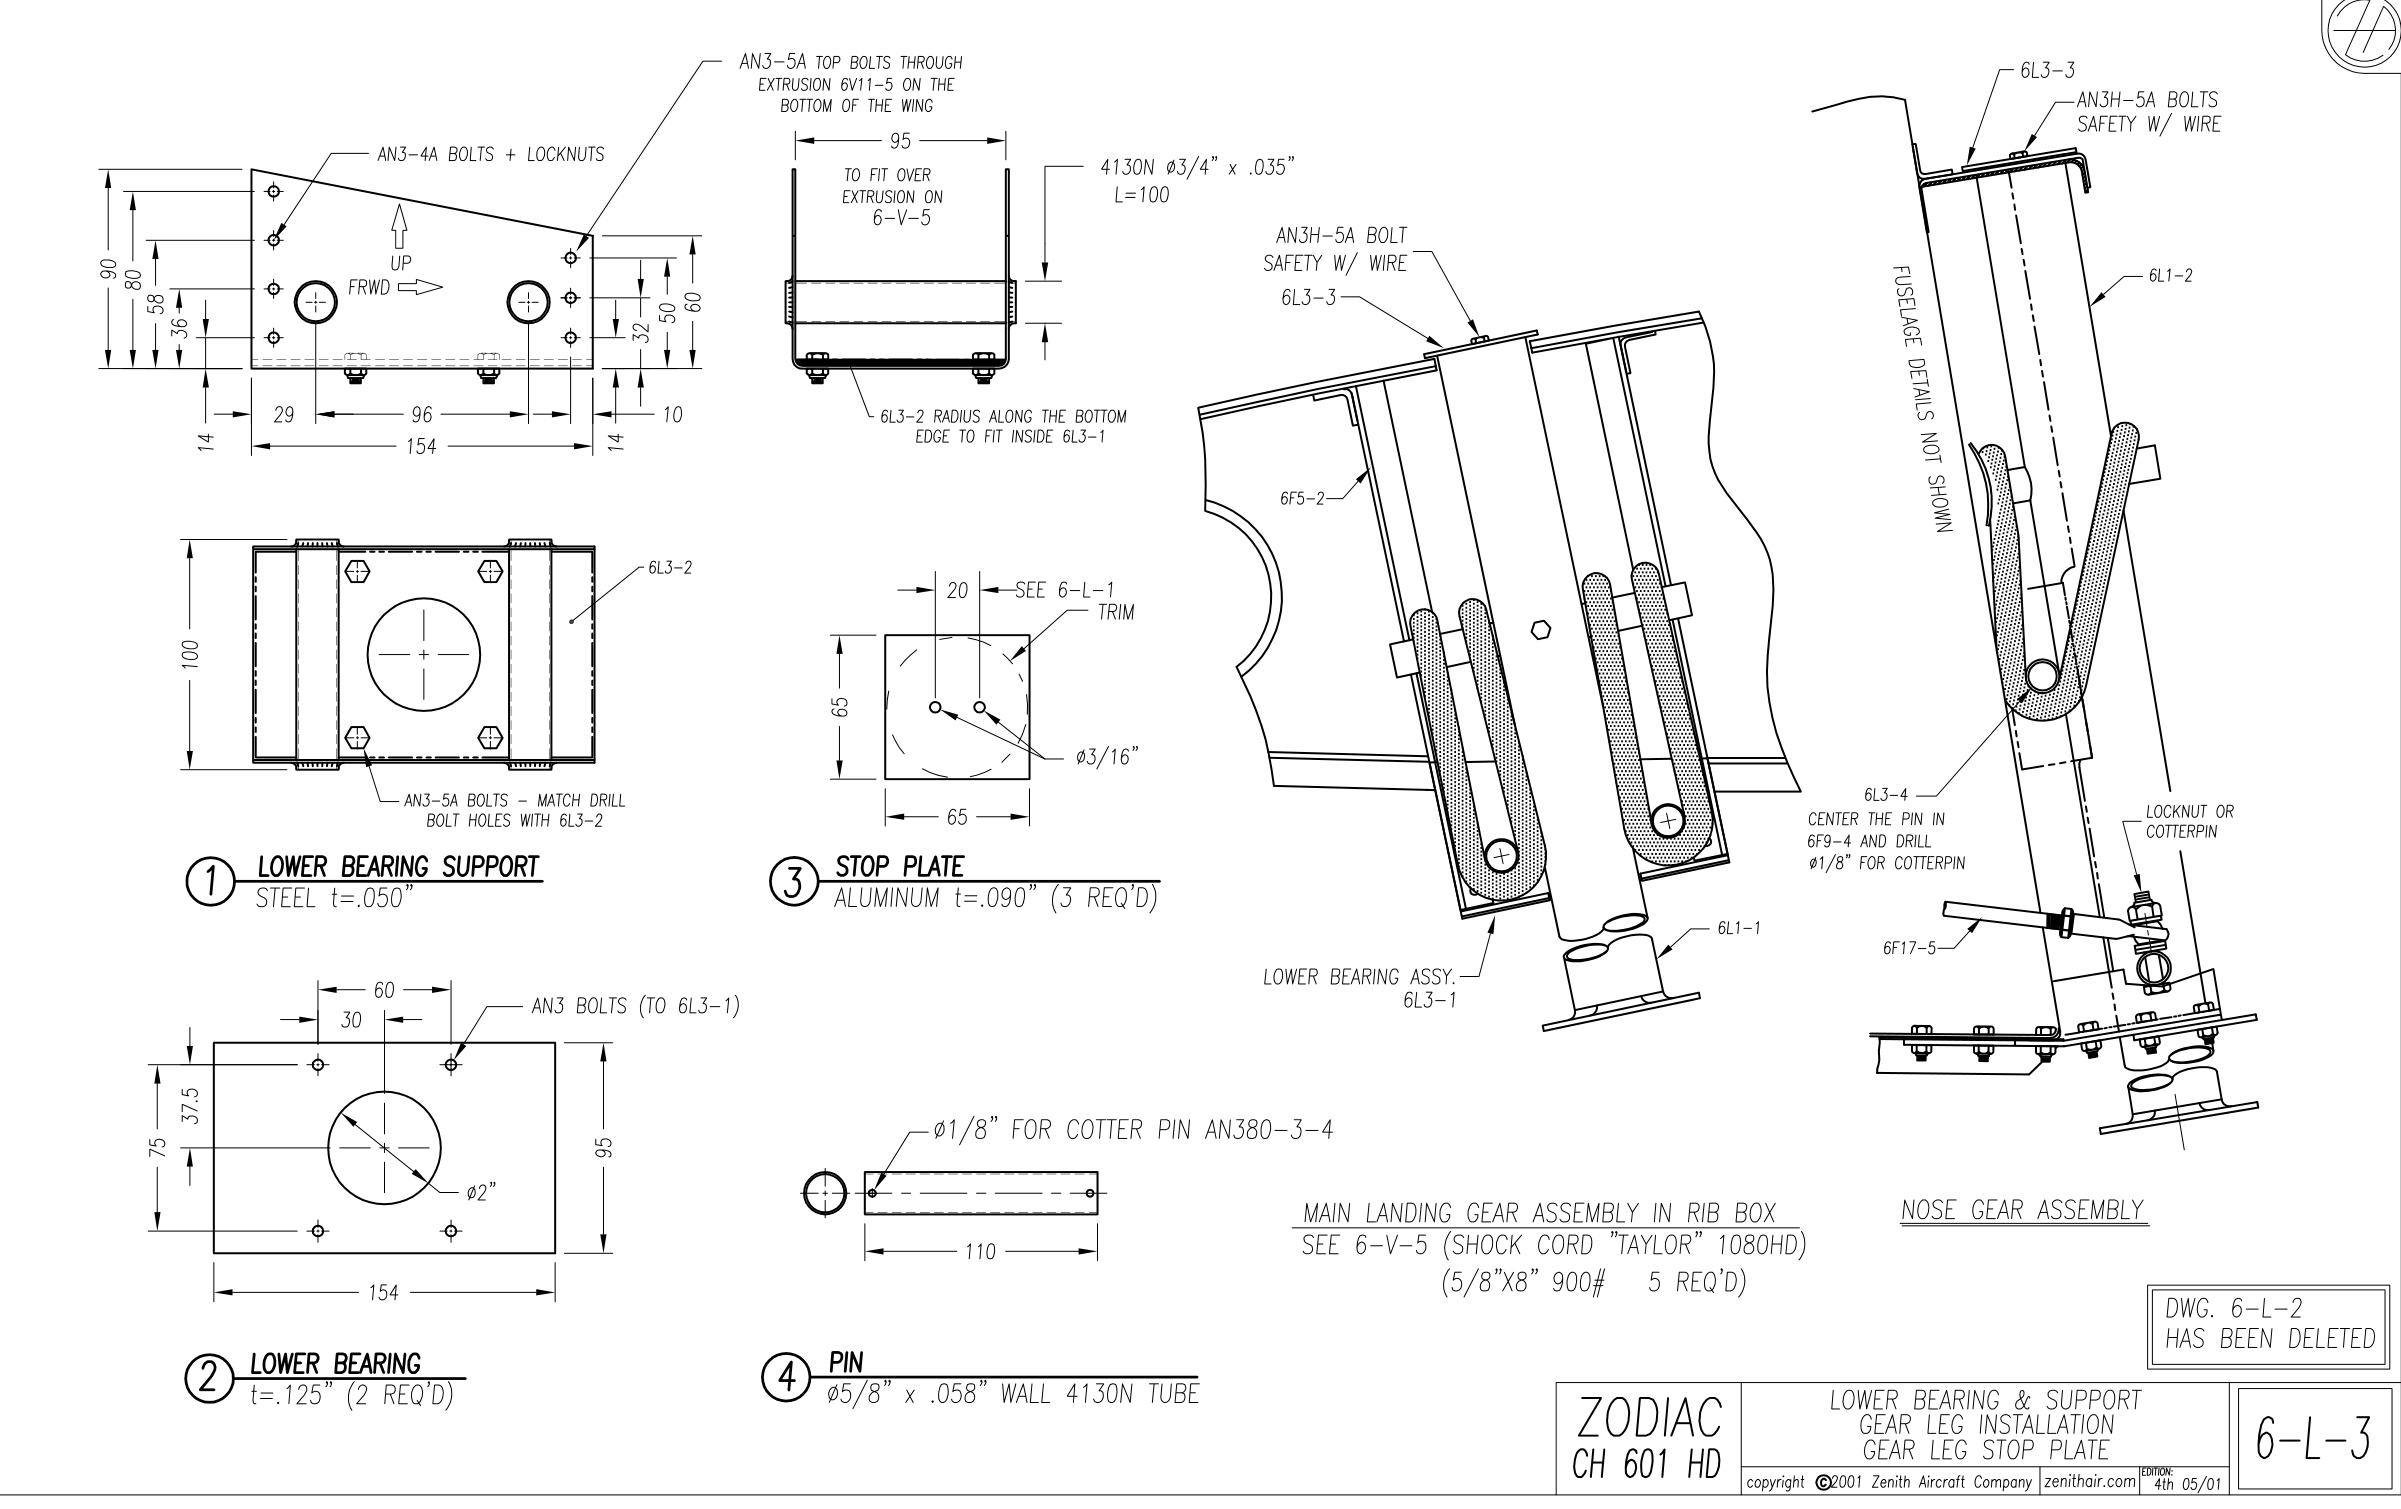
6-L-3: кронштейн 6L3-1, нижняя опора и сопряжение с направляющими. В тексте операции приведены координаты усилителя 6V11-5; они не считываются с этого обзорного листа и не заменяют размерный 6-V-11.
Шаг 24. Кронштейн нижней опоры 6L3-1 устанавливают на концы направляющих по 6-L-3. Проставкой CWS-11 шириной 95 мм проверяют внутреннее расстояние спереди и сзади. При выверенных главном лонжероне и заднем Z-профиле положение кронштейна регулируют по уровню. На нём отмечают торцы четырёх направляющих, сохраняя расстояние до края под болты AN3.
Оси болтов на направляющих находятся в 11 мм от наружного края, расстояние между осями примерно 134 мм. Проверяют 90° между нижней обшивкой и боками 6L3-1. Сквозные отверстия направляющих пока не сверлят — сначала следующая операция.
Шаг 25. Прессованный усилитель 6V11-5 ставят к 6L3-1 по 6-V-11 и 6-L-3. До разметки проверяют на обрезке уголка 3/4 дюйма, достанет ли носик заклёпочника до отверстий у полки. Заклёпки предусматривают в пересечениях с поясом лонжерона и двумя L-профилями между STA 770 и 900 напротив направляющих. Ссылка на нижние правые виды в исходнике напечатана 6L11; она не подменяется незаметно другим листом.
На внутренней полке дан ориентировочный шаг 20 мм в обход гофр. Координаты от заднего конца 6V11-5: 9, 23, 43, 63, 84, 104, 130, 150, 169, 189, 209, 229, 249, 267, 284, 298, 318, 357, 397, 418, 438, 458, 478, 499, 519, 577 и 593 мм. Этот ряд сохранён полностью; отсутствие промежуточных чисел не заполнено вычислением новых отверстий.
Важно: источник прямо предупреждает, что неверное отверстие может серьёзно повредить лонжерон. Для проверки обшивку снимают и прикладывают усилитель прямо к нервюре: передний конец в описании проверки расположен в 45 мм от стенки лонжерона. Ниже текст формулирует его положение как выступ 45 мм за стенку. Сторону и знак смещения проверяют по применимому чертежу, не выбирают по сокращённой фразе.
Усилителю 6V11-5 слегка придают кривизну нервюры в тисках, прижимают к 6L3-1, размечают №40 и подрезают концы по 6V11-5. Для первого отверстия в направляющую усилитель удерживают к кронштейну и сверлят №20; затем сверлят усилитель к нервюрам. Если имеются Cleco 3/16 дюйма, болтовые отверстия проходят сверлом 3/16 дюйма. Заусенцы снимают плоским напильником.
Сверить с исходным текстом
Страница 11 руководства
Клёпка снизу, переворот и поперечные уголки
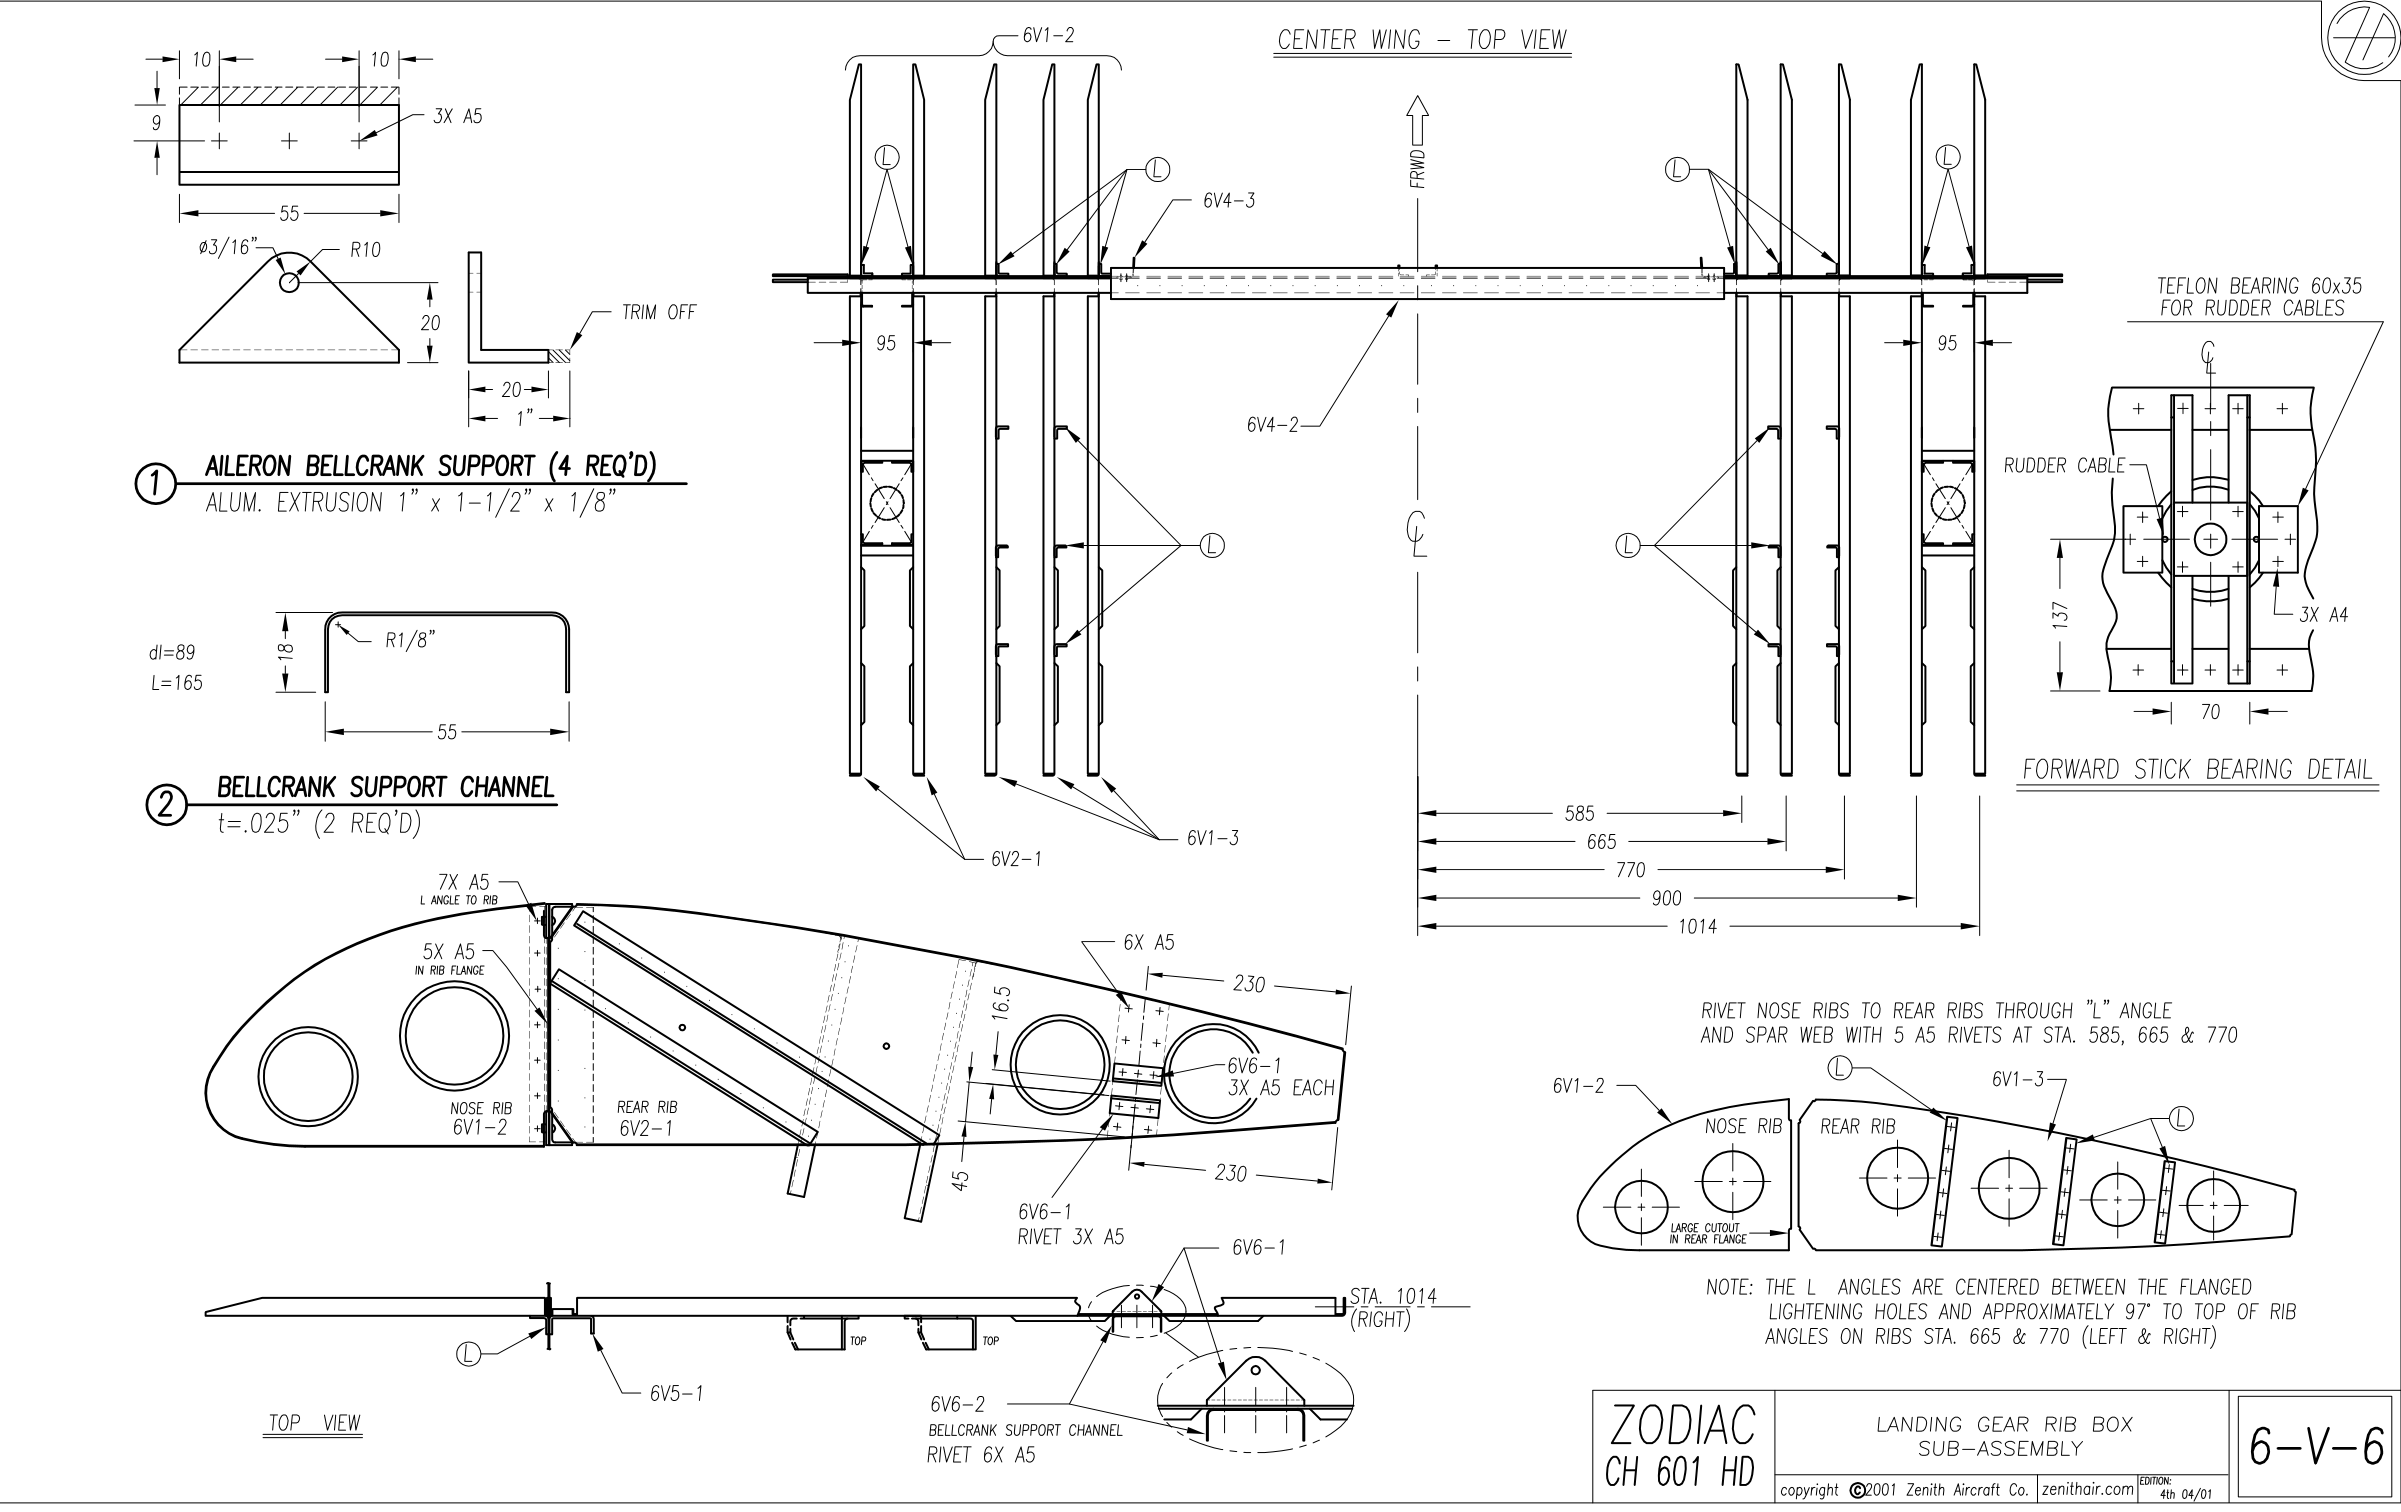
6-V-6 показывает короб нервюр стоек и их положение относительно главного лонжерона. Приспособления при перевороте и четыре коротких L-профиля размечают по указанным операциям и применимому 6-V-11, а не добавляют по внешнему сходству рисунка.
Шаг 26. Нижнюю сторону крыла заклёпывают A5, пока не заклёпывая задний Z-профиль. Оставляют крепёж под L-профиль между STA 770 и 900. Ссылка «см. шаг №24» сохранена по исходнику; описание усиливающего профиля находится также в шаге 25.
Шаг 27. Центроплан переворачивают в нормальное положение. Из-за выступающих направляющих его ставят на две горизонтальные параллельные балки поперёк стола, поднимая примерно на 140 мм. Заднюю часть поддерживают проставками: низ крыла параллелен балкам и под 90° к главному лонжерону; задний Z-профиль на одном уровне с главным лонжероном. Когда стенка главного лонжерона вертикальна, стенка Z-профиля по тексту — 85°.
Шаг 28. Между задними нервюрами STA 900 и 770 в продолжение направляющих ставят два коротких L-профиля поперёк размаха. Всего четыре детали длиной 140 мм. Ориентировочные положения от стенки 6V7-1 — 485 и 625 мм. Первое крайнее отверстие выполняют в 8 мм от конца сверлом №20 и соединяют Cleco с 6V11-5 через общее отверстие. Ссылки — страница 20 строительного руководства и нижние правые виды 6-V-11.
Шаг 29. Сверху направляющих 6V5-2 закрепляют L-профили, сохраняя между направляющими зазор 3/4 дюйма. Требуются четыре уголка длиной по 90 мм. Для выставления заподлицо с верхом нервюр используют лежащий поперёк них профиль или доску; труба 3/4 дюйма между направляющими удерживает зазор, опорный профиль прижимают к полкам нервюр. В каждой направляющей выполняют два отверстия №20 и ставят Cleco. Ссылки — средние виды 6V5, 6V11 и 6L3.
Сверить с исходным текстом
Страница 12 руководства
Верхняя обшивка и замыкание носка
Вид 6-V-0 показывает соотношение верхней, нижней и носовой обшивок центроплана HD. Порядок нахлёстов, открытые зоны под пластины и временно снятые листы уточняются по шагам; наличие листа на разнесённом рисунке не означает его немедленную клёпку.
Шаг 30. Верхнюю обшивку 6V11-1 устанавливают Cleco по 6-V-11 и 6-F-5. Поддержкой задних нервюр обеспечивают параллельность низа крыла балкам и уровень Z-профиля. Стенка главного лонжерона должна быть вертикальной; поскольку она гибкая, уровень прикладывают к поясам. Также сверяют главный лонжерон, Z-профиль и стол. Обшивку окончательно подрезают позже после установки бортов фюзеляжа.
Оставляют зоны без заклёпок под пластины 6V11-4; их сверлят по пластинам при установленной стойке 6L1-1. Задний край верхнего листа не доводят до стенки Z-профиля, чтобы опорный брусок 2 × 4 у ремней носовой обшивки не упирался в лист. В этой подсказке дана ссылка на шаг 28, тогда как ремни далее описаны в шаге 31. Боковые края — заподлицо с внешними концами лонжерона. Станции у Z-профиля должны совпадать с готовыми рядами.
Когда оси полок видны, через Z-профиль сверлят №40; на нервюрах STA 1014 и 900 впереди свободной зоны — №40; через остальные нервюры — №20. Клёпку откладывают: панель сиденья 6V12-1 устанавливают при снятых верхних обшивках.
Шаг 31. Носовую обшивку 6V11-3 притягивают ремнями поверх верхней 6V11-1HD по 6-V-11, повторно проверив уровень сборки. Помощник удерживает носок. Между Z-профилем и каждым ремнём ставят брусок 2 × 4 для защиты нижней полки; по два ремня охватывают каждую сторону, третий проводят под столом от смещения сборки. Сверлят по видимым осям от внутренних нервюр, начиная у носка, продвигаясь к лонжерону и наружу. Задний ряд центрируют на прессованном поясе и сверлят №20.
Шаг 32. Носовую обшивку 6V11-3 вырезают под кабину по 6-V-11. В тексте дана ссылка на шаг №18, хотя разметка выреза описана в шаге 22. В нижних углах сохраняют радиус 10 мм. Сначала выполняют черновой вырез с удалением основной части материала, затем окончательный по линии и зачищают кромки напильником.