Противопожарная перегородка и верхняя опора носовой стойки
Редакция и применимость
Шаги 1–18 из Firewall Nose Gear Rib Assembly, печать 25.10.2001. Иллюстрации FW-0–FW-11 датированы 03/1999 и 08/2001; на них присутствуют детали HD. Продолжение файла про нервюры стоек и опоры качалок (шаги 19–25) относится к другому узлу и в эту главу не включено. Сводка HD 09/2003 уточняет номера и положение некоторых деталей; проверка по применимым чертежам обязательна.
Иллюстрации поясняют последовательность и не заменяют применимые чертежи. Различающиеся номера и указания старого текста отмечены рядом с операциями. Недостающие размеры и операции не добавляются.
Порядок сборки
Исходная страница 3
Разметка узлов моторамы и верхний усилитель
Подписи и обозначения
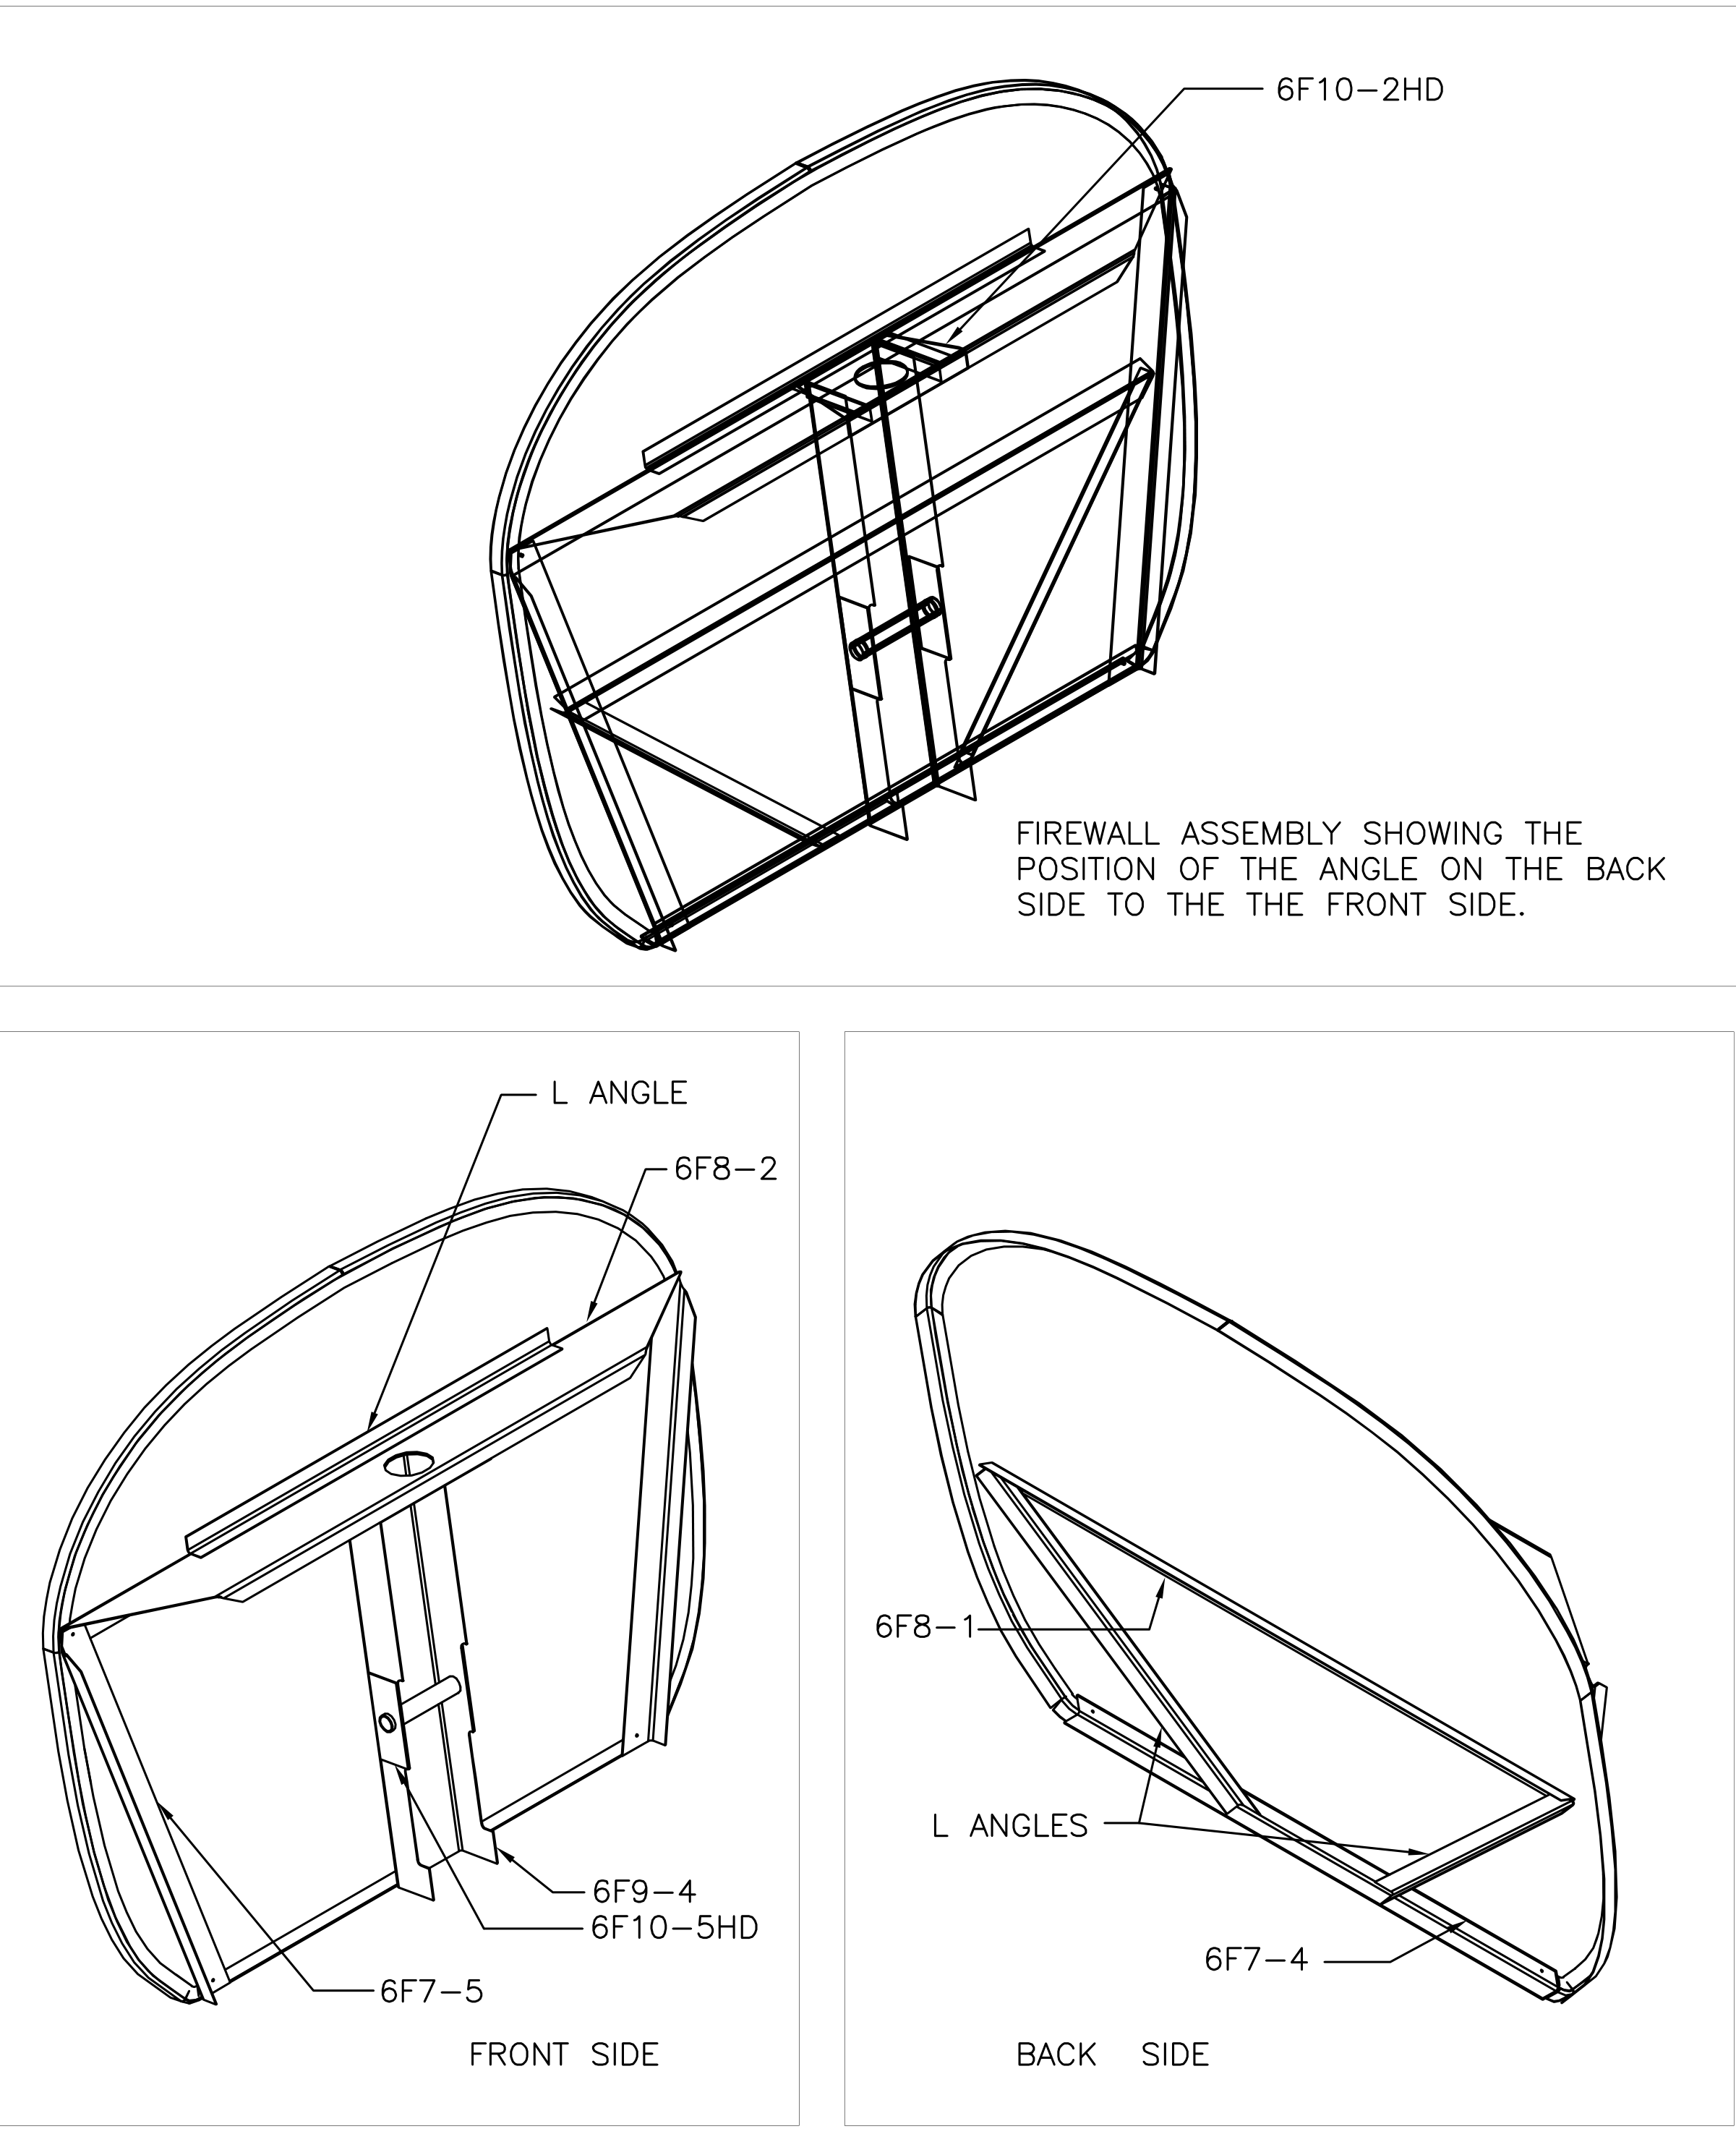
FW-0: общий вид перегородки, передняя и задняя стороны. Показаны 6F8-2, 6F8-1, 6F7-4, 6F7-5, 6F9-4, накладка 6F10-5HD и верхняя опора с подписью 6F10-2HD; в основном тексте она названа 6F10-2. Положение L-профилей на обратной стороне показано относительно передней.
Подписи и обозначения
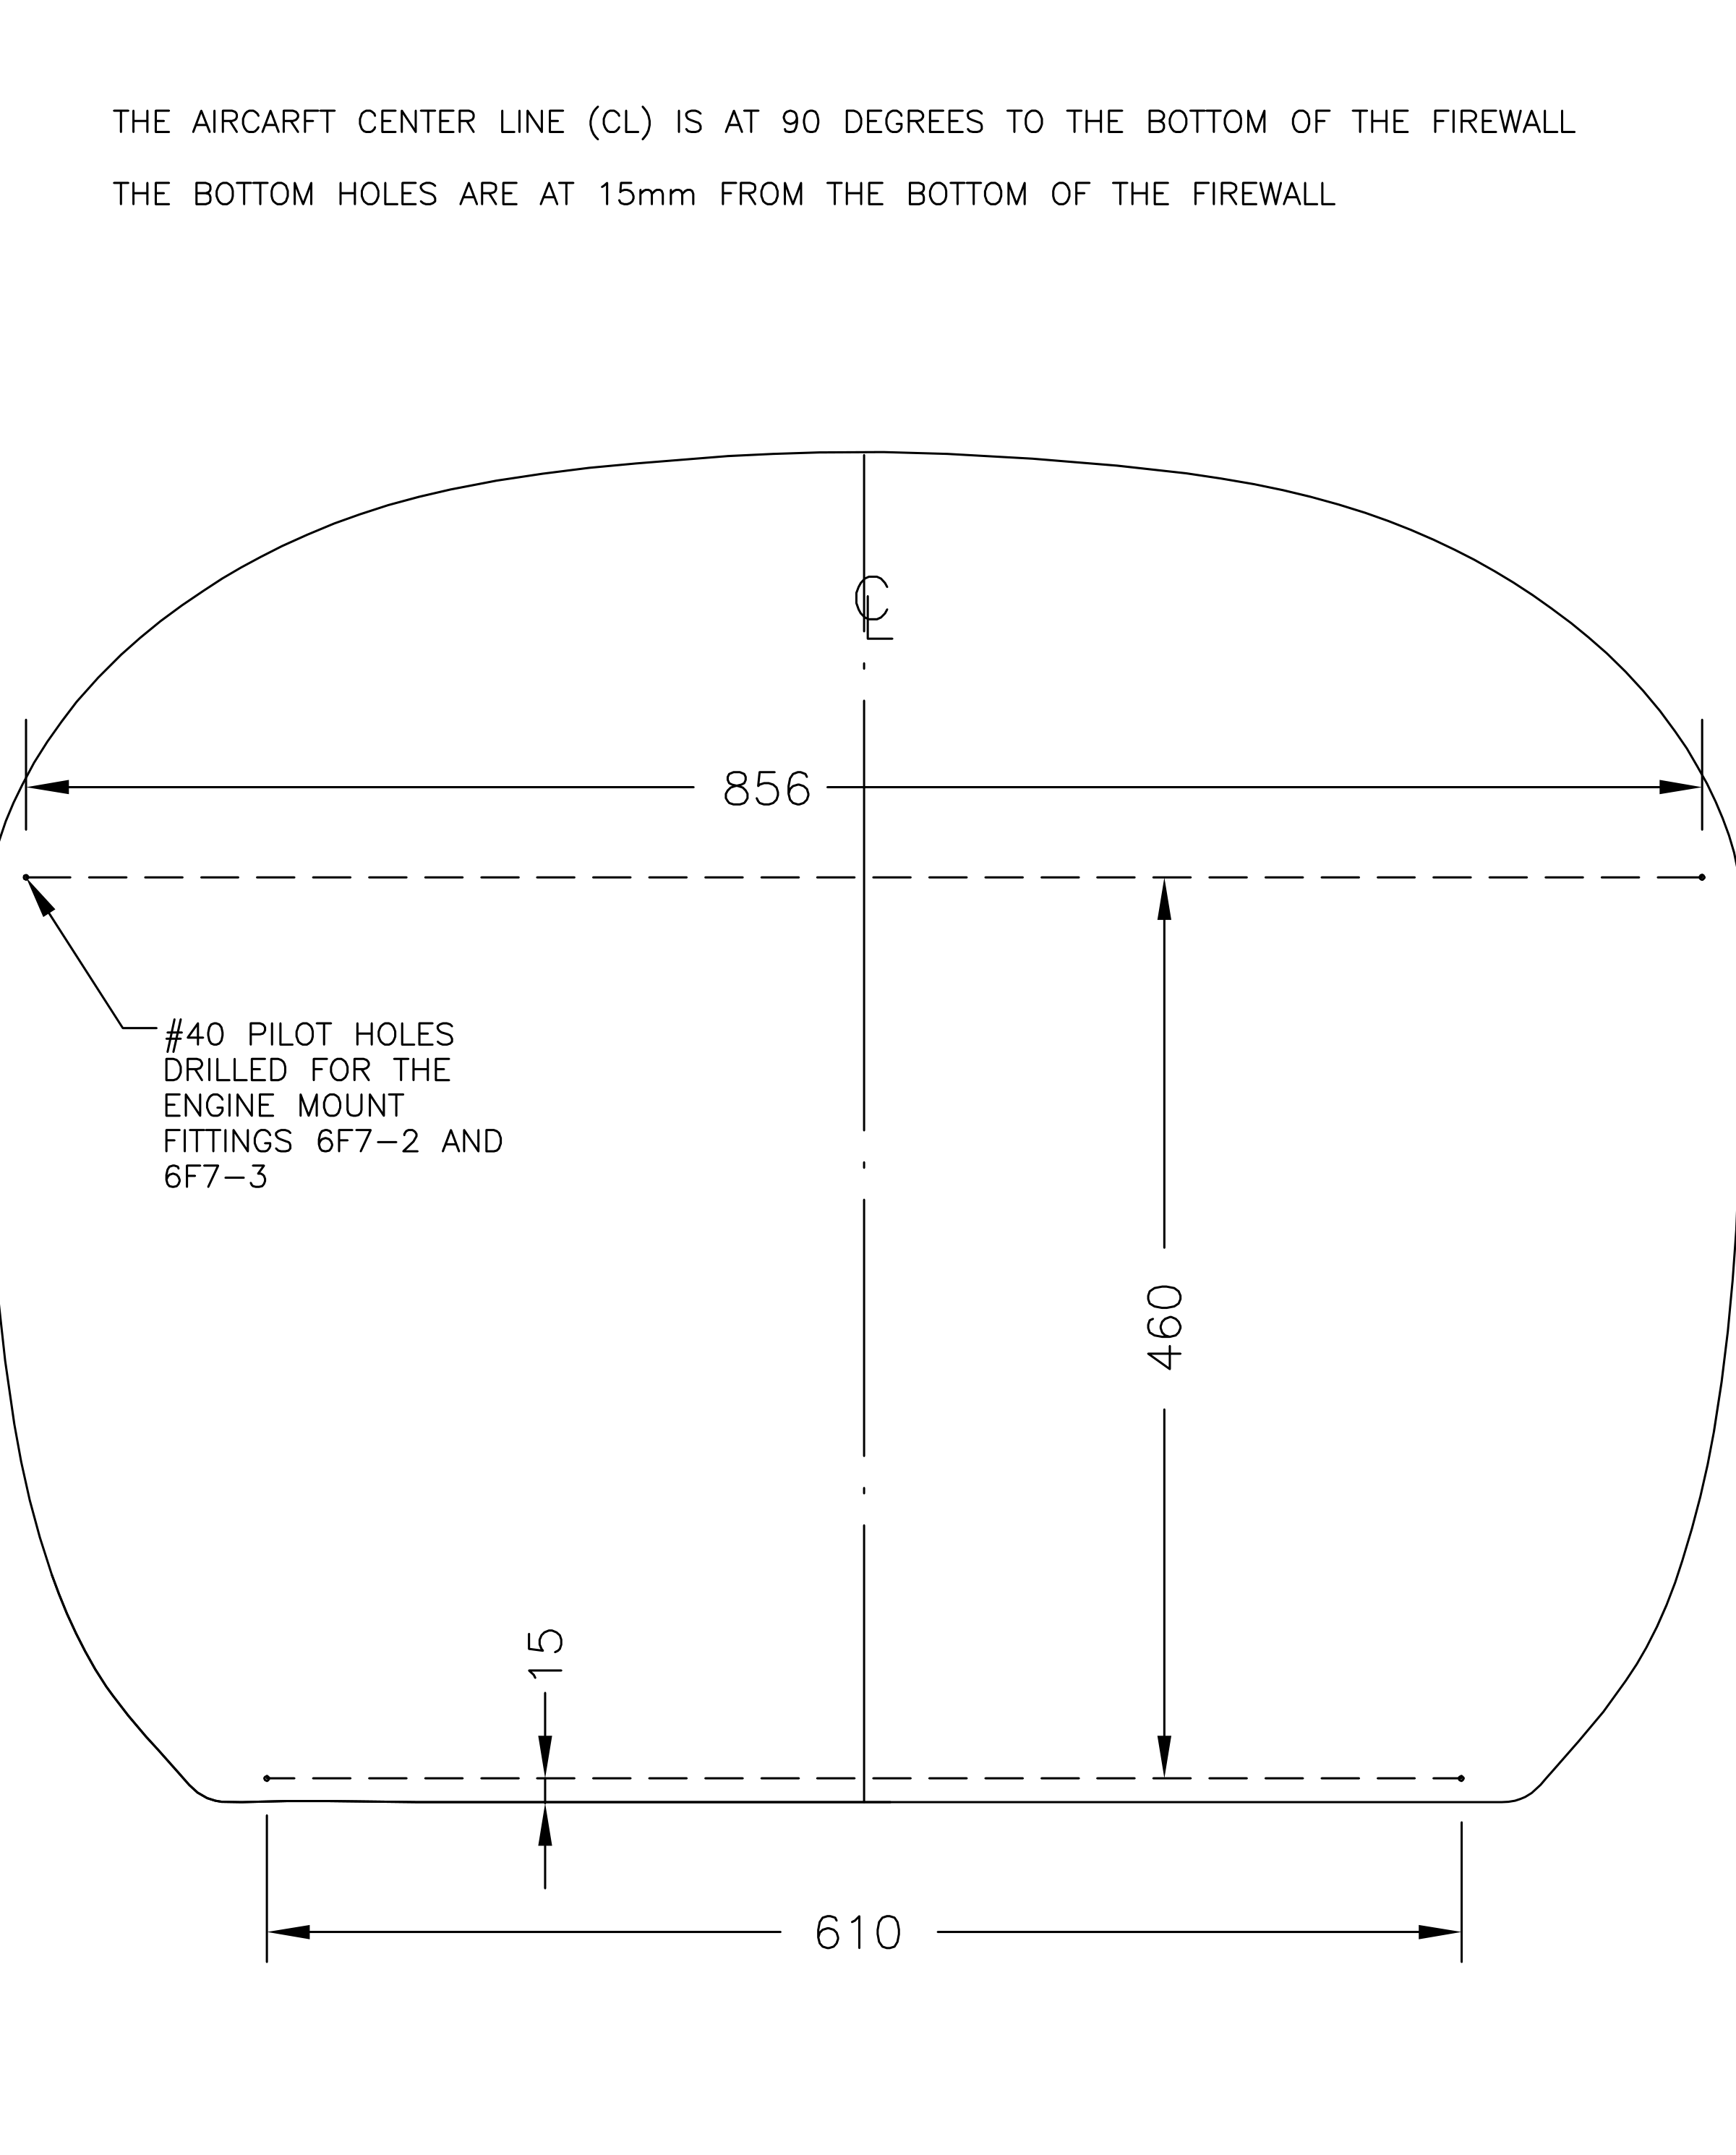
FW-1: ось CL под 90° к нижнему краю, четыре пилотных отверстия №40 под 6F7-2 и 6F7-3. Размеры схемы: 856 мм, 610 мм, 460 мм и 15 мм.
Подписи и обозначения
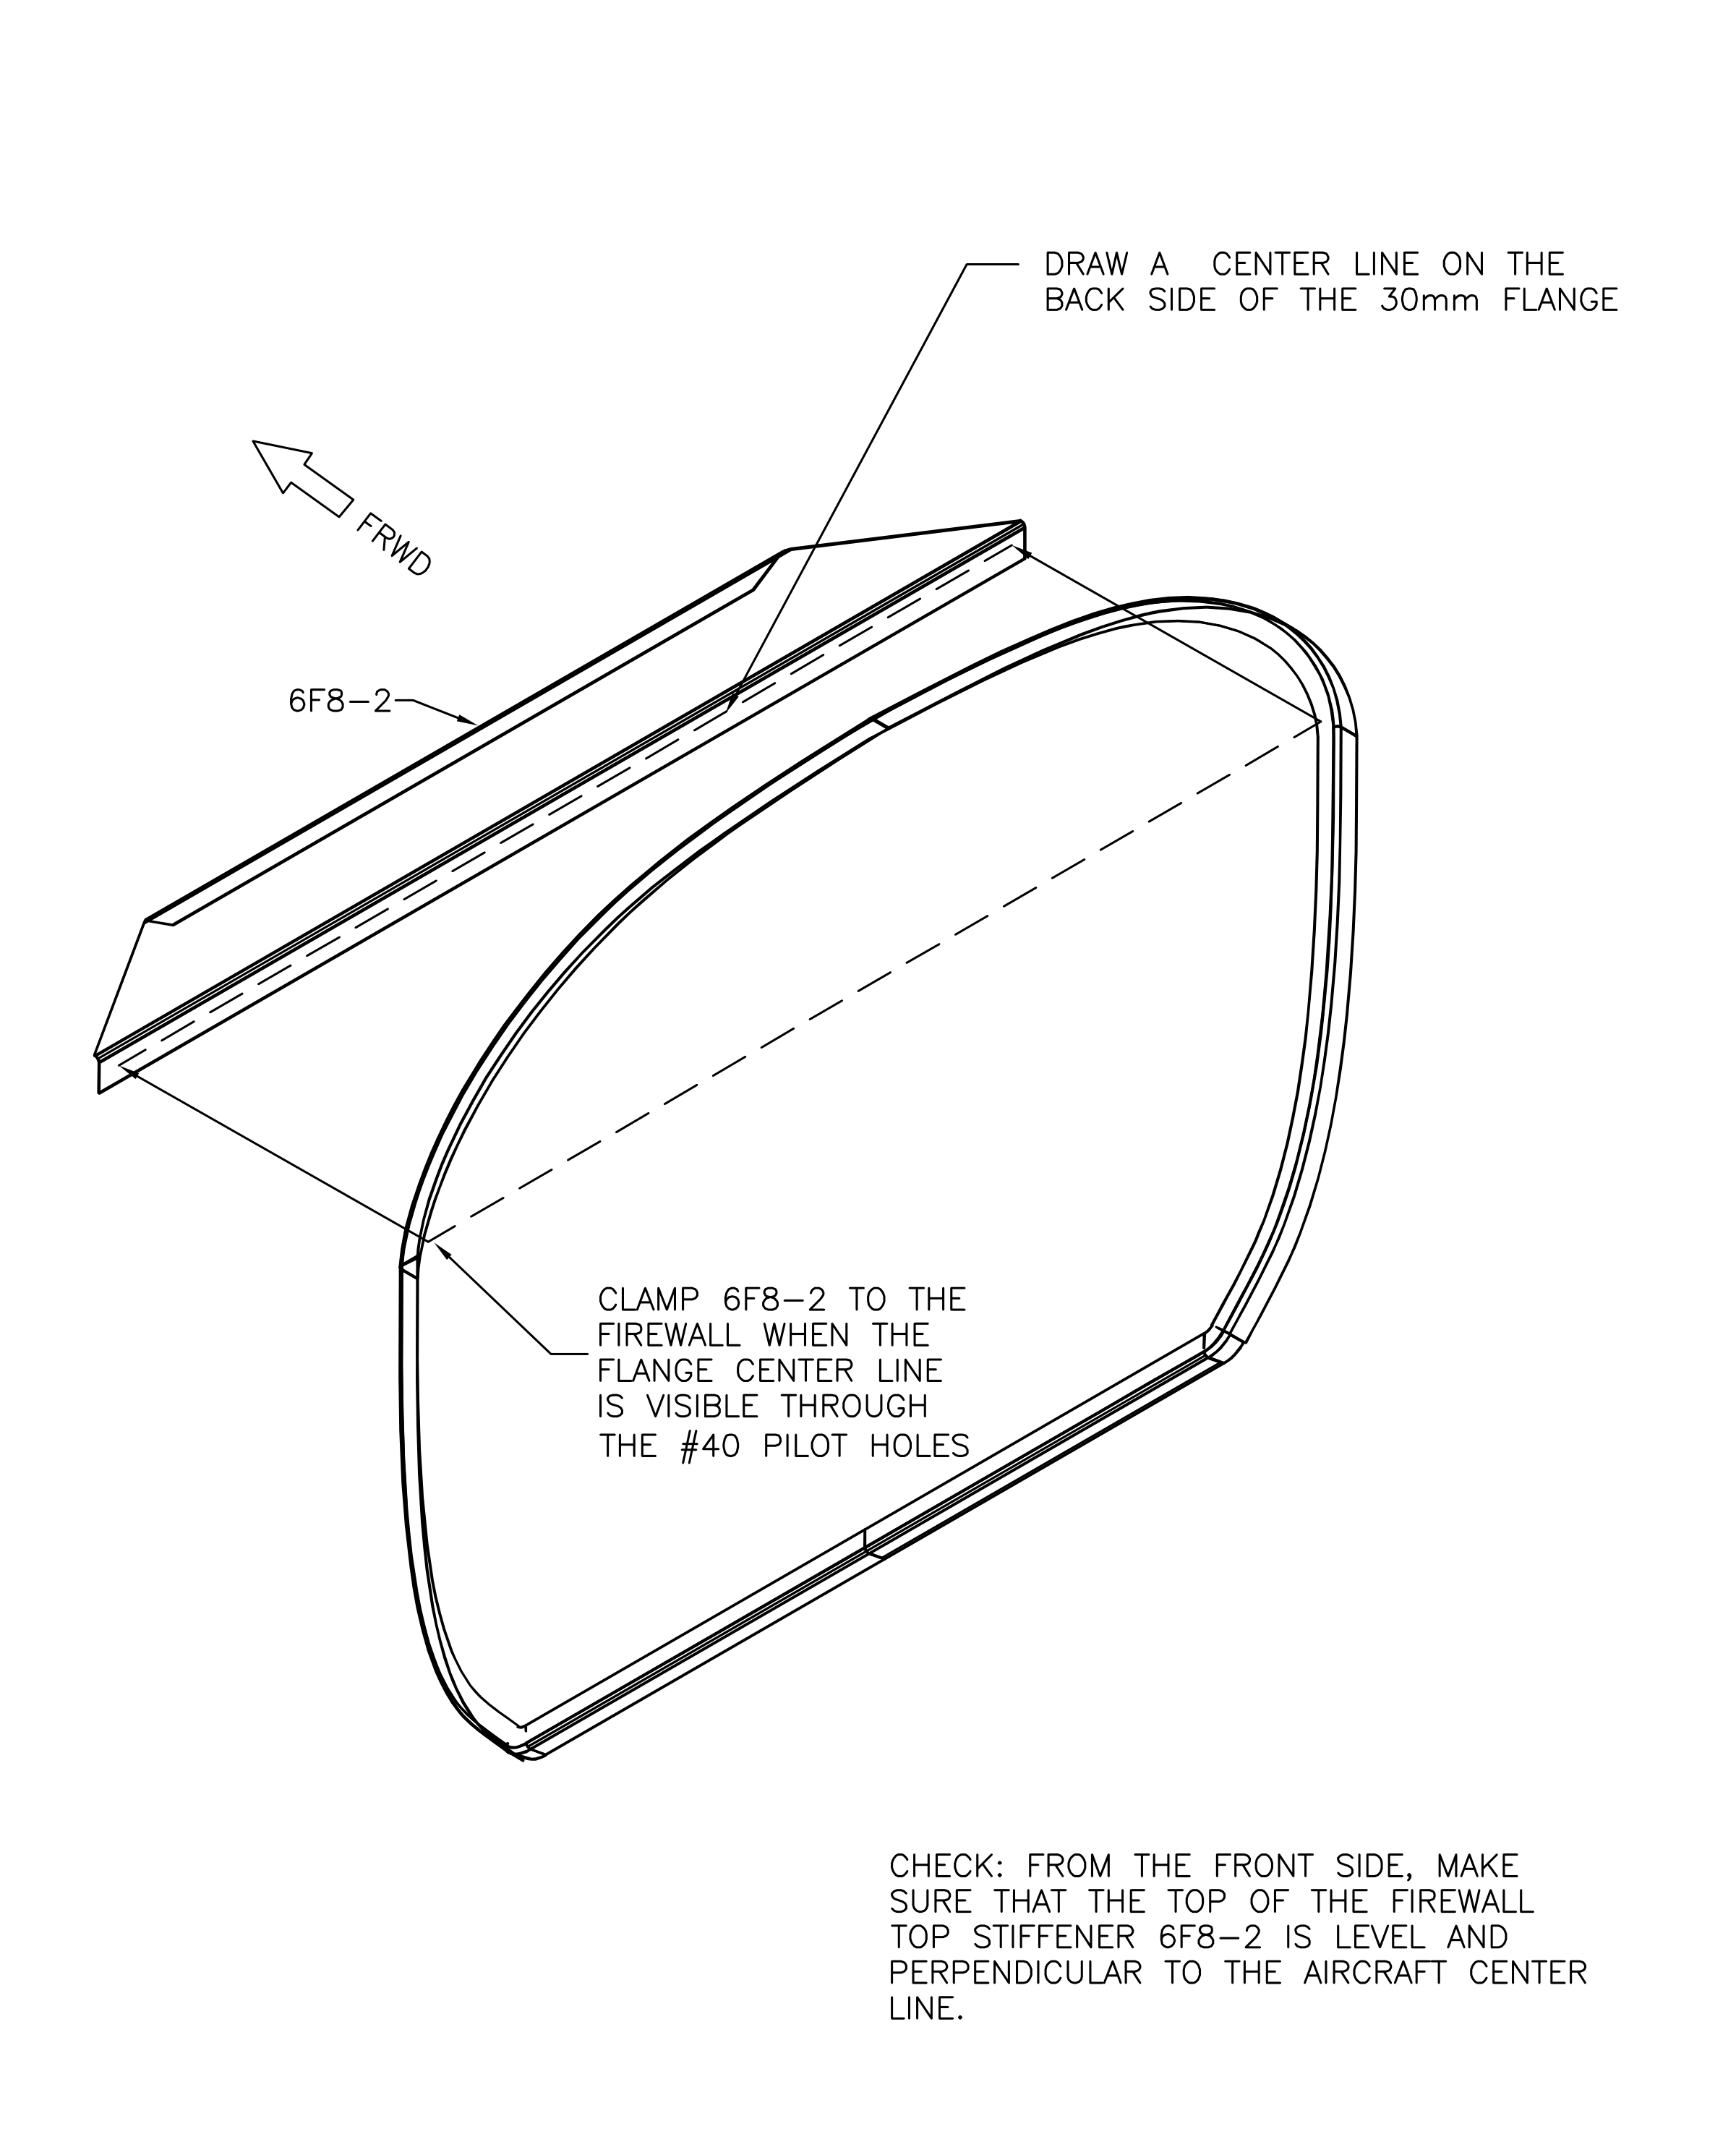
FW-2: верхний усилитель 6F8-2 прижат к перегородке, ось его 30-мм полки видна через пилотные отверстия. При взгляде спереди проверяют уровень усилителя и перпендикулярность оси самолёта.
Введение. Руководство предлагает, где возможно, ставить заклёпку в пересечении рядов. Усилители первоначально фиксируют Cleco через пилотные отверстия узлов моторамы, диагональные L-профили подводят к их пересечениям. Окончательная клёпка производится после сверления отверстий 3/8 дюйма под узлы моторамы.
Шаг 1. На обеих сторонах перегородки 6F7-1 нанесите ось самолёта перпендикулярно её прямому нижнему краю. Четыре отверстия узлов крепления двигателя размечают по 6-F-8: между верхними и нижними по вертикали 460 мм, нижние в 15 мм от низа. После кернения и повторной проверки сначала сверлят №40. FRWD на рисунках — направление вперёд по самолёту.
Пилотные отверстия и оси полок используют для выставления усилителей 6F7-4, 6F7-5 и 6F8-2. Под плиты крепления моторамы 6E3-2 заранее оставляют зоны без заклёпок. На FW-1 дополнительно подписаны расстояния между отверстиями 856 мм сверху и 610 мм снизу; эти значения относятся к показанной редакции.
Шаг 2. Верхний усилитель 6F8-2 прижимают к перегородке более длинной полкой. Сужающиеся концы подрезают по чертежу: 160 мм вдоль нижней кромки передней полки, для разметки по радиусу её гиба названо 135 мм; начало среза находится впереди задней полки. Ось полки должна быть видна через два готовых пилотных отверстия, усилитель центрируется слева/справа и перпендикулярен оси самолёта. Через отверстия моторамы сверлят и ставят Cleco.
Крепление верхнего усилителя — A4 с шагом 40 мм с оставленной свободной зоной под верхнюю стальную плиту 1/8 дюйма по 6E3. Следующее отверстие от пилотного задано в 120 мм. Остальную раскладку пока не размечают до установки центрального усилителя 6F9-4. На FW-2 осевая линия нанесена с обратной стороны полки шириной 30 мм.
Сверить с исходным текстом
Исходная страница 6
Боковые, нижний и задний усилители
Подписи и обозначения
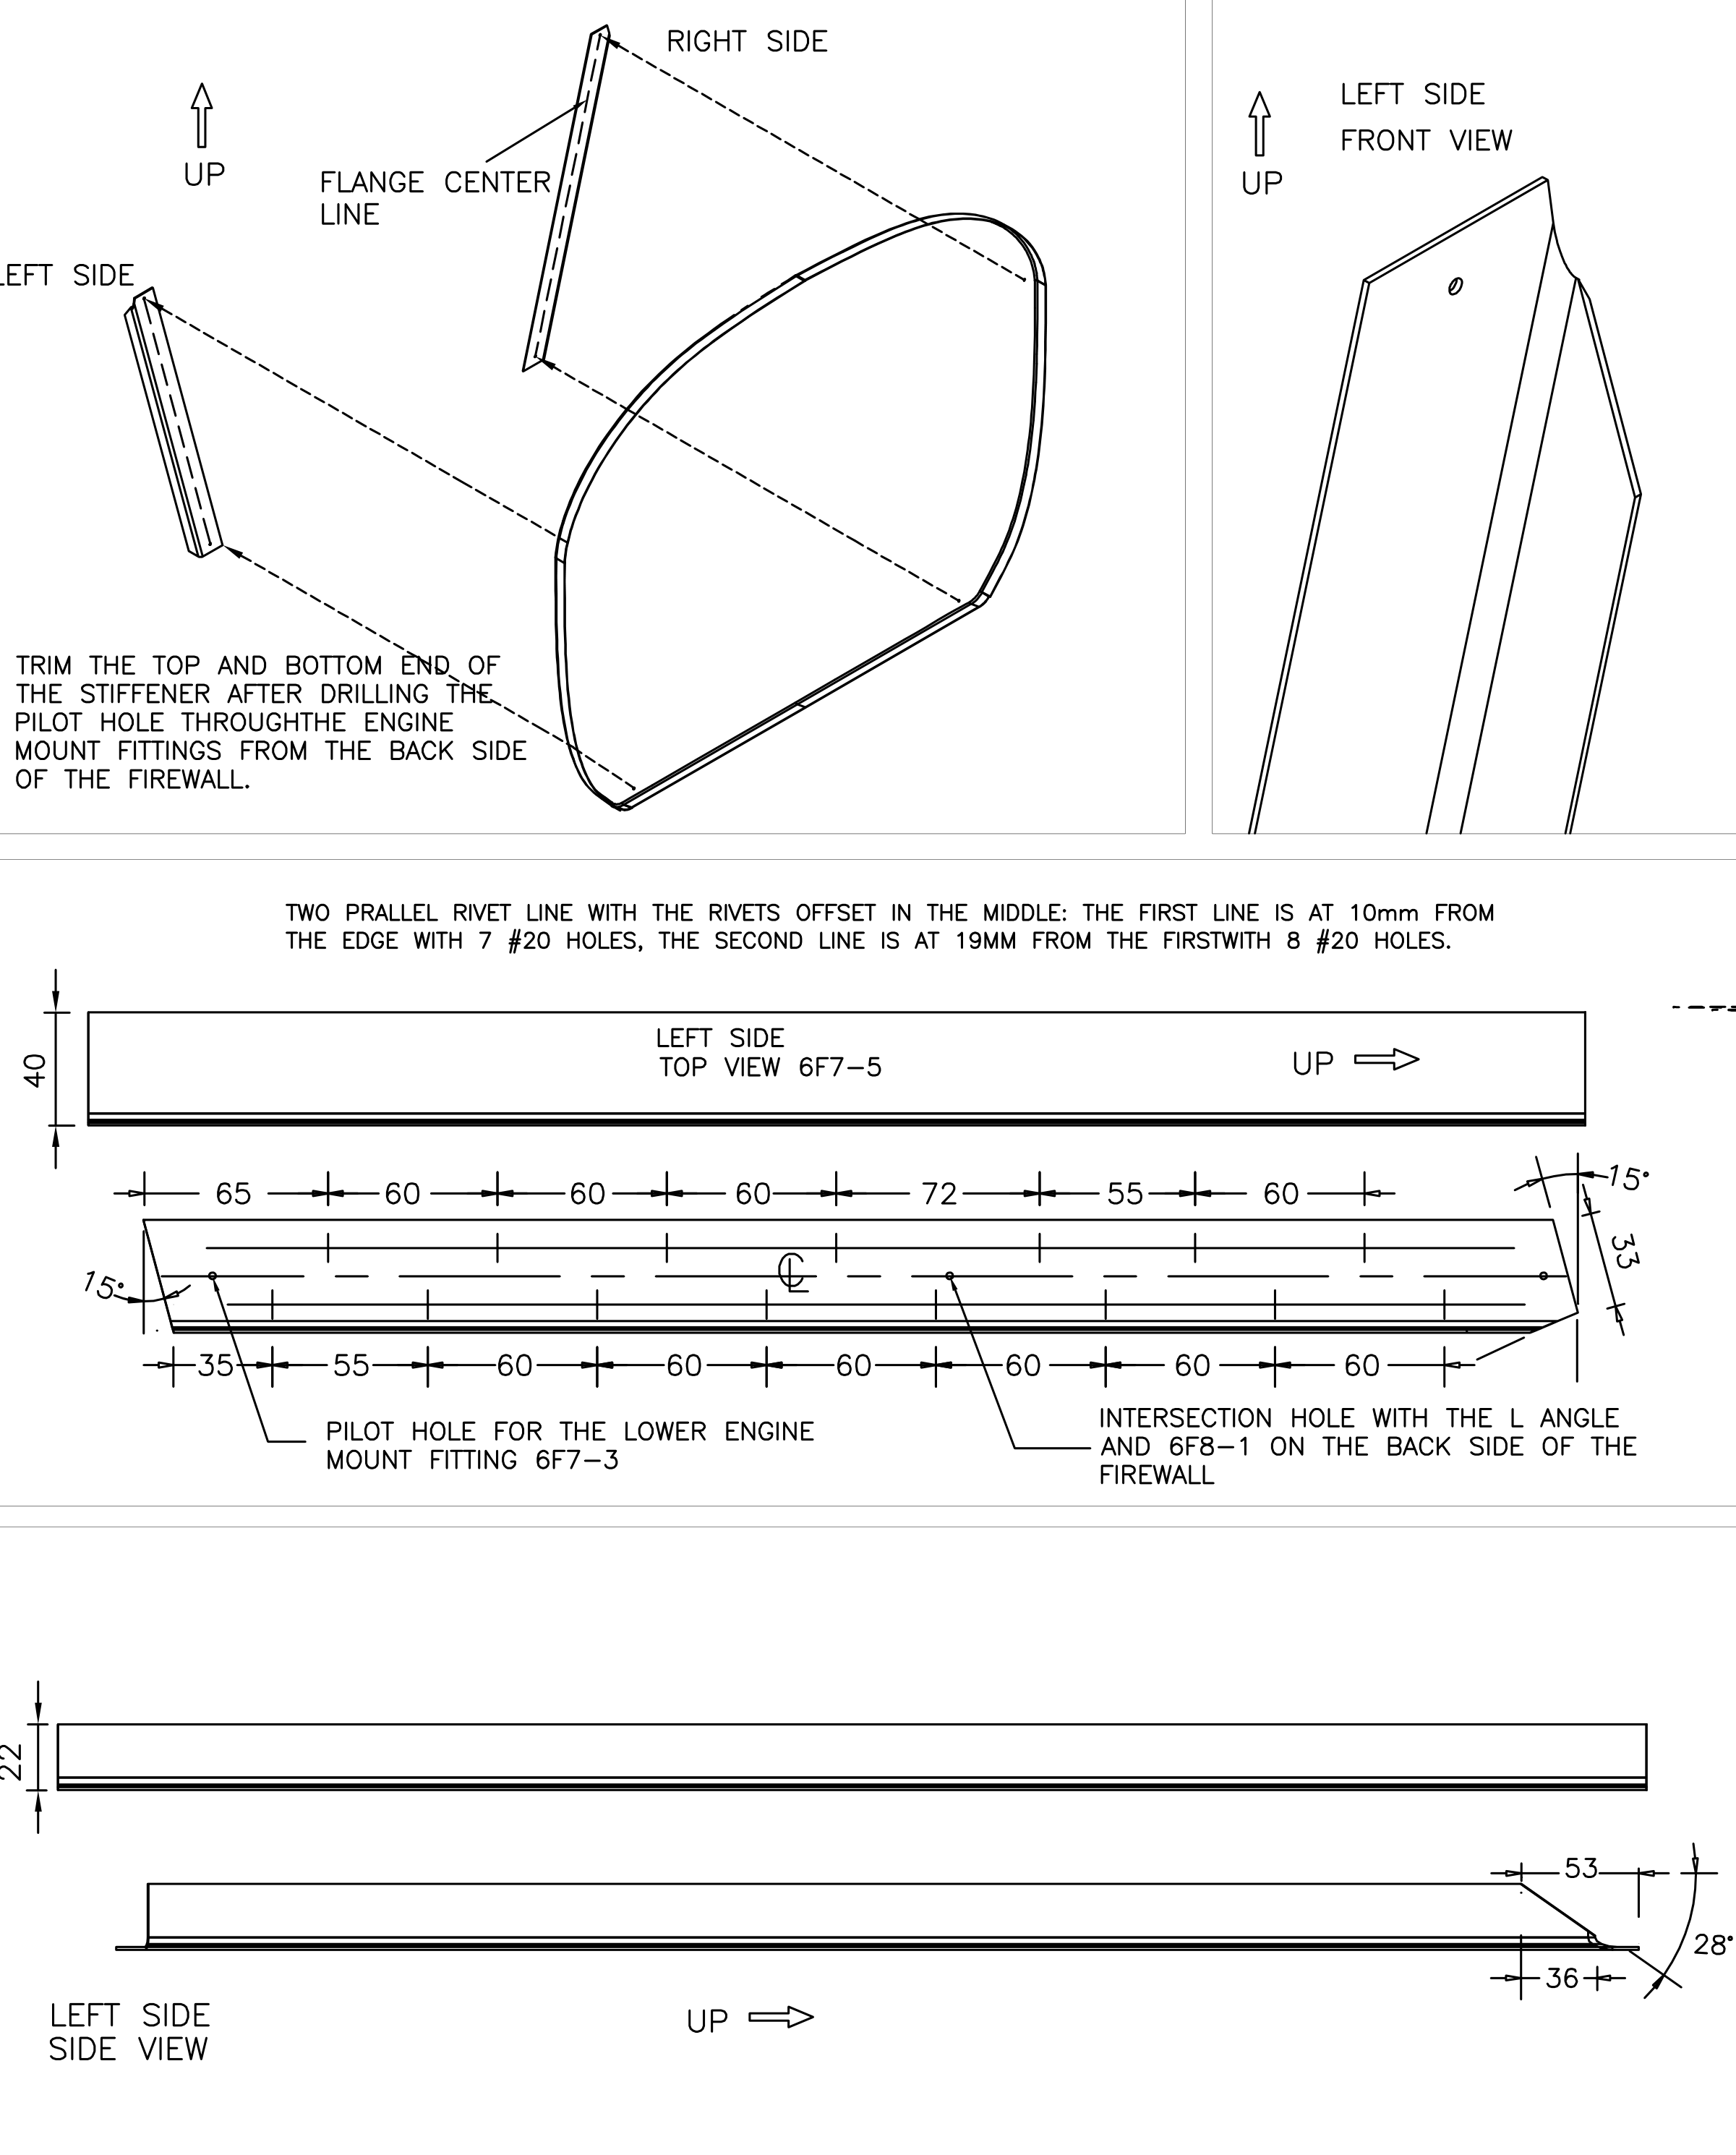
FW-3: правый/левый боковые усилители 6F7-5, вид спереди, сверху и сбоку, положения пилотных отверстий моторамы и пересечения с задним L-профилем/6F8-1. Подрезку торцов делают после сверления по пилотным отверстиям. Размеры и чередование рядов читают по собственным стрелкам рисунка.
Подписи и обозначения
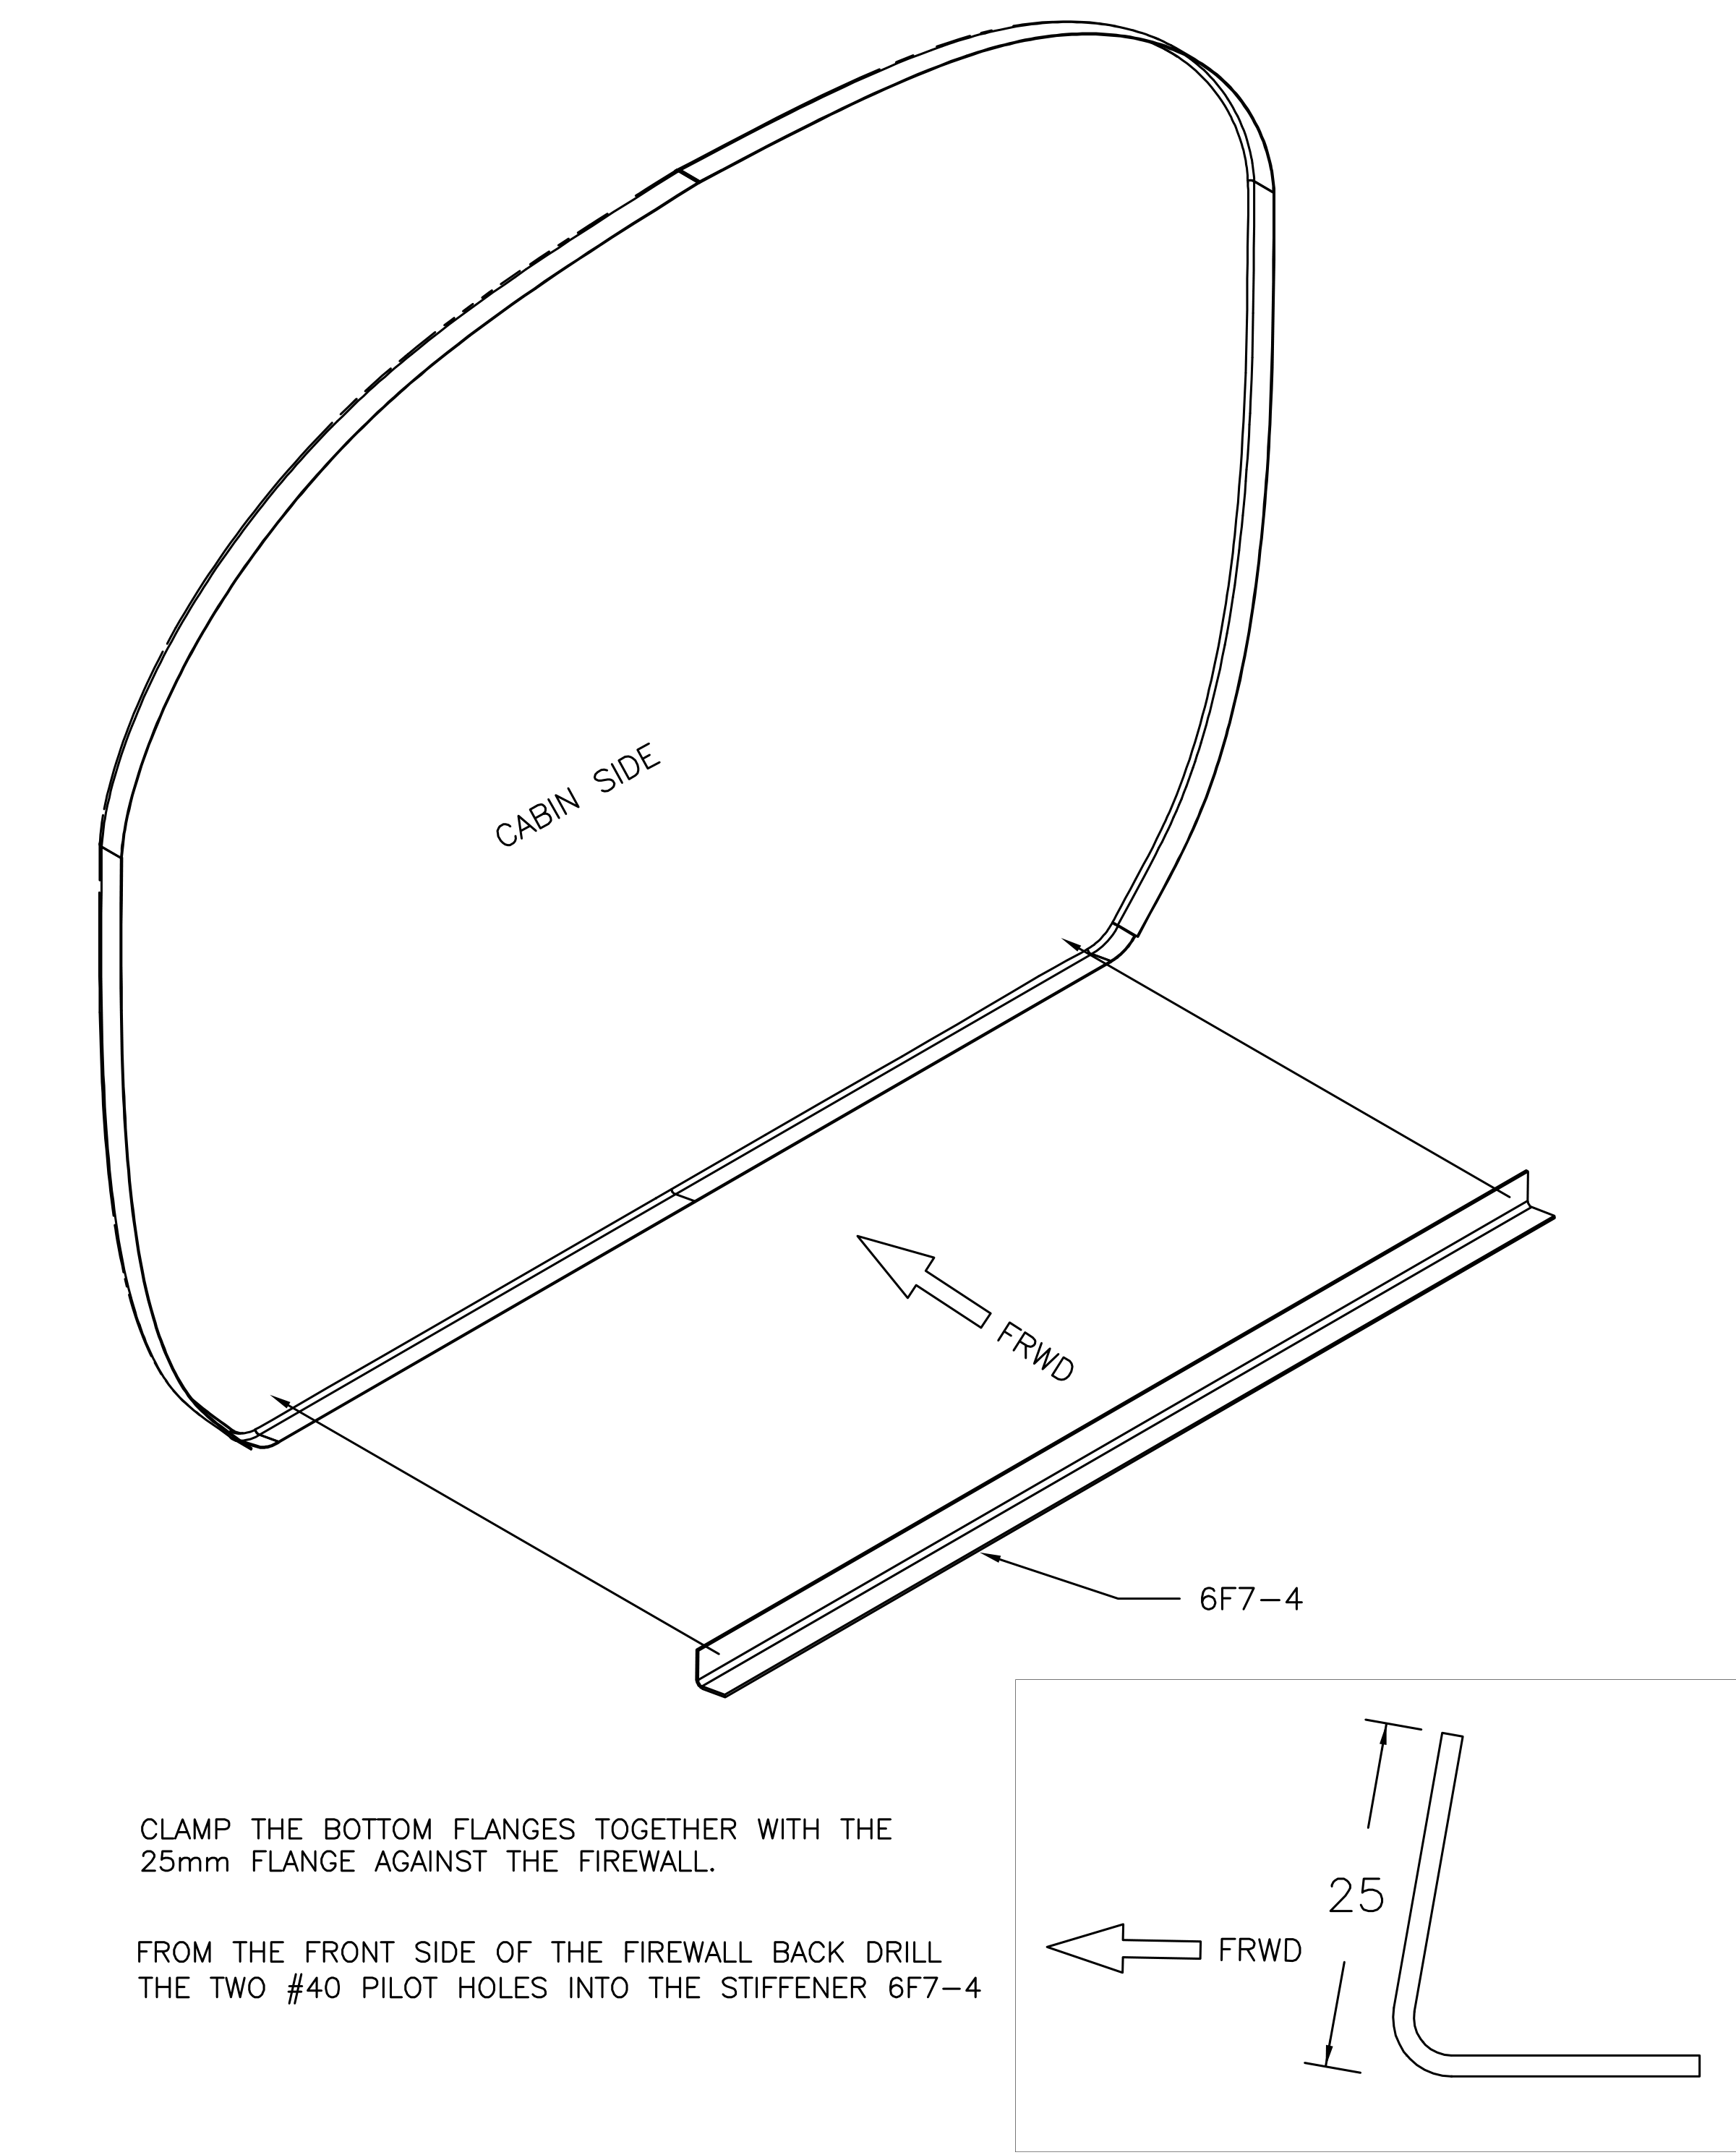
FW-4: 25-мм полка нижнего усилителя 6F7-4 прилегает к перегородке; две детали зажимают нижними полками и сверлят через два пилотных отверстия с передней стороны. FRWD — вперёд.
Подписи и обозначения
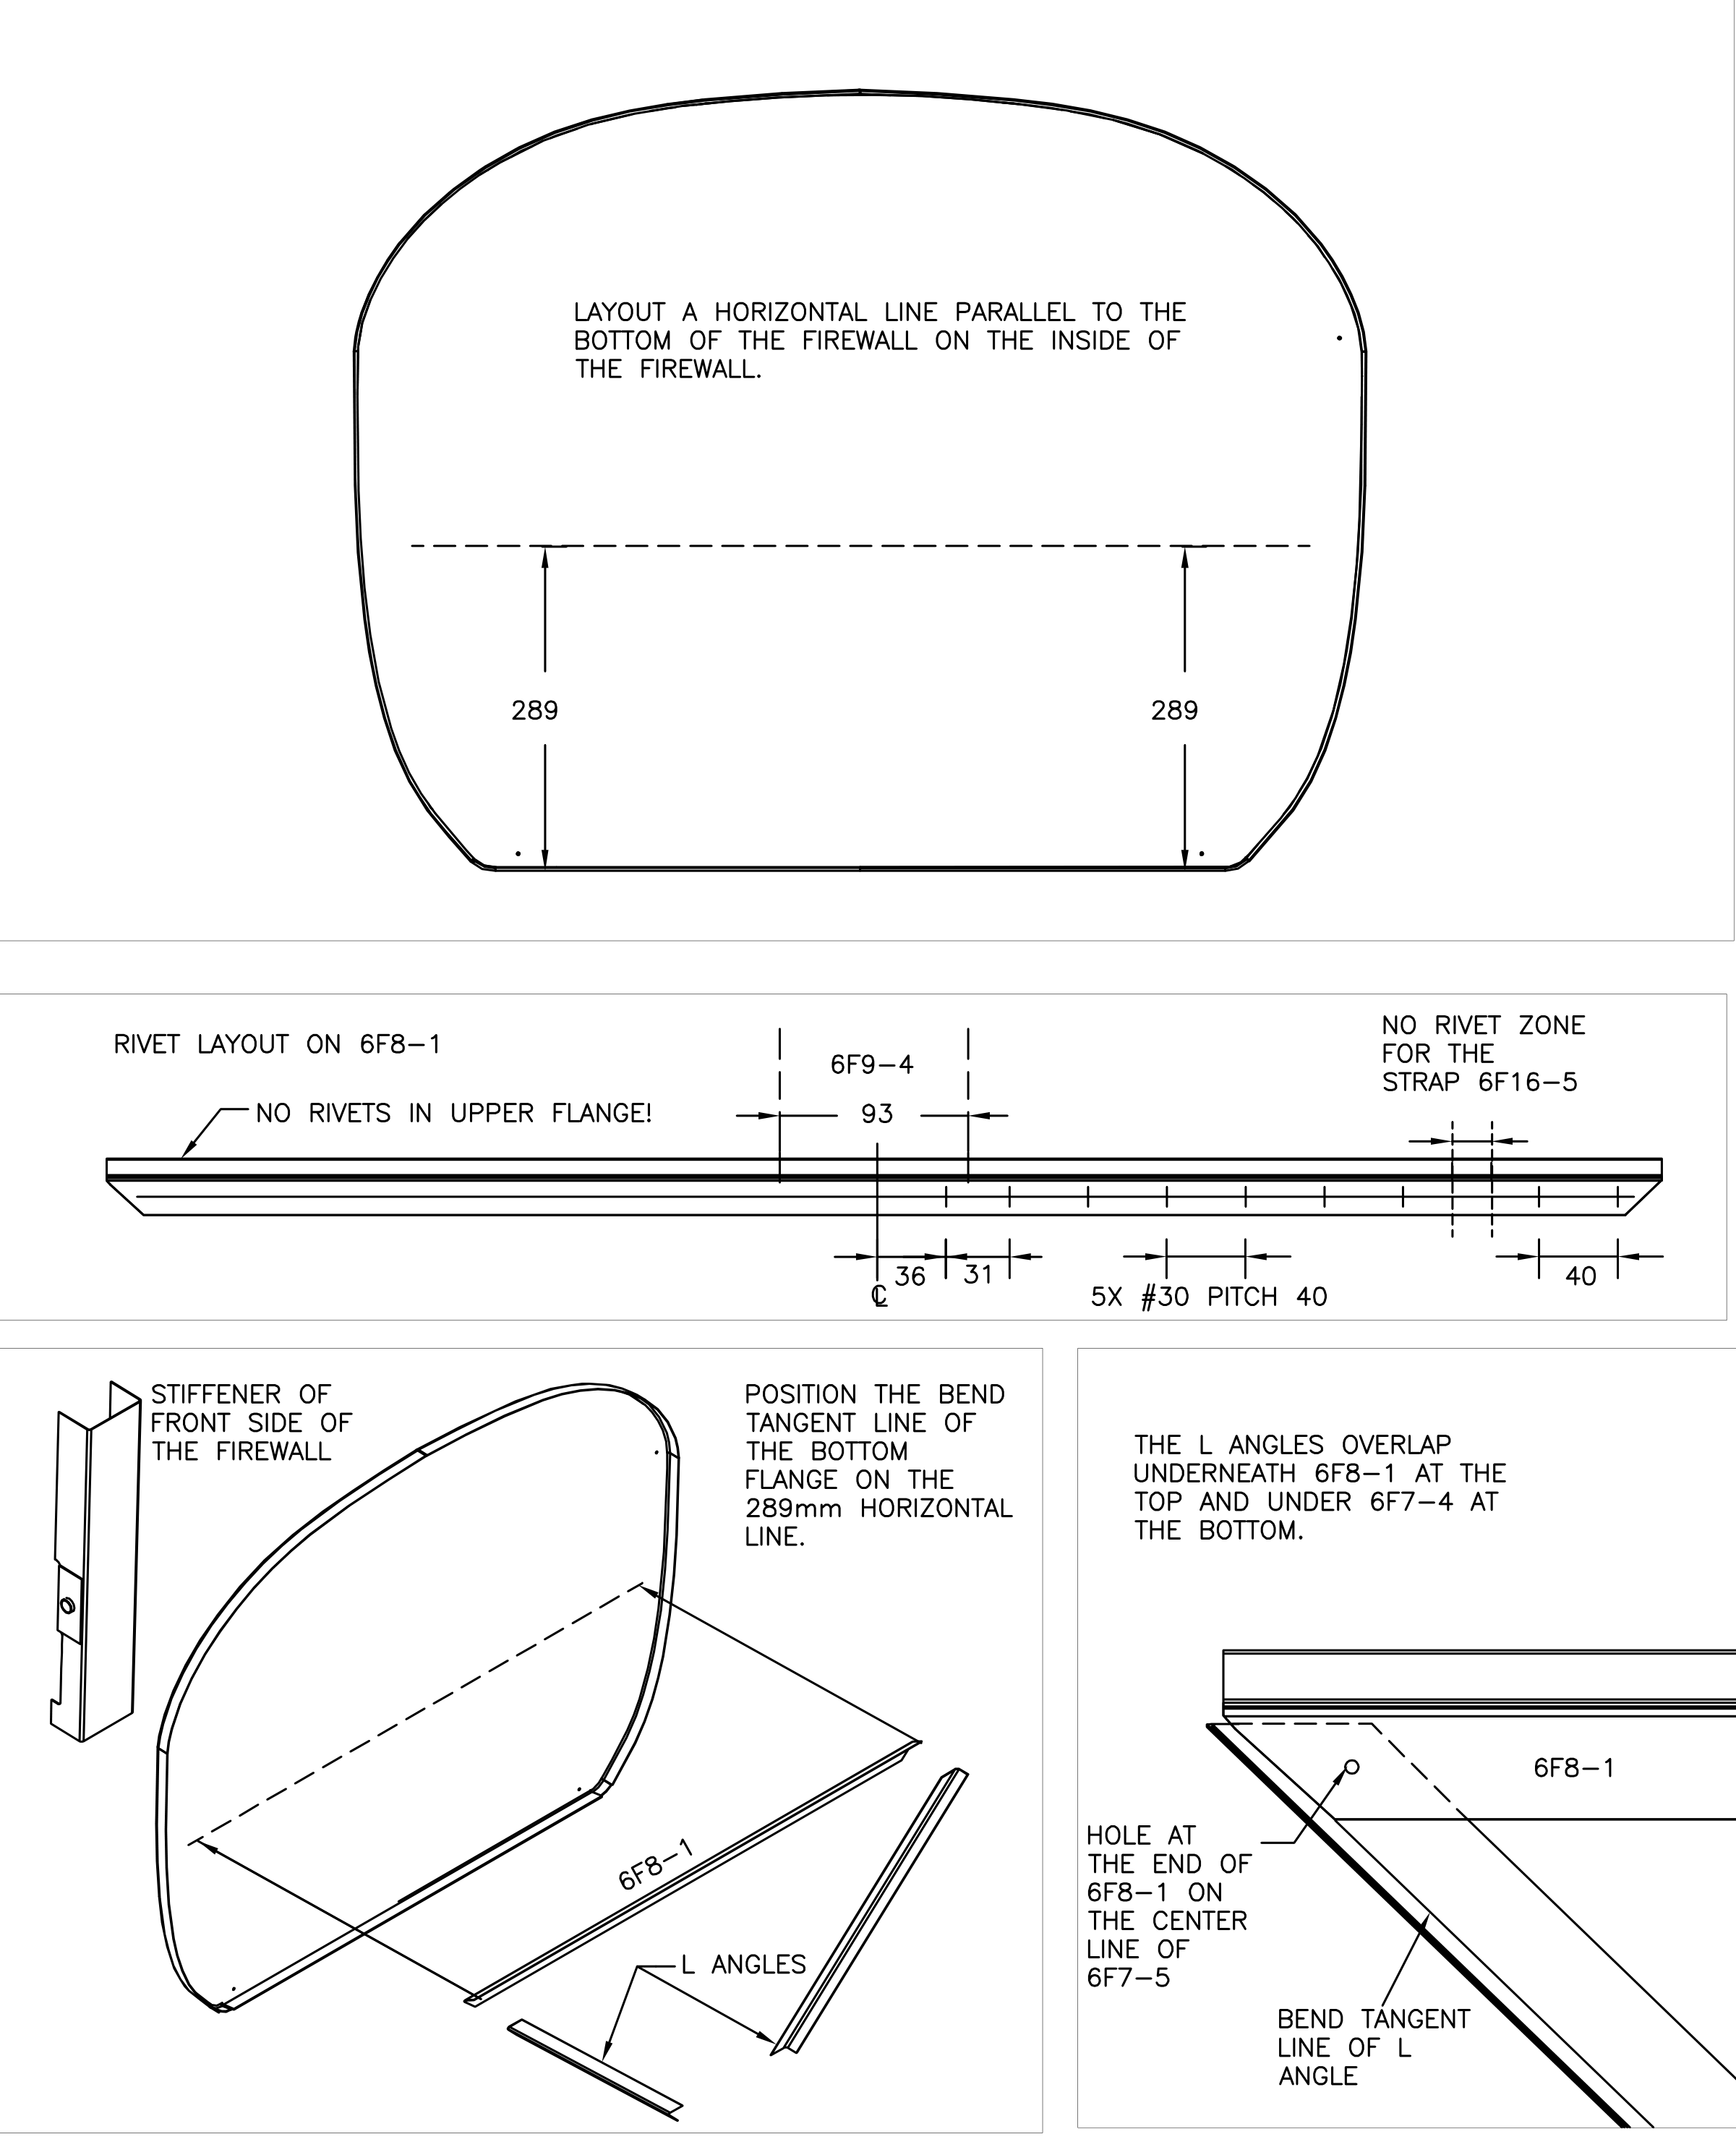
FW-5: задний усилитель 6F8-1 на горизонтали 289 мм, положение центрального 6F9-4 и свободных зон для 6F16-5. Заклёпки в верхней полке не предусмотрены. Концевое отверстие 6F8-1 показано на оси 6F7-5; наклонные L-профили перекрываются с верхними и нижними деталями по показанным видам.
Шаг 3. Боковые усилители 6F7-5 перекрывают полку верхнего 6F8-2 по 6-F-8. Для пересверливания по пилотным отверстиям профиль временно снимают; ось полки выставляют по отверстиям моторамы, затем сверлят и устанавливают Cleco. Нижний конец подрезают по низу перегородки, верхний — для входа внутрь 6F8-2 с зазором от радиуса гиба. Выступ за контур перегородки удаляют.
На FW-3 показаны два смещённых ряда: первый на 10 мм от края, семь отверстий; второй на 19 мм от первого, восемь отверстий №20. Полная размерная цепочка и участки с иным шагом сохранены на рисунке. Указанные ниже A5 с шагом 60 мм относятся к тексту этой редакции, а не отменяют расположение крайних и пересекающихся отверстий.
Шаг 4. Нижний усилитель 6F7-4 устанавливают изнутри перегородки, длинной полкой 25 мм вверх по 6-F-8 и 6-E-3. Его угол гиба должен совпадать с перегородкой. Усилитель прижимают к нижней полке и сверлят через отверстия моторамы. Нижние полки пока не сверлят: их позднее проходят через пол 6F5-2. Следующее отверстие от нижнего пилотного узла моторамы — в 85 мм по 6E3.
Шаг 5. Задний усилитель 6F8-1 ставят изнутри 6F7-1. По верхнему виду 6-F-8 наносят горизонтальную линию в 289 мм от низа перегородки до радиуса усилителя, а также диагонали между узлами моторамы. Угольником проверяют перпендикулярность усилителя оси самолёта. Сохраняют зоны без заклёпок под 6F9-4 и хомуты бака 6F16-5; ось каждого хомута в 311 мм от оси самолёта.
Крайние отверстия сверлят в 10 мм от концов, примерно по оси бокового усилителя; в этой строке он назван 6F7-4, хотя боковой в соседних шагах — 6F7-5. Следующее отверстие — в 40 мм. Разночтение обозначения не превращается в новое положение отверстия.
Шаг 6. Под 6F8-1 ставят диагональные L-профили по 6-F-8. Вдоль низа от оси самолёта откладывают по 95 мм (50 + 45): это наружная граница профиля. Низ профиля подрезают под нахлёст на 6F7-4. Сверлят через крайние отверстия заднего усилителя и через ось полки нижнего усилителя; крепление A4 с шагом 40 мм. Концы 6F8-1 подрезают по углу, заданному диагональным профилем.
На FW-5 показана линия касания гиба нижней полки 6F8-1 на высоте 289 мм; L-профили находятся под ним сверху и под 6F7-4 снизу. На верхней полке заднего усилителя заклёпки не ставятся — это прямо подписано в исходном рисунке.
Сверить с исходным текстом
Исходная страница 10
Верхняя опора носовой стойки и центральный усилитель
Подписи и обозначения
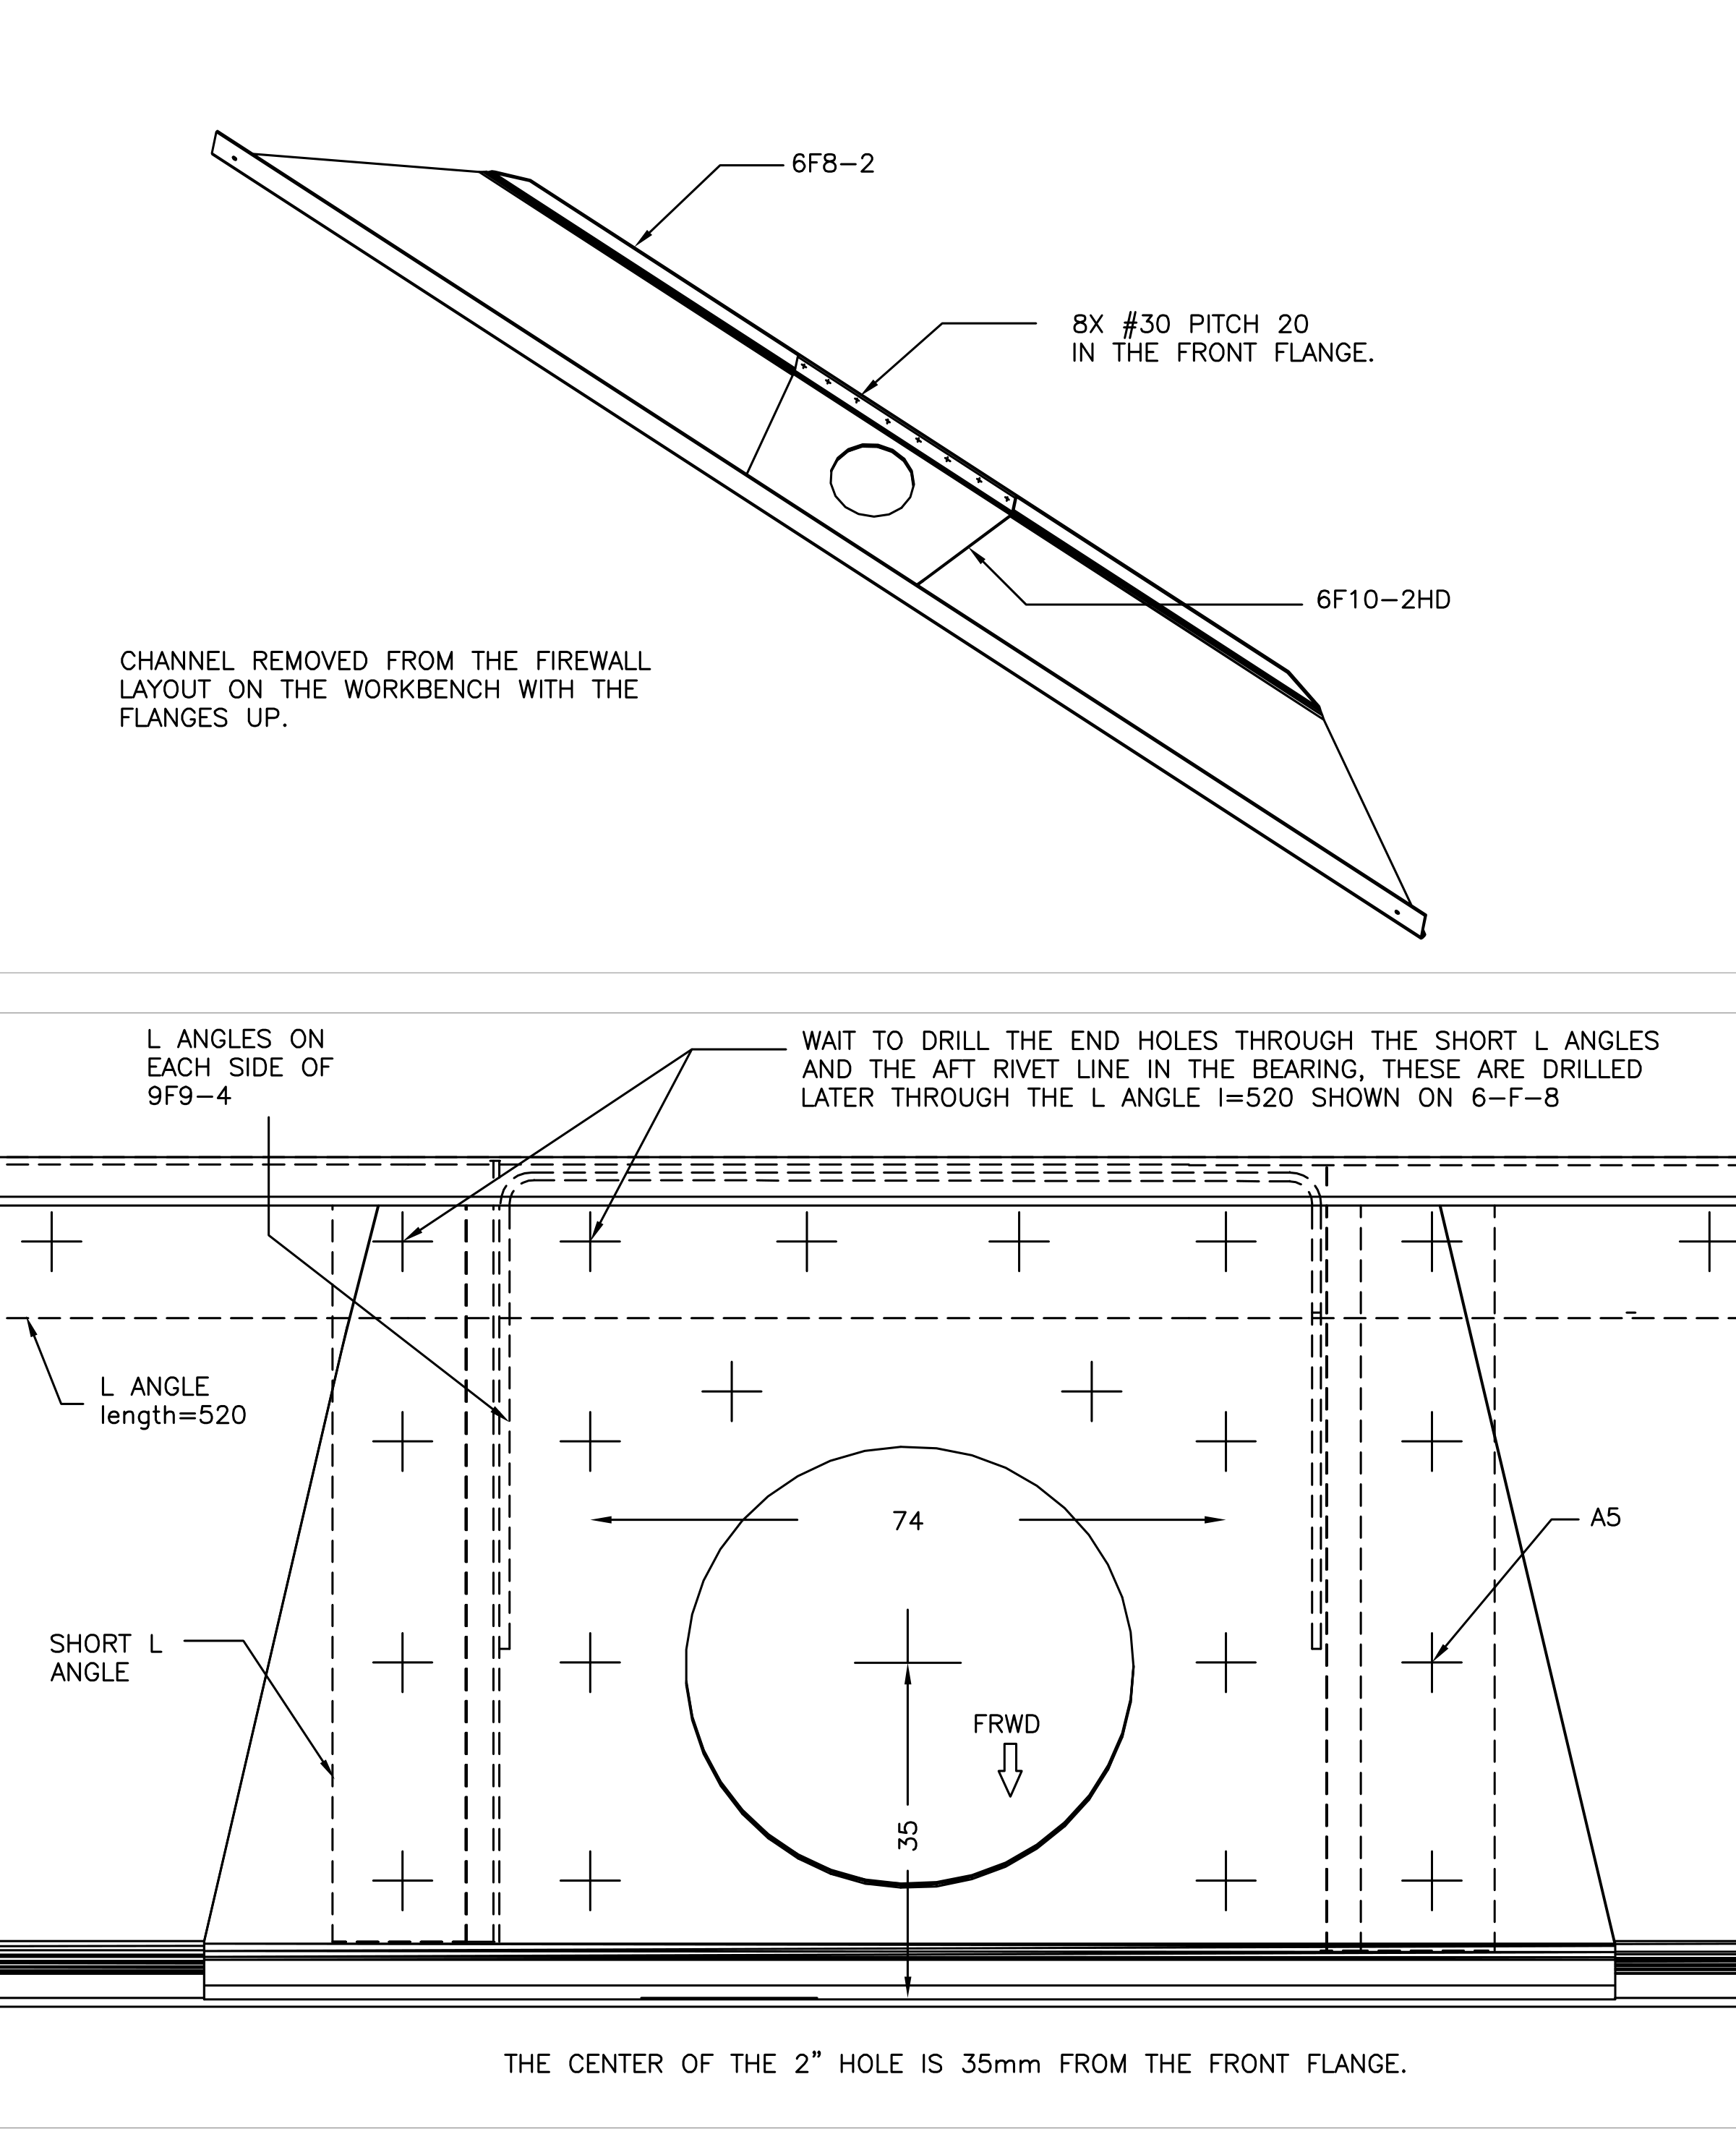
FW-7: снятый с перегородки усилитель 6F8-2 лежит полками вверх; опора подписана 6F10-2HD. Показаны передняя раскладка восемь отверстий №30 с шагом 20 мм, короткие L-профили и отложенные отверстия пересечения с профилем длиной 520 мм. Центр отверстия 2 дюйма находится в 35 мм от передней полки; это размер именно данного рисунка.
Подписи и обозначения
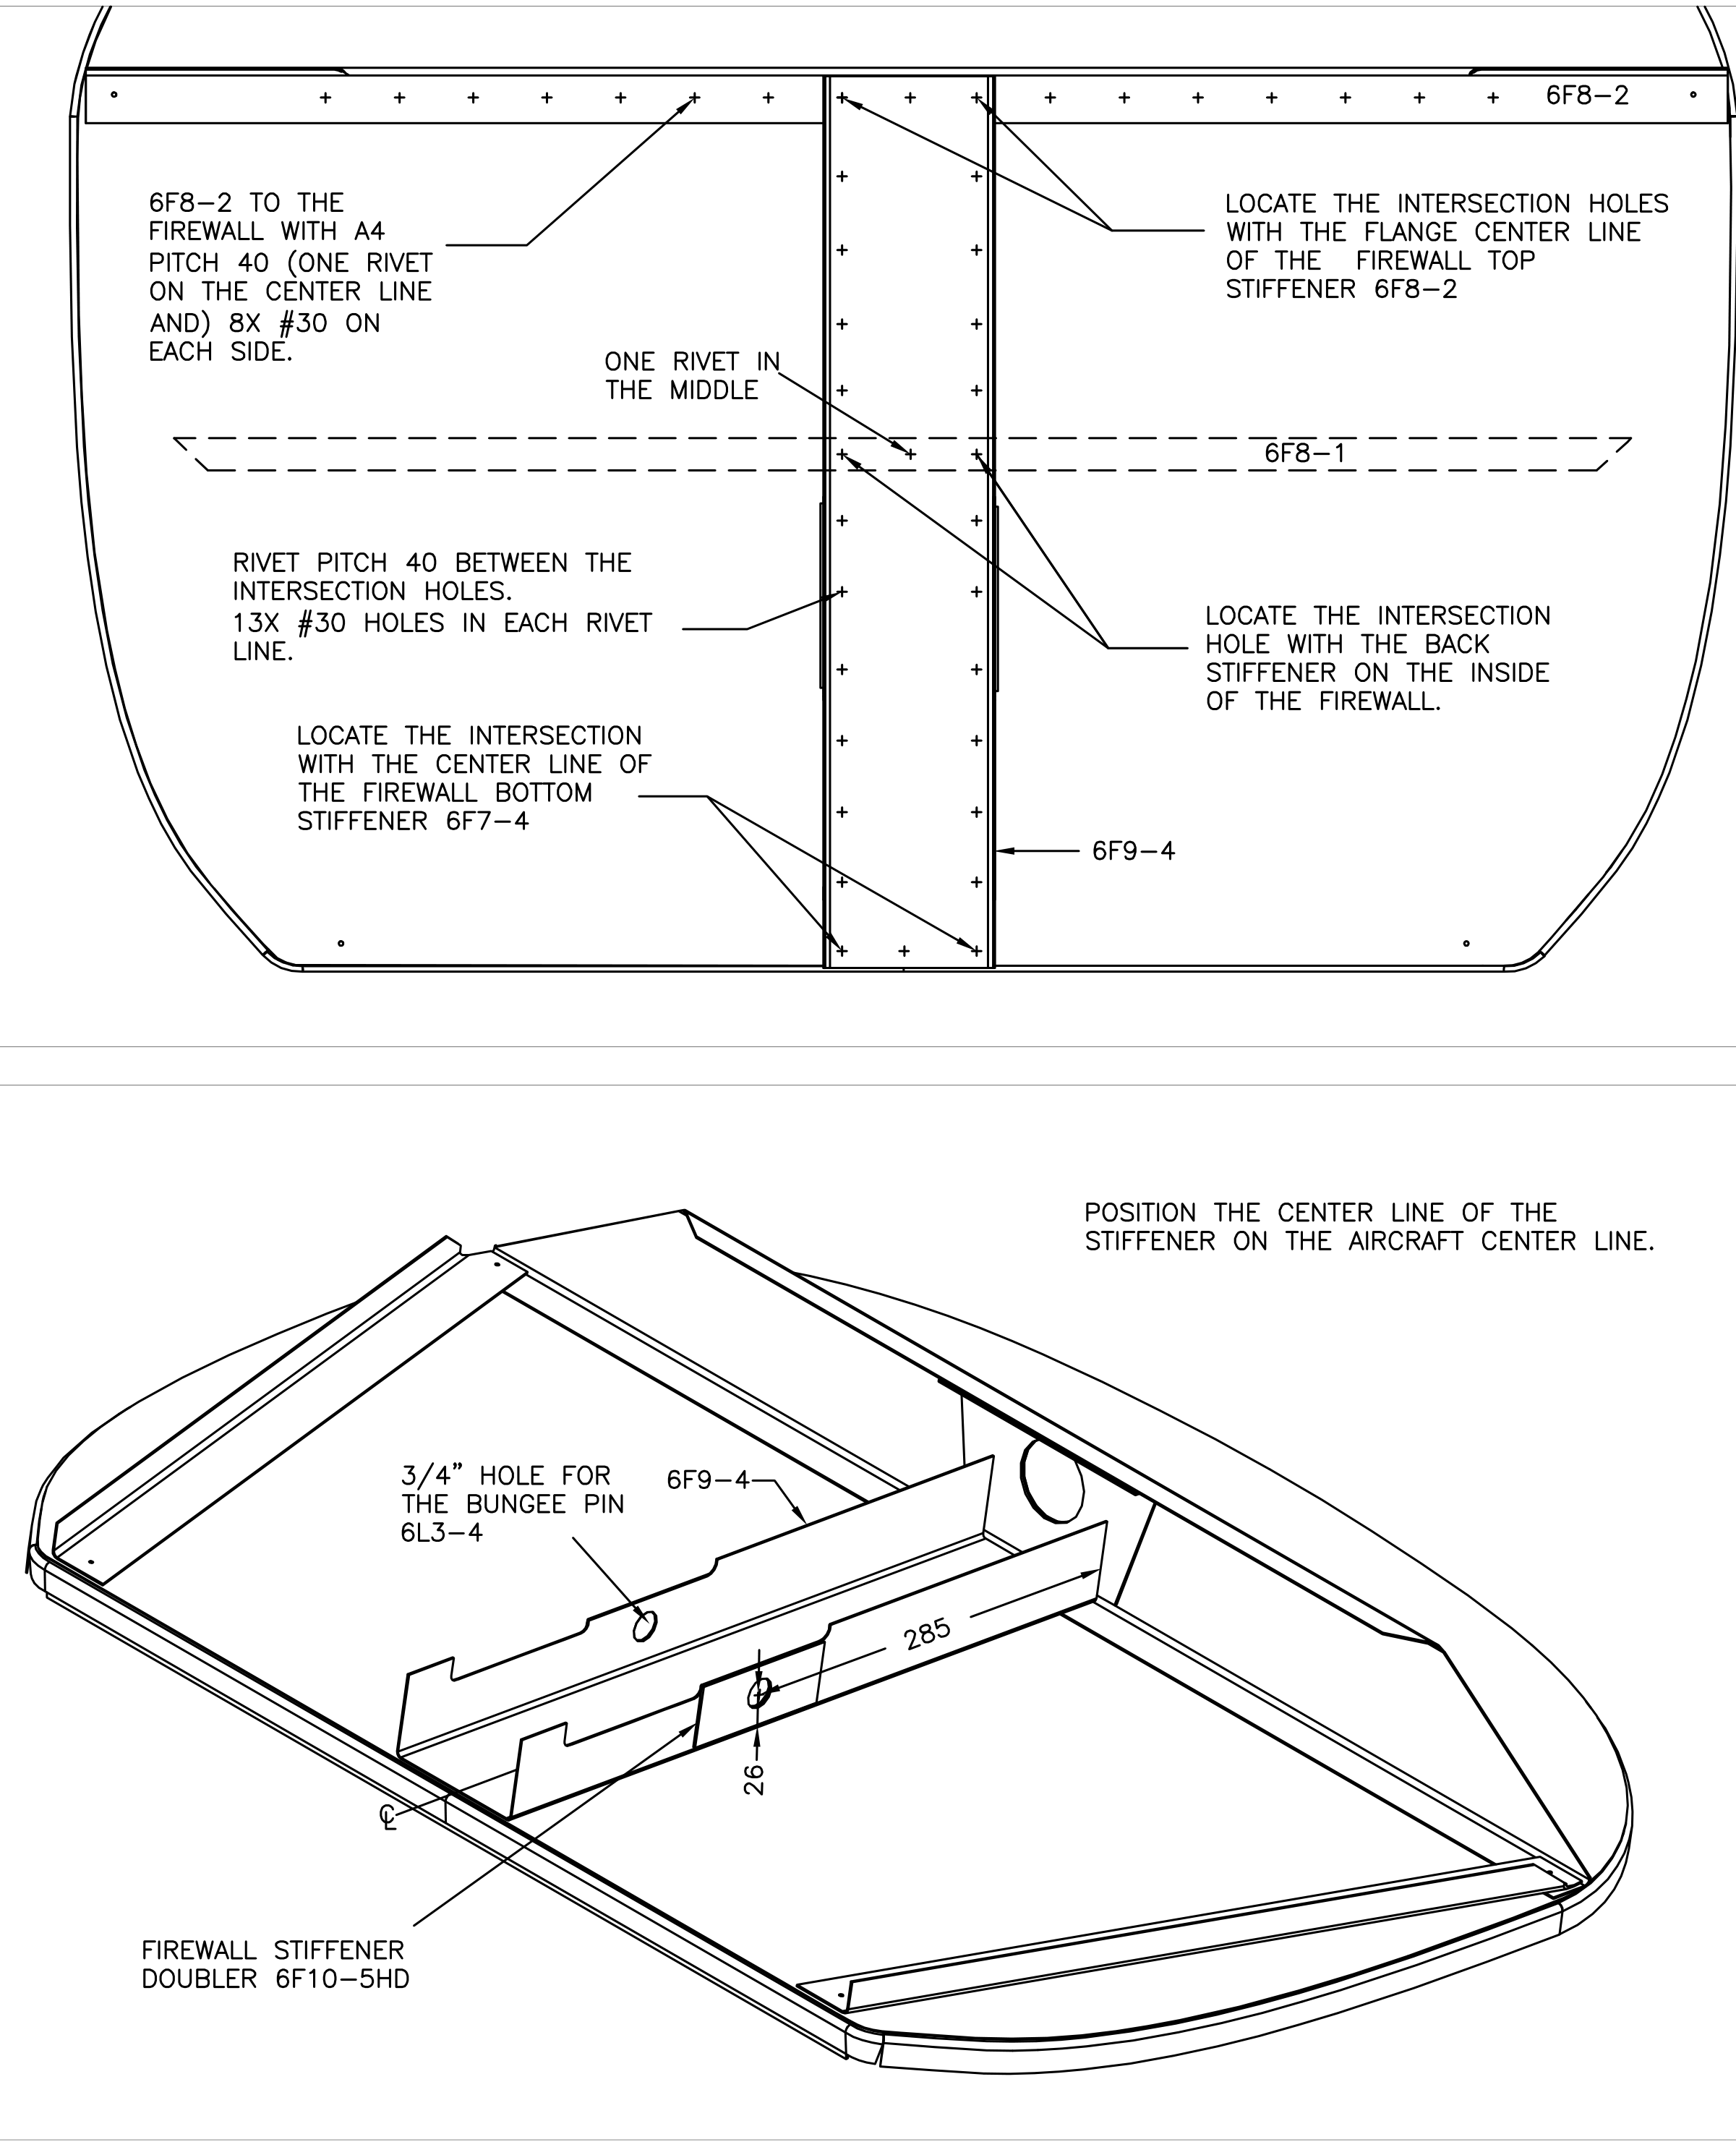
FW-9: центральный 6F9-4 по оси самолёта, пересечения с 6F8-2, 6F8-1 и 6F7-4, шаг 40 мм, отверстие 3/4 дюйма под 6L3-4 и накладка 6F10-5HD. На верхнем виде крепление 6F8-2 обозначено A4 с шагом 40 мм, одна заклёпка на оси и по восемь с каждой стороны.
Подписи и обозначения
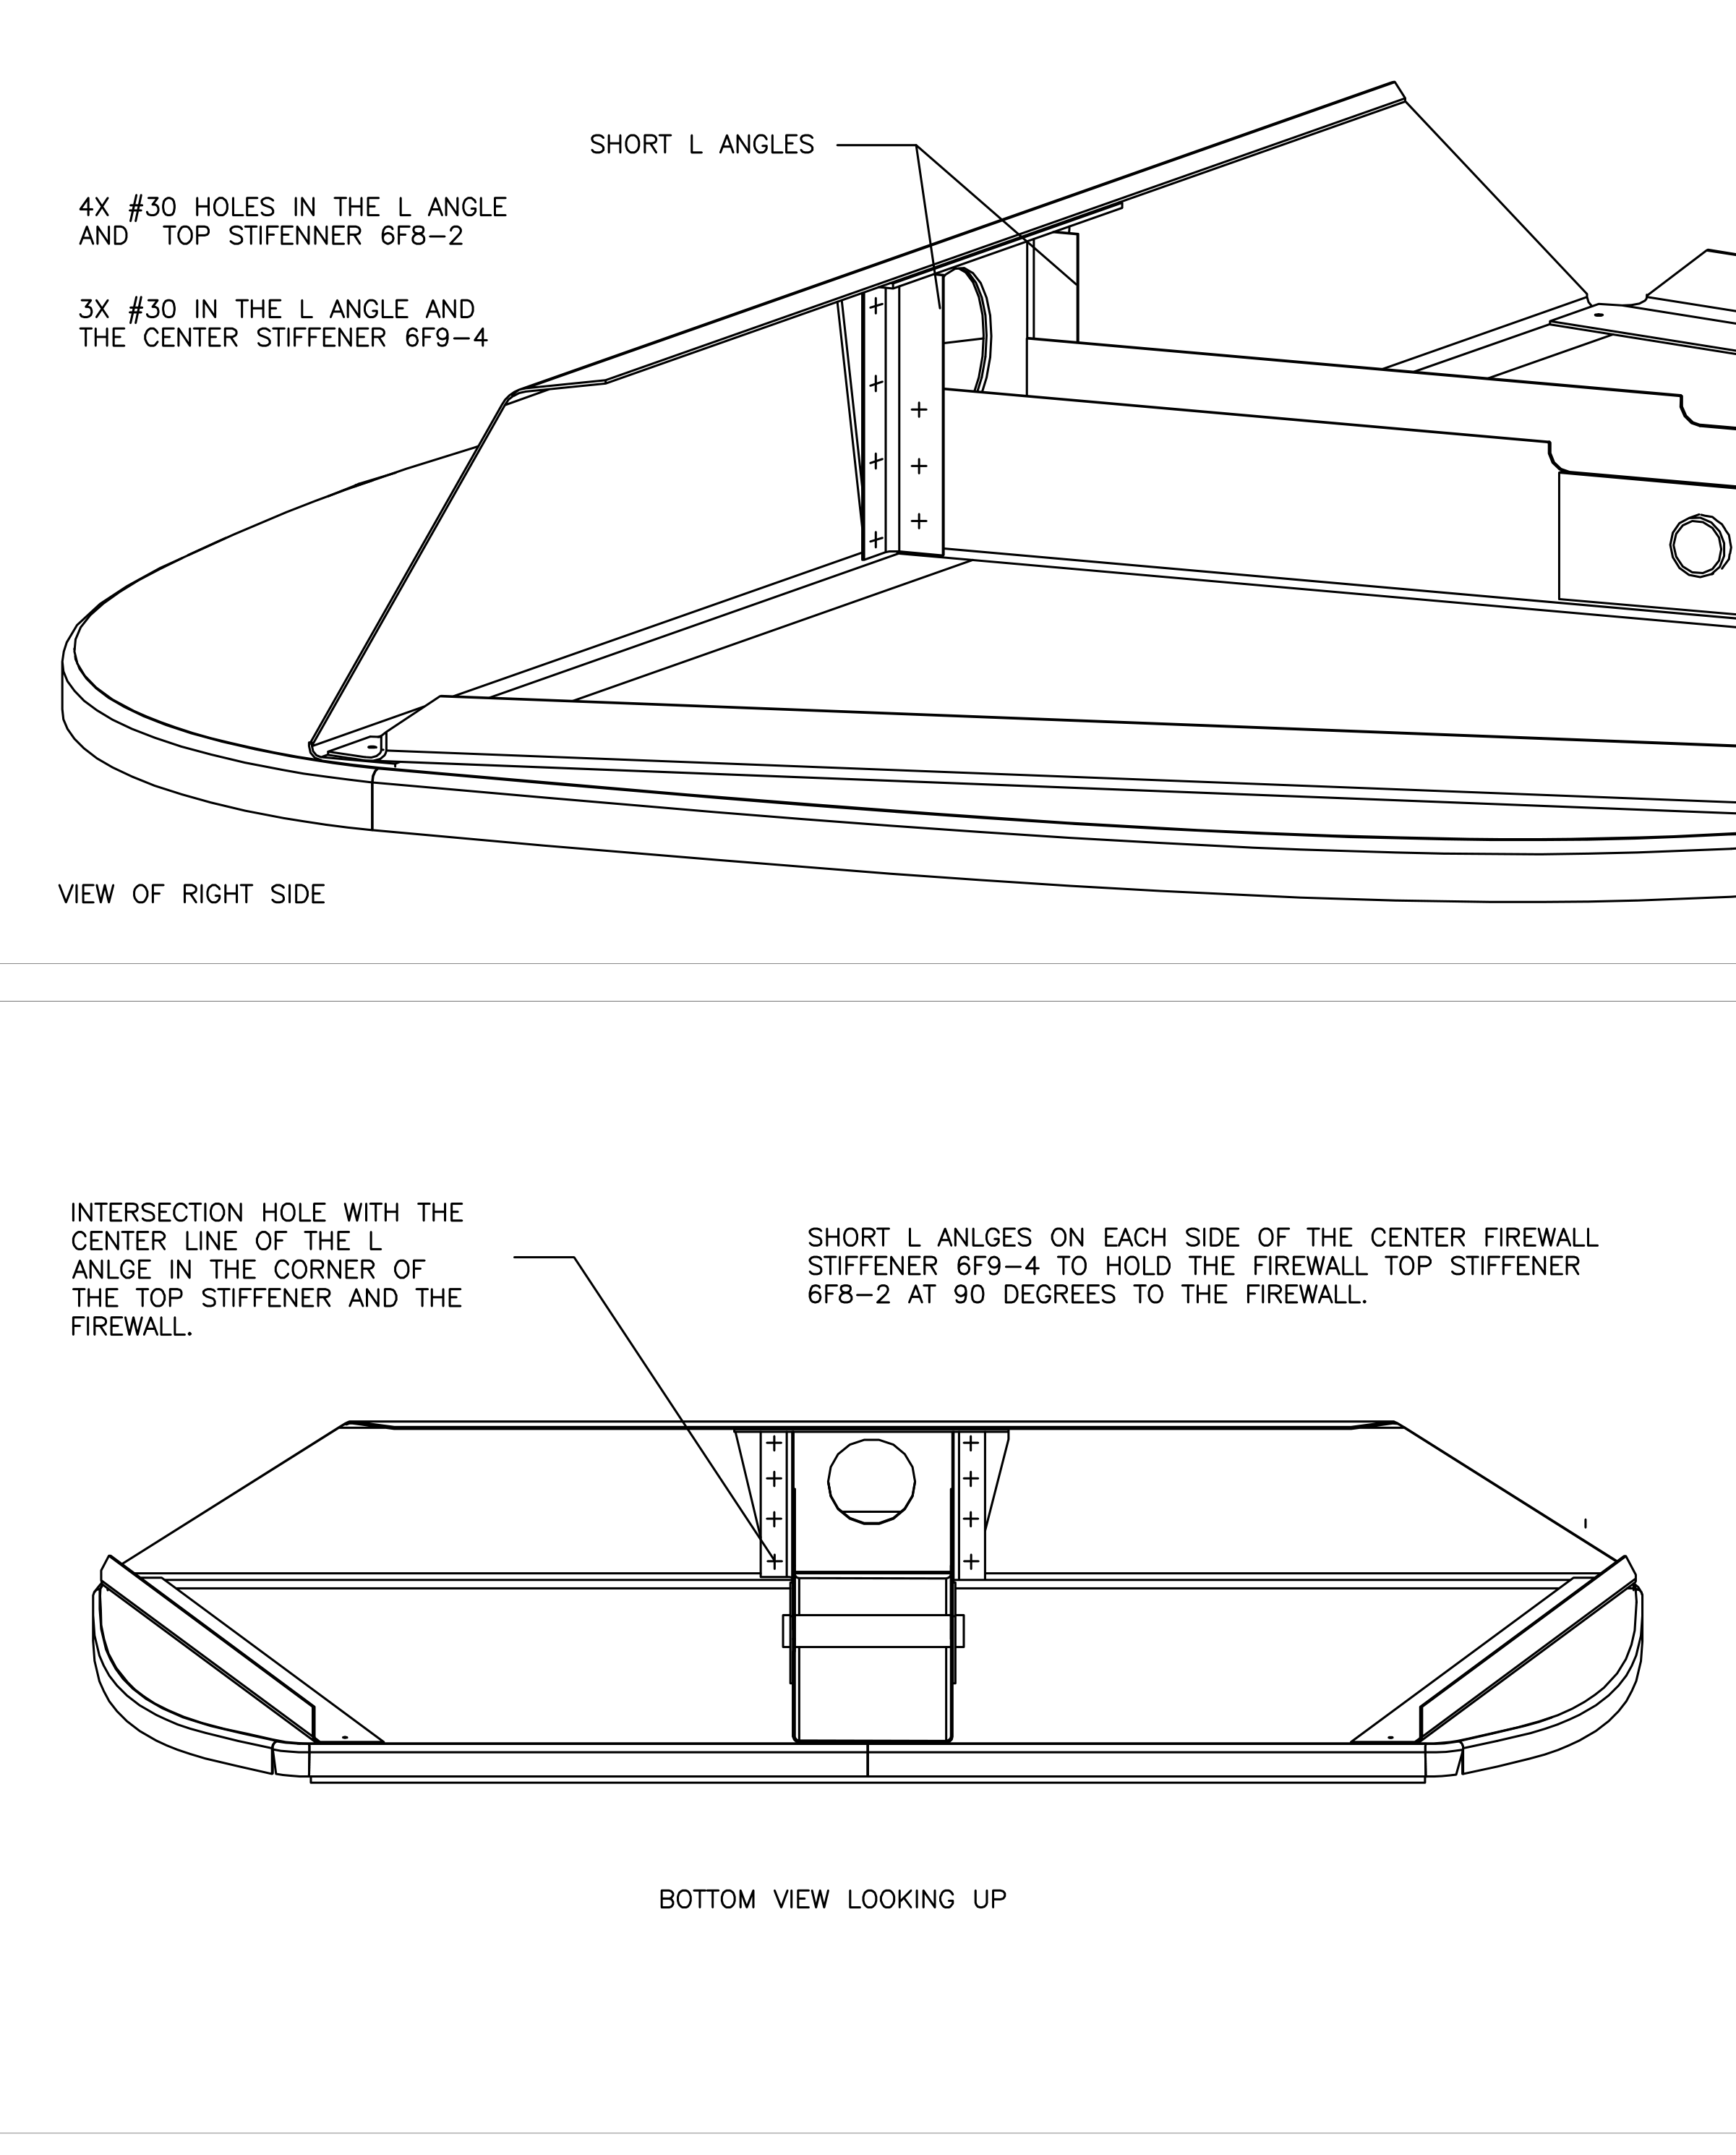
FW-10: вид справа и снизу вверх. Четыре пилотных отверстия №30 проходят через короткий L-профиль и 6F8-2, три — через L-профиль и 6F9-4. Показано пересечение с продольным угловым L-профилем; короткие уголки удерживают 6F8-2 под 90° к перегородке.
Шаг 7. Верхнюю опору 6F10-2 ставят внутрь верхнего усилителя 6F8-2. Ссылки — 6F10 и 6-L-3. Углы полок должны совпадать, задний край опоры доходит до линии касания гиба усилителя. Детали прижимают сверху и сверлят переднюю полку; текст задаёт восемь A5. Остальные верхние отверстия выполняют после установки L-профилей и отверстия 2 дюйма. На FW-7 предварительная передняя раскладка подписана «8X #30 PITCH 20»; это отдельная подпись источника, не новое указание чистового диаметра под A5.
Шаг 8. Накладку 6F10-5HD размечают и подрезают по 6F10 для стойки 6-L-3, приклёпывают к центральному усилителю. Отверстие под палец амортизатора 6L3-4 — 3/4 дюйма. Сводка HD 09/2003 уточняет установку 6F10-5HD с наружной стороны 6F9-4; применимость проверяют по своему листу.
Шаг 9. Центральный усилитель 6F9-4 ставят с нахлёстом на полку 6F8-2 по нижнему правому виду 6-F-10. Внутри профиля размечают два параллельных ряда; по положению заднего усилителя 6F8-1 делят промежутки для шага 40 мм. Верхний край 6F9-4 совмещают с линией касания гиба 6F8-2, нижнюю часть прижимают к перегородке. Проверяют 90° к низу перегородки, центровку и нахлёст, затем сверлят и устанавливают Cleco.
Для защиты от патрона источник предлагает алюминиевый лист или тонкую фанеру внутри усилителя. В этой подсказке напечатано 7F8-2 вместо встречающегося в остальных шагах 6F8-2; это несогласованная ссылка, а не самостоятельная деталь CH 601.
Шаг 10. Короткие L-профили ставят между верхом 6F9-4 и 6F8-2 по 6-F-10. Верхние полки прижимают к 6F8-2, угольником удерживают его под 90° к перегородке, боковые — к 6F9-4. Между 6F8-2 и 6F9-4 также проверяют 90°. Текст задаёт три отверстия под A5 в 6F9-4 и четыре под A5 через 6F10-2 и 6F8-2. Отверстие пересечения с L-профилем длиной 520 мм пока не сверлят. На FW-10 эта разметка показана с пилотными №30.
Сверить с исходным текстом
Исходная страница 14
Продольный уголок, отверстия опоры и окончательная сверловка
Подписи и обозначения
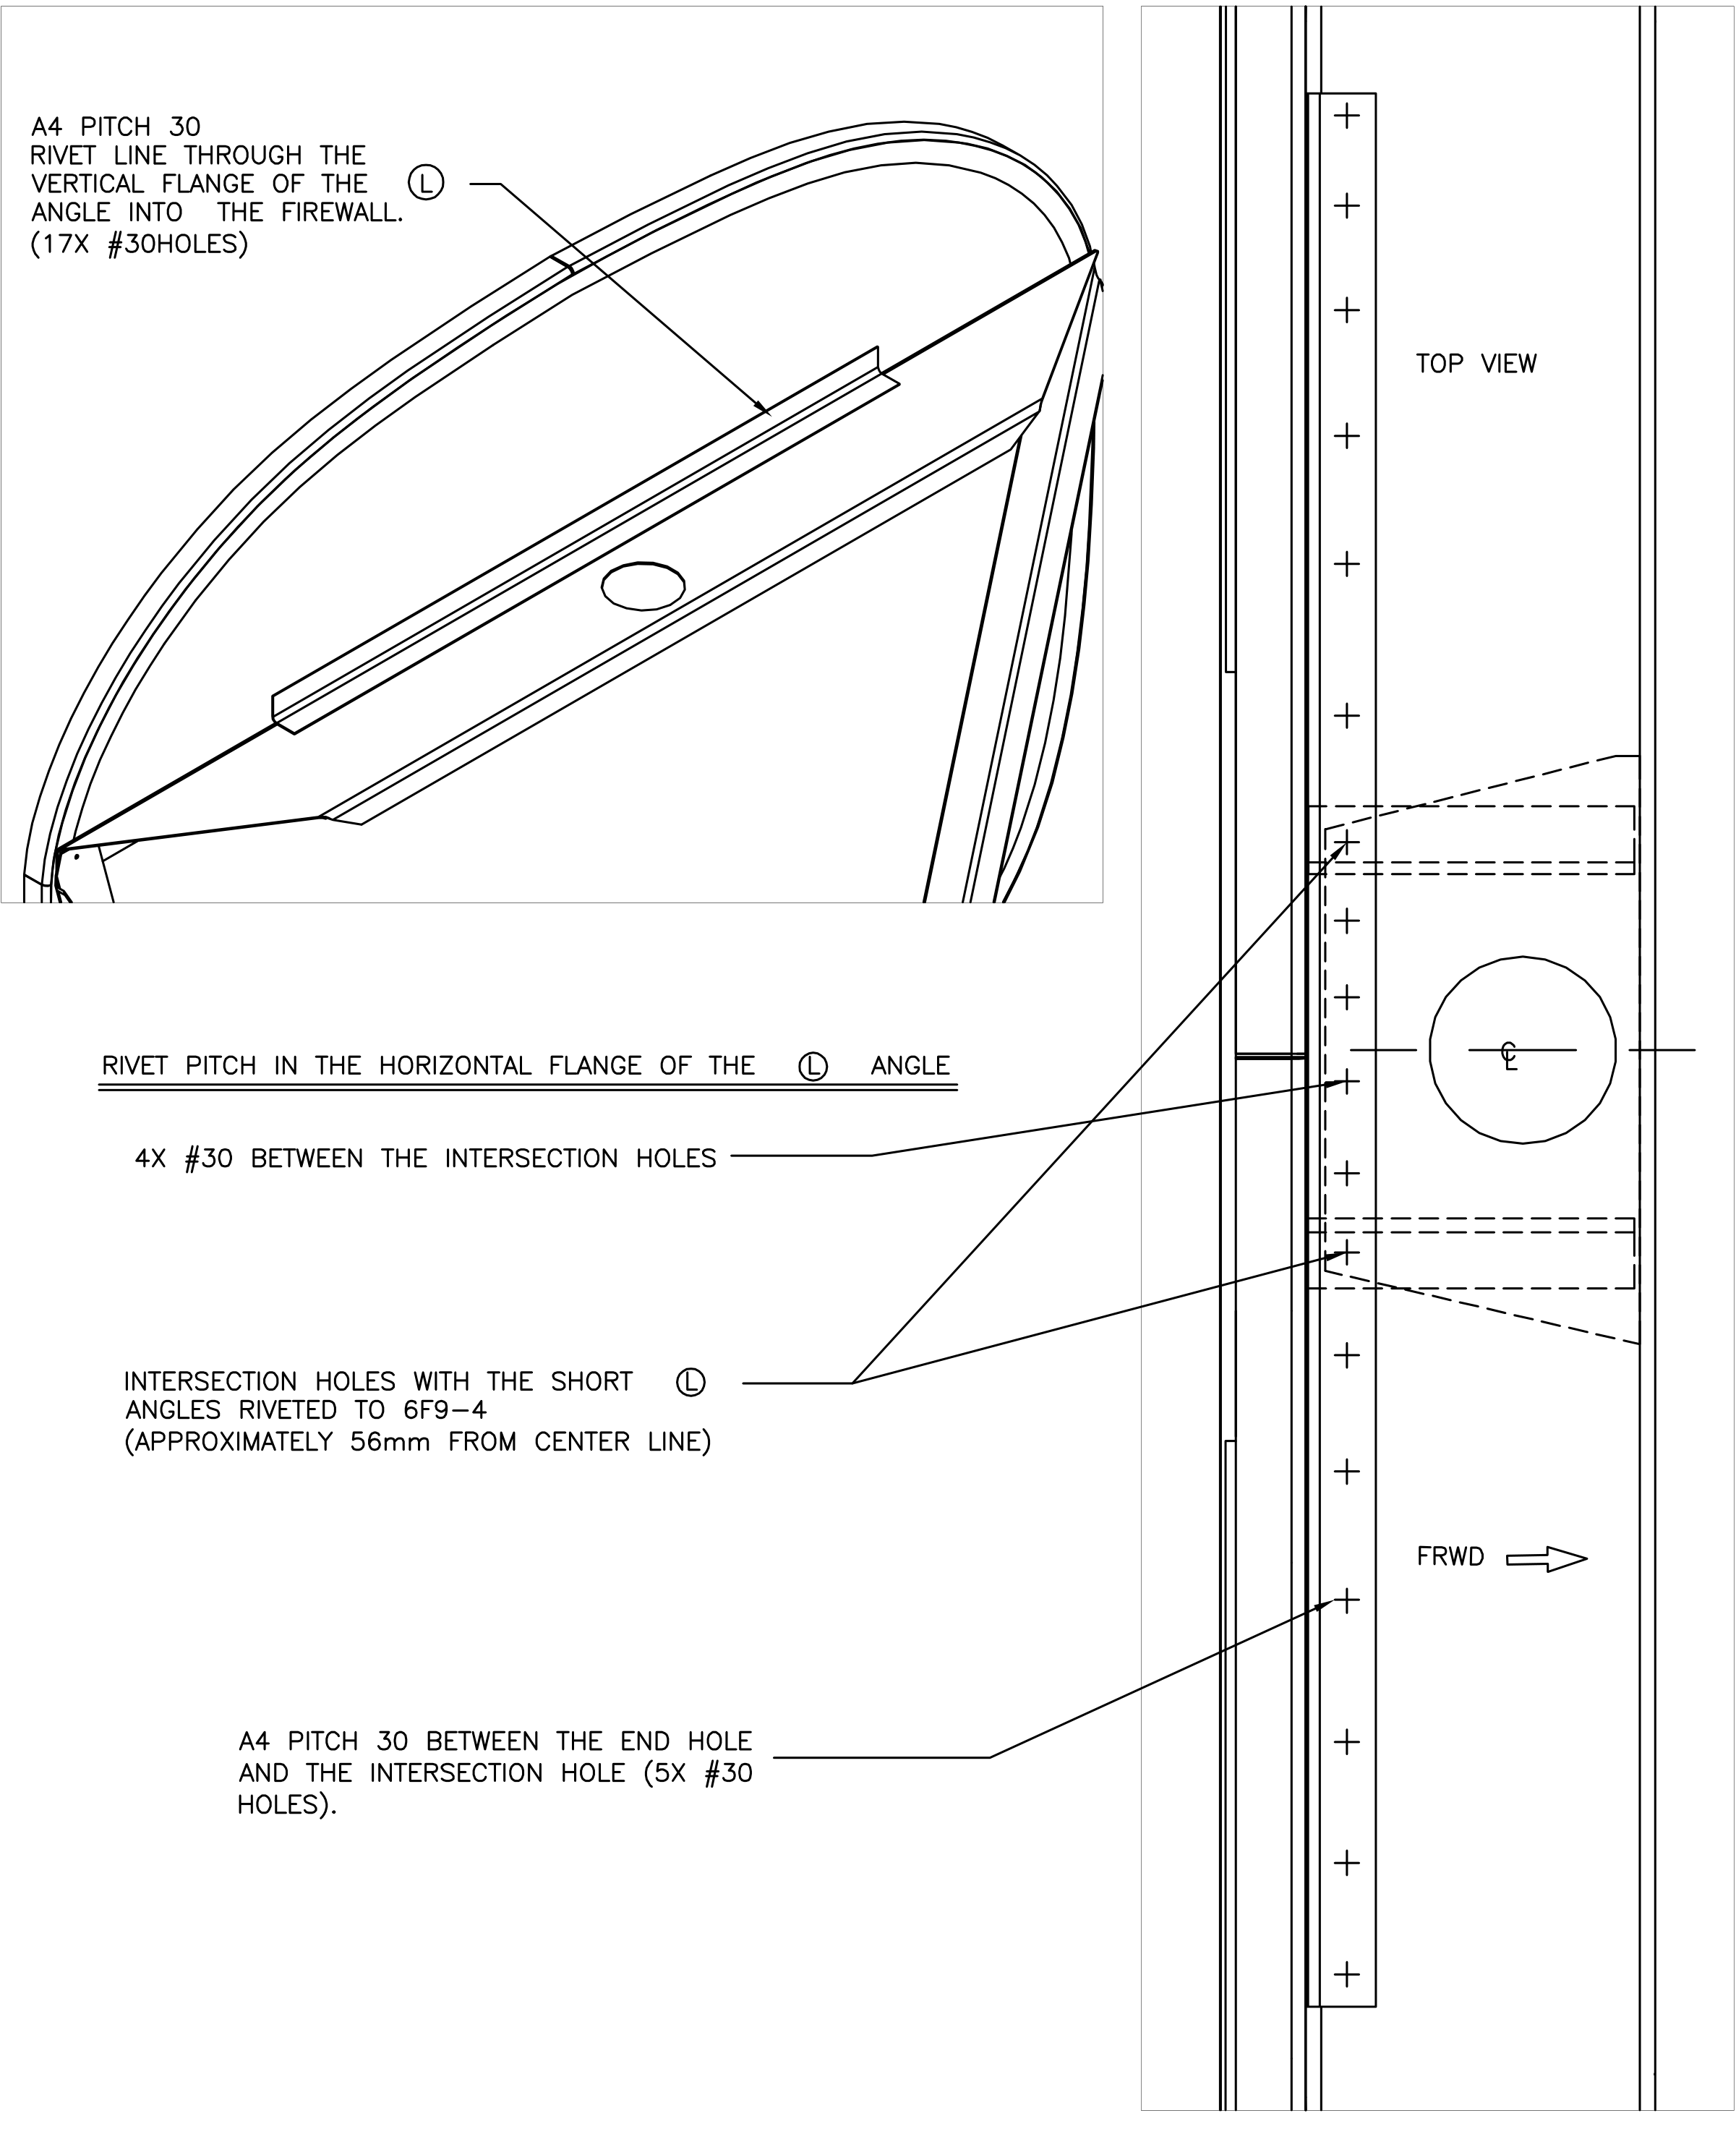
FW-11: уголок длиной 520 мм у верхнего усилителя и перегородки. На вертикальной полке подписаны A4 с шагом 30 мм и 17 отверстий №30; на горизонтальной — четыре отверстия №30 между пересечениями, по пять между пересечением и концом. Пересечения с короткими профилями около 56 мм от оси. FRWD — вперёд; численные подписи относятся к показанным видам.
Шаг 11. L-профиль длиной 520 мм ставят в углу между перегородкой и верхним усилителем; на этой странице усилитель назван 6F8-1, хотя в предыдущих операциях верхний — 6F8-2. Ссылки — 6-F-8, 6-F-10 и FW-12. Отмечают пересечения с короткими L-профилями, сверлят и устанавливают Cleco; обе полки — A4 с шагом 30 мм. В тесных местах защищают детали от патрона, при необходимости сверлят с обратной стороны.
Шаг 12. В верхней опоре 6F10-2 размечают ещё один ряд из четырёх A5 со смещением на 20 мм к центру. Первое отверстие проходит через пересечение с L-профилем; текст отсылает к шагу 8, хотя короткие L-профили описаны в шаге 10. Вокруг отверстия 2 дюйма сохраняют расстояние до края и свободное место под ограничительную пластину стойки 6L3-3.
Шаг 13. На сверлильном станке 6F8-2 и 6F10-2, соединённые Cleco, сверлят вместе коронкой 2 дюйма по 6-F-10 и 6-L-3. После разборки заусенцы снимают плоским напильником вдоль поверхности. Исходник рекомендует предварительную пробу инструмента; если коронка даёт завышенный размер, описывает выравнивание выступающих наружных зубьев на закреплённой на столе наждачной бумаге при параллельном положении инструмента. Для сохранения пилотного отверстия 1/4 дюйма центровое сверло заменяют гладким стержнем. Это описание метода данной редакции, а не допуск для произвольного увеличения отверстия.
Опору 6F10-2 приклёпывают к 6F8-2 через предназначенные для этого отверстия. Момент окончательной клёпки и оставленные отверстия сверяют по полному листу.
Шаг 14. Усилители ставят на перегородку по одному и заканчивают сверление между крайними отверстиями по 6-F-8. Раскладка текста: 6F8-1 — A4 с шагом 40 мм; 6F7-4 — A4 с шагом 40 мм; 6F8-2 — A4 с шагом 40 мм; L-профиль между перегородкой и 6F8-2 — A4 с шагом 30 мм; 6F7-5 — два параллельных ряда A5 с шагом 60 мм; 6F9-4 — A4 с шагом 40 мм.
Шаг 15. Проём тяги управления носовой стойкой вырезают по 6-F-8. Источник прямо ограничивает эту операцию трёхопорной схемой шасси.
Шаг 16. Пилотные отверстия верхних и нижних узлов моторамы 6F7-2 и 6F7-3 раскрывают ступенчатым сверлом до 3/8 дюйма. После разборки заусенцы снимают плоским напильником вдоль деталей.
Сверить с исходным текстом
Исходная страница 16
Клёпка перегородки и крепления моторамы
Шаг 17. Выше заднего усилителя 6F8-1 исходник рекомендует располагать головки заклёпок сзади, со стороны кабины, уменьшая возможную помеху баку. На уровне 6F8-1 и ниже заклёпки ставят со стороны двигателя: низкая круглая головка оставляет больше места для кронштейнов аккумулятора, маслобака Rotax, расширительного бачка и другого оборудования. Это ориентация крепежа в описанном узле, а не схема размещения перечисленных агрегатов.
Шаг 18. Верхние и нижние сварные узлы моторамы 6F7-2 и 6F7-3 крепят к перегородке болтами по нижнему правому виду 6-F-8. Под гайку AN 365-624 ставят шайбы AN960-616: исходник отдельно требует не затягивать гайку через её самоконтрящийся нейлоновый элемент. Конкретную длину болта, пакет шайб и момент на этой странице не задают, поэтому здесь не добавляют.
Проверка редакции: в сводке HD 09/2003 деталь 6F7-2 перерисована как Rev.1. В 08/2004 для 6F7-2 и 6F7-3 обозначение материала изменено с 4130N на 4130. Сохранение номера в старой инструкции само по себе не подтверждает одинаковое исполнение сварного узла.