Технология работы с металлом
Construction Standards for Metal Sport Airplanes, 2006. Внутренний колонтитул Edition 1.0 (01/08/2006), титул First Edition July 7, 2006. Это общий справочник из папки SD. Далее — русские пояснения и полные оригинальные страницы с таблицами; пояснения не являются построчным переводом таблиц или отдельным одобрением ремонта.
Содержание на русском
- Издание справочника
- Содержание
- Назначение норм — CS 001
- Как читать чертежи — CS 002
- Обозначения — CS 003
- Разметка и нахлёсты — CS 100
- Расстояния до кромки — CS 101
- Отверстия и зенкование — CS 102
- Заусенцы и края — CS 103
- Клёпка A4/A5 — CS 104
- Защита от коррозии — CS 105
- Крутка — CS 106
- Материалы — CS 200
- Свойства алюминиевых сплавов — CS 201
- Сталь — CS 202
- Сварка — CS 203
- Допуски длины — CS 300
- Радиусы гибки — CS 301
- Углы и размеры полок — CS 302
- Прямолинейность гиба — CS 303
- Точные размеры лонжерона и нервюры — CS 304
- Отбортовка облегчений — CS 305
- Формовка нервюр — CS 306
- Разгрузки в углах — CS 307
- Вытяжные заклёпки — CS 400
- Нержавеющие вытяжные заклёпки — CS 401
- Сплошные заклёпки — CS 402
- Замыкающие головки — CS 403
- Смещение сплошной заклёпки — CS 404
- Прочность болтов — CS 405
- Длина болта и шайбы — CS 406
- Моменты затяжки — CS 407
- Анкерные и заклёпочные гайки — CS 408
- Талрепы и заделки — CS 500
- Тросы и тяги — CS 501
- Наконечники и петли — CS 502
- Втулки и вращающиеся соединения — CS 503
- Царапины и трещины — CS 602
- Замена и добавление заклёпок — CS 603
- Стыки обшивок и люки — CS 604
- Прокладки и накладки — CS 605
Издание справочника
Construction Standards for Metal Sport Airplanes, 2006. Внутренний колонтитул Edition 1.0 (01/08/2006), титул First Edition July 7, 2006. Это общий справочник из папки SD. Далее — русские пояснения и полные оригинальные страницы с таблицами; пояснения не являются построчным переводом таблиц или отдельным одобрением ремонта.
Содержание
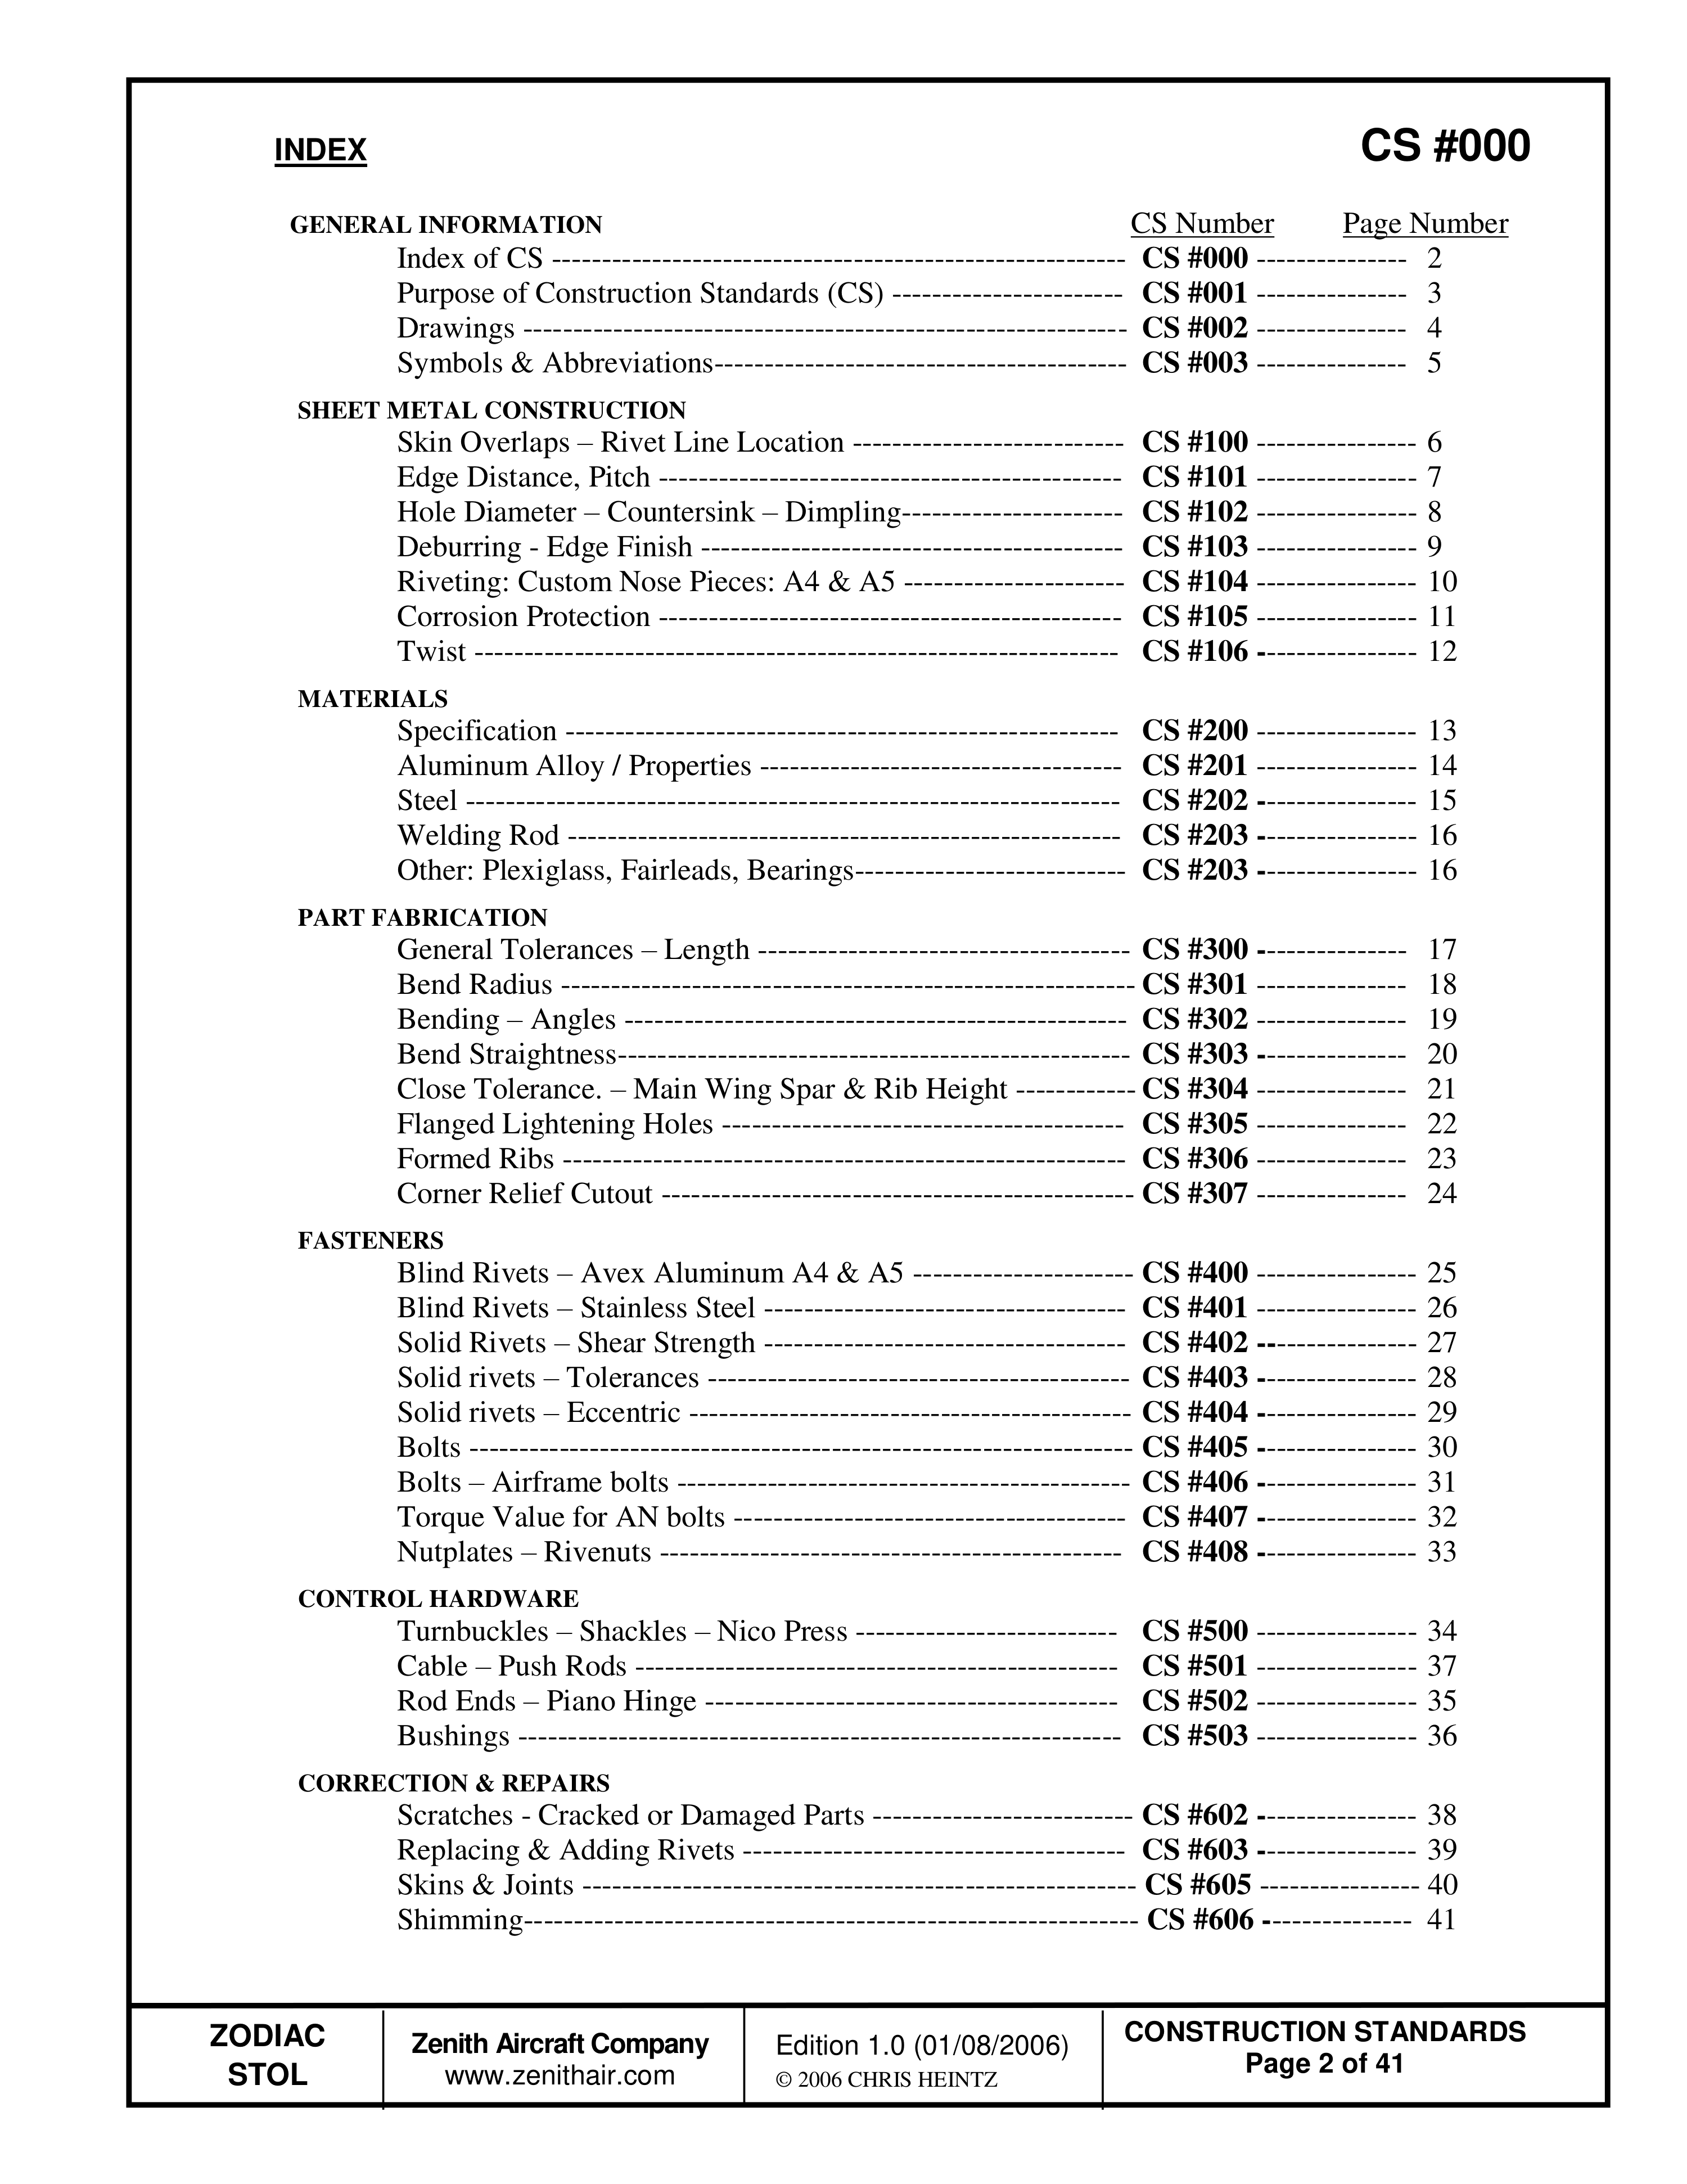
Указатель CS: общие сведения, работа с листовым металлом, материалы, допуски, крепёж, управление и исправление дефектов. Выберите нужный пункт в содержании страницы.
Назначение норм — CS 001
Общие нормы дополняют чертежи конкретной модели: размеры, детали и специальные допуски задают эти чертежи. В источнике отдельно описан приоритет письменного решения конструктора, относящегося к модели, серийному номеру и дате. Общий справочник не превращает старую фотографию STOL в действующую инструкцию SD.
Как читать чертежи — CS 002
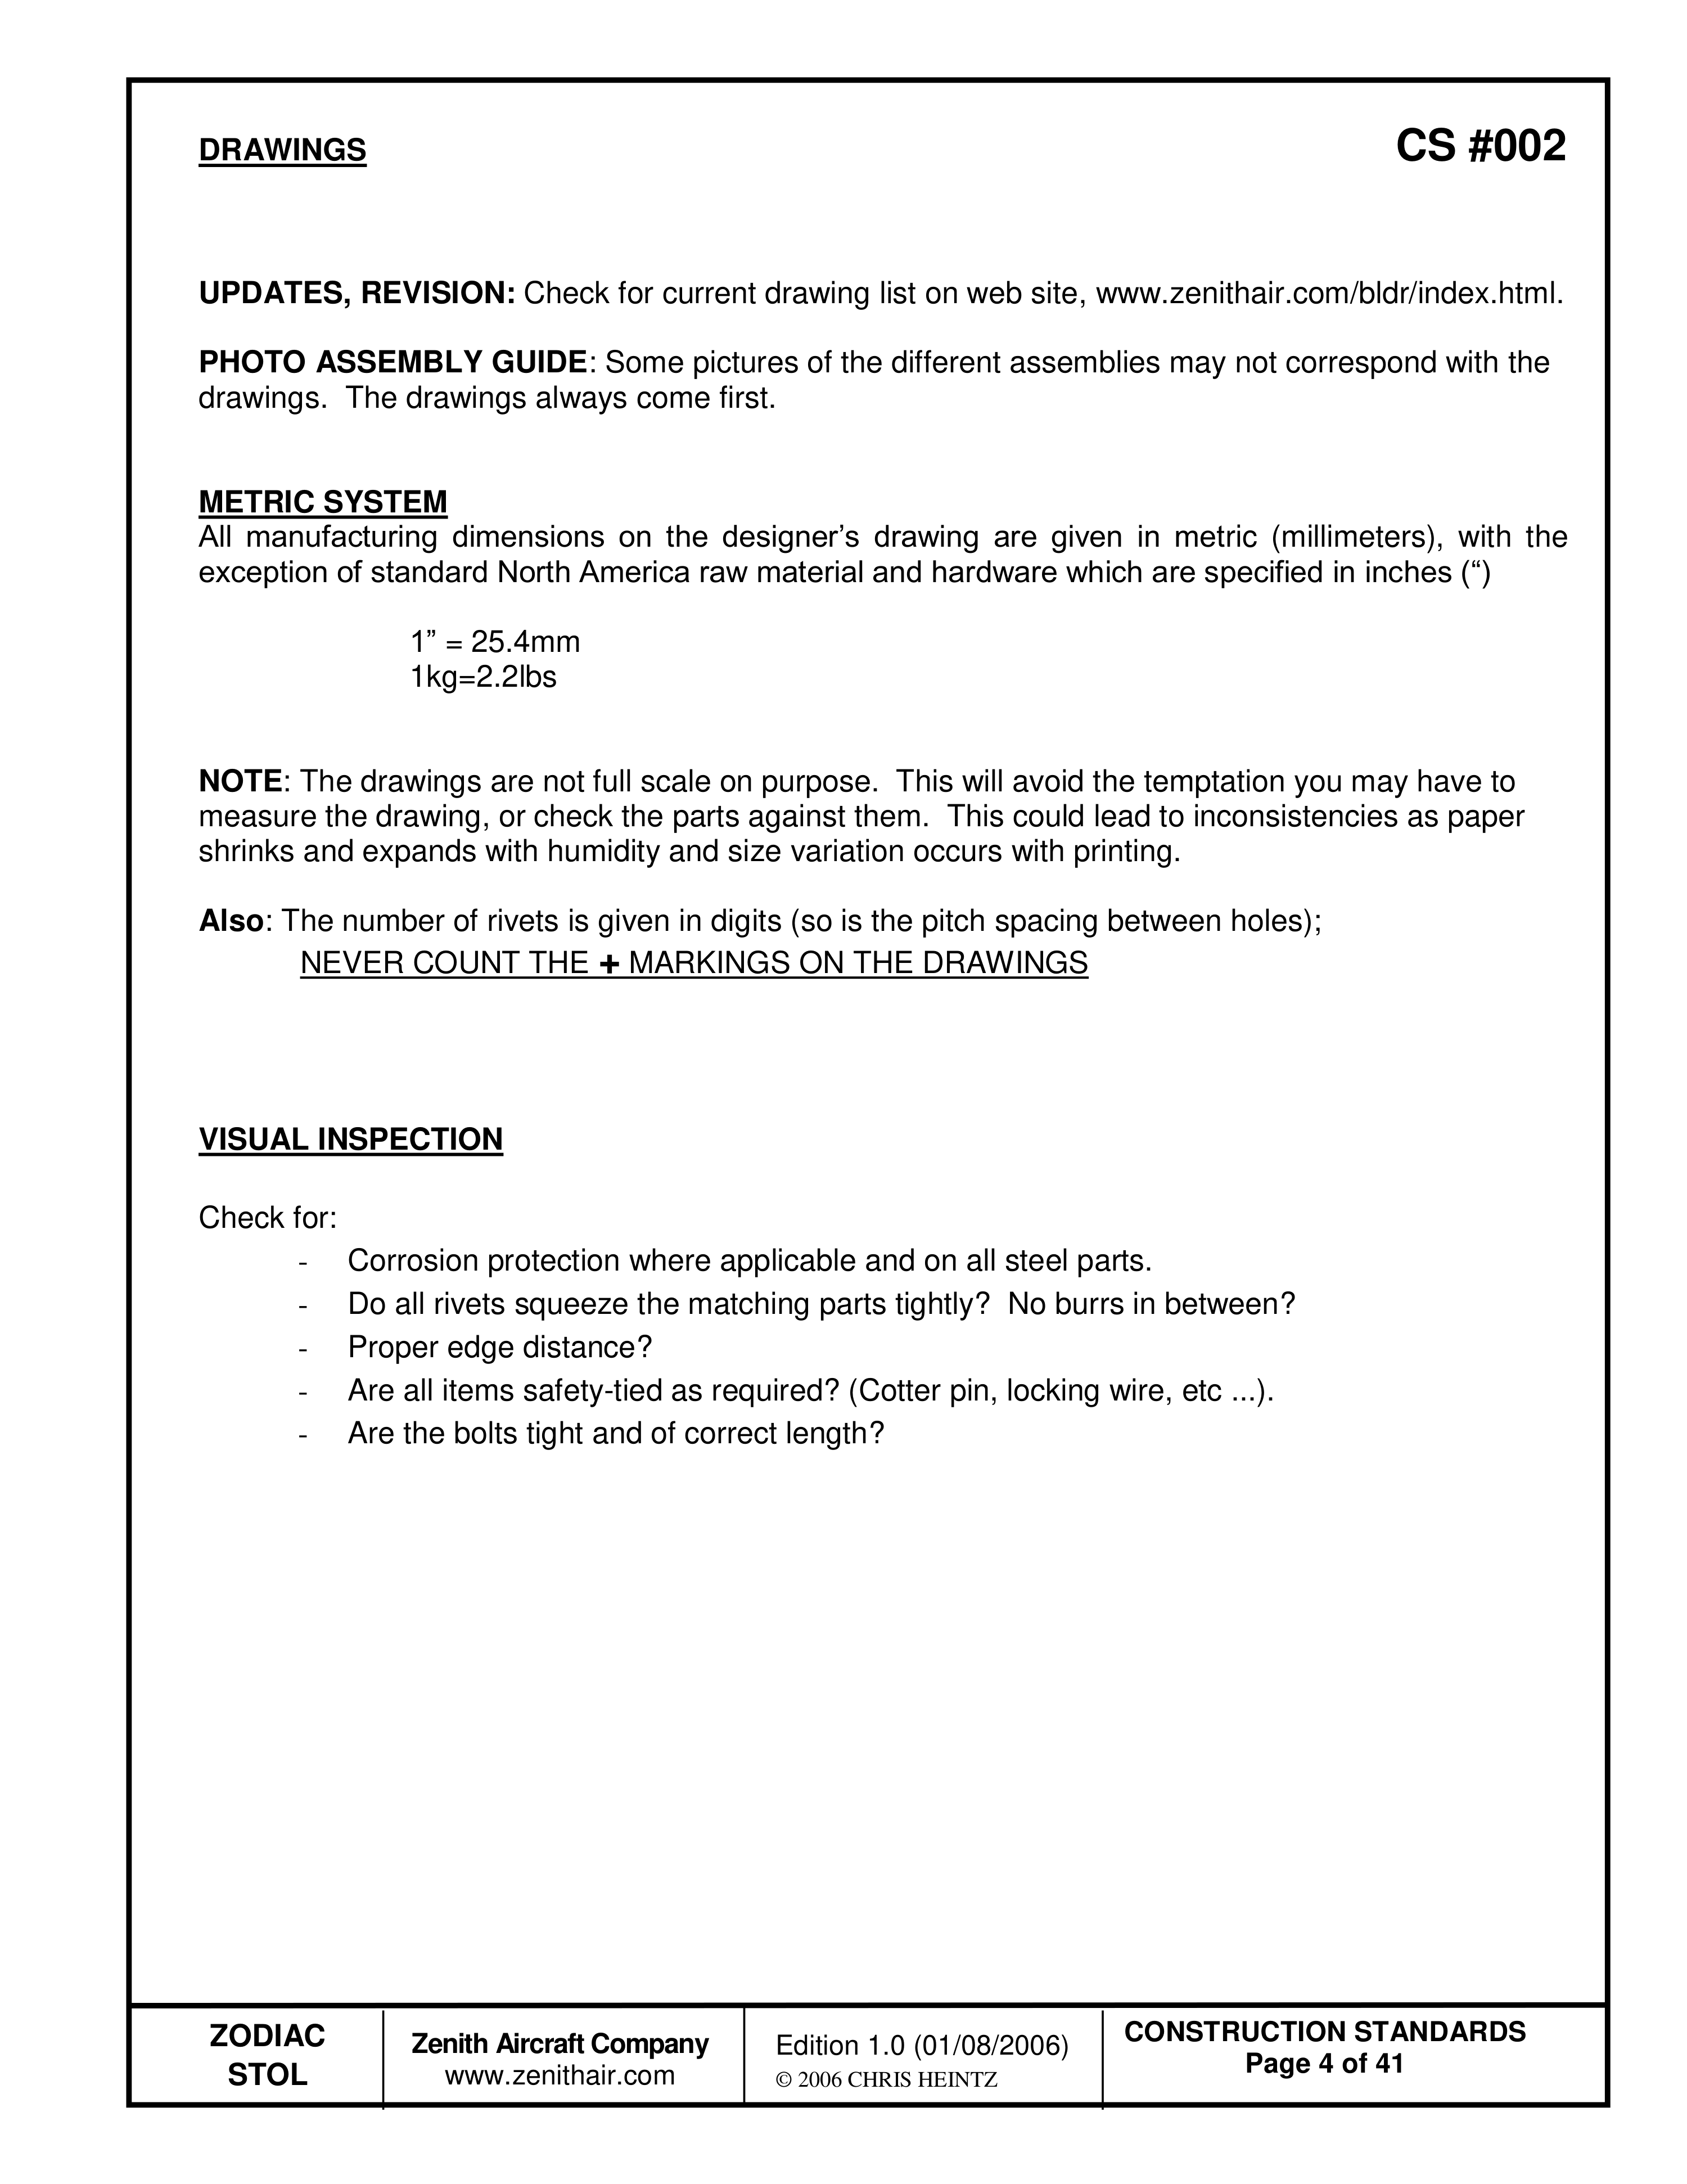
Проверяйте редакции. Чертежи имеют приоритет над фотографиями. Основные размеры даны в миллиметрах, стандартный североамериканский крепёж и заготовки могут быть в дюймах: 1” = 25.4mm; в источнике 1kg = 2.2lbs. Изображение намеренно не является масштабным шаблоном. Число заклёпок и шаг читают по цифрам, не считают значки «+». Осматривают антикоррозионную защиту, прилегание деталей, отсутствие заусенцев, расстояние до кромки, контровку и длину болтов.
Обозначения — CS 003
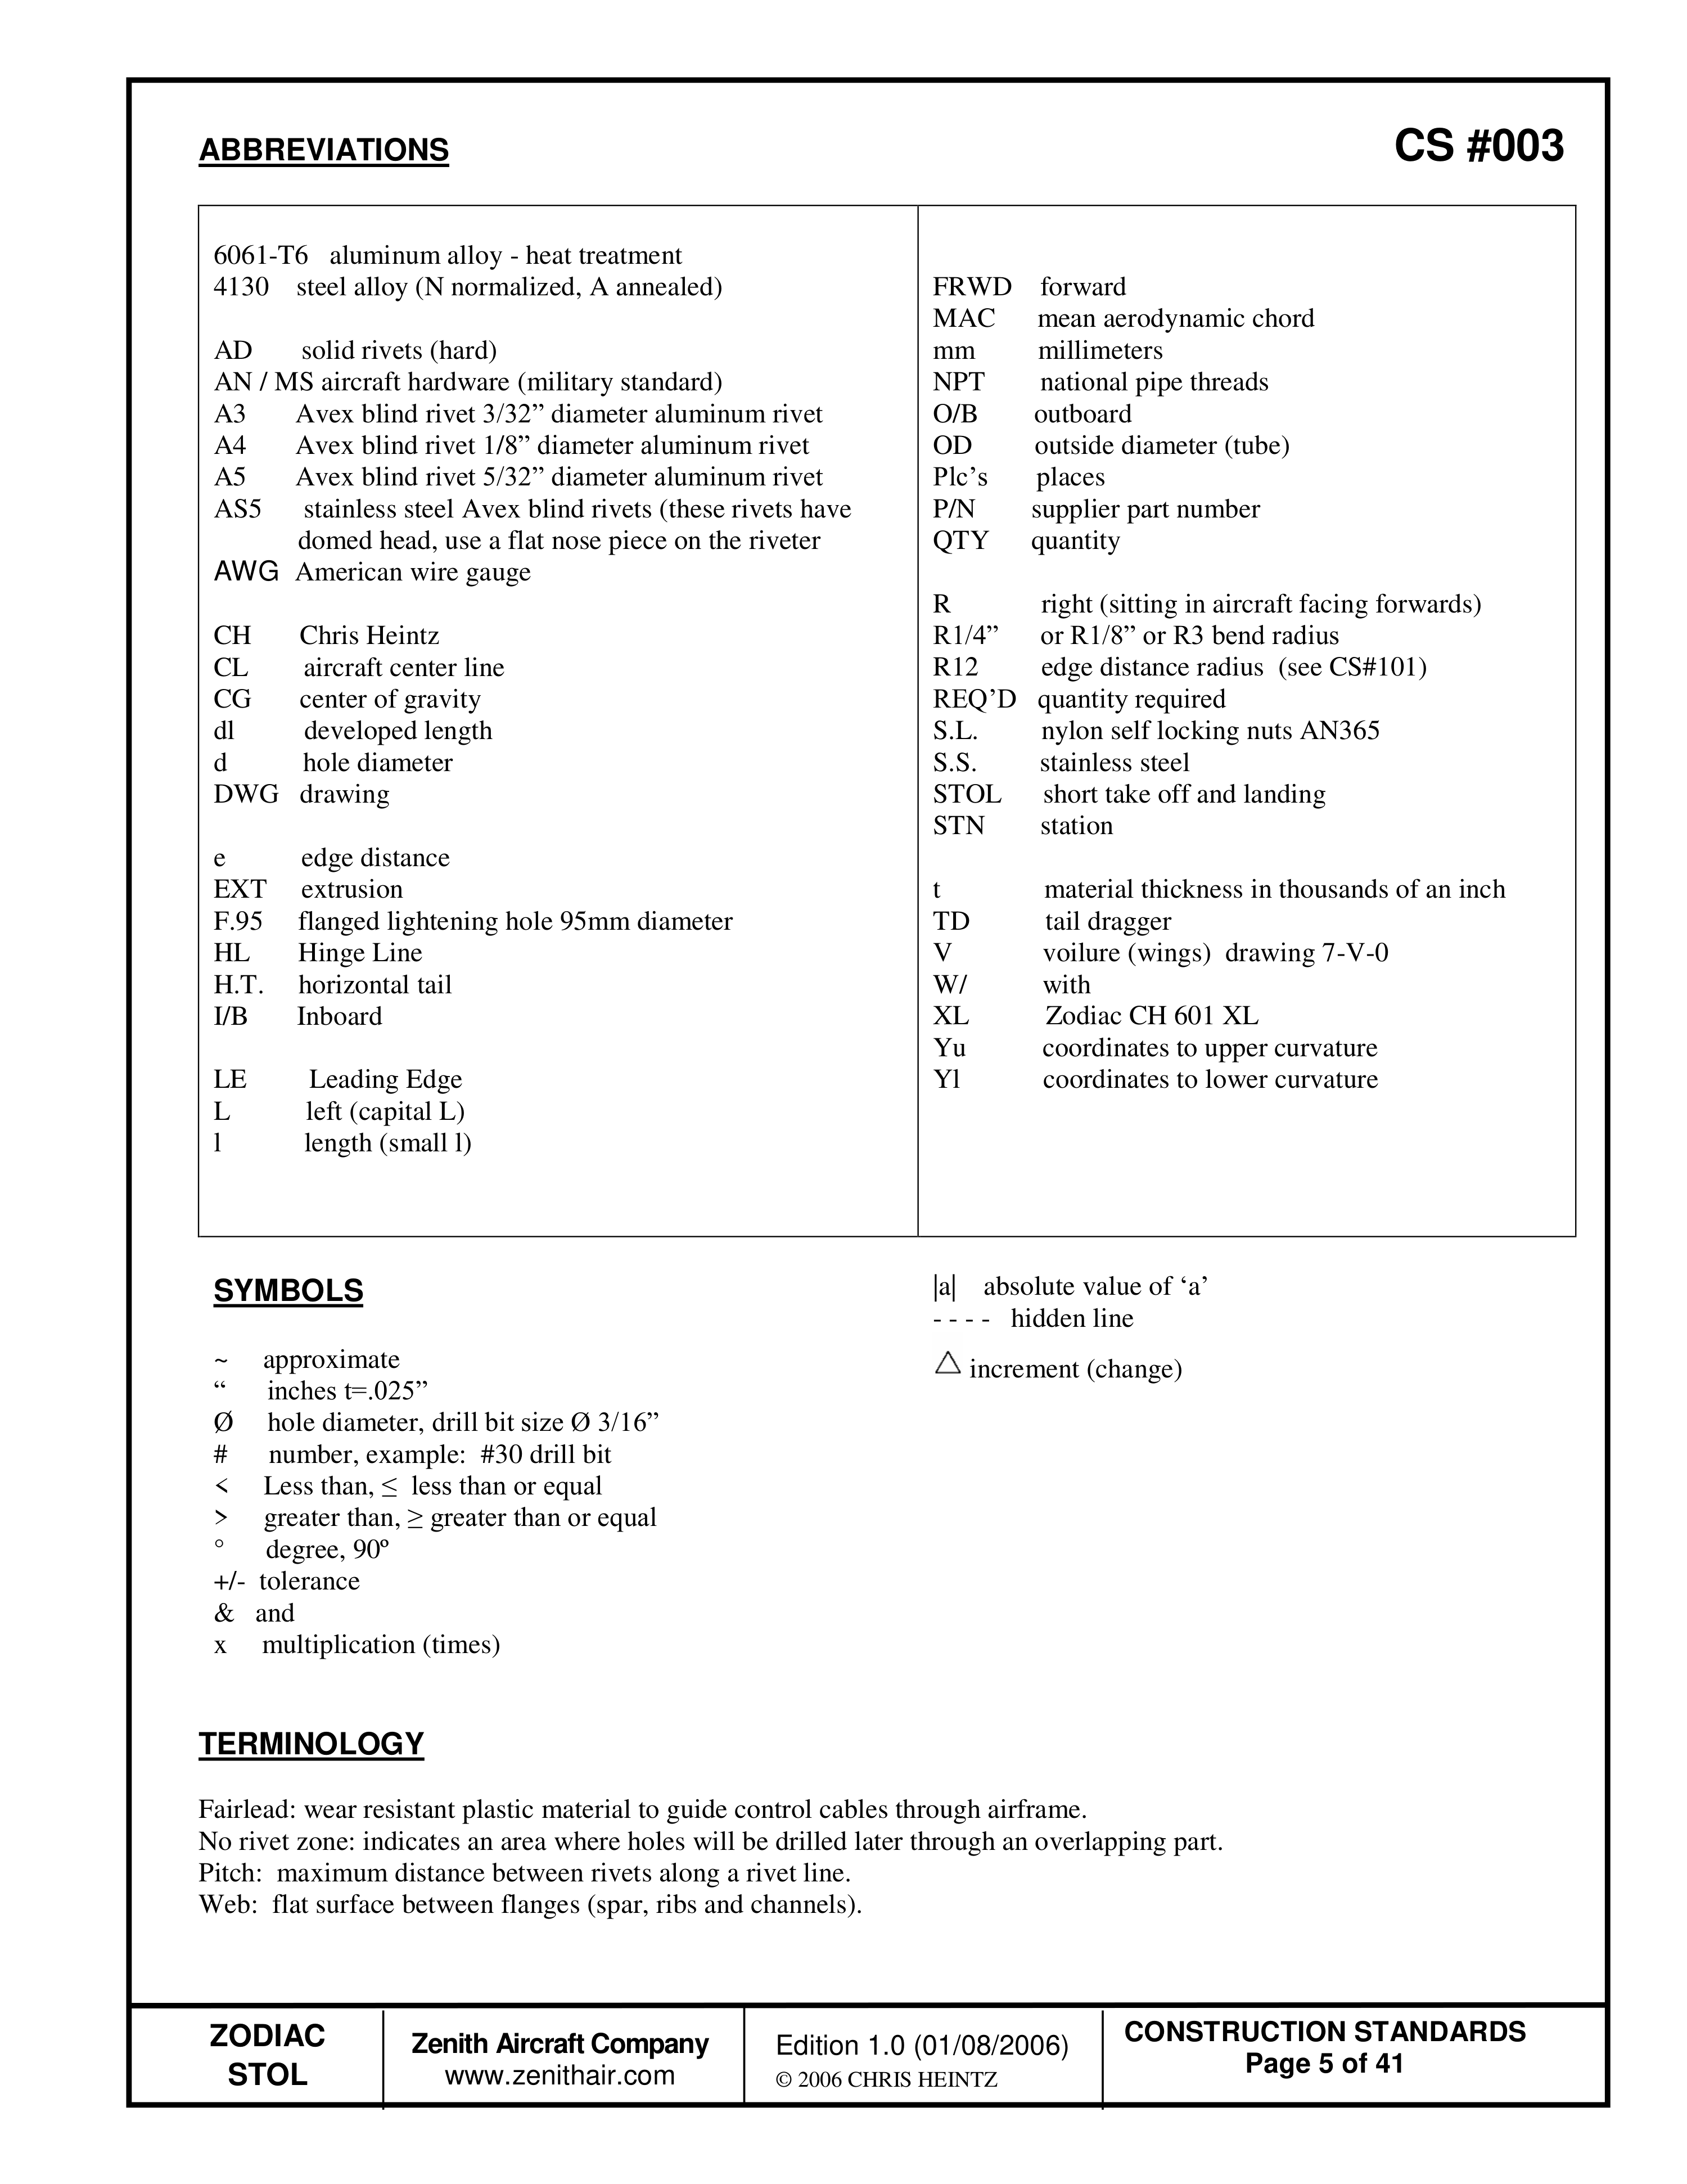
Словарь материалов, термообработки и крепежа: 6061-T6, 4130, AD, AN/MS, A3/A4/A5. Символы и условные обозначения показаны на полной странице. Буква и цифра крепежа сохраняются вместе; похожее название не означает взаимозаменяемость.
Разметка и нахлёсты — CS 100
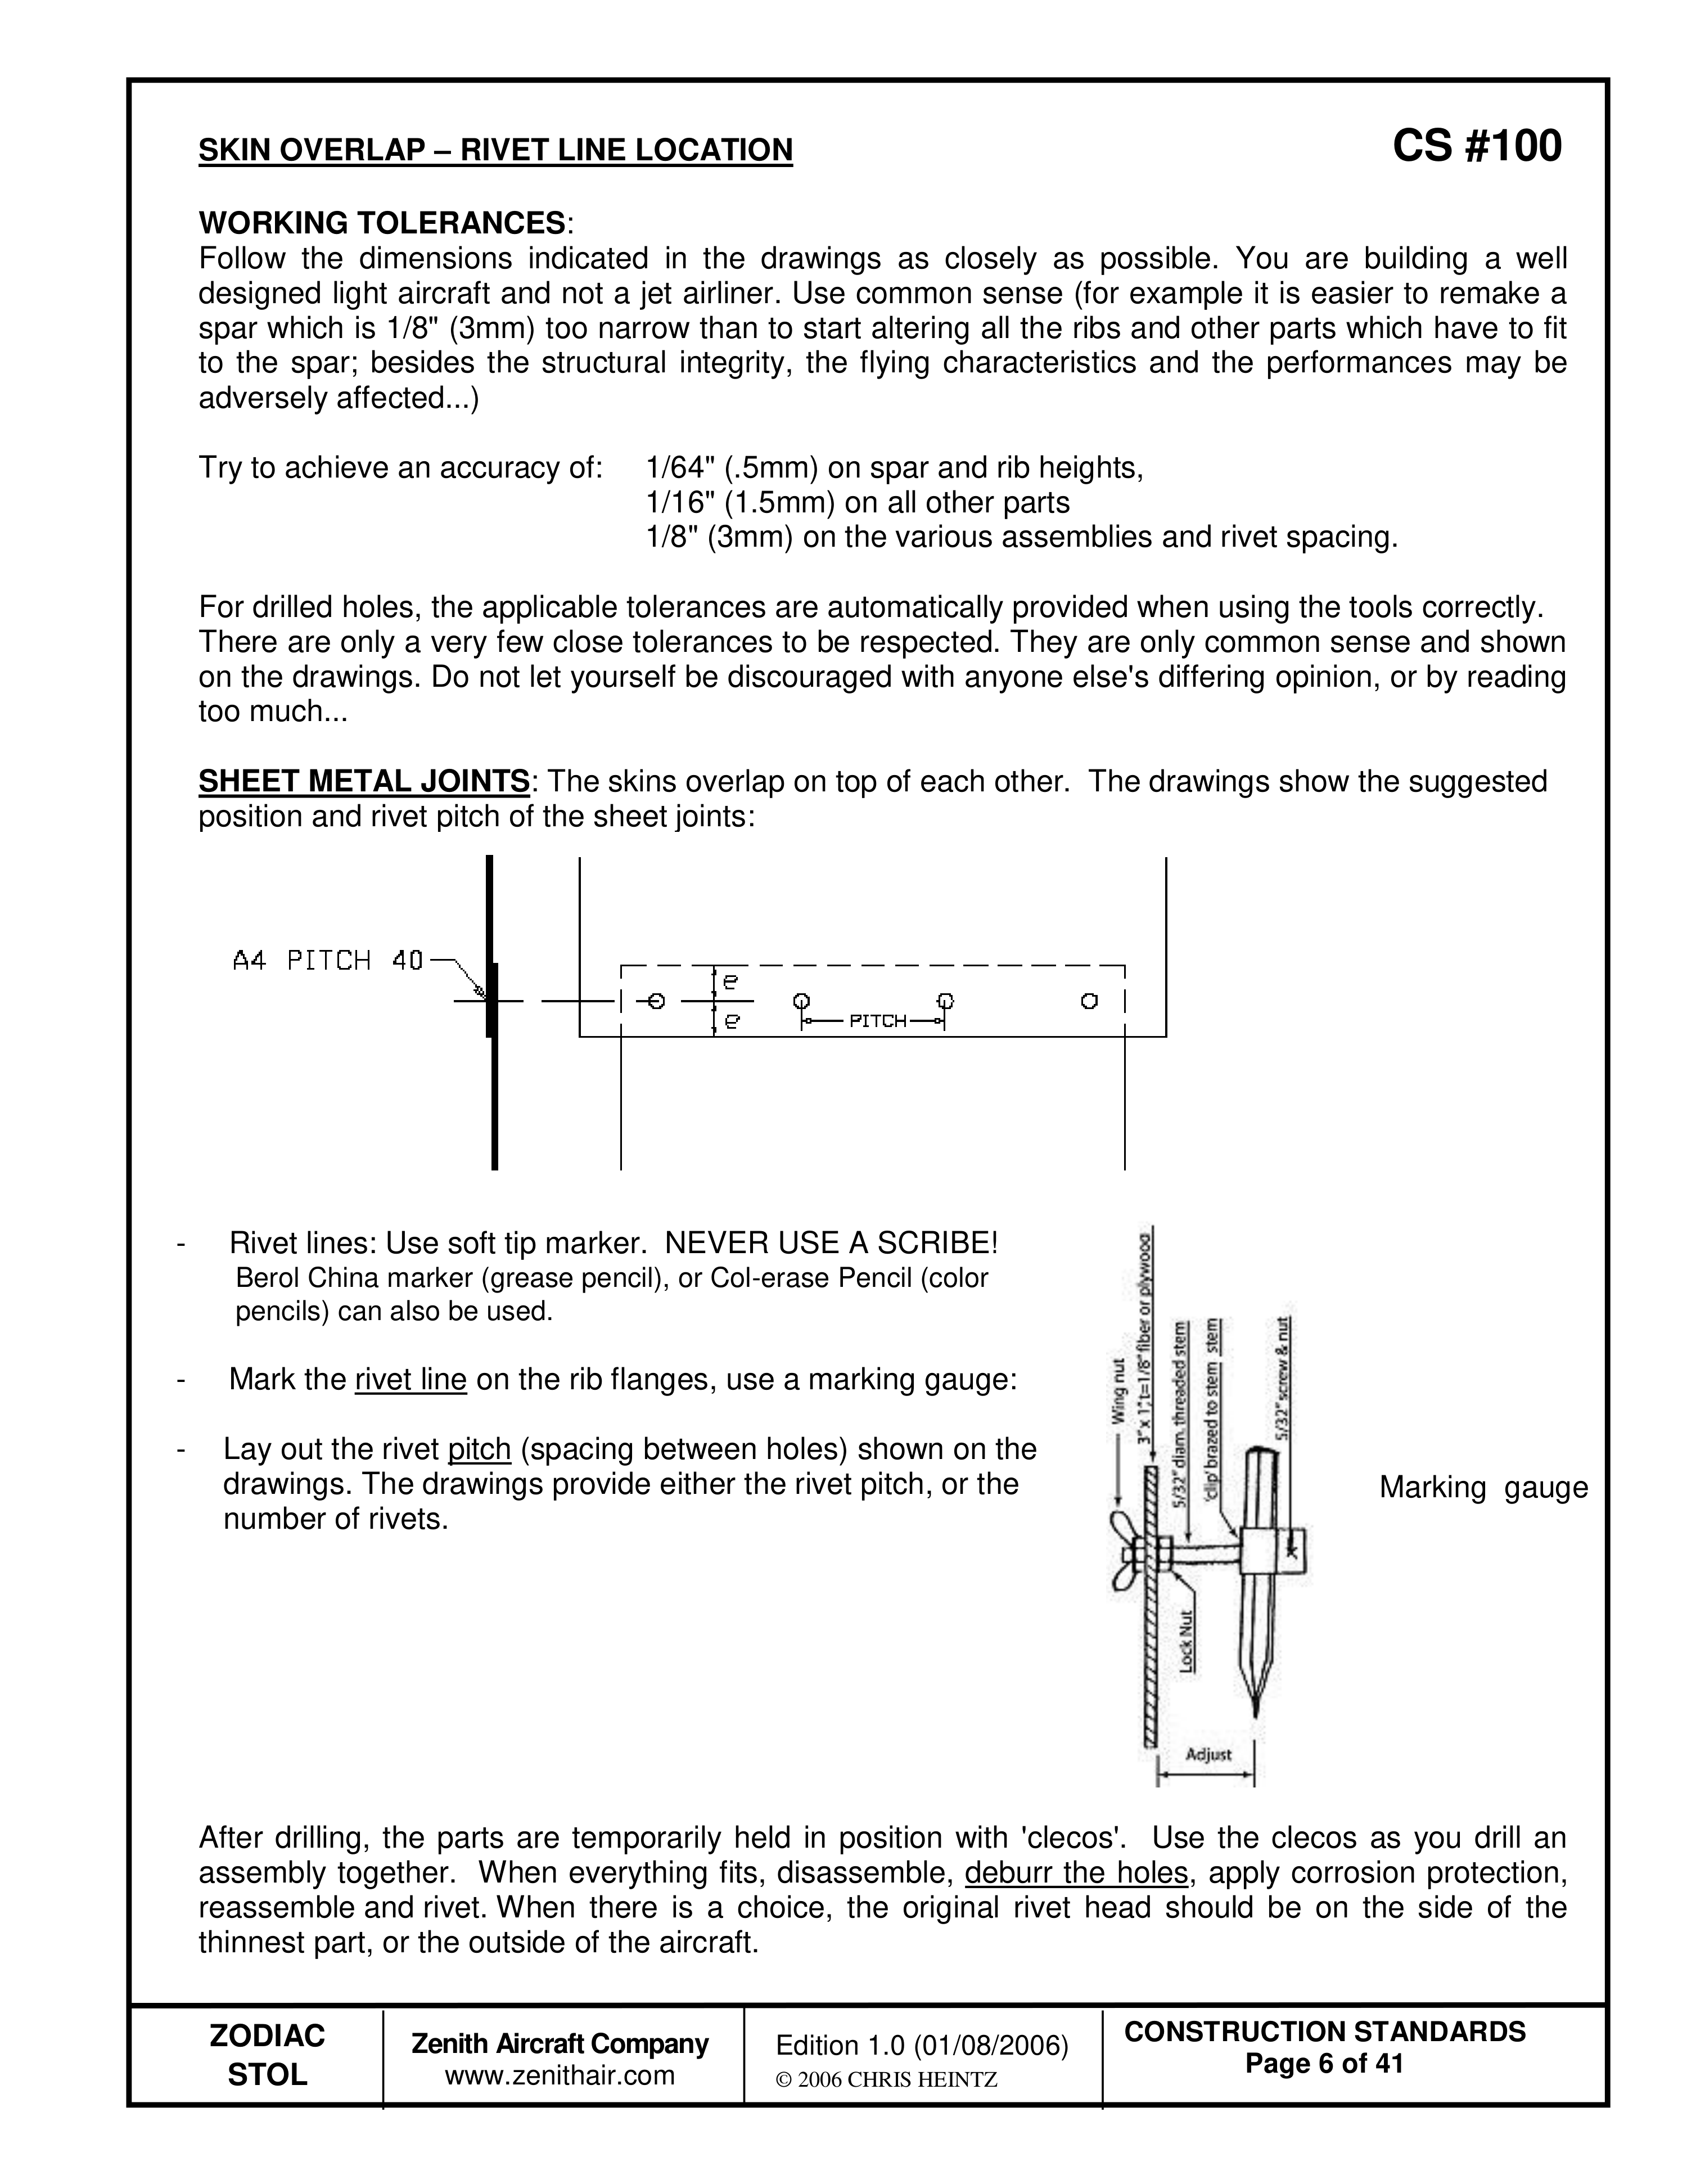
Соблюдайте размеры чертежа. Для разметки используйте мягкий маркер, не чертилку. Сначала сверление и Cleco, затем разборка, удаление заусенцев, защита от коррозии, повторная сборка и клёпка. Ориентиры точности на листе: 0.5mm для высоты лонжеронов и нервюр, 1.5mm для других деталей, 3mm для сборок и шага; специальные допуски имеют приоритет. Не переделывайте весь сопрягаемый узел ради ошибочно изготовленной детали.
Расстояния до кромки — CS 101
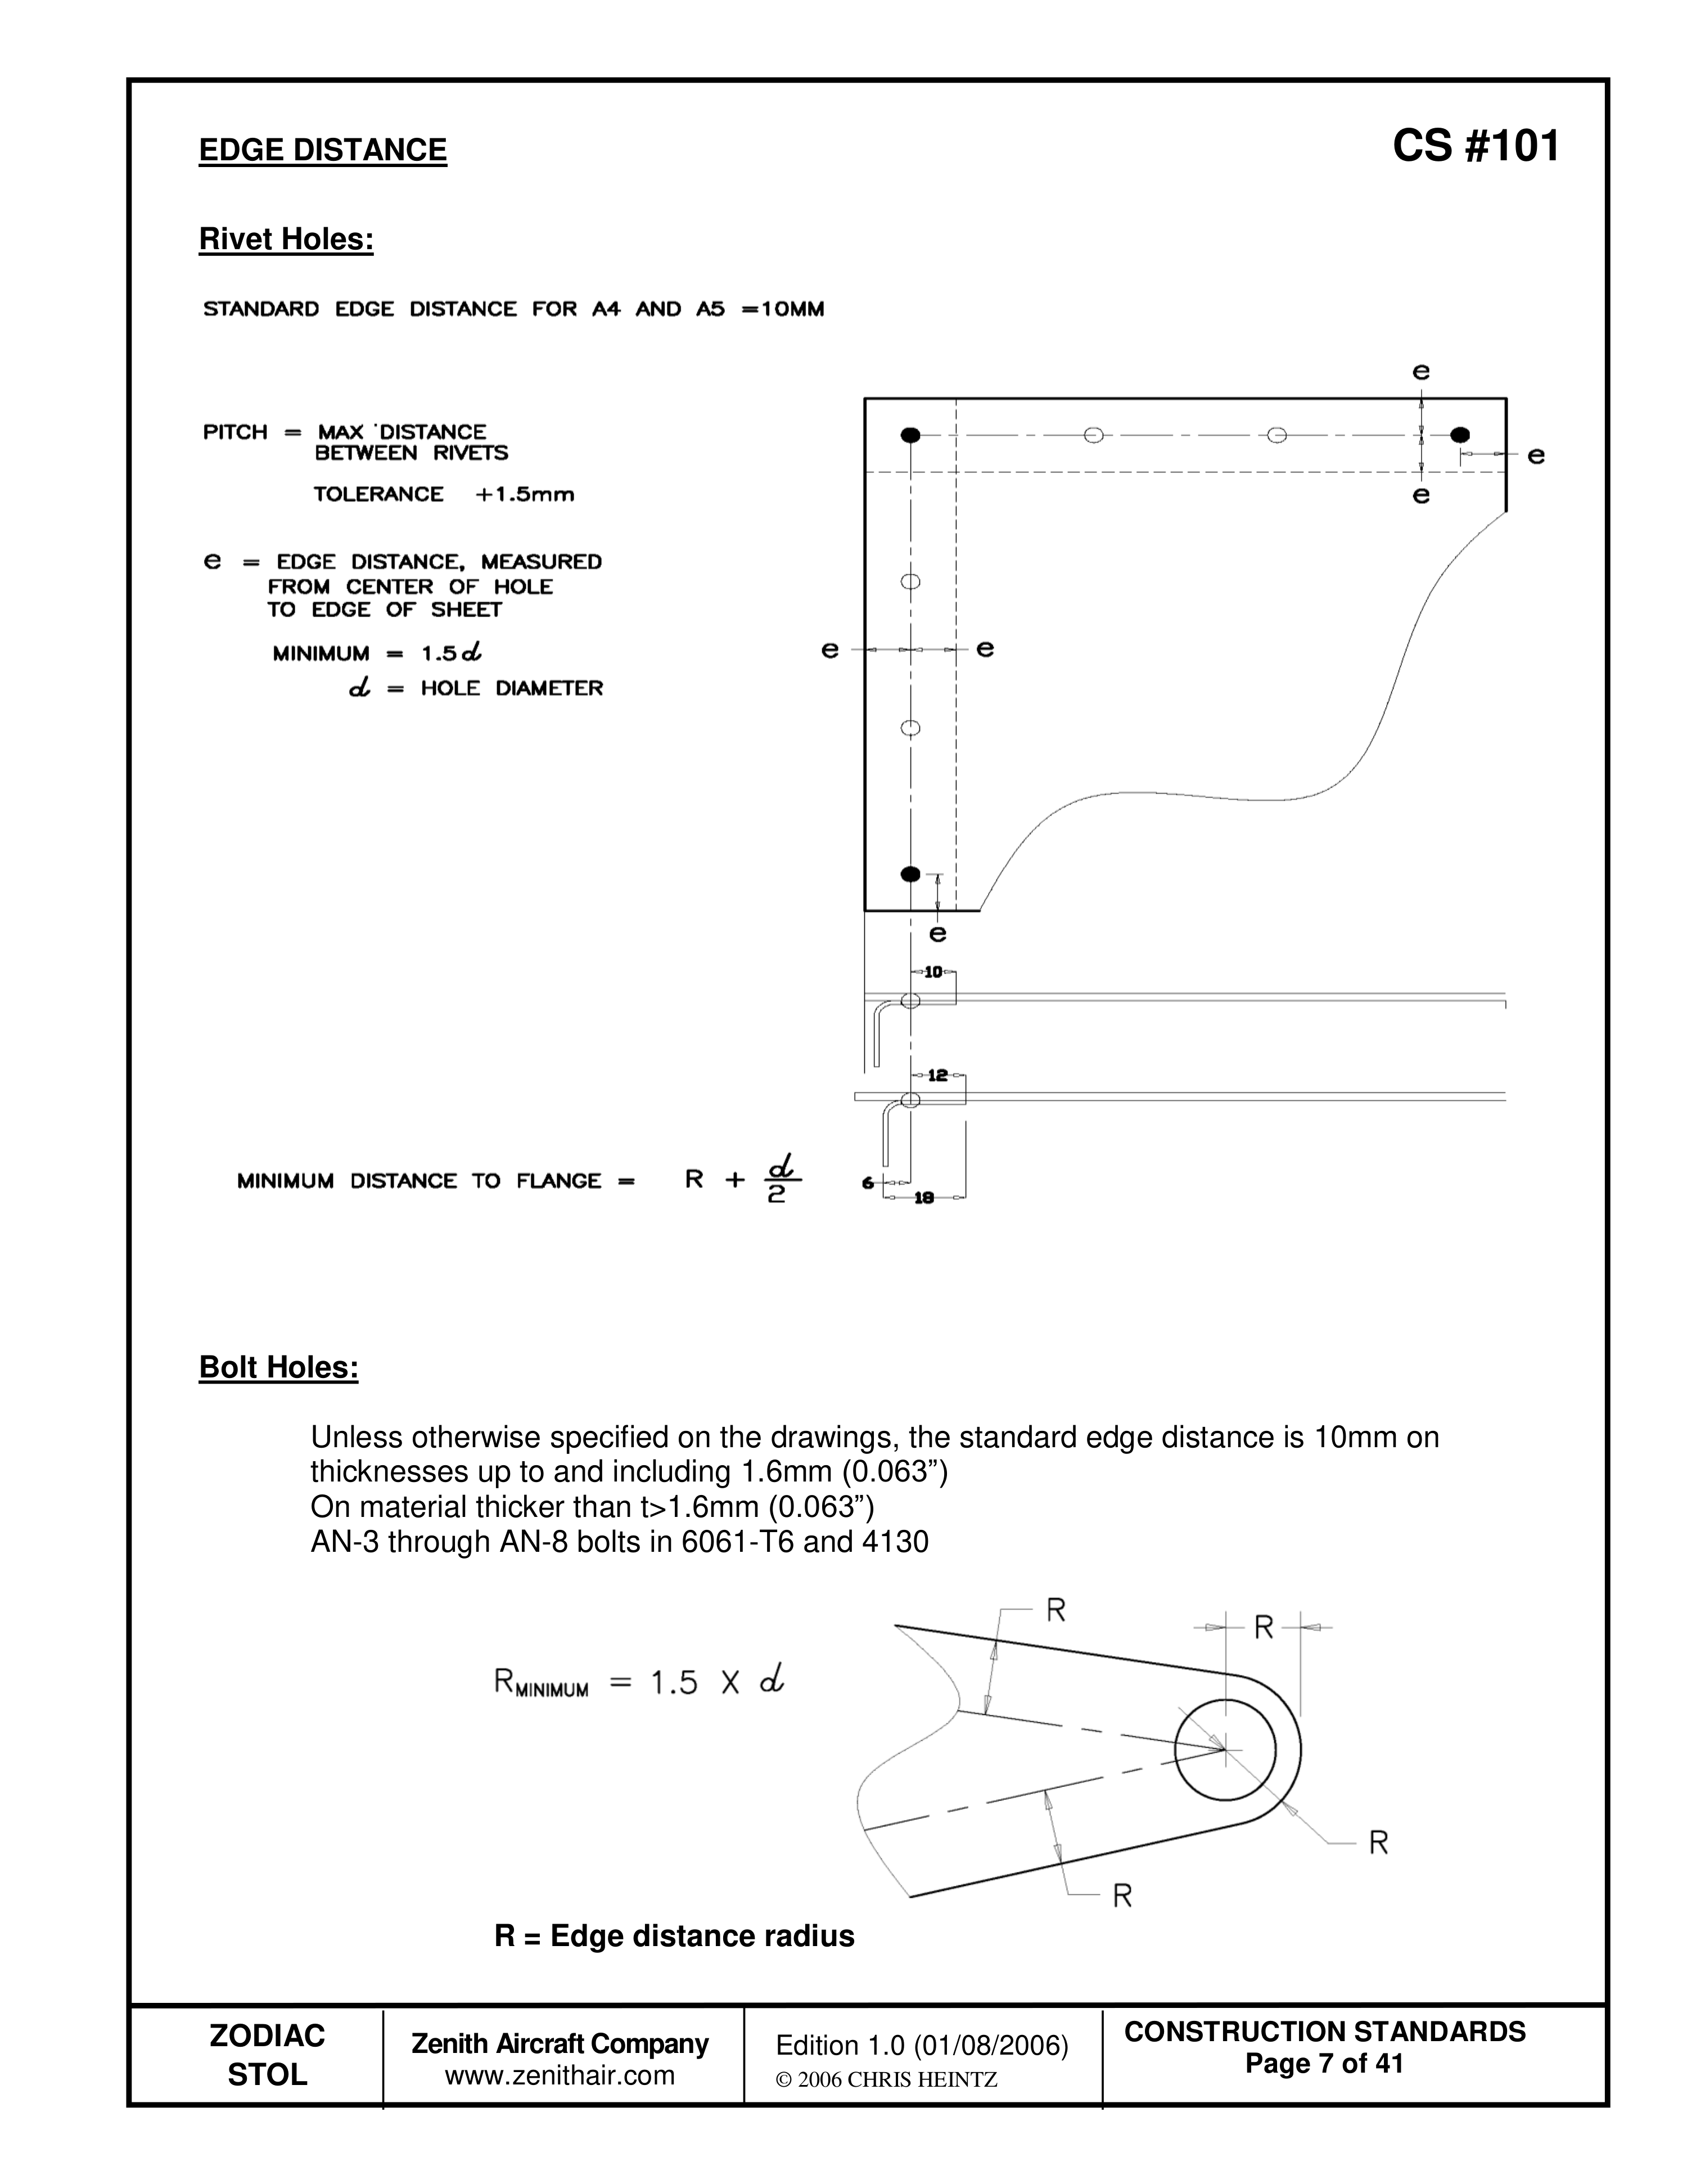
Различайте отверстия под заклёпки и болты. Общая оговорка листа — 10mm для толщин до 1.6mm включительно, если чертёж не задаёт иное. Для более толстых материалов, AN-3—AN-8 и конкретного сплава используется диаграмма на странице; одно число не заменяет её.
Отверстия и зенкование — CS 102
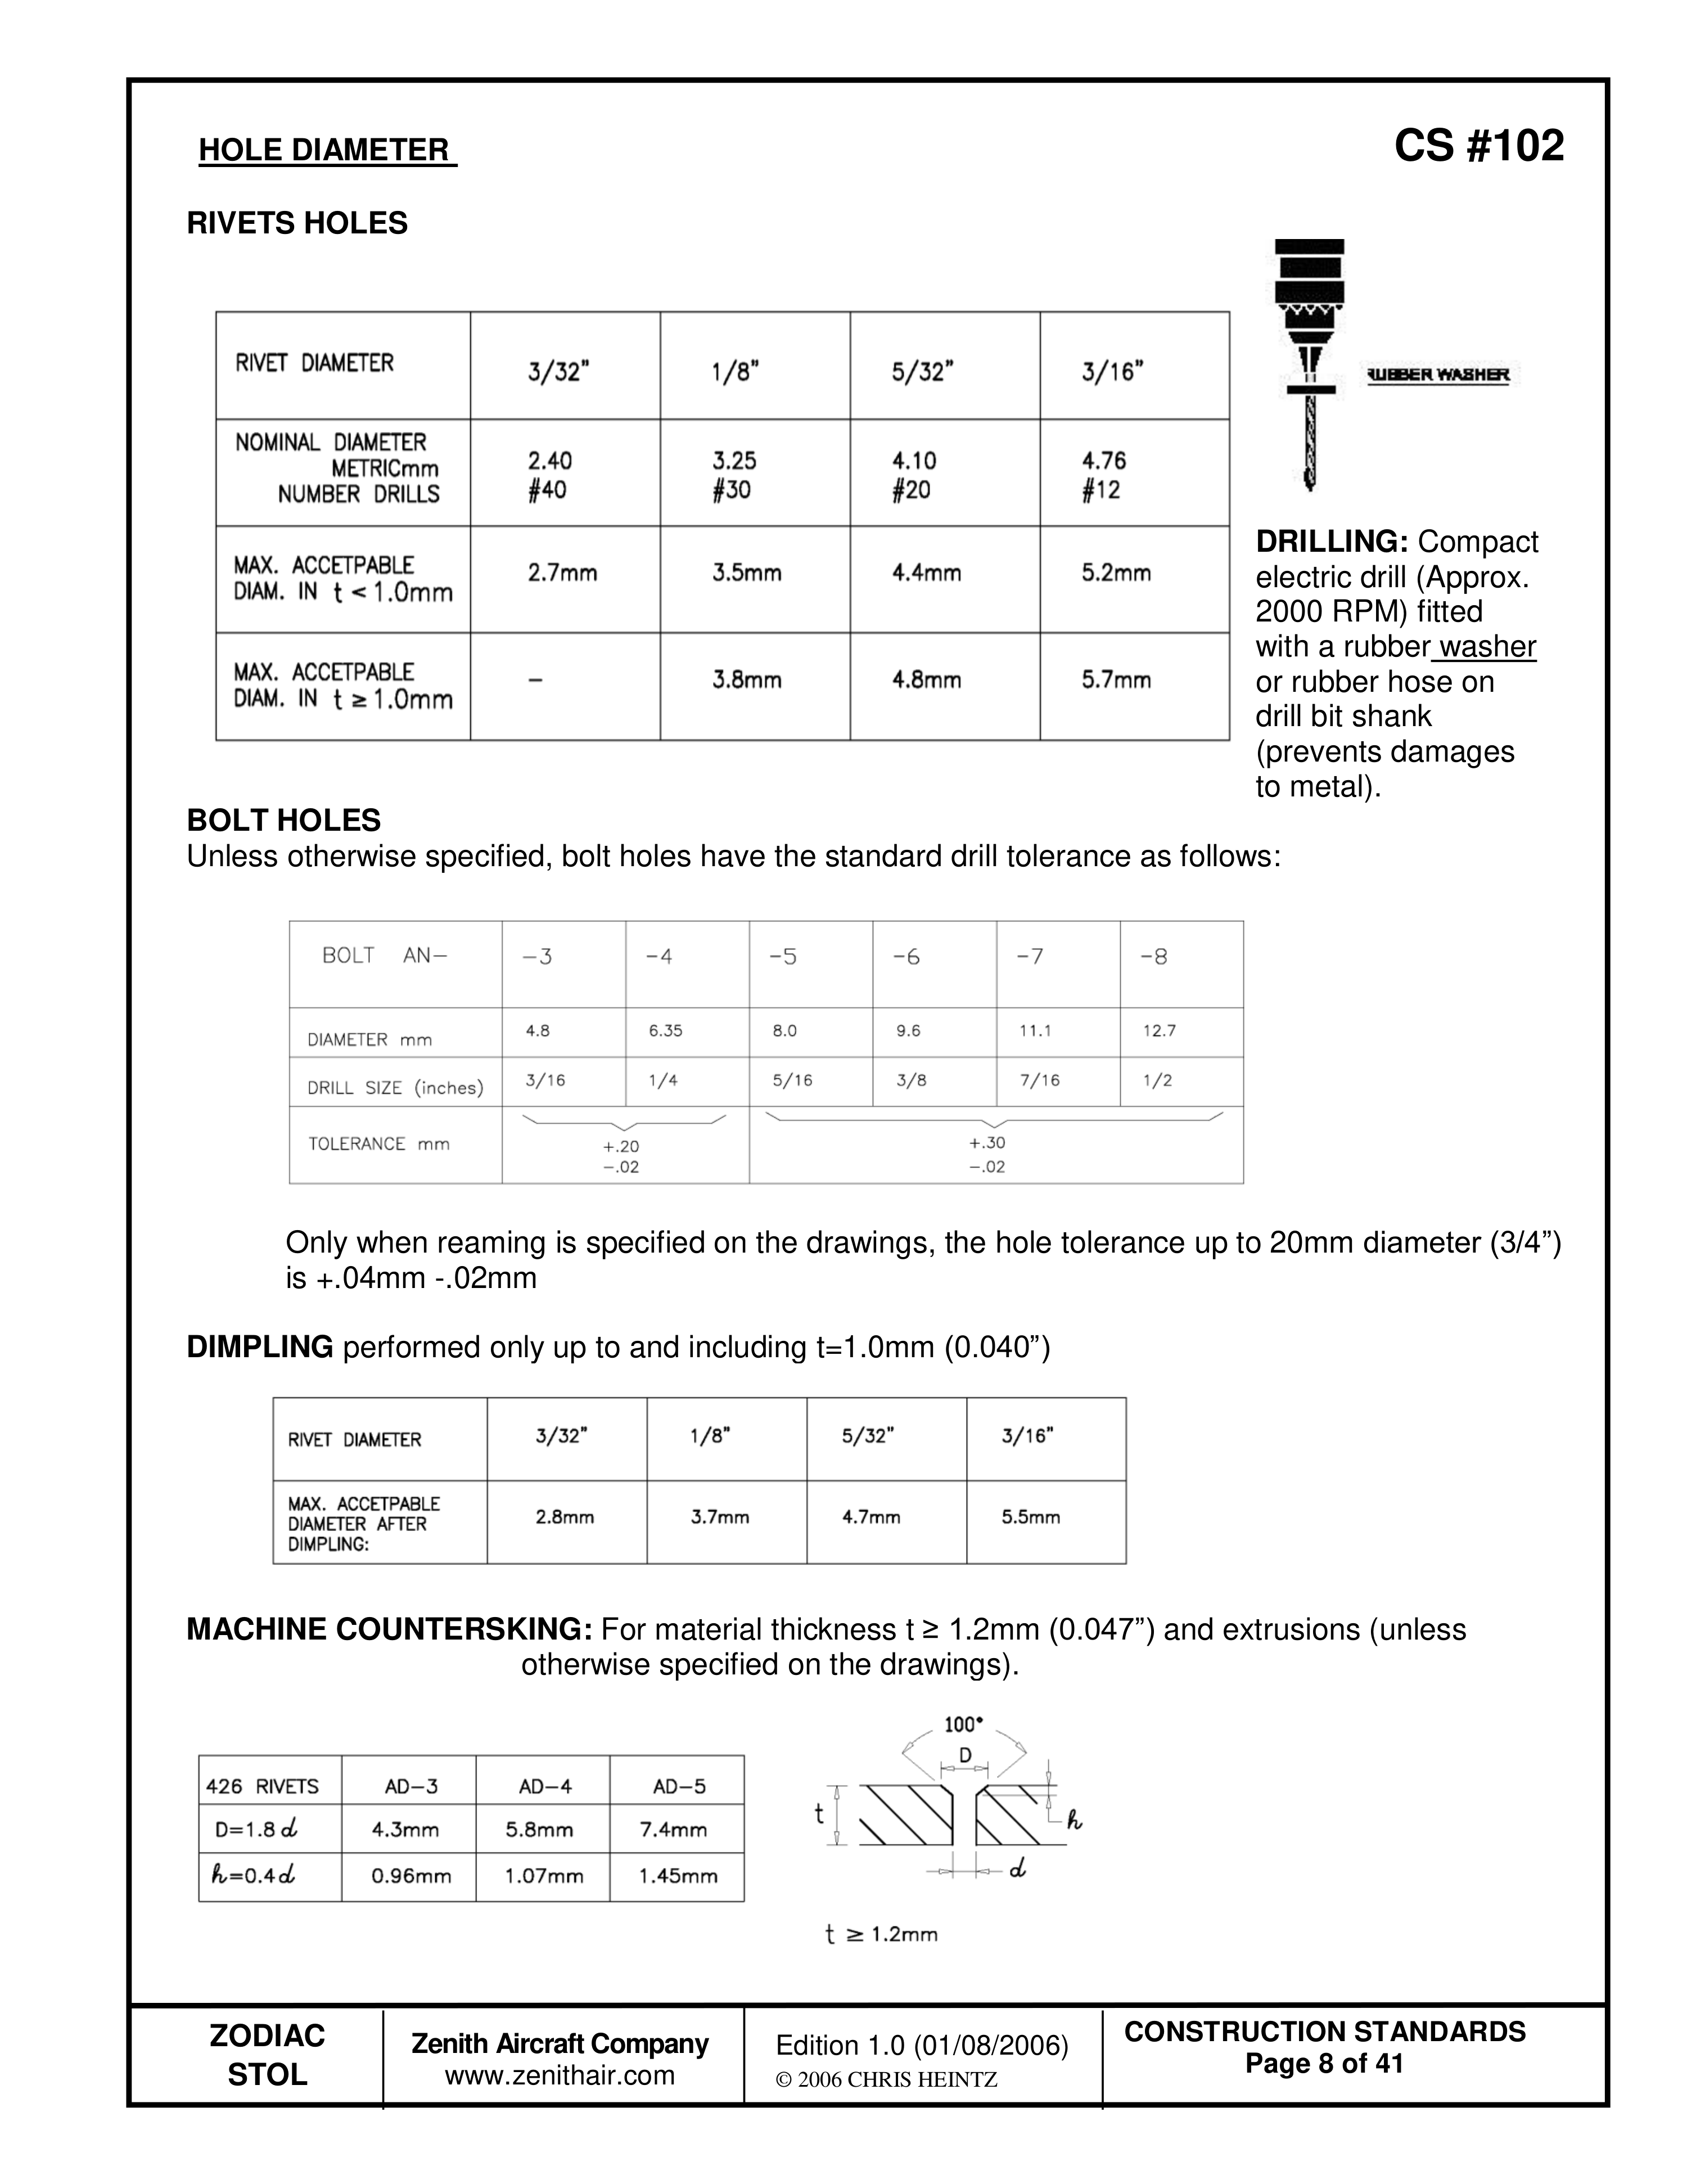
Диаметры сверления и допуски смотрите в соответствующей таблице. Развёртывание выполняется только там, где задано: в тексте для отверстий до 20mm указан допуск +0.04/−0.02mm. Выдавливание лунки — до t=1.0mm включительно; машинное зенкование — при t≥1.2mm и в профилях, если чертёж не задаёт иное. Не путайте снятие заусенца с изготовлением потая.
Заусенцы и края — CS 103
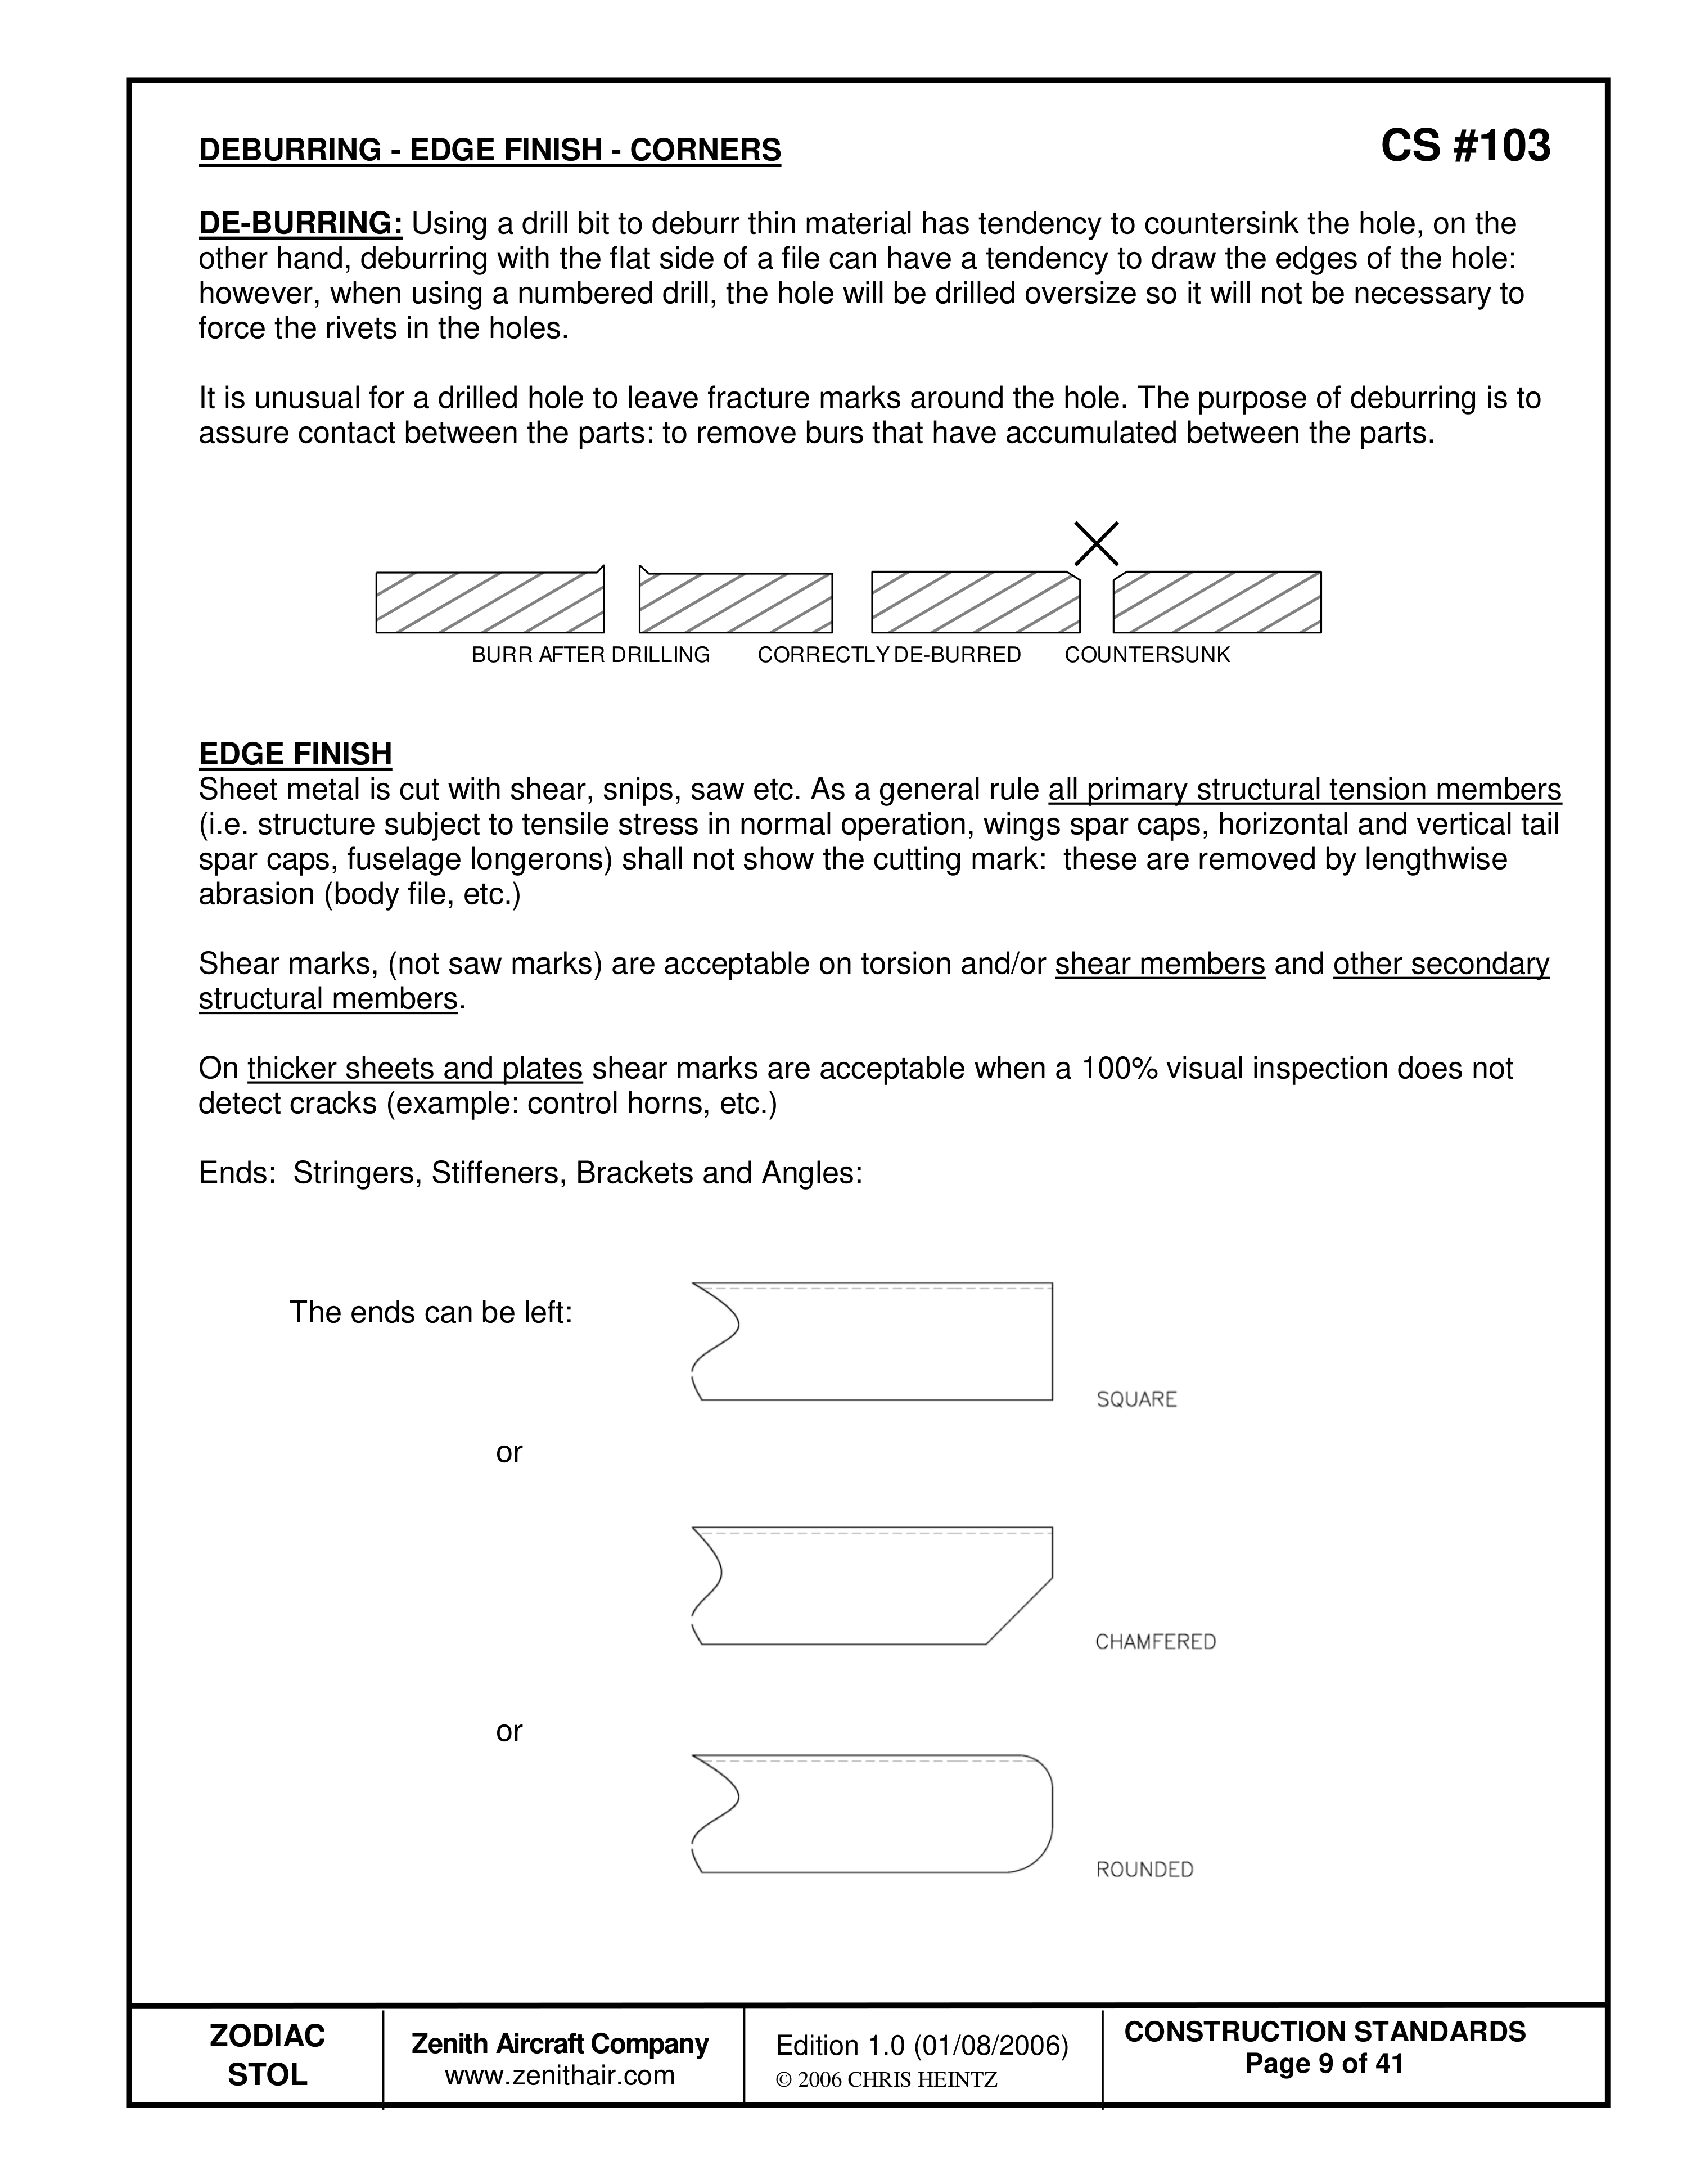
Удаляйте заусенцы между сопрягаемыми деталями, обеспечивая их контакт. Сверло может чрезмерно раззенковать тонкий лист. На основных растянутых элементах, включая пояса лонжеронов и стрингеры фюзеляжа, следы резания убирают продольной обработкой; для прочих элементов условия показаны отдельно.
Клёпка A4/A5 — CS 104
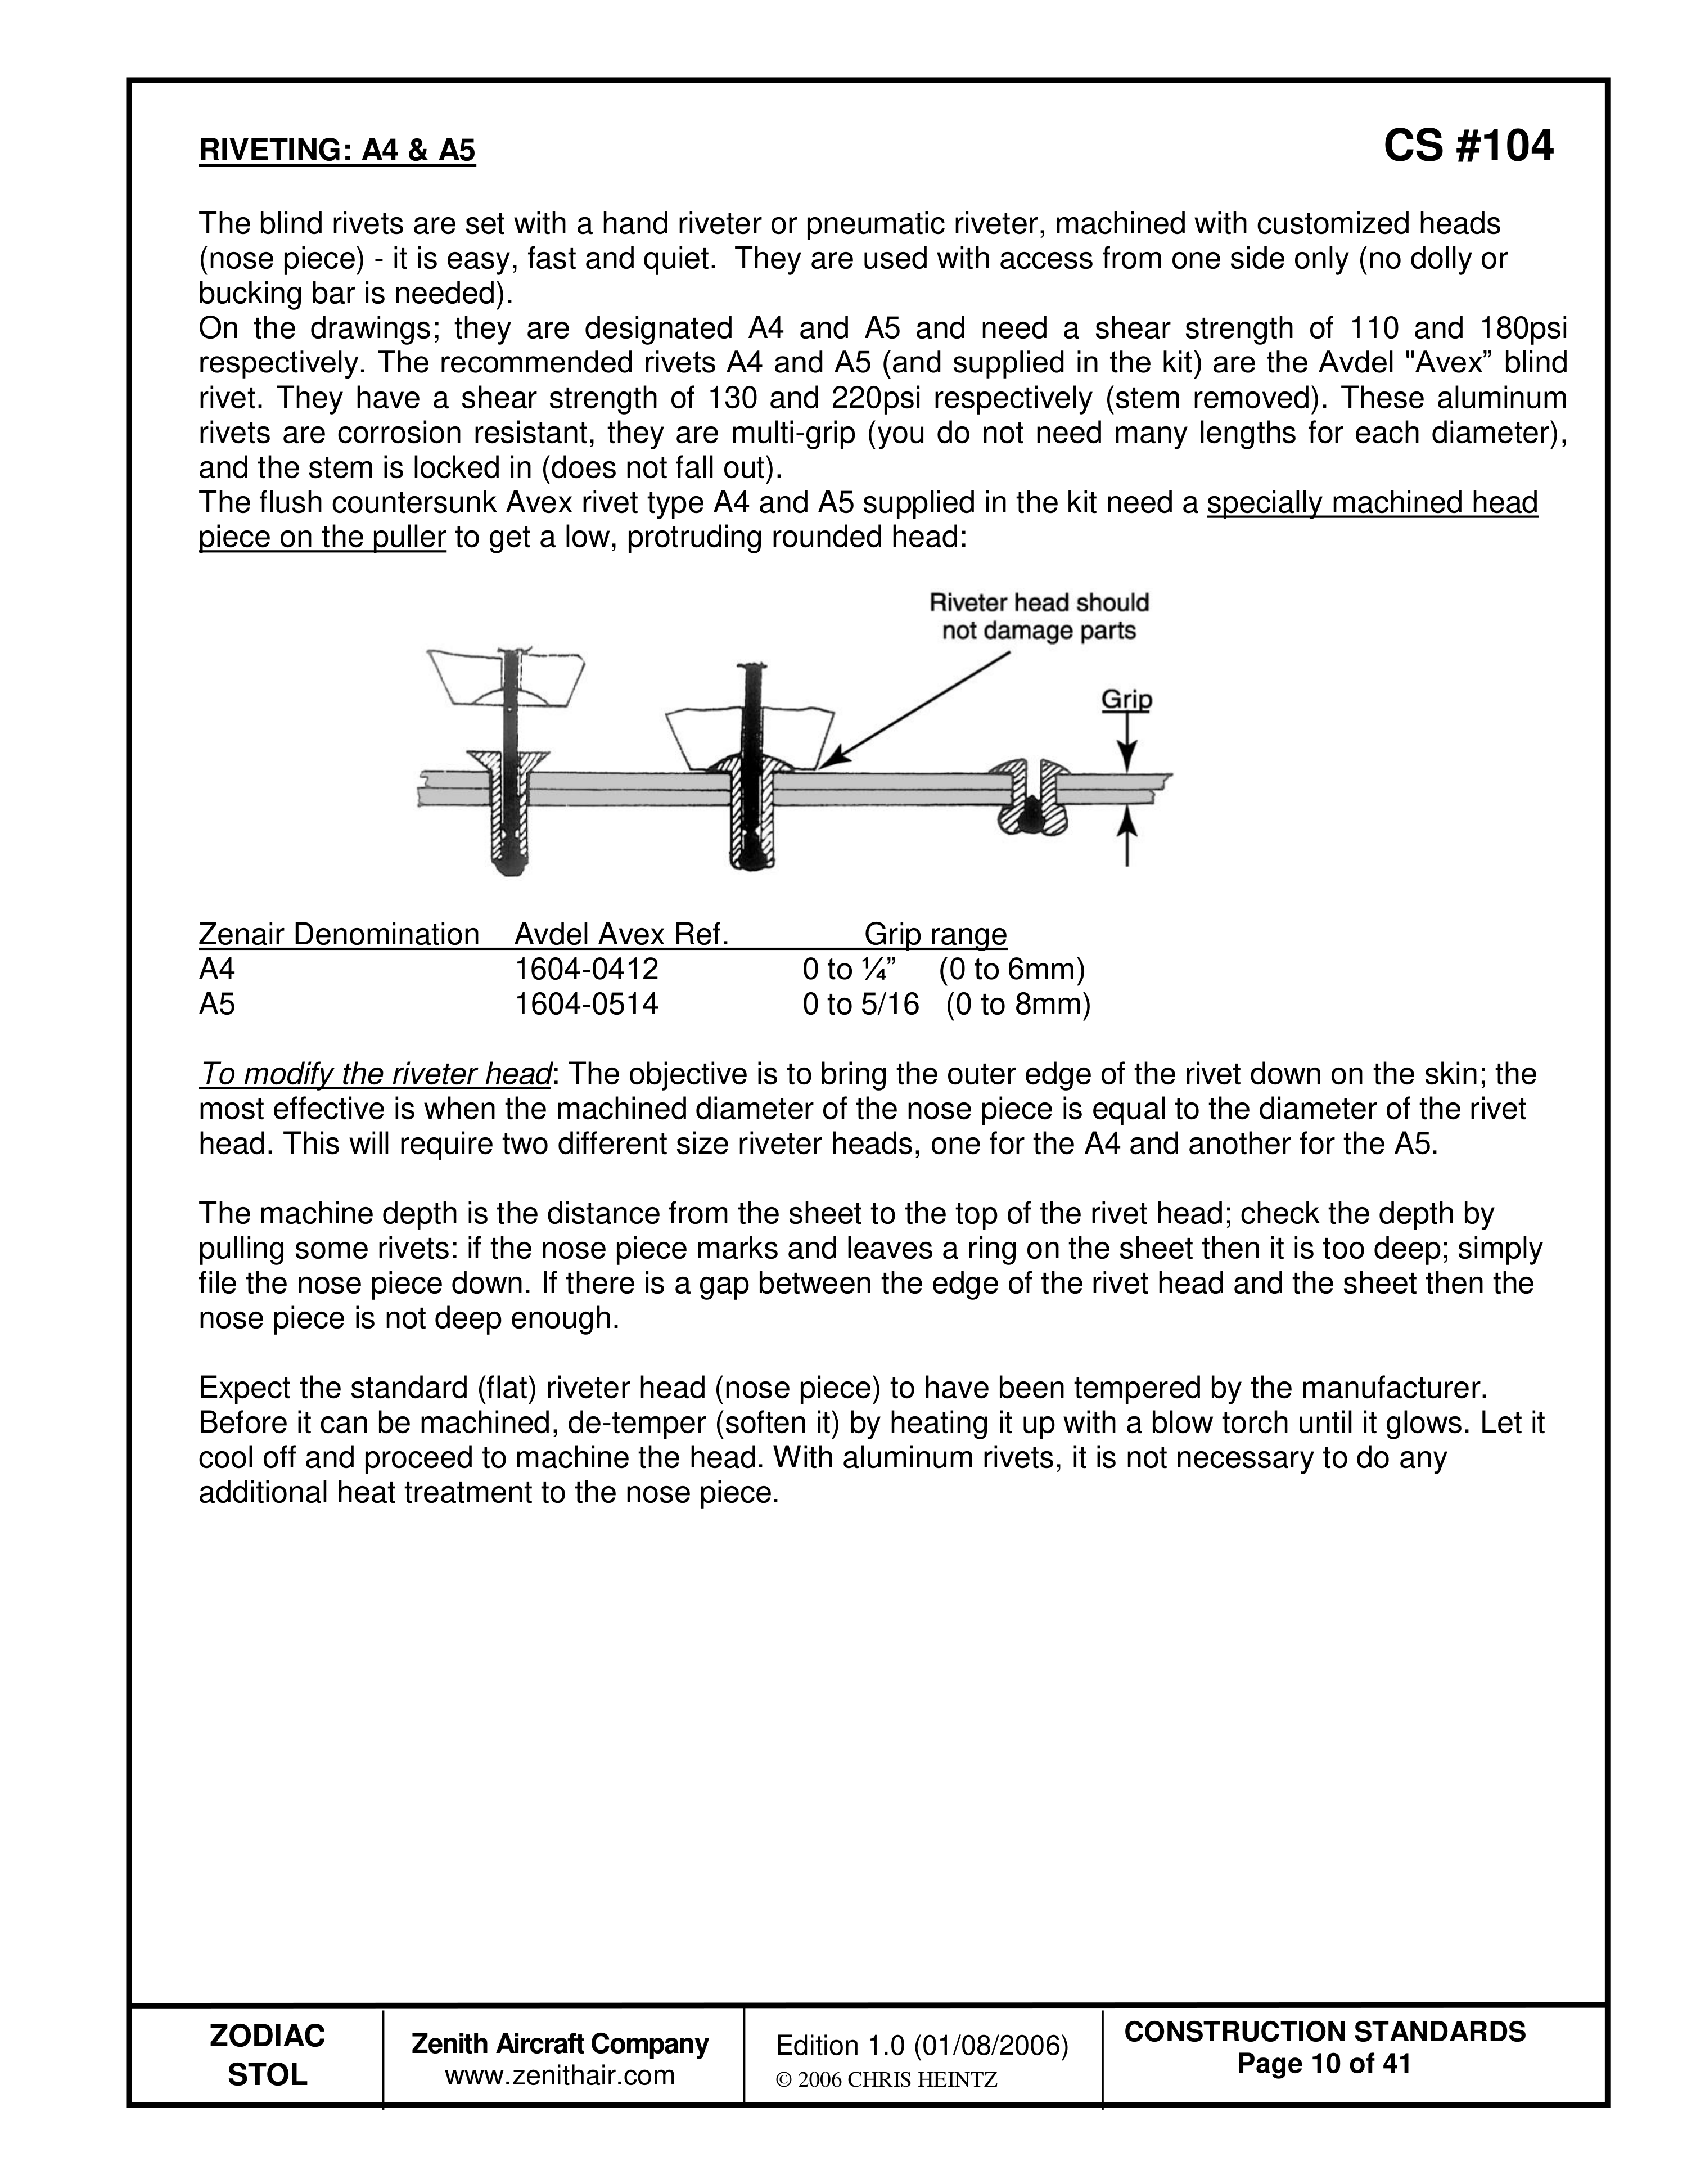
На листе показана специальная насадка заклёпочника для низкой округлой головки Avex. Насадки для A4 и A5 различаются. Проверьте пробные заклёпки: насадка не должна оставлять кольцевой след на листе, а край головки — зазор. Таблица содержит Avex 1604-0412 и 1604-0514. Числа прочности с единицами в старом тексте не используются здесь как самостоятельный расчёт соединения.
Защита от коррозии — CS 105
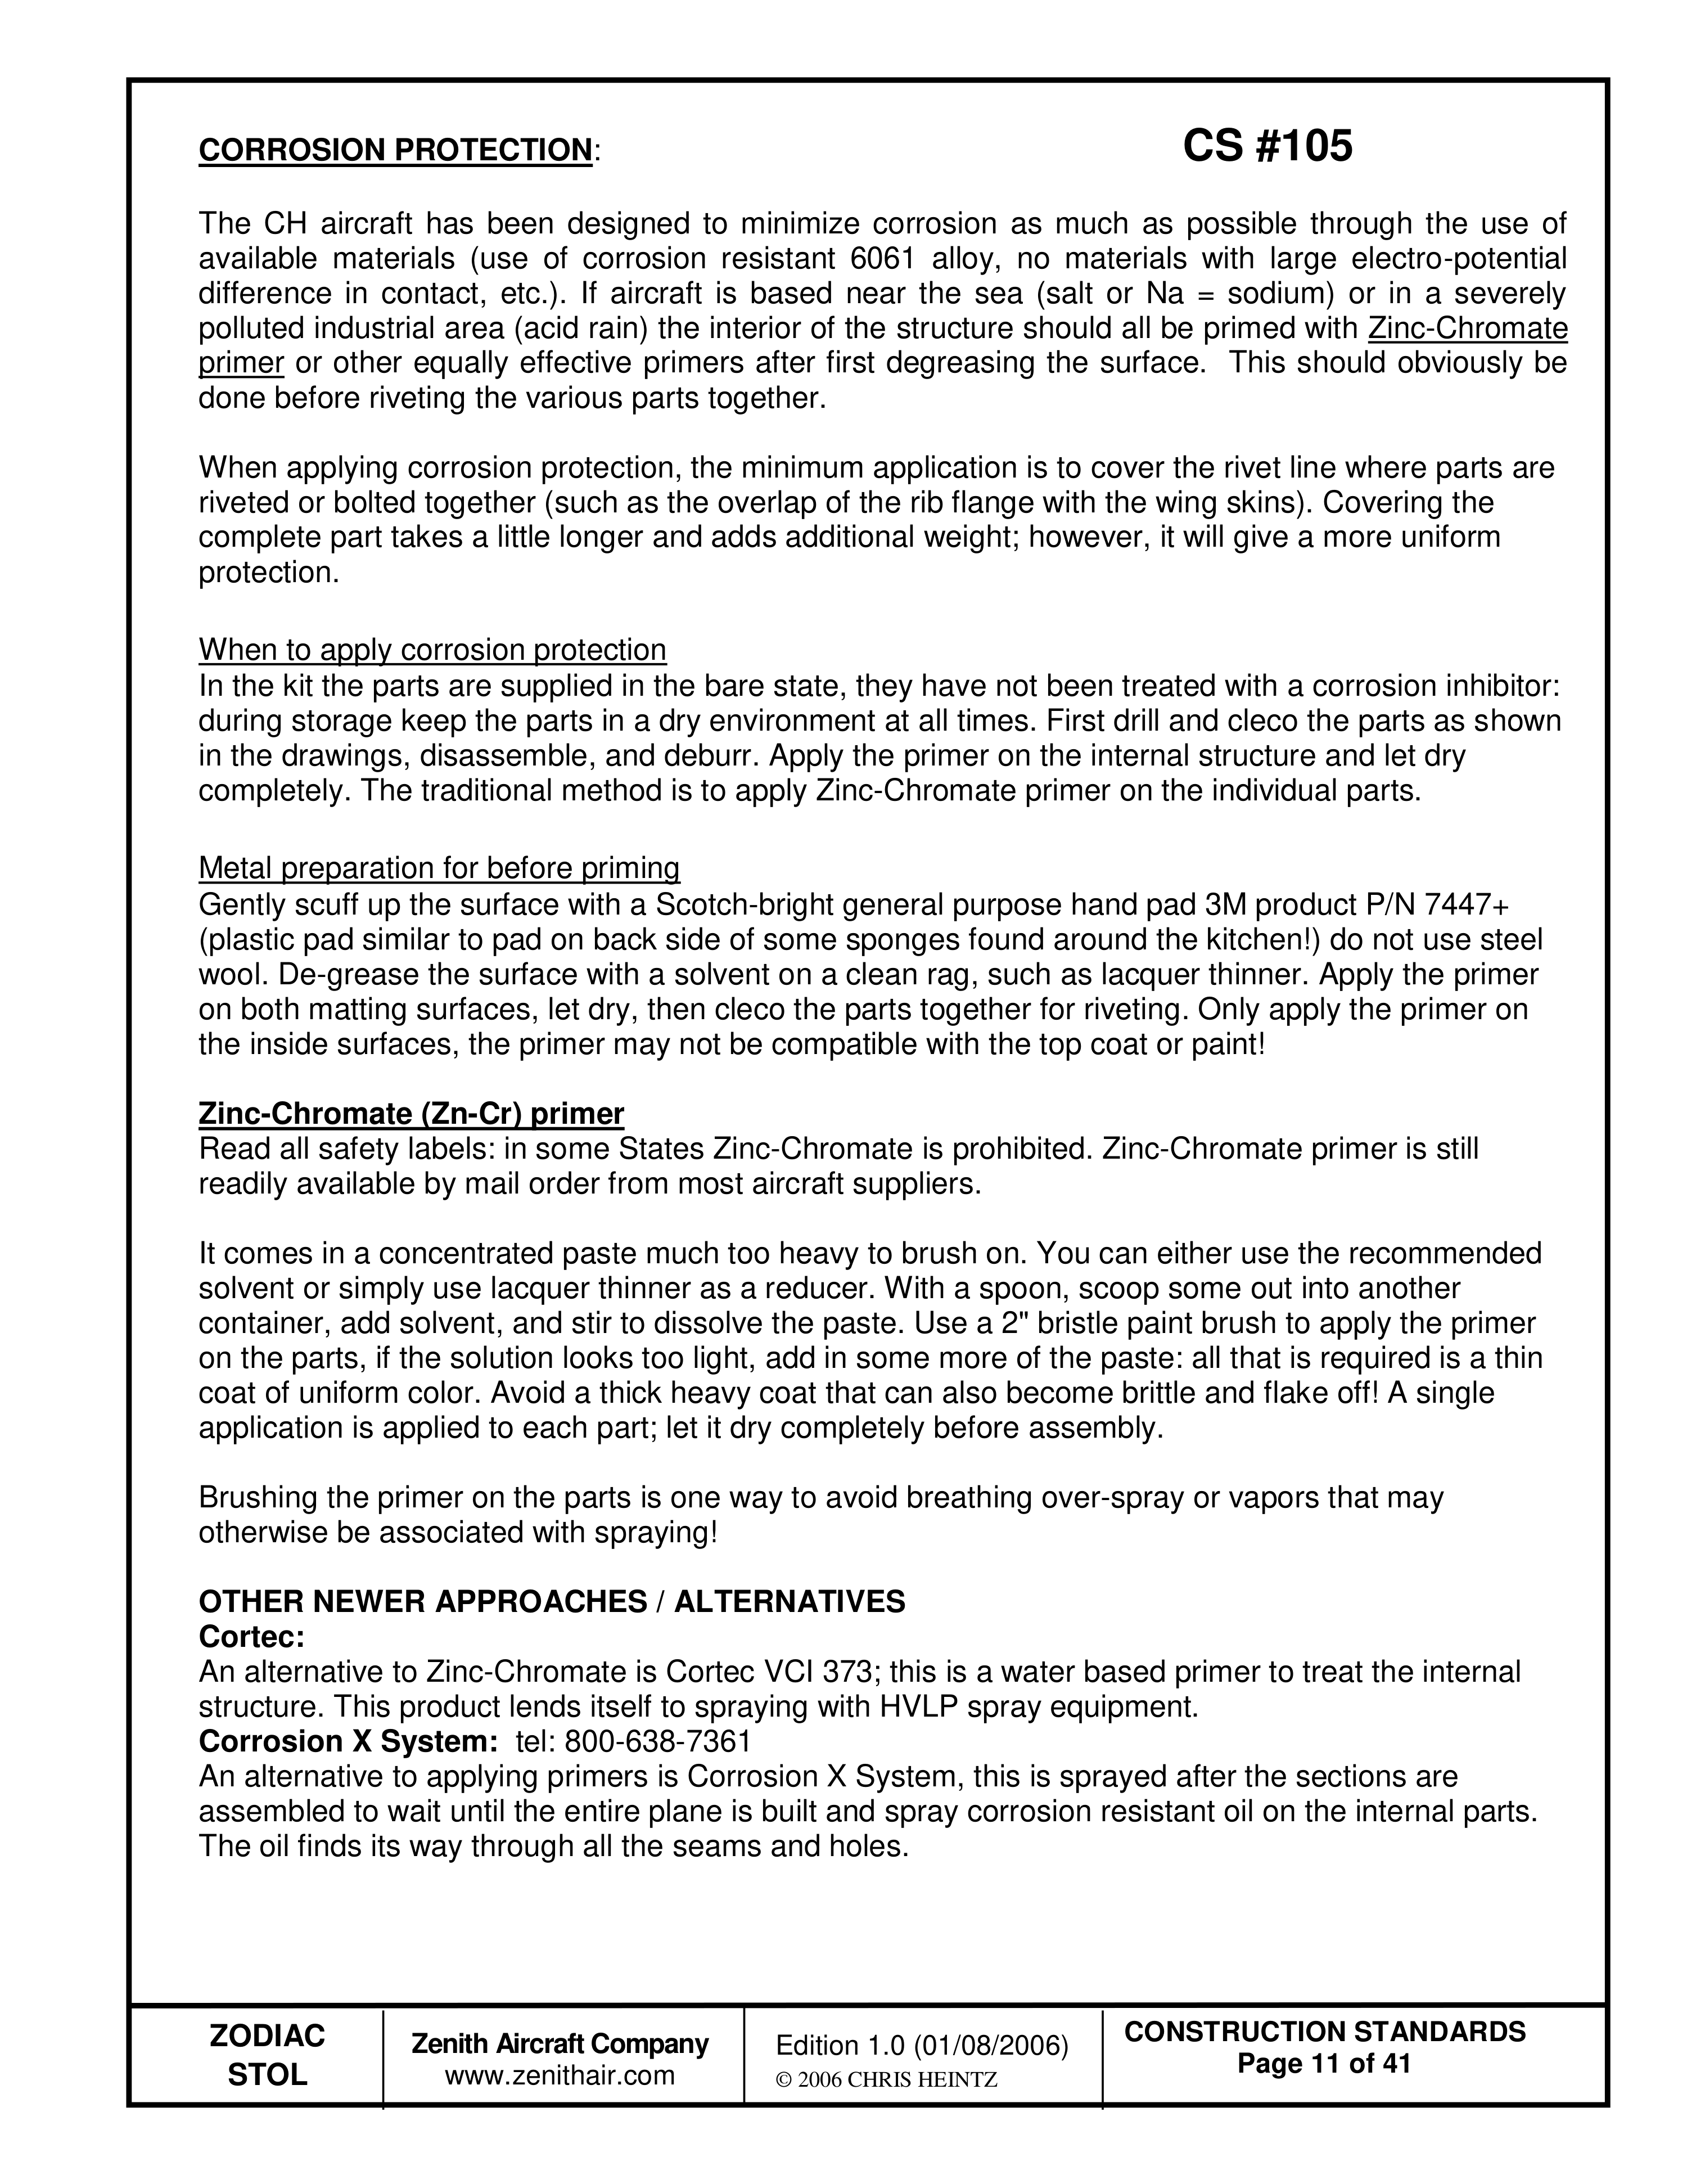
Храните детали сухими. После сверления и удаления заусенцев подготовьте и обезжирьте сопрягаемые поверхности, нанесите совместимый тонкий равномерный грунт и полностью высушите перед клёпкой. Источник запрещает стальную вату и требует читать предупреждения химических средств, отдельно отмечая ограничения цинк-хроматного грунта. Старые названия Zinc-Chromate, Cortec VCI 373 и Corrosion X — варианты из редакции 2006 года, а не универсальная замена системе покрытия конкретного комплекта.
Крутка — CS 106
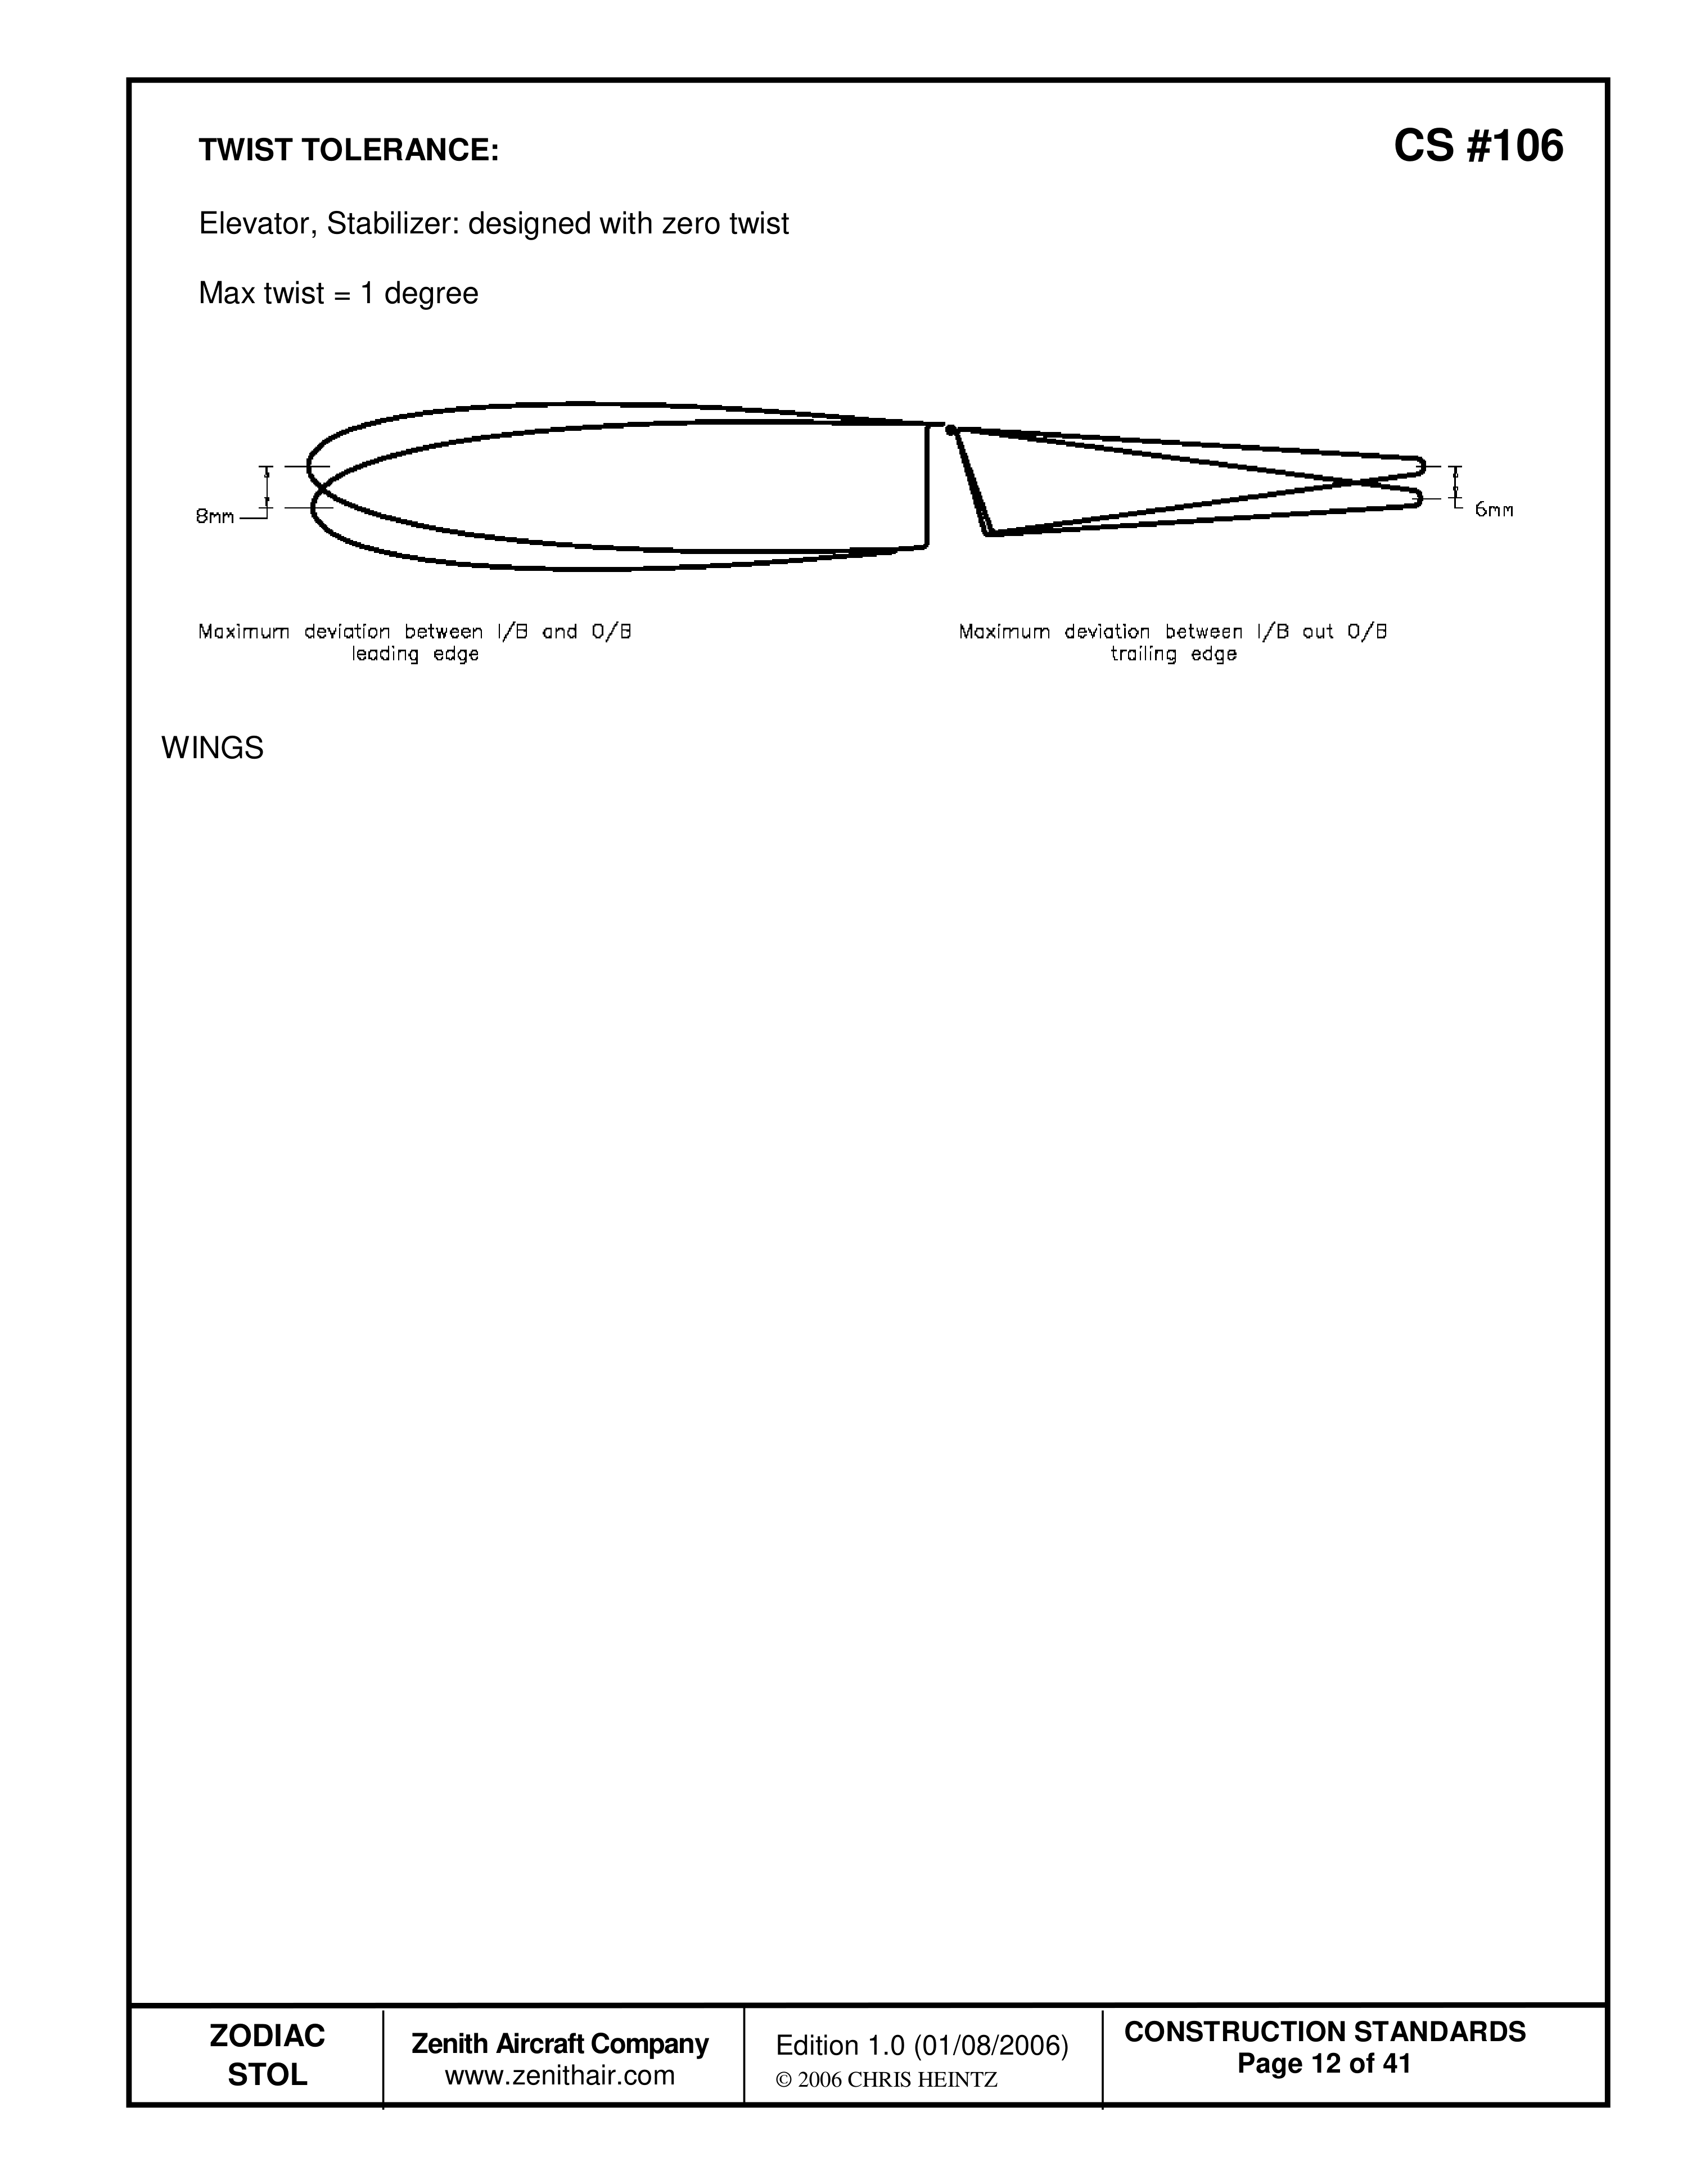
Стабилизатор и руль высоты в общем справочнике рассчитаны без крутки; указан общий максимум 1°. Для крыла пользуйтесь его отдельной схемой и применимым чертежом. Допуски одного узла не переносятся автоматически на другой.
Материалы — CS 200
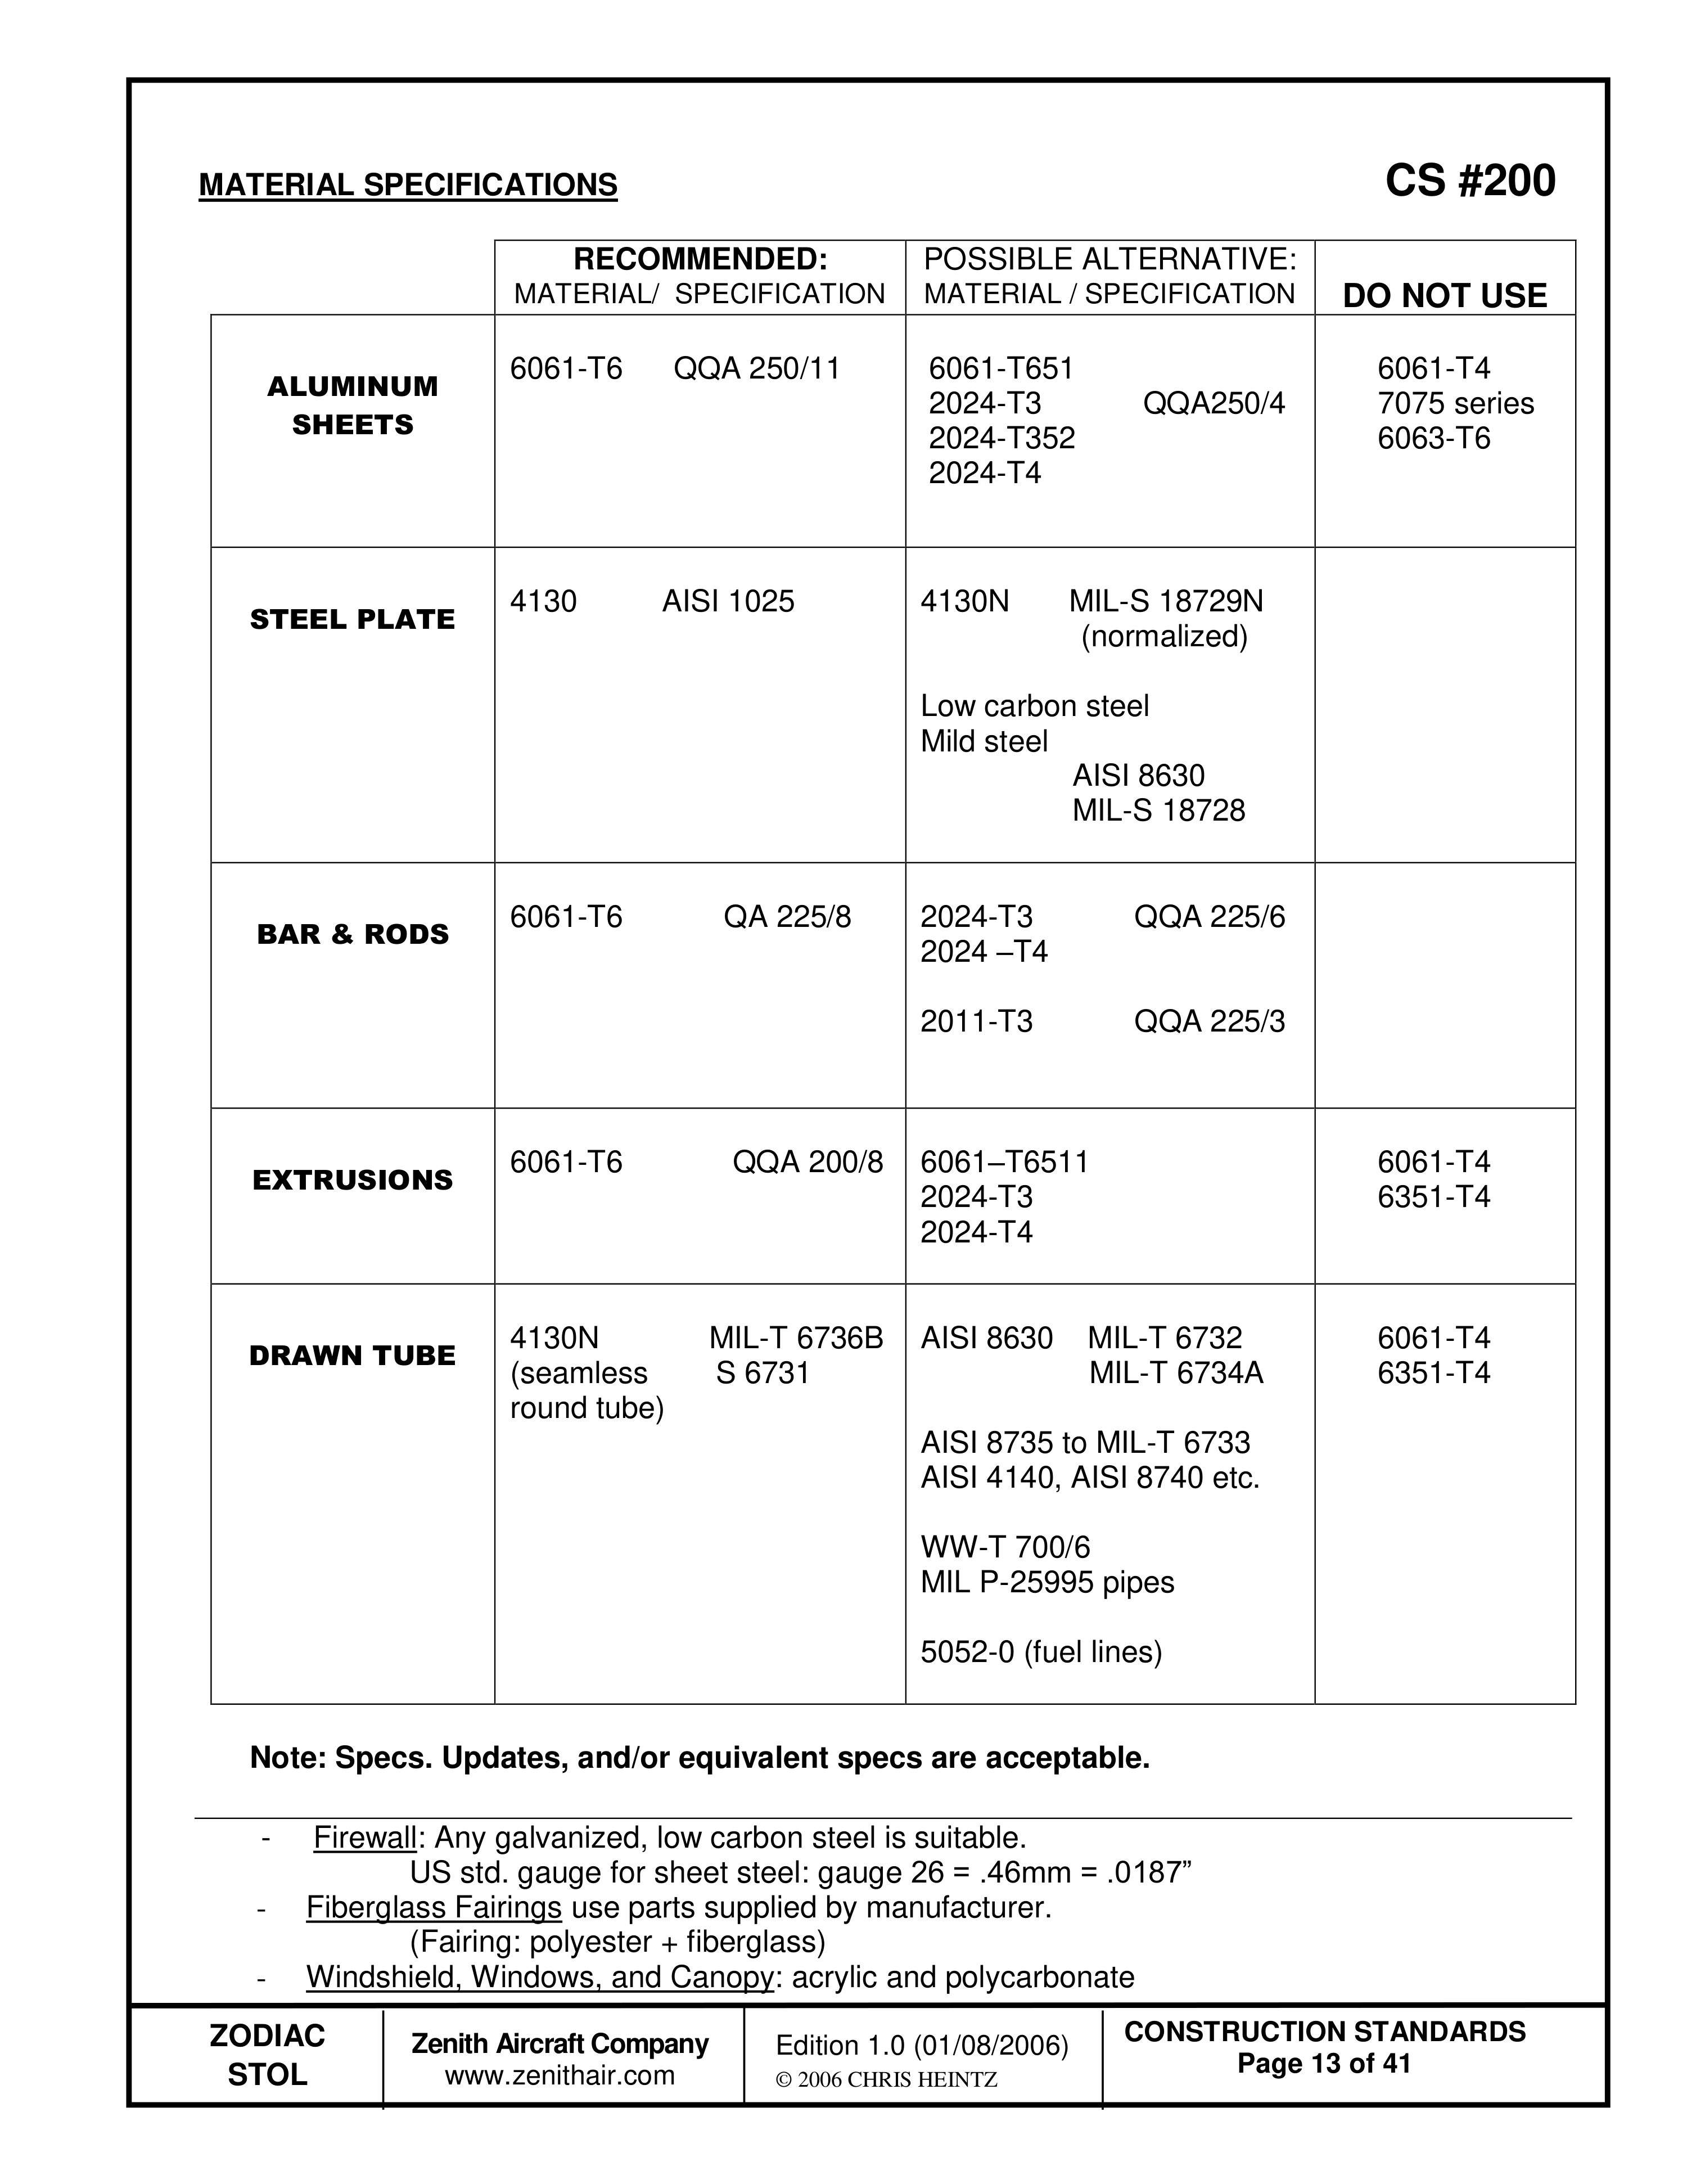
Таблица разделяет рекомендуемые материалы, допустимые альтернативы и запрещённые варианты. Выбирайте строку по виду полуфабриката и состоянию материала. Один и тот же номер сплава без обозначения термообработки недостаточен; исходная таблица сохранена целиком.
Свойства алюминиевых сплавов — CS 201
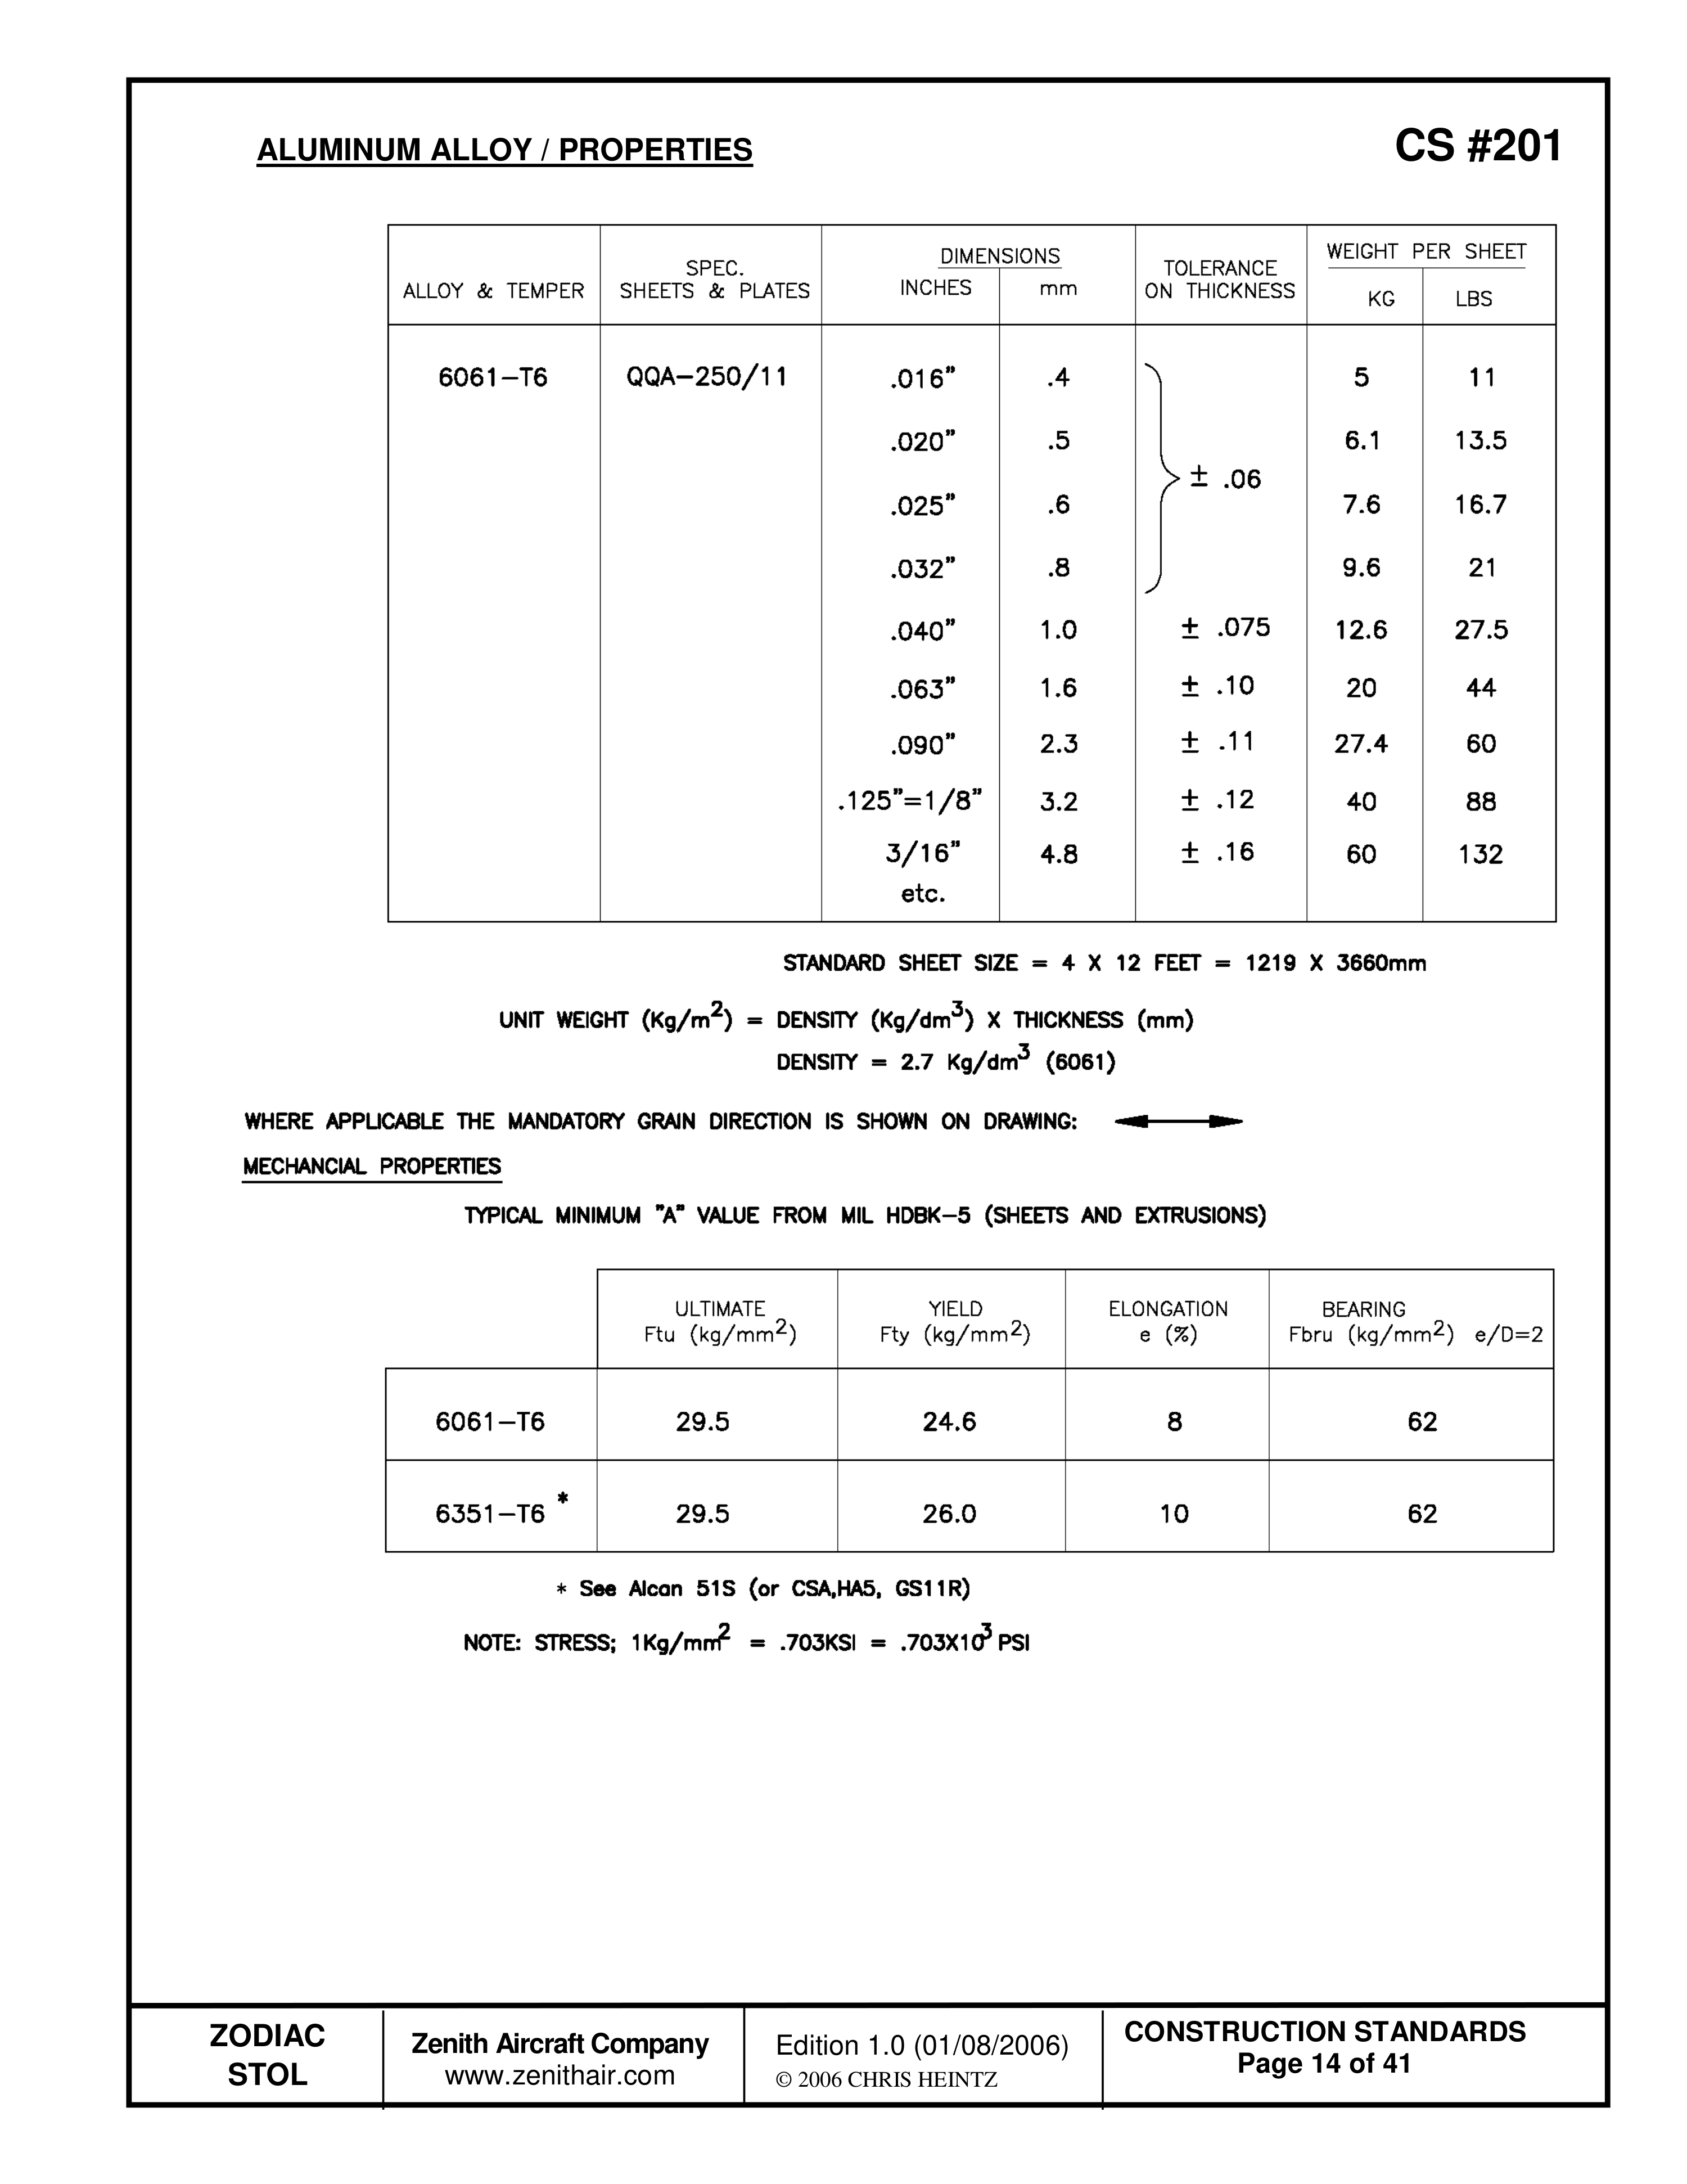
Полная таблица сохраняет состояния материала, пределы прочности и относительное удлинение. Не заменяйте столбцы друг другом и не выбирайте заготовку только по внешнему виду.
Сталь — CS 202
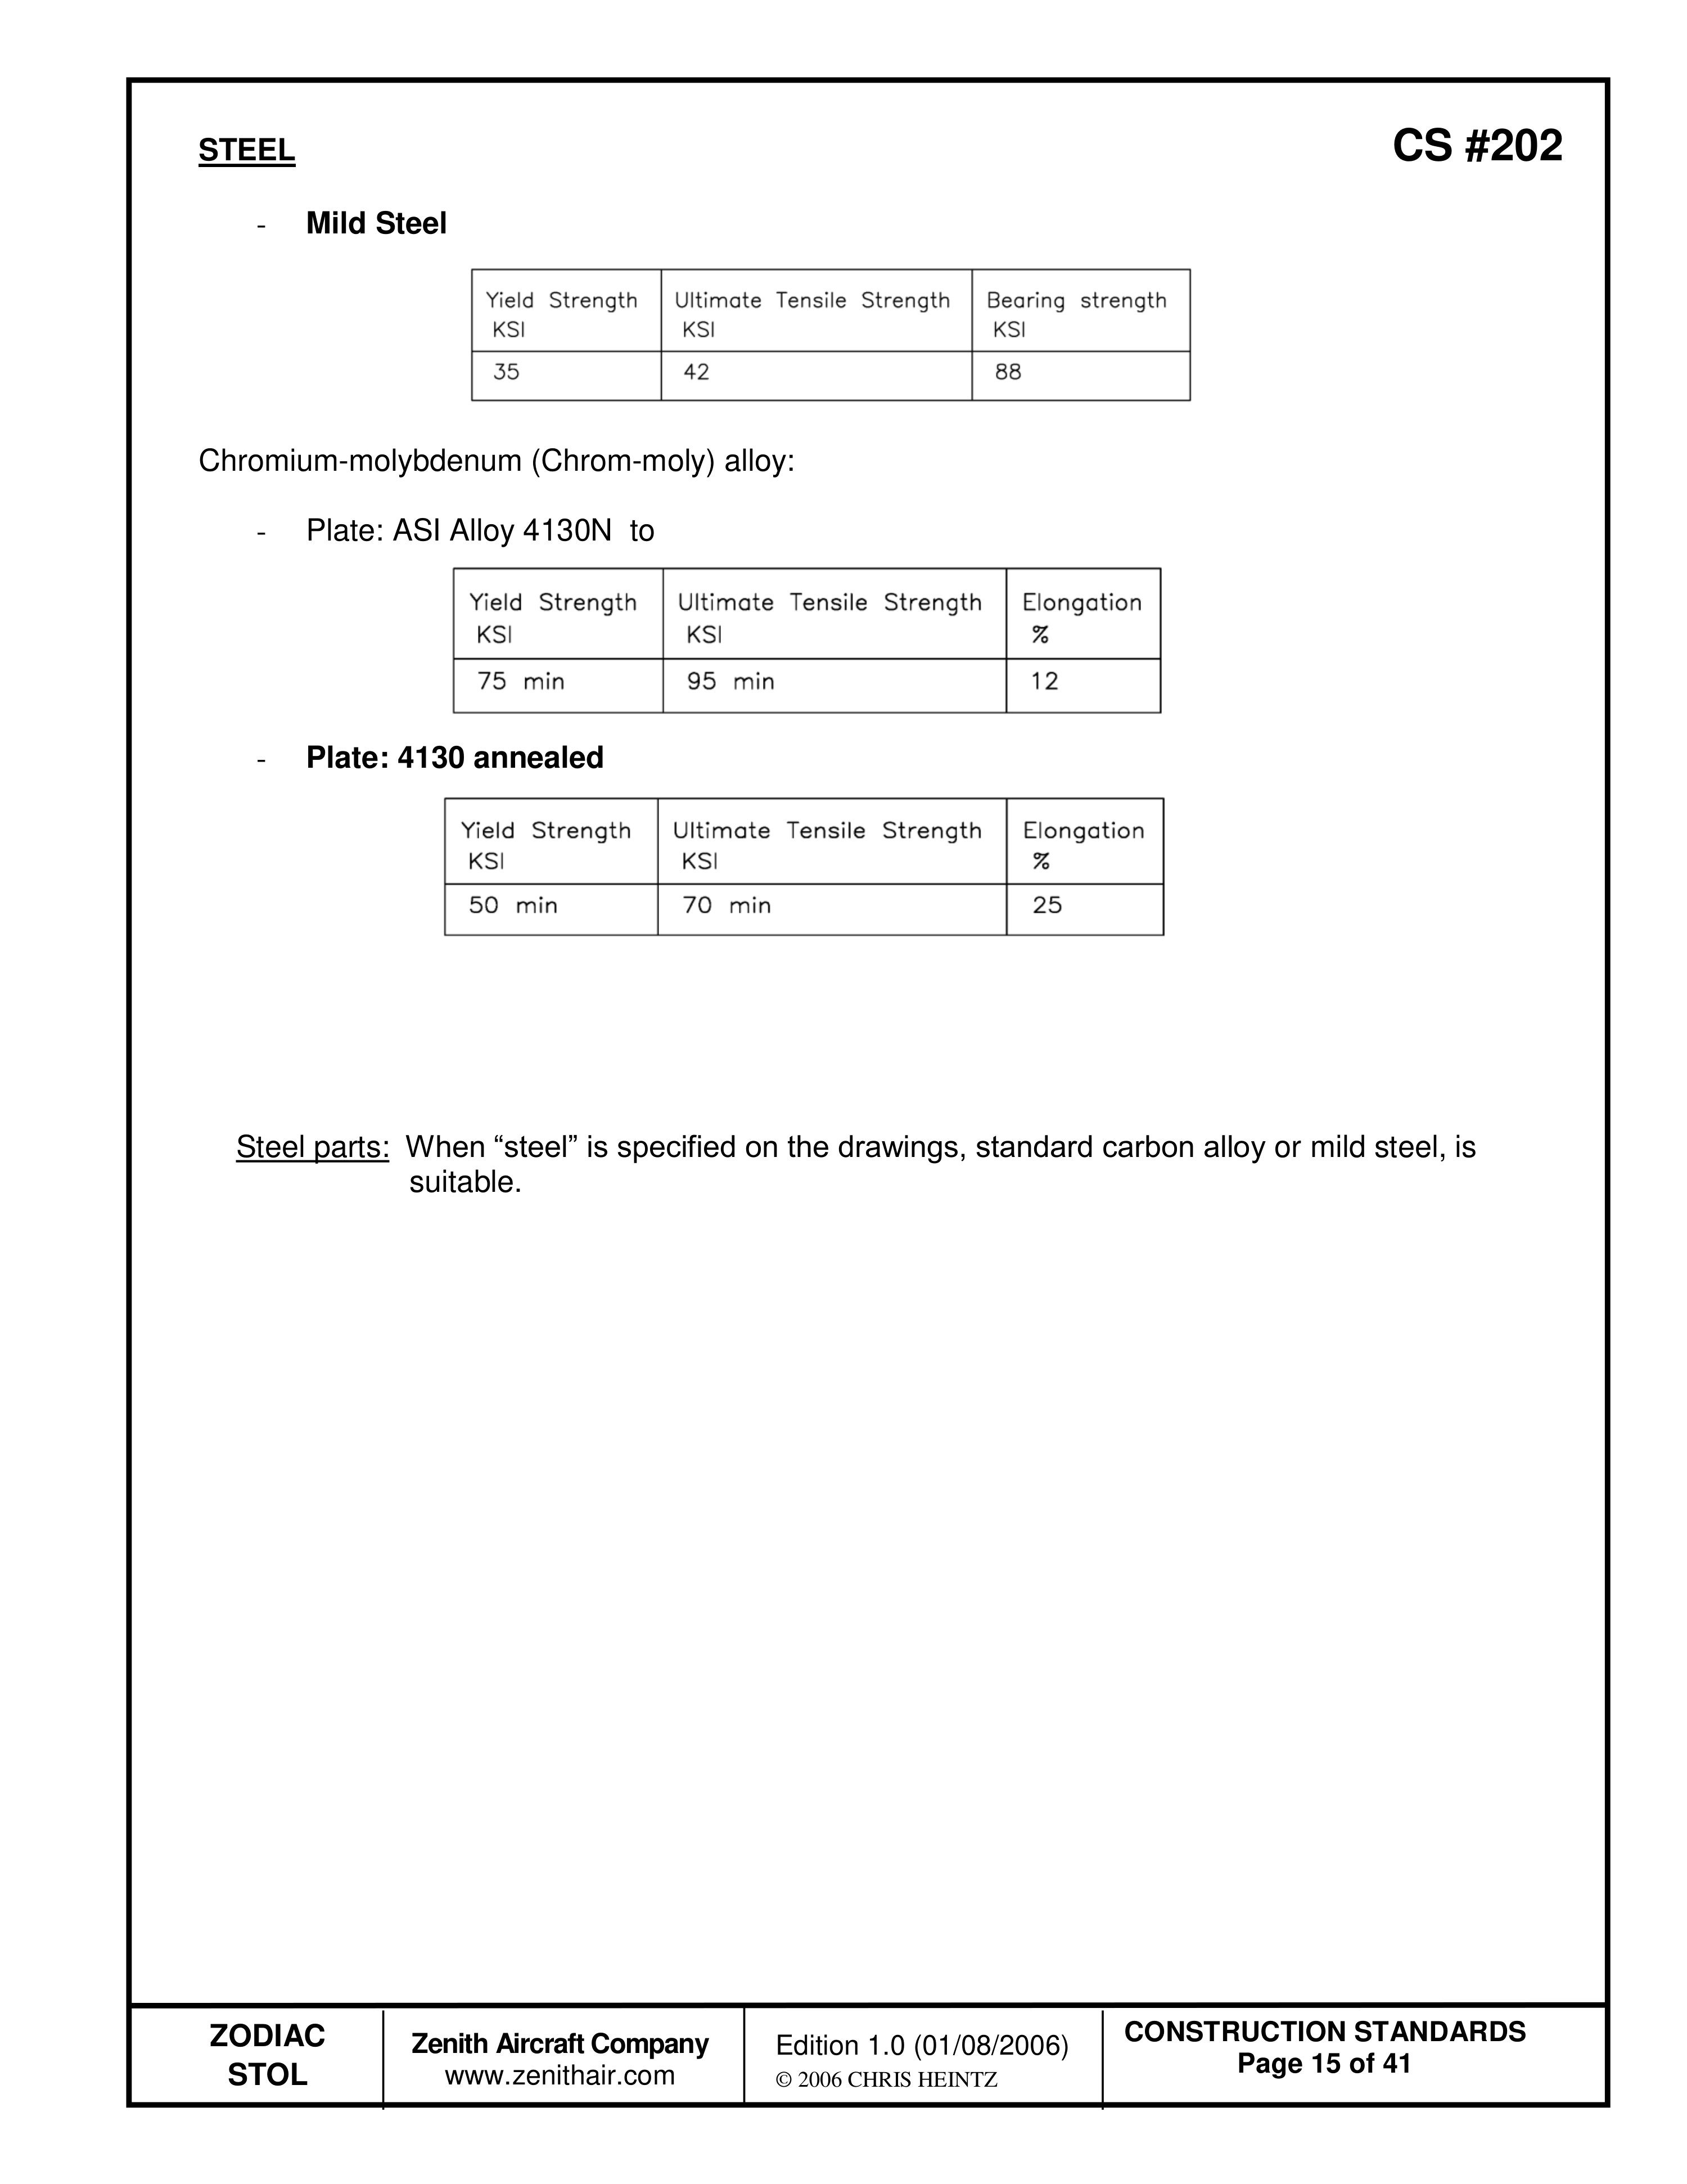
Отдельно показаны обычная углеродистая сталь и хромомолибденовая 4130 в нормализованном либо отожжённом состоянии. Общее слово steel на чертеже и конкретная запись 4130N означают разные требования; сверяйте обозначение детали.
Сварка — CS 203
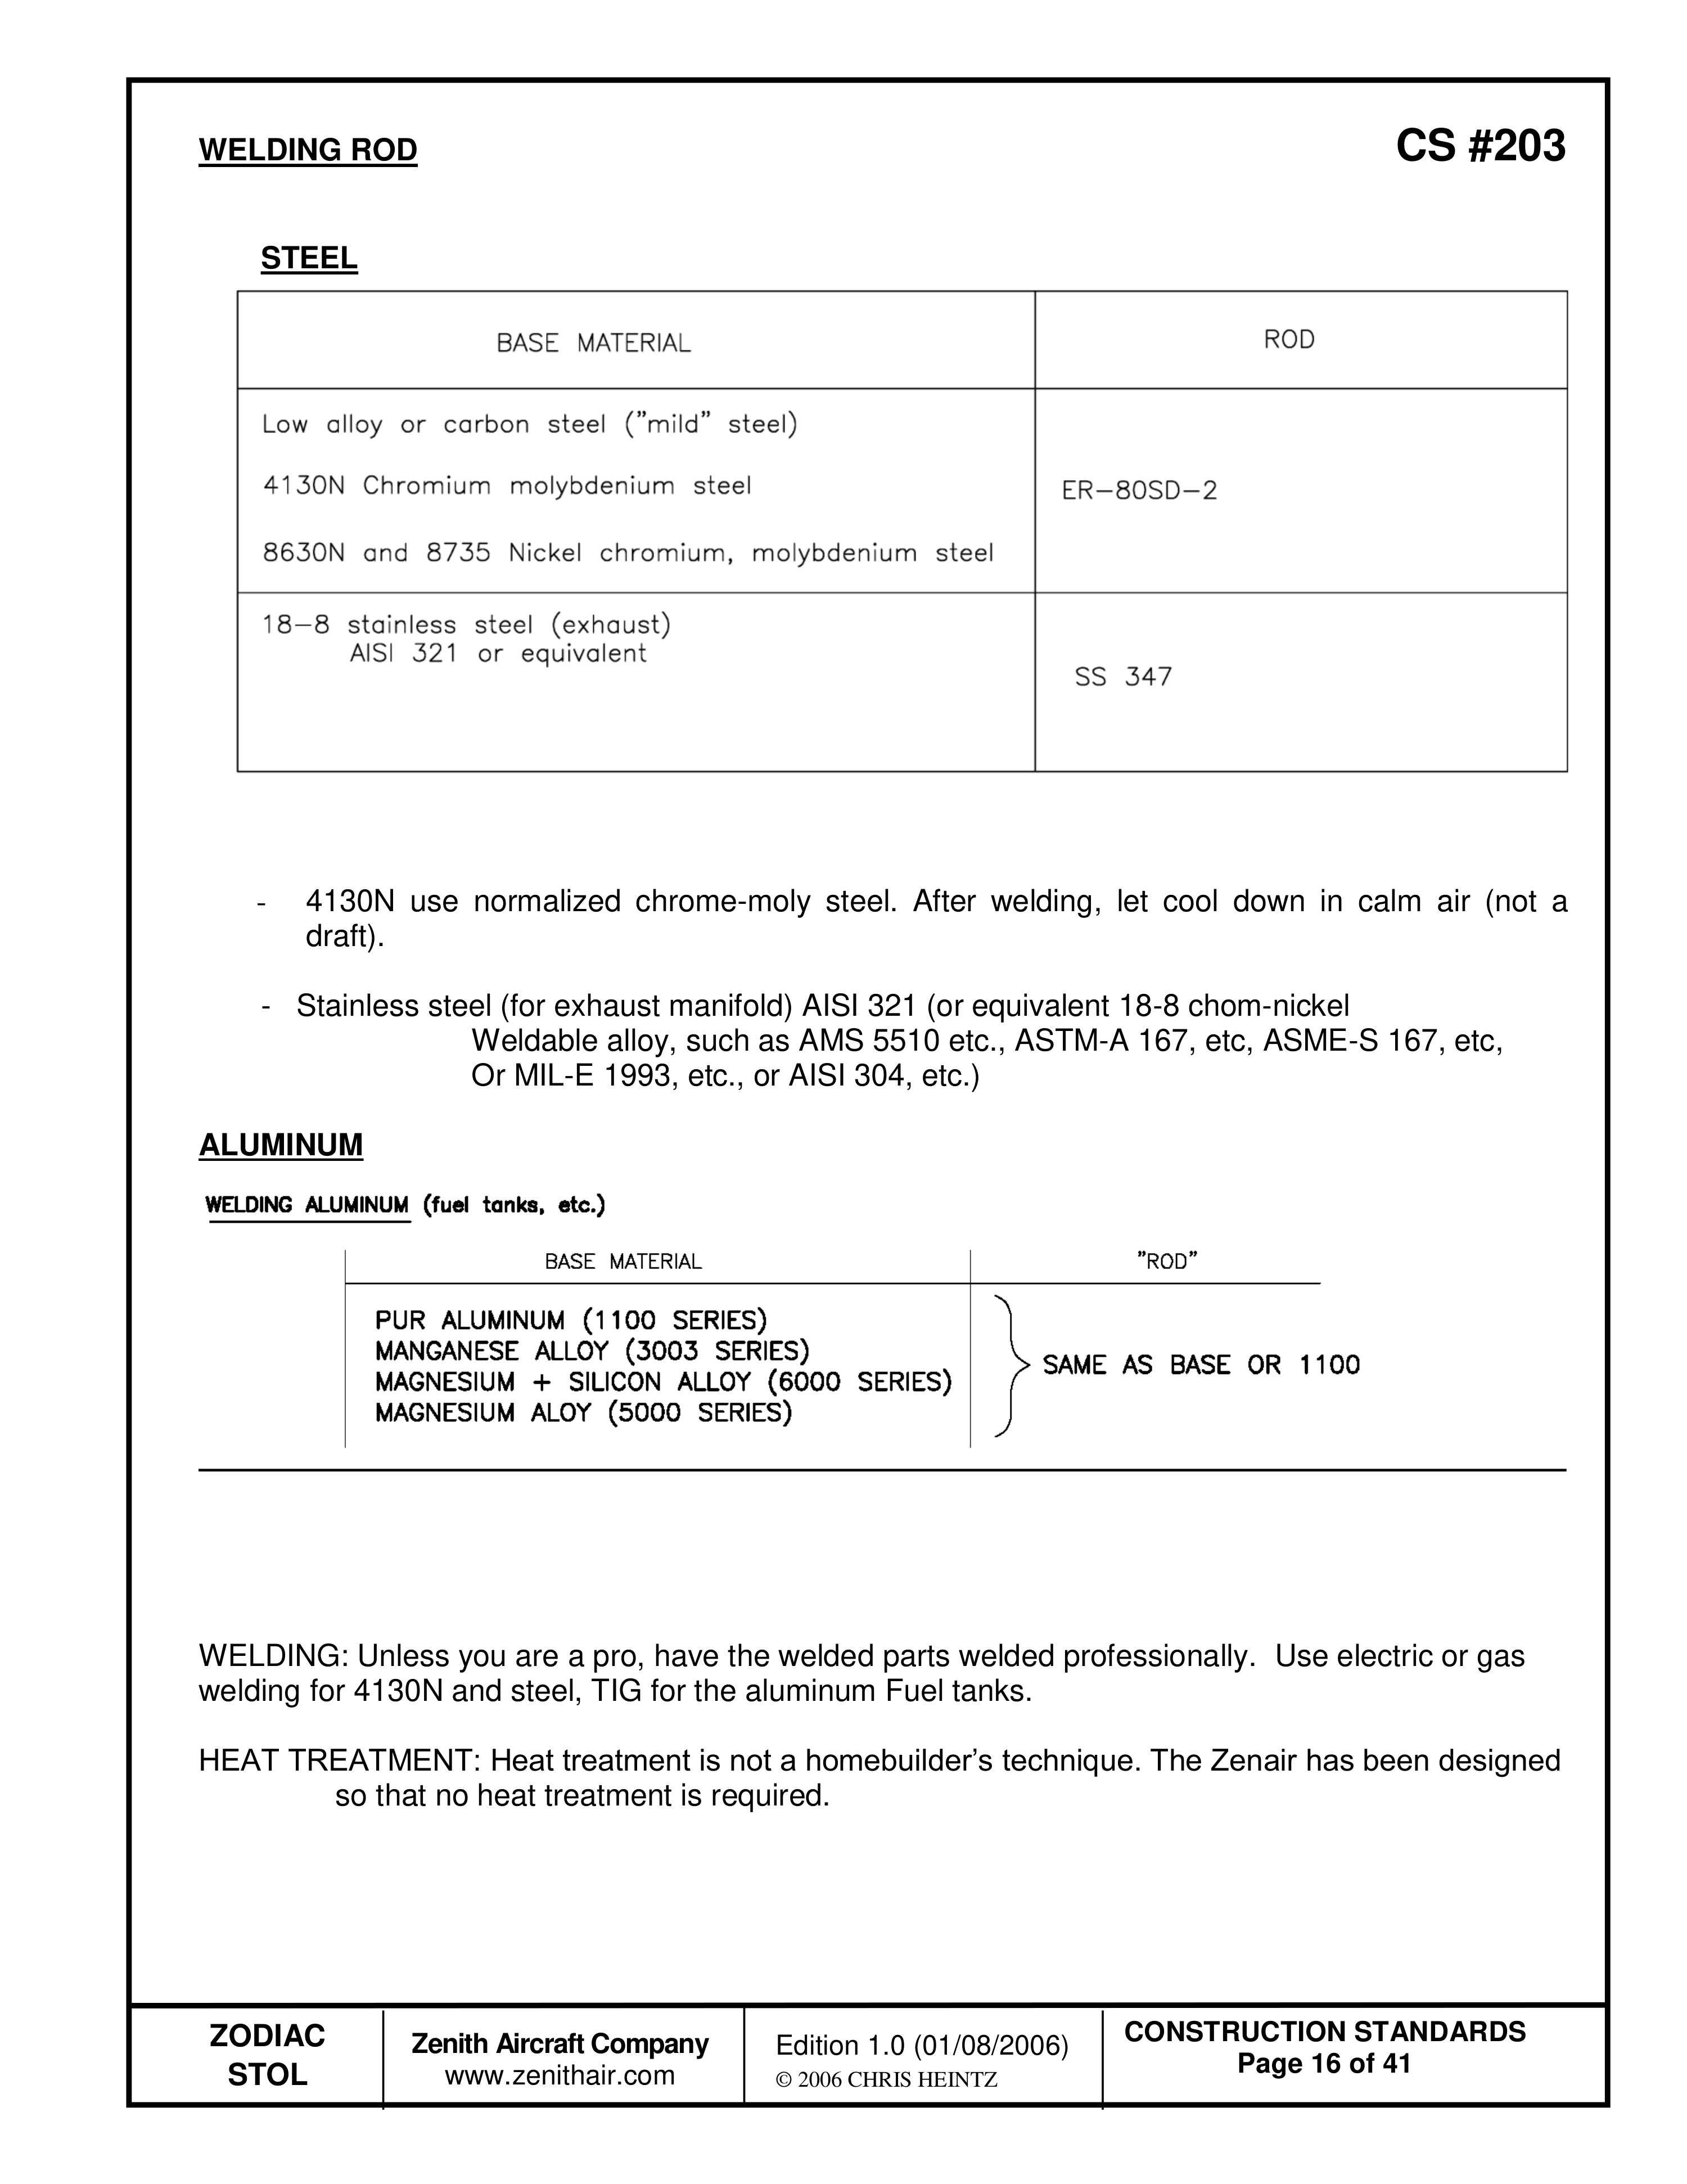
Исходник относит сварку ответственных деталей к профессиональной работе; для алюминиевых баков показана TIG. 4130N после сварки охлаждают в спокойном воздухе без сквозняка. Домашняя термообработка этим комплектом норм не предусматривается. Подбор присадок и марок сохраняется в исходной таблице.
Допуски длины — CS 300
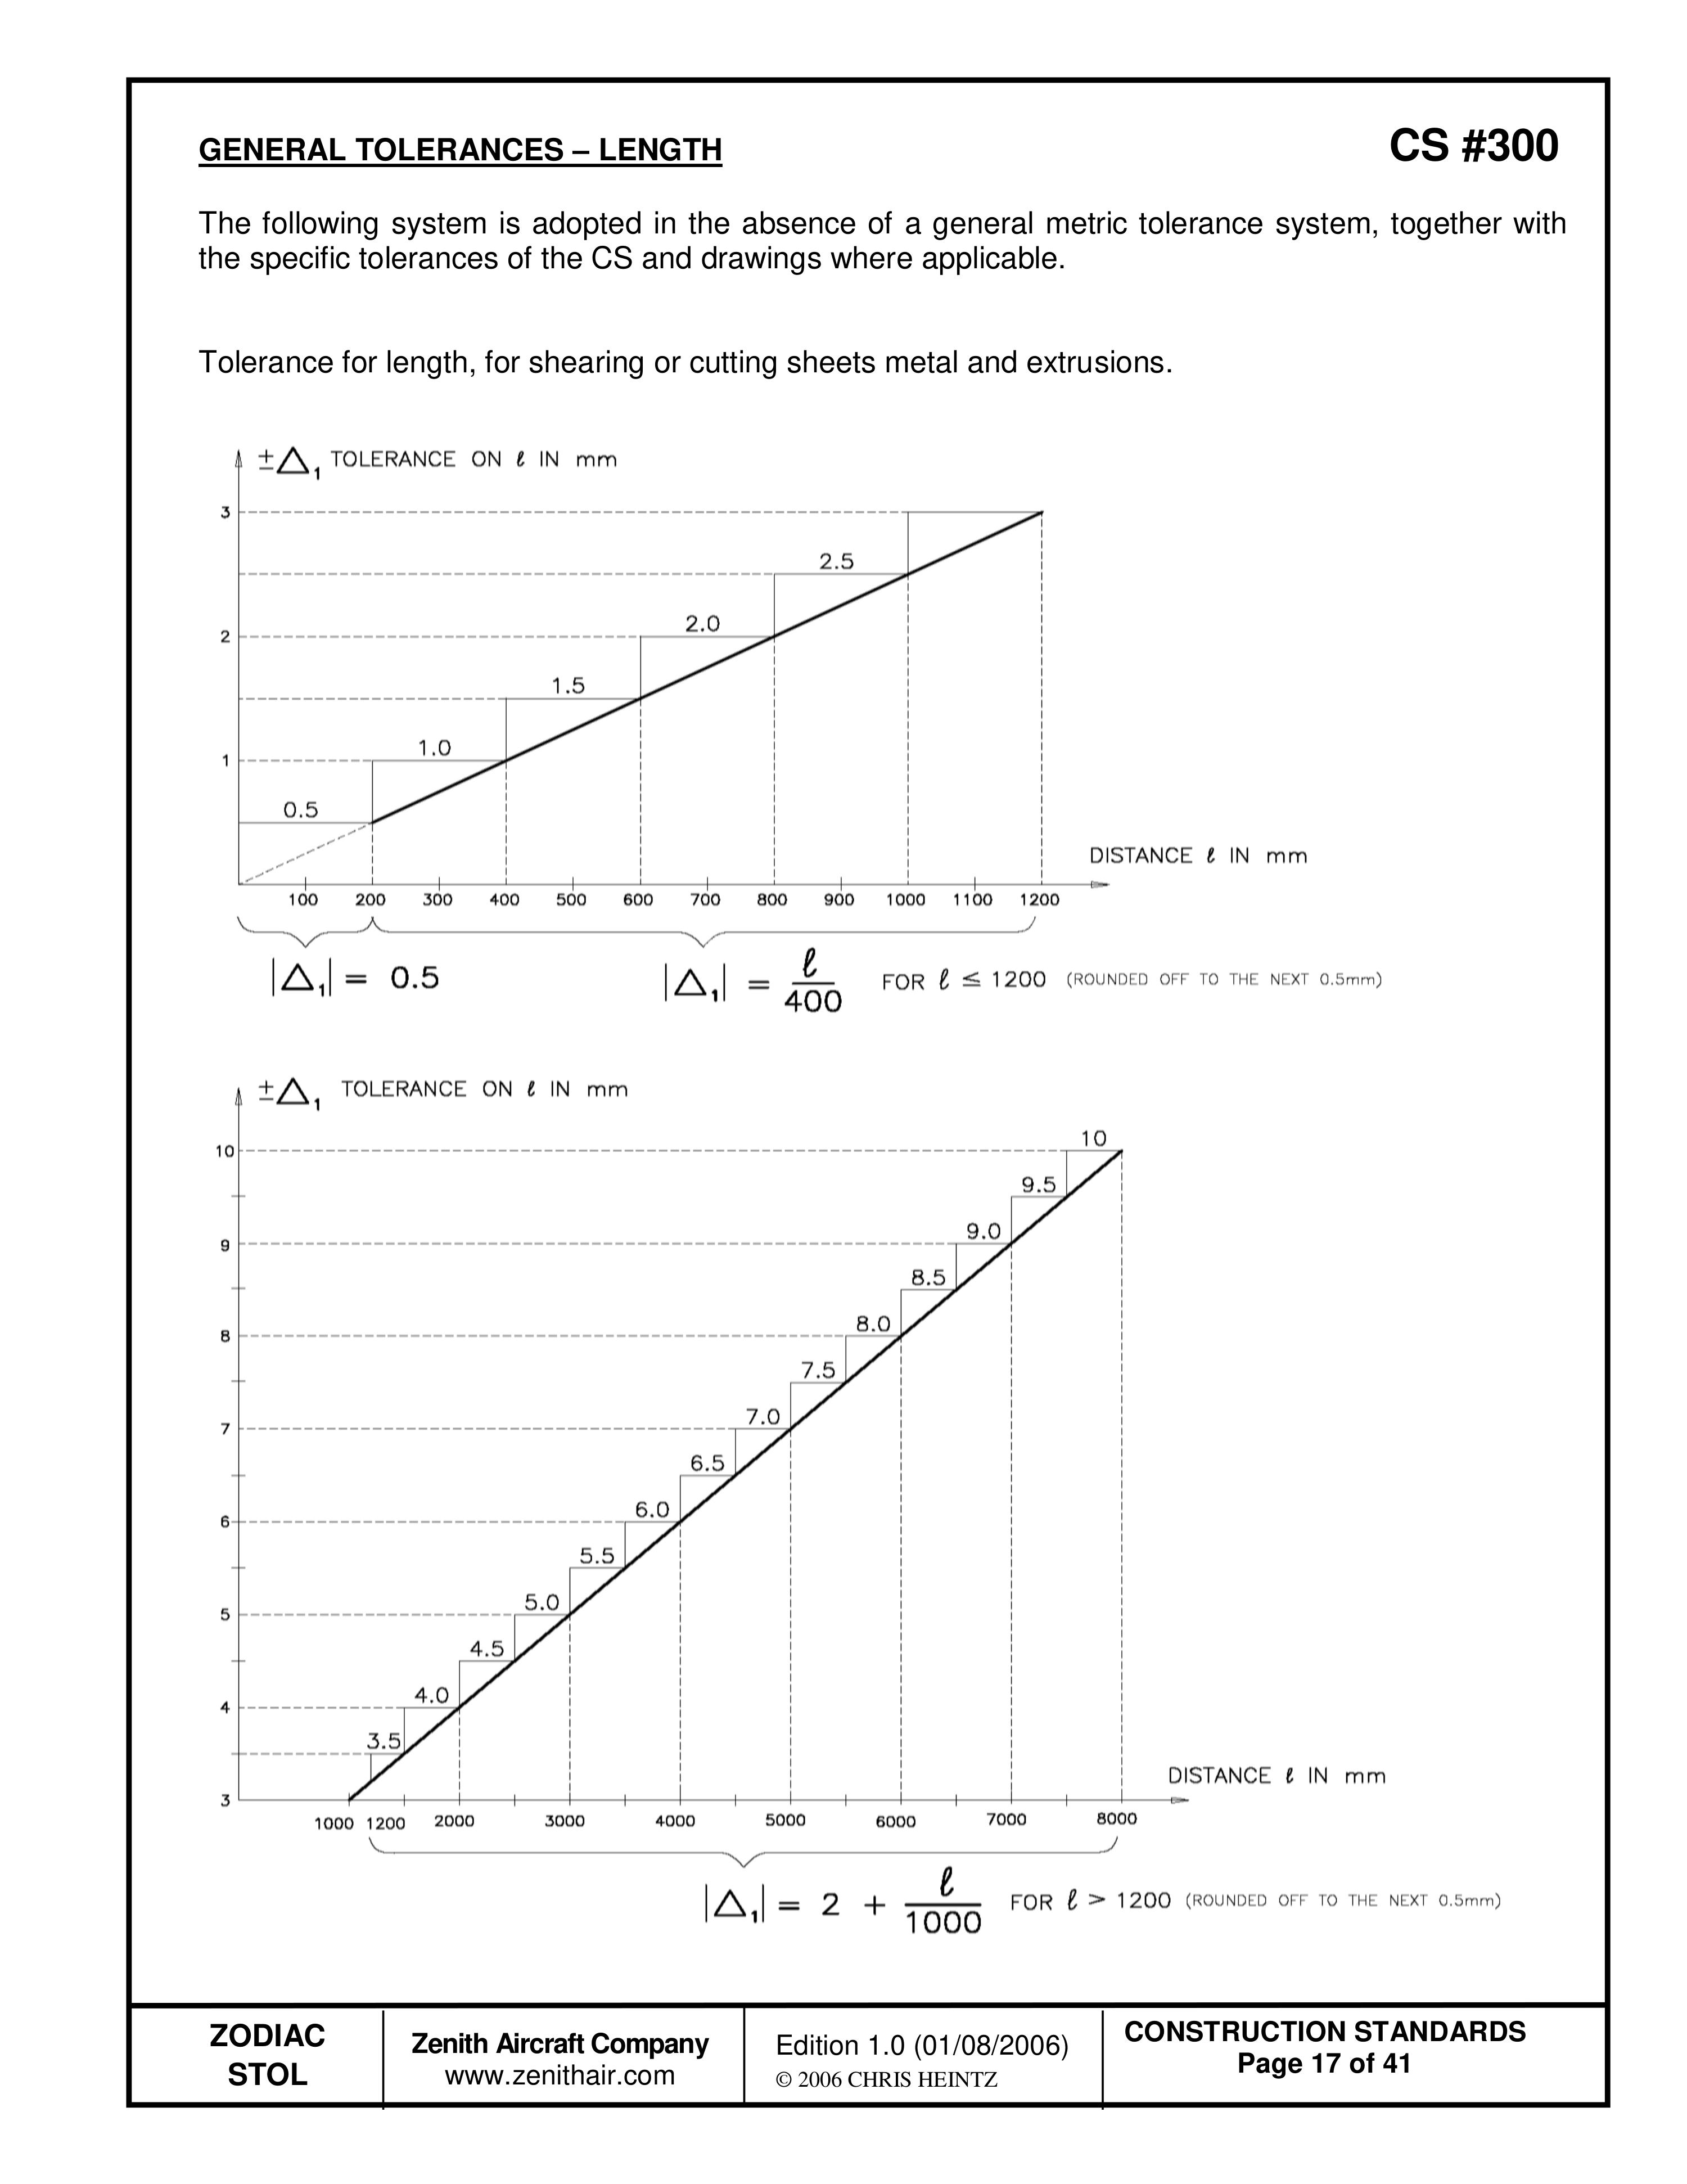
Графики относятся к резке листов и профилей. Выбирайте зависимость по размеру и виду операции; специальные допуски на чертеже и в других CS-листах сохраняют приоритет.
Радиусы гибки — CS 301
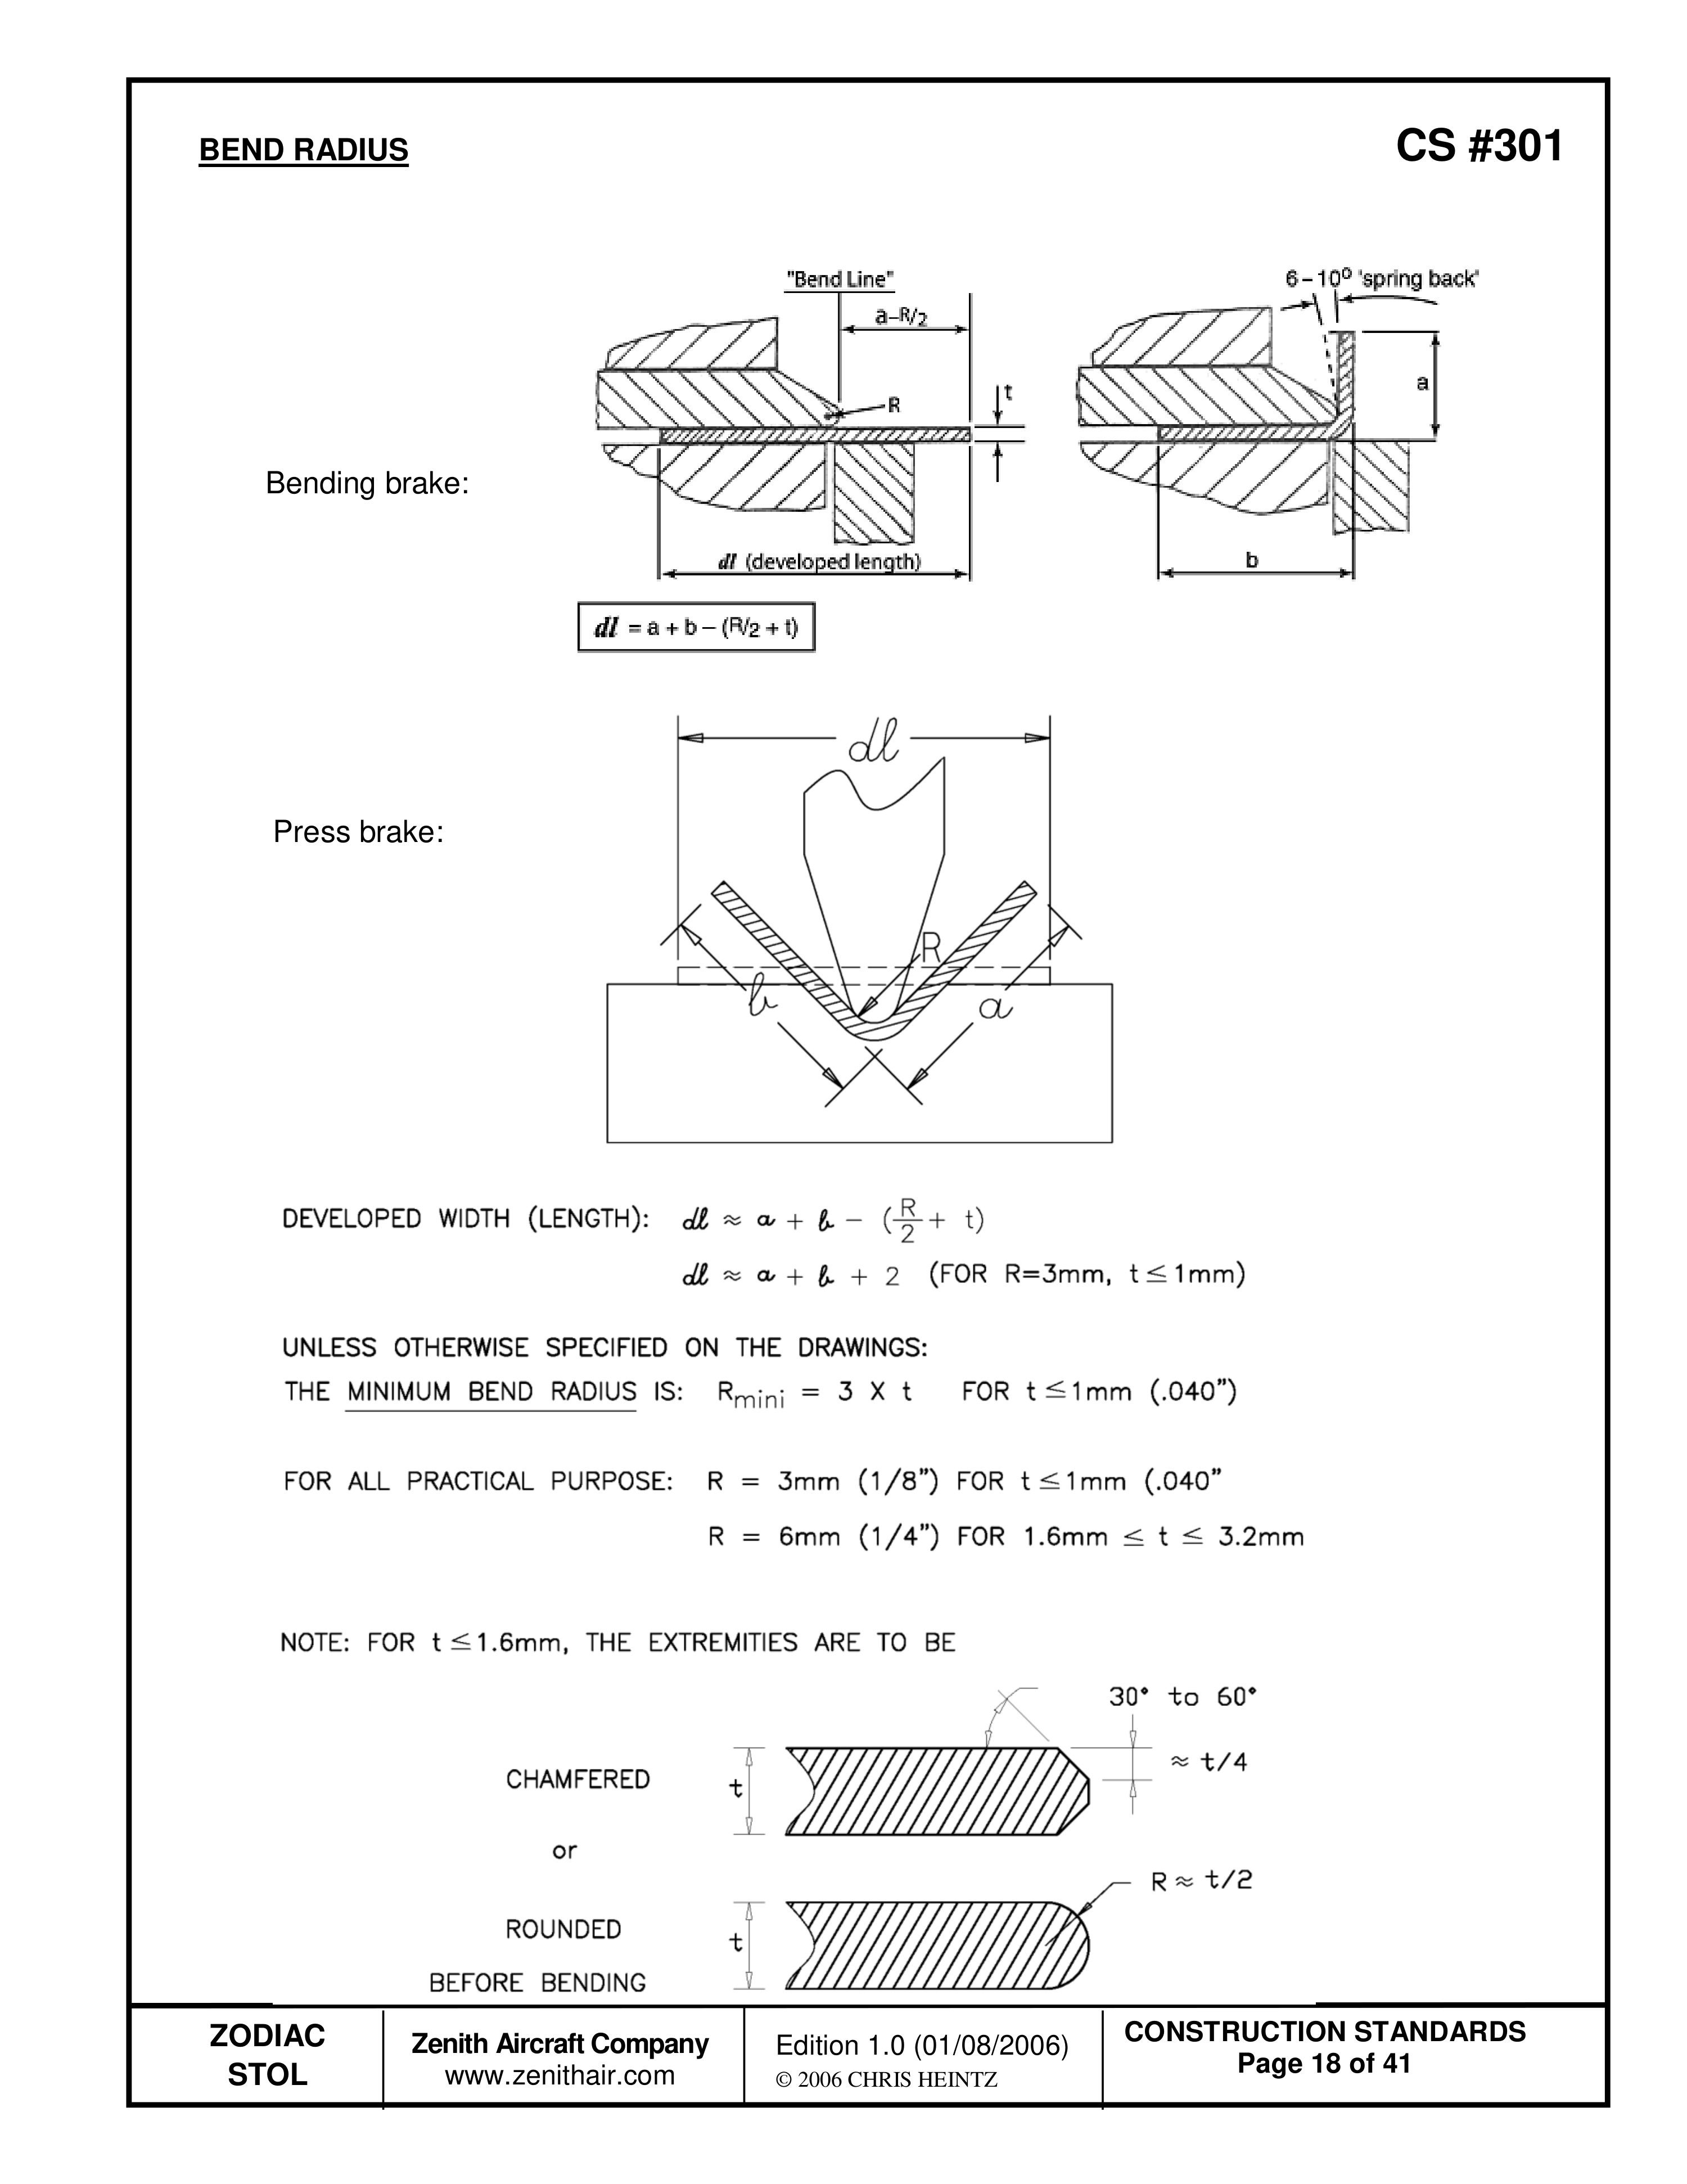
Различаются гибка на листогибе и на прессе. Схемы показывают определения радиуса, толщины, припуска и положения линии гиба. Геометрия и формулы сохранены полностью.
Углы и размеры полок — CS 302
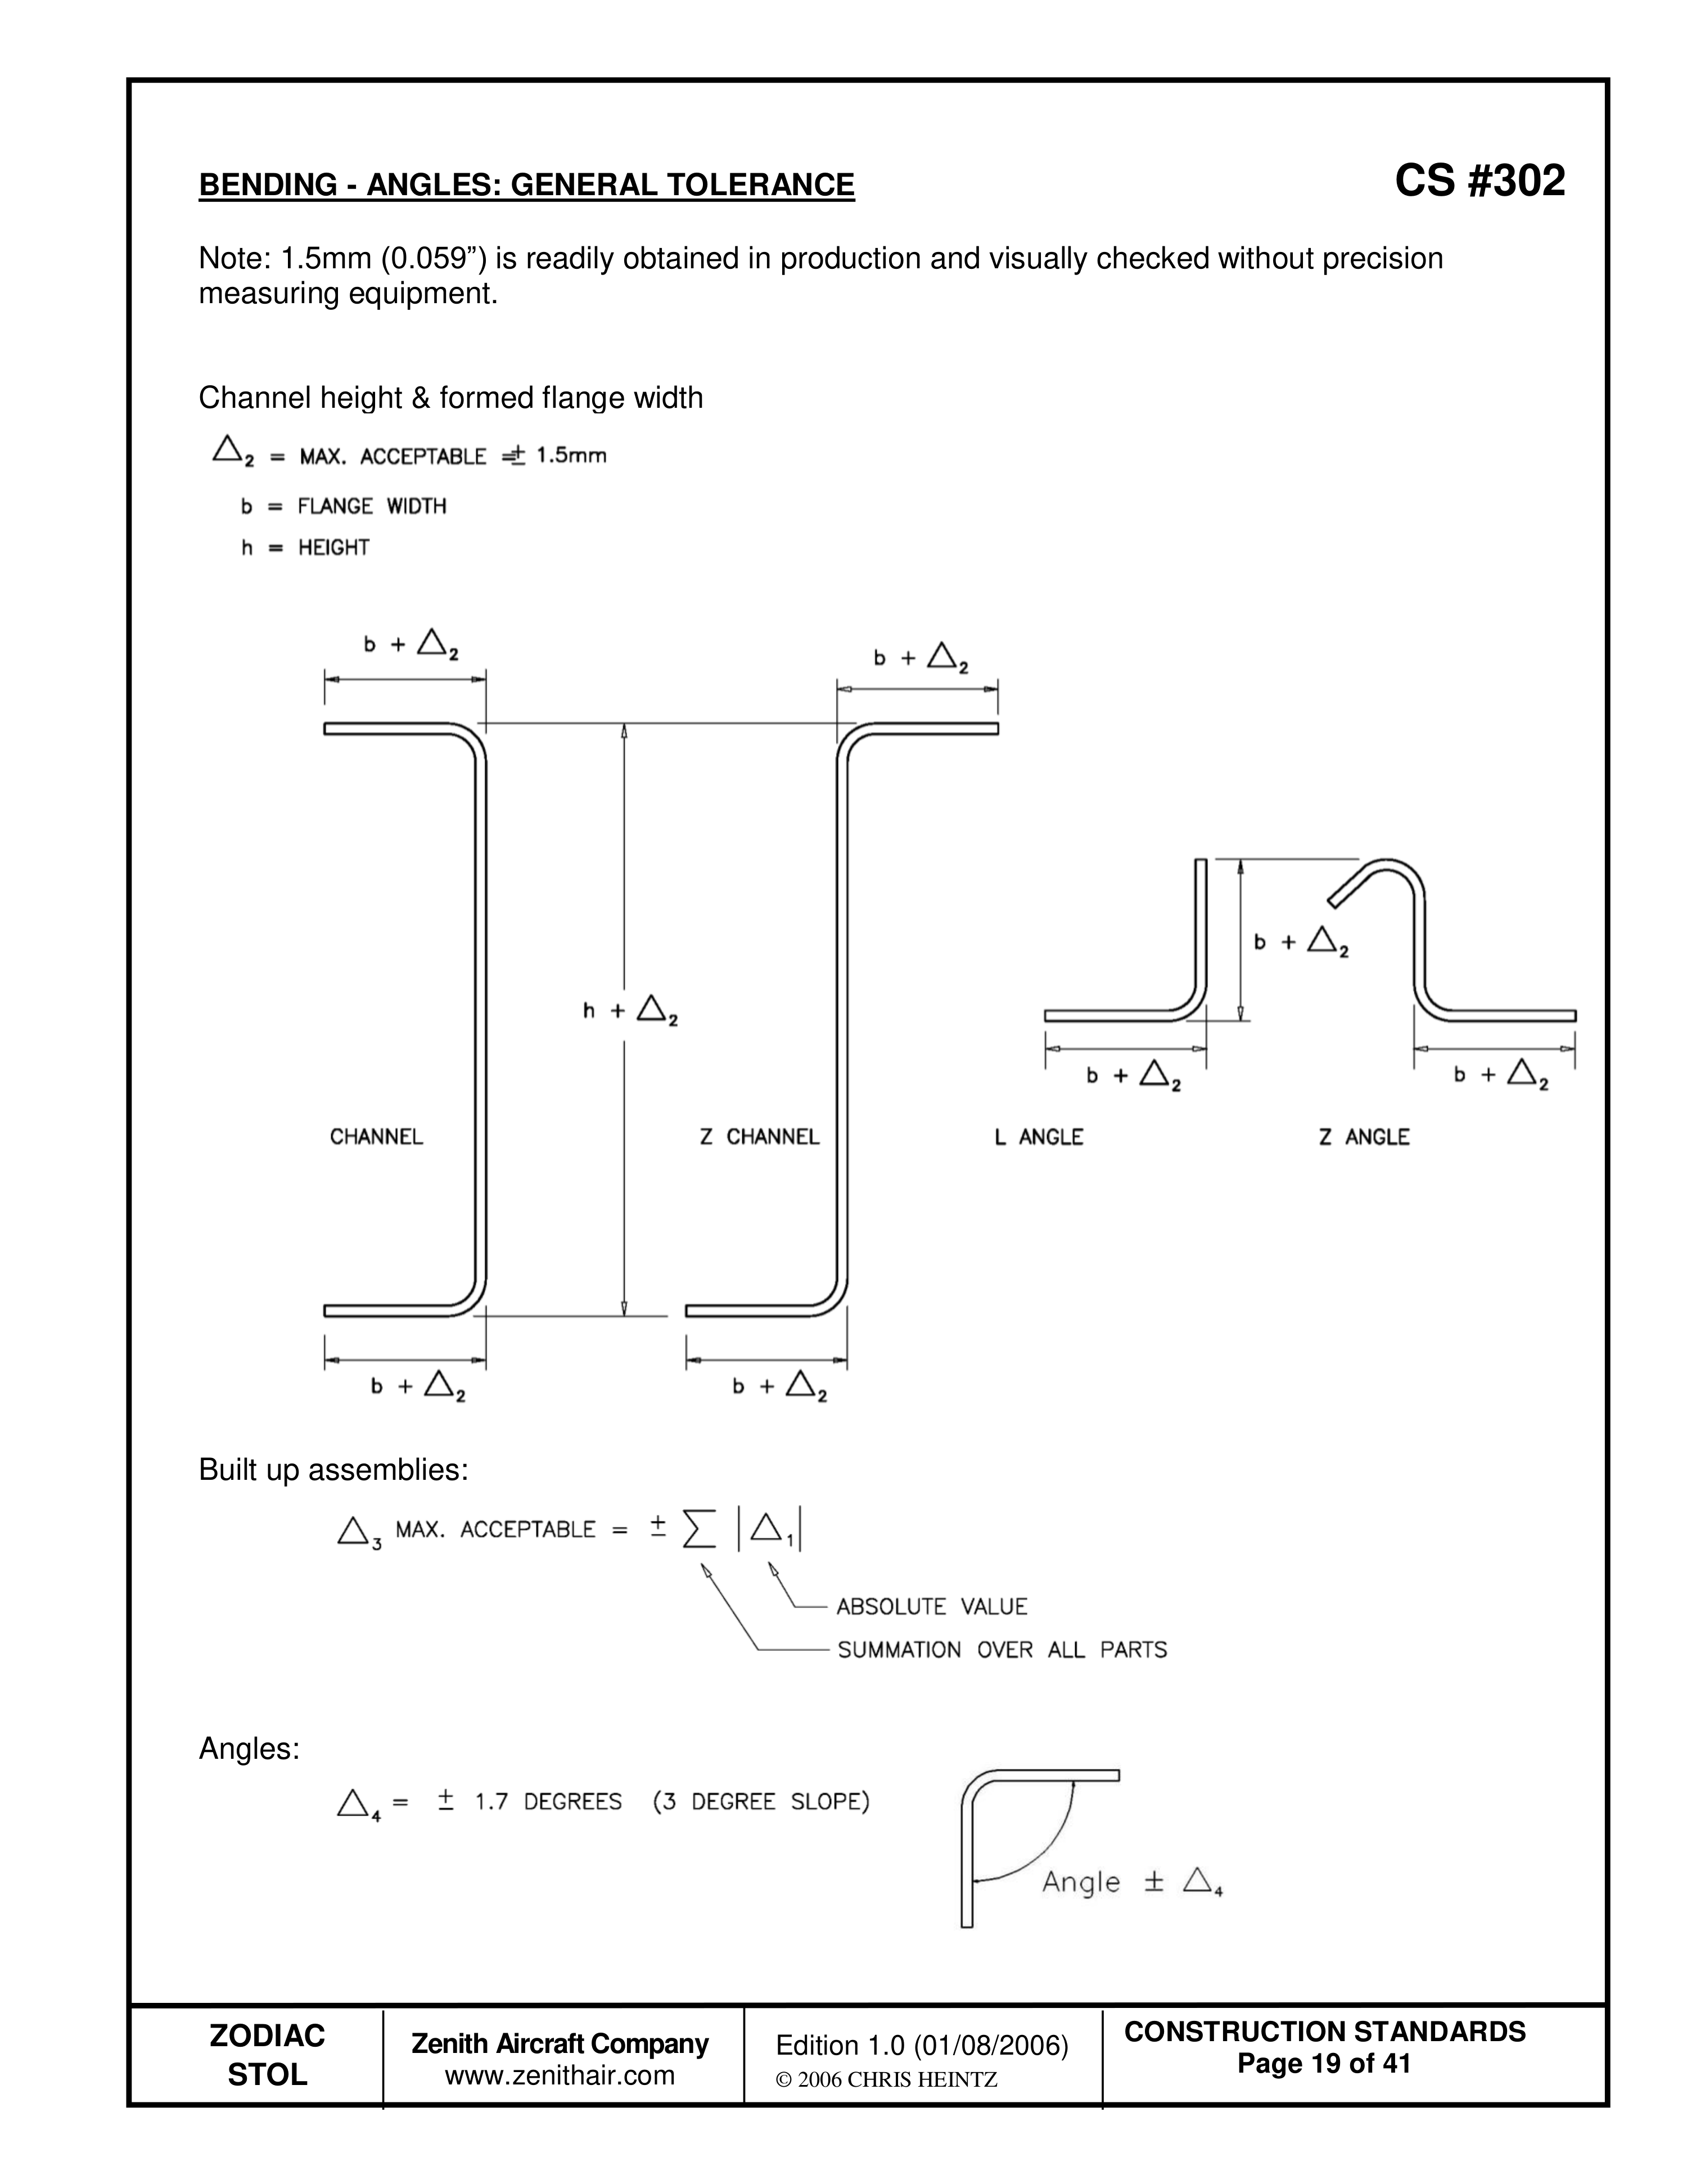
Отдельные схемы относятся к высоте швеллера, ширине полки, сборным узлам и углам. Контрольный размер не выбирают по произвольному краю фотографии; базовые поверхности показаны на полном листе.
Прямолинейность гиба — CS 303
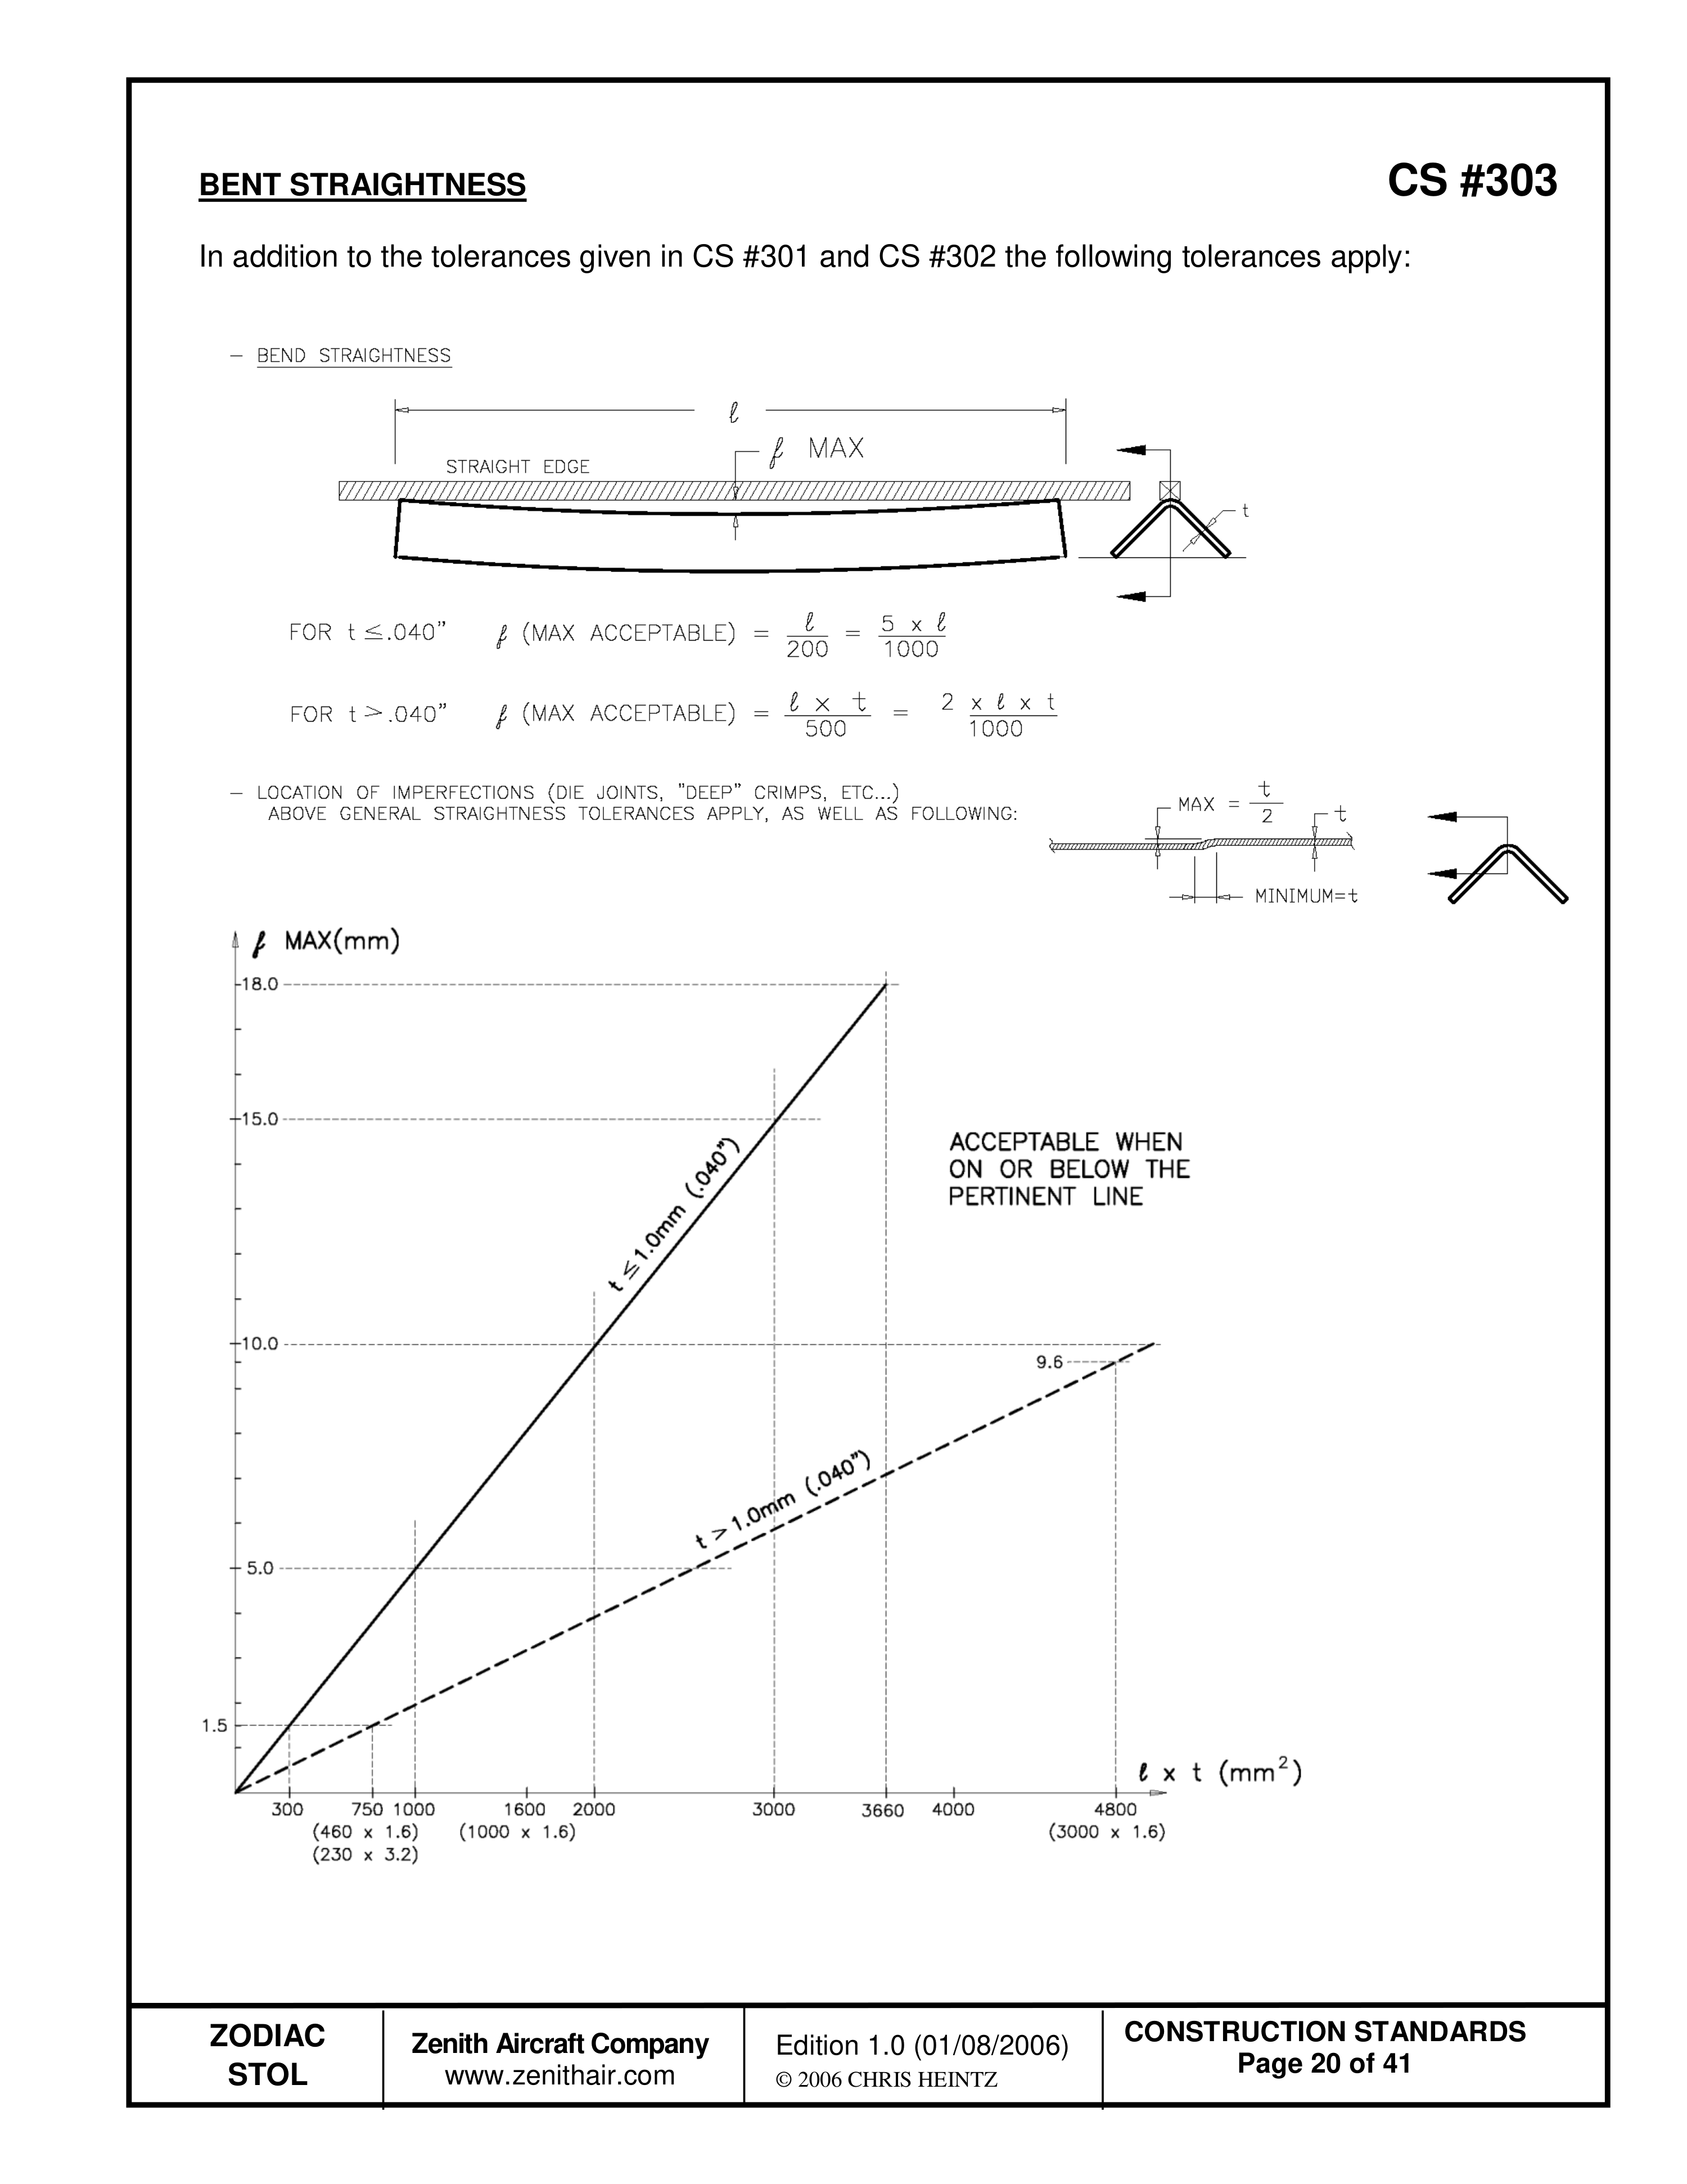
Допуски прямолинейности дополняют CS 301 и CS 302. На схемах показано, как учитывать длину детали, выгиб и направление отклонения.
Точные размеры лонжерона и нервюры — CS 304
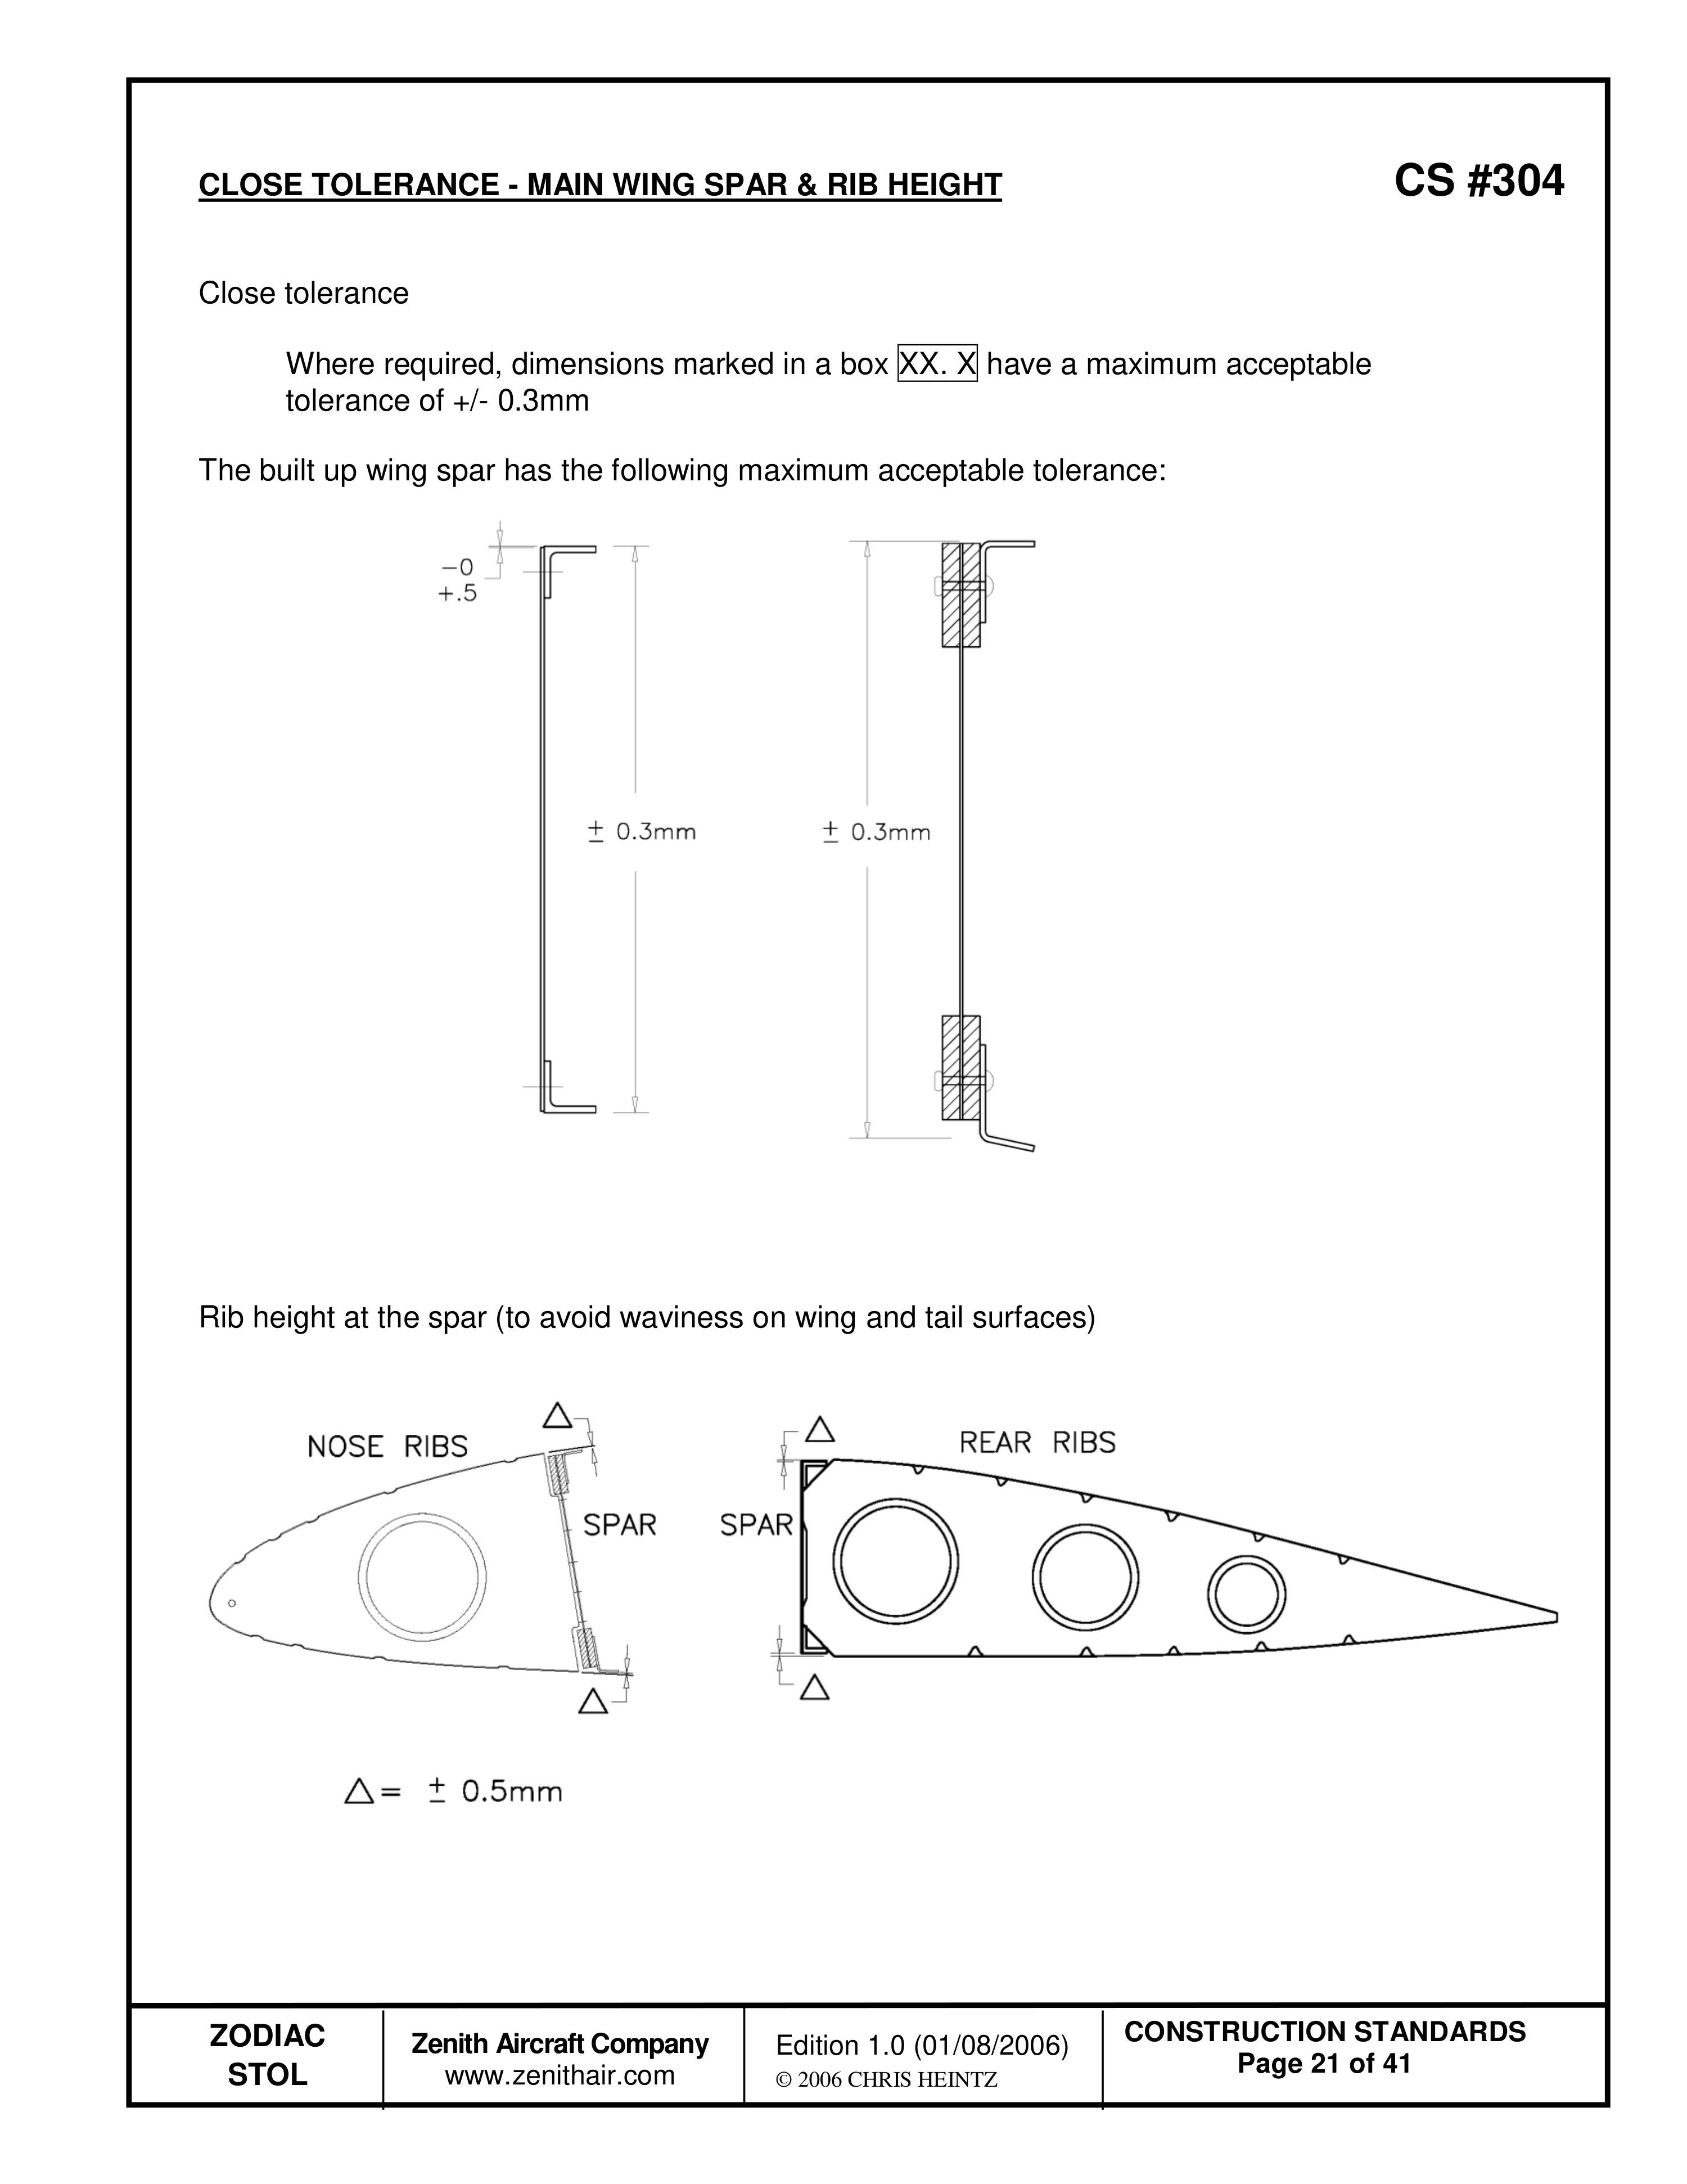
Размеры, заключённые в рамку, имеют на листе общий предел ±0.3mm. Отдельные схемы показывают контроль собранного лонжерона и высоты нервюры у него для предотвращения волнистости обшивки; они не заменяются общим допуском длины.
Отбортовка облегчений — CS 305
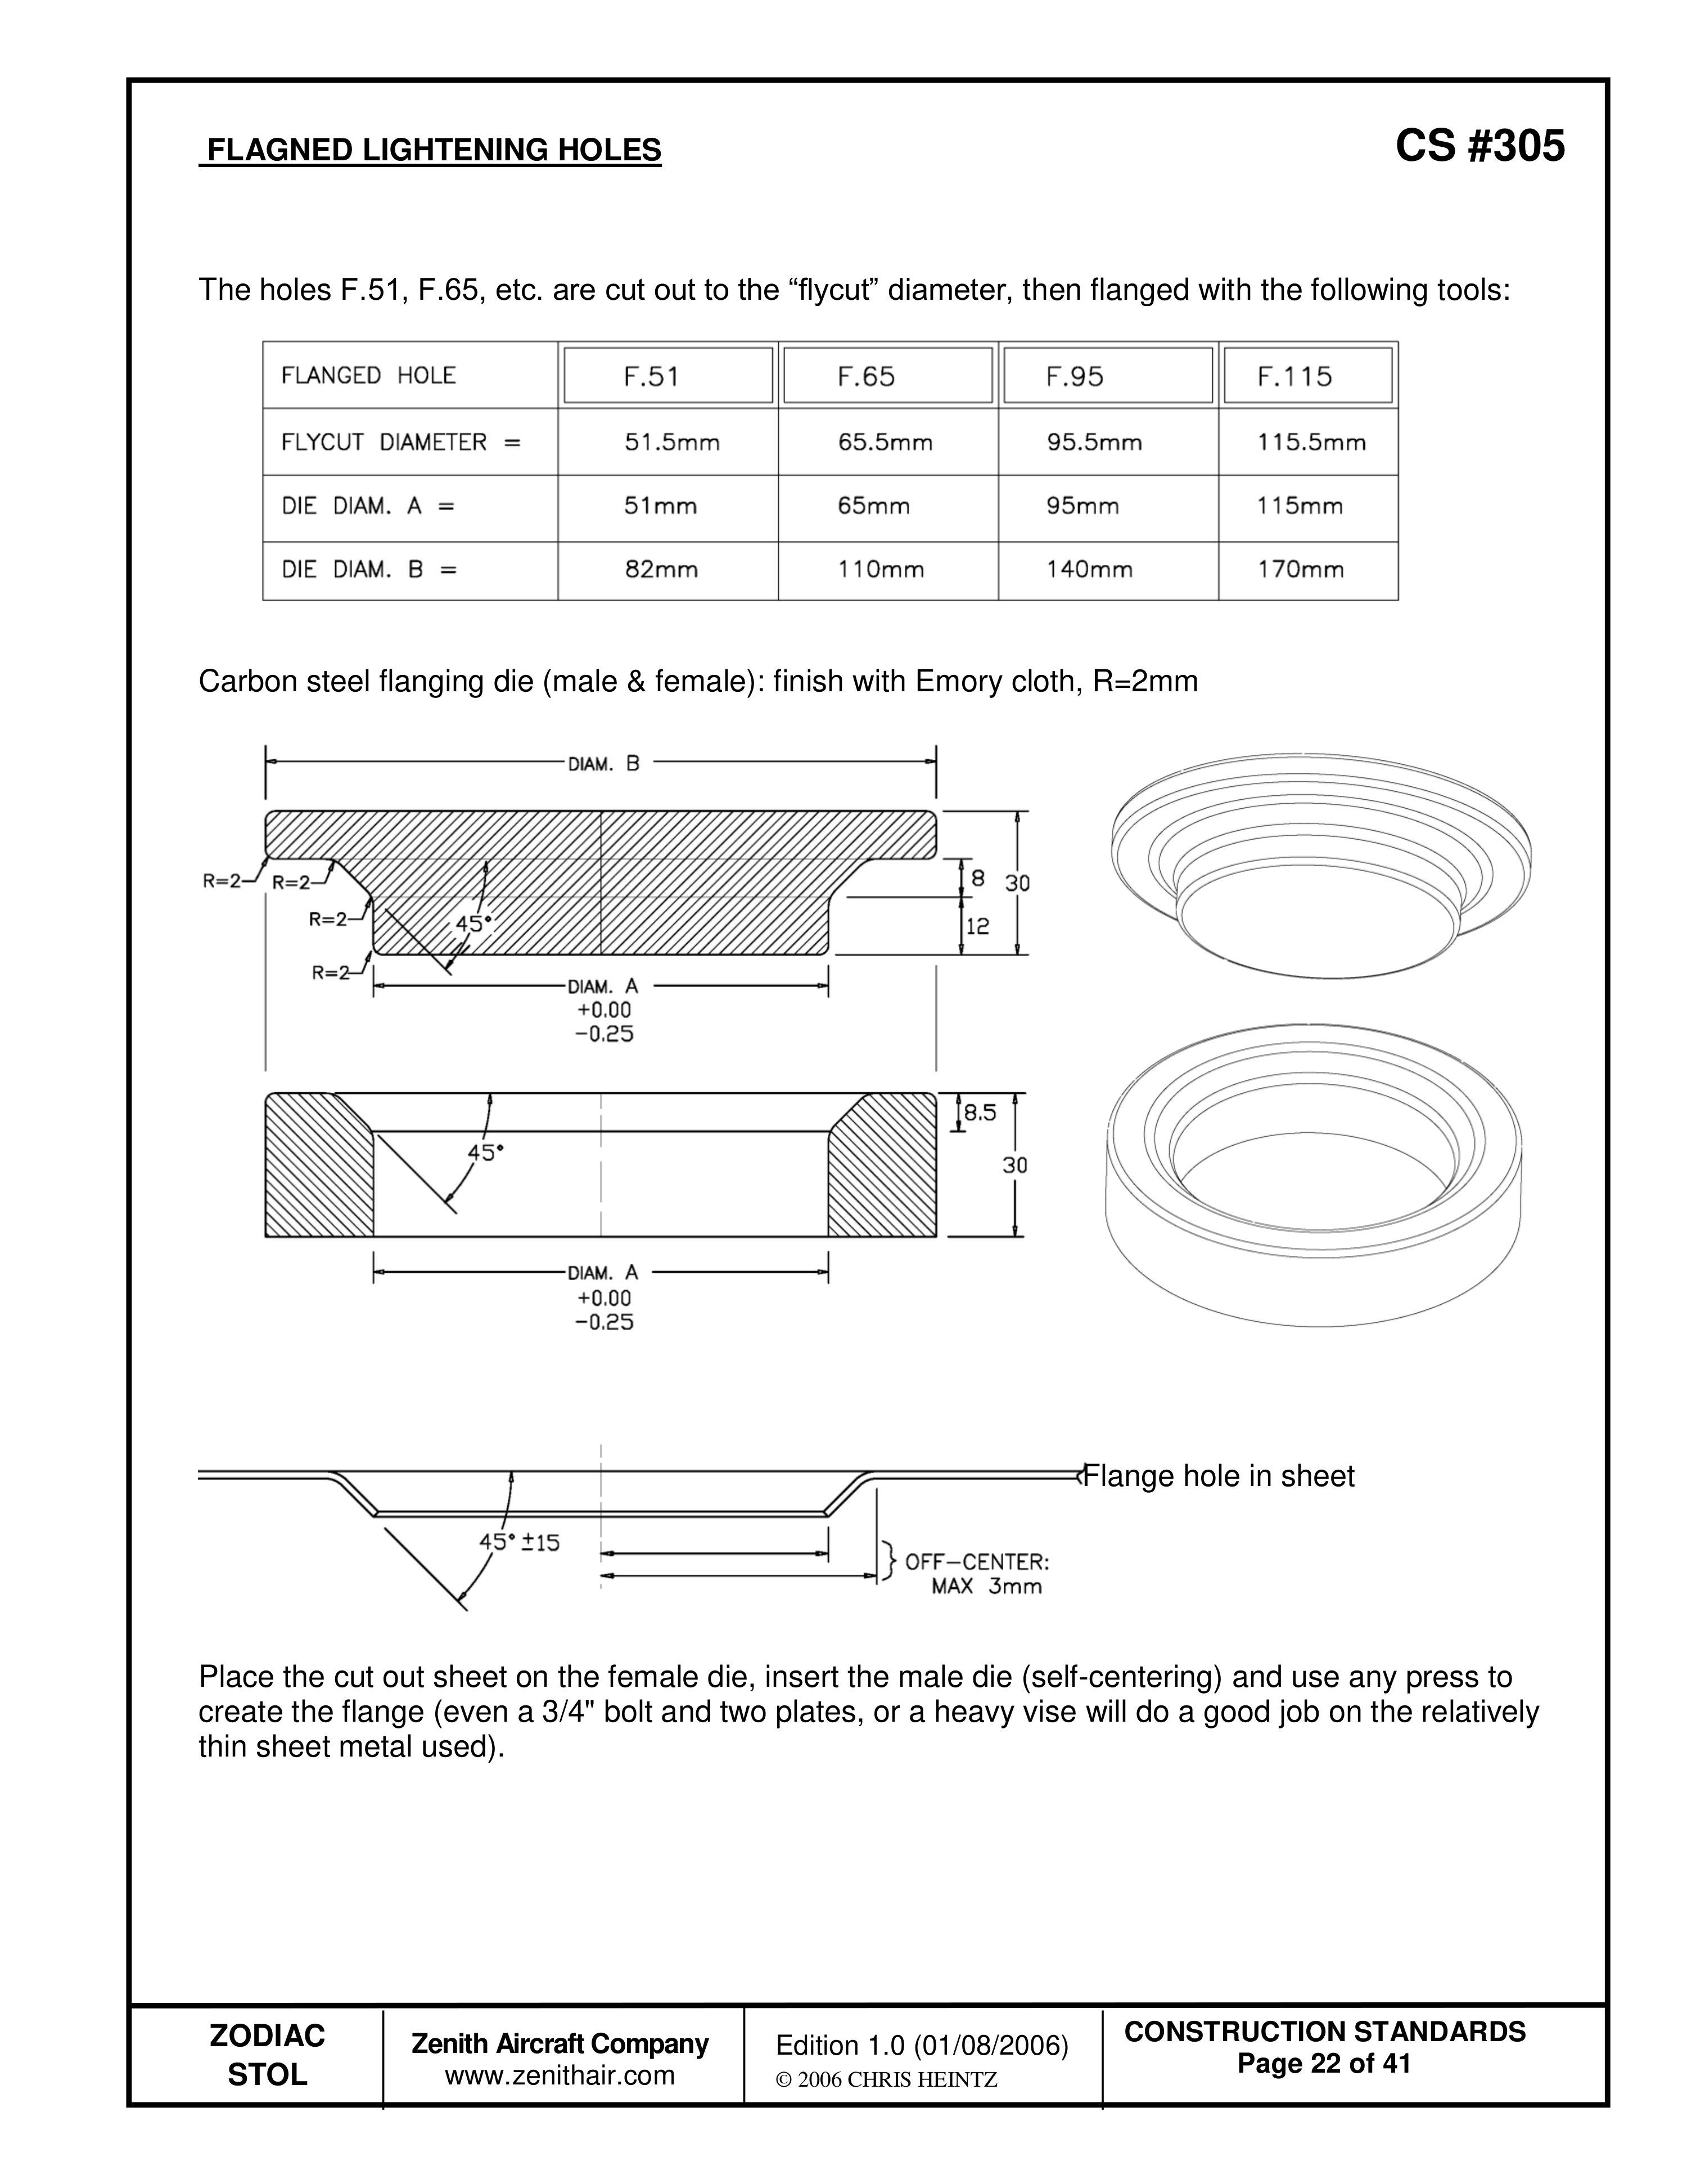
Показаны диаметры выреза до отбортовки, итоговая форма и пуансон с матрицей. Заготовку сначала вырезают под указанный flycut-диаметр; не принимайте наружный размер готовой отбортовки за диаметр исходного отверстия.
Формовка нервюр — CS 306
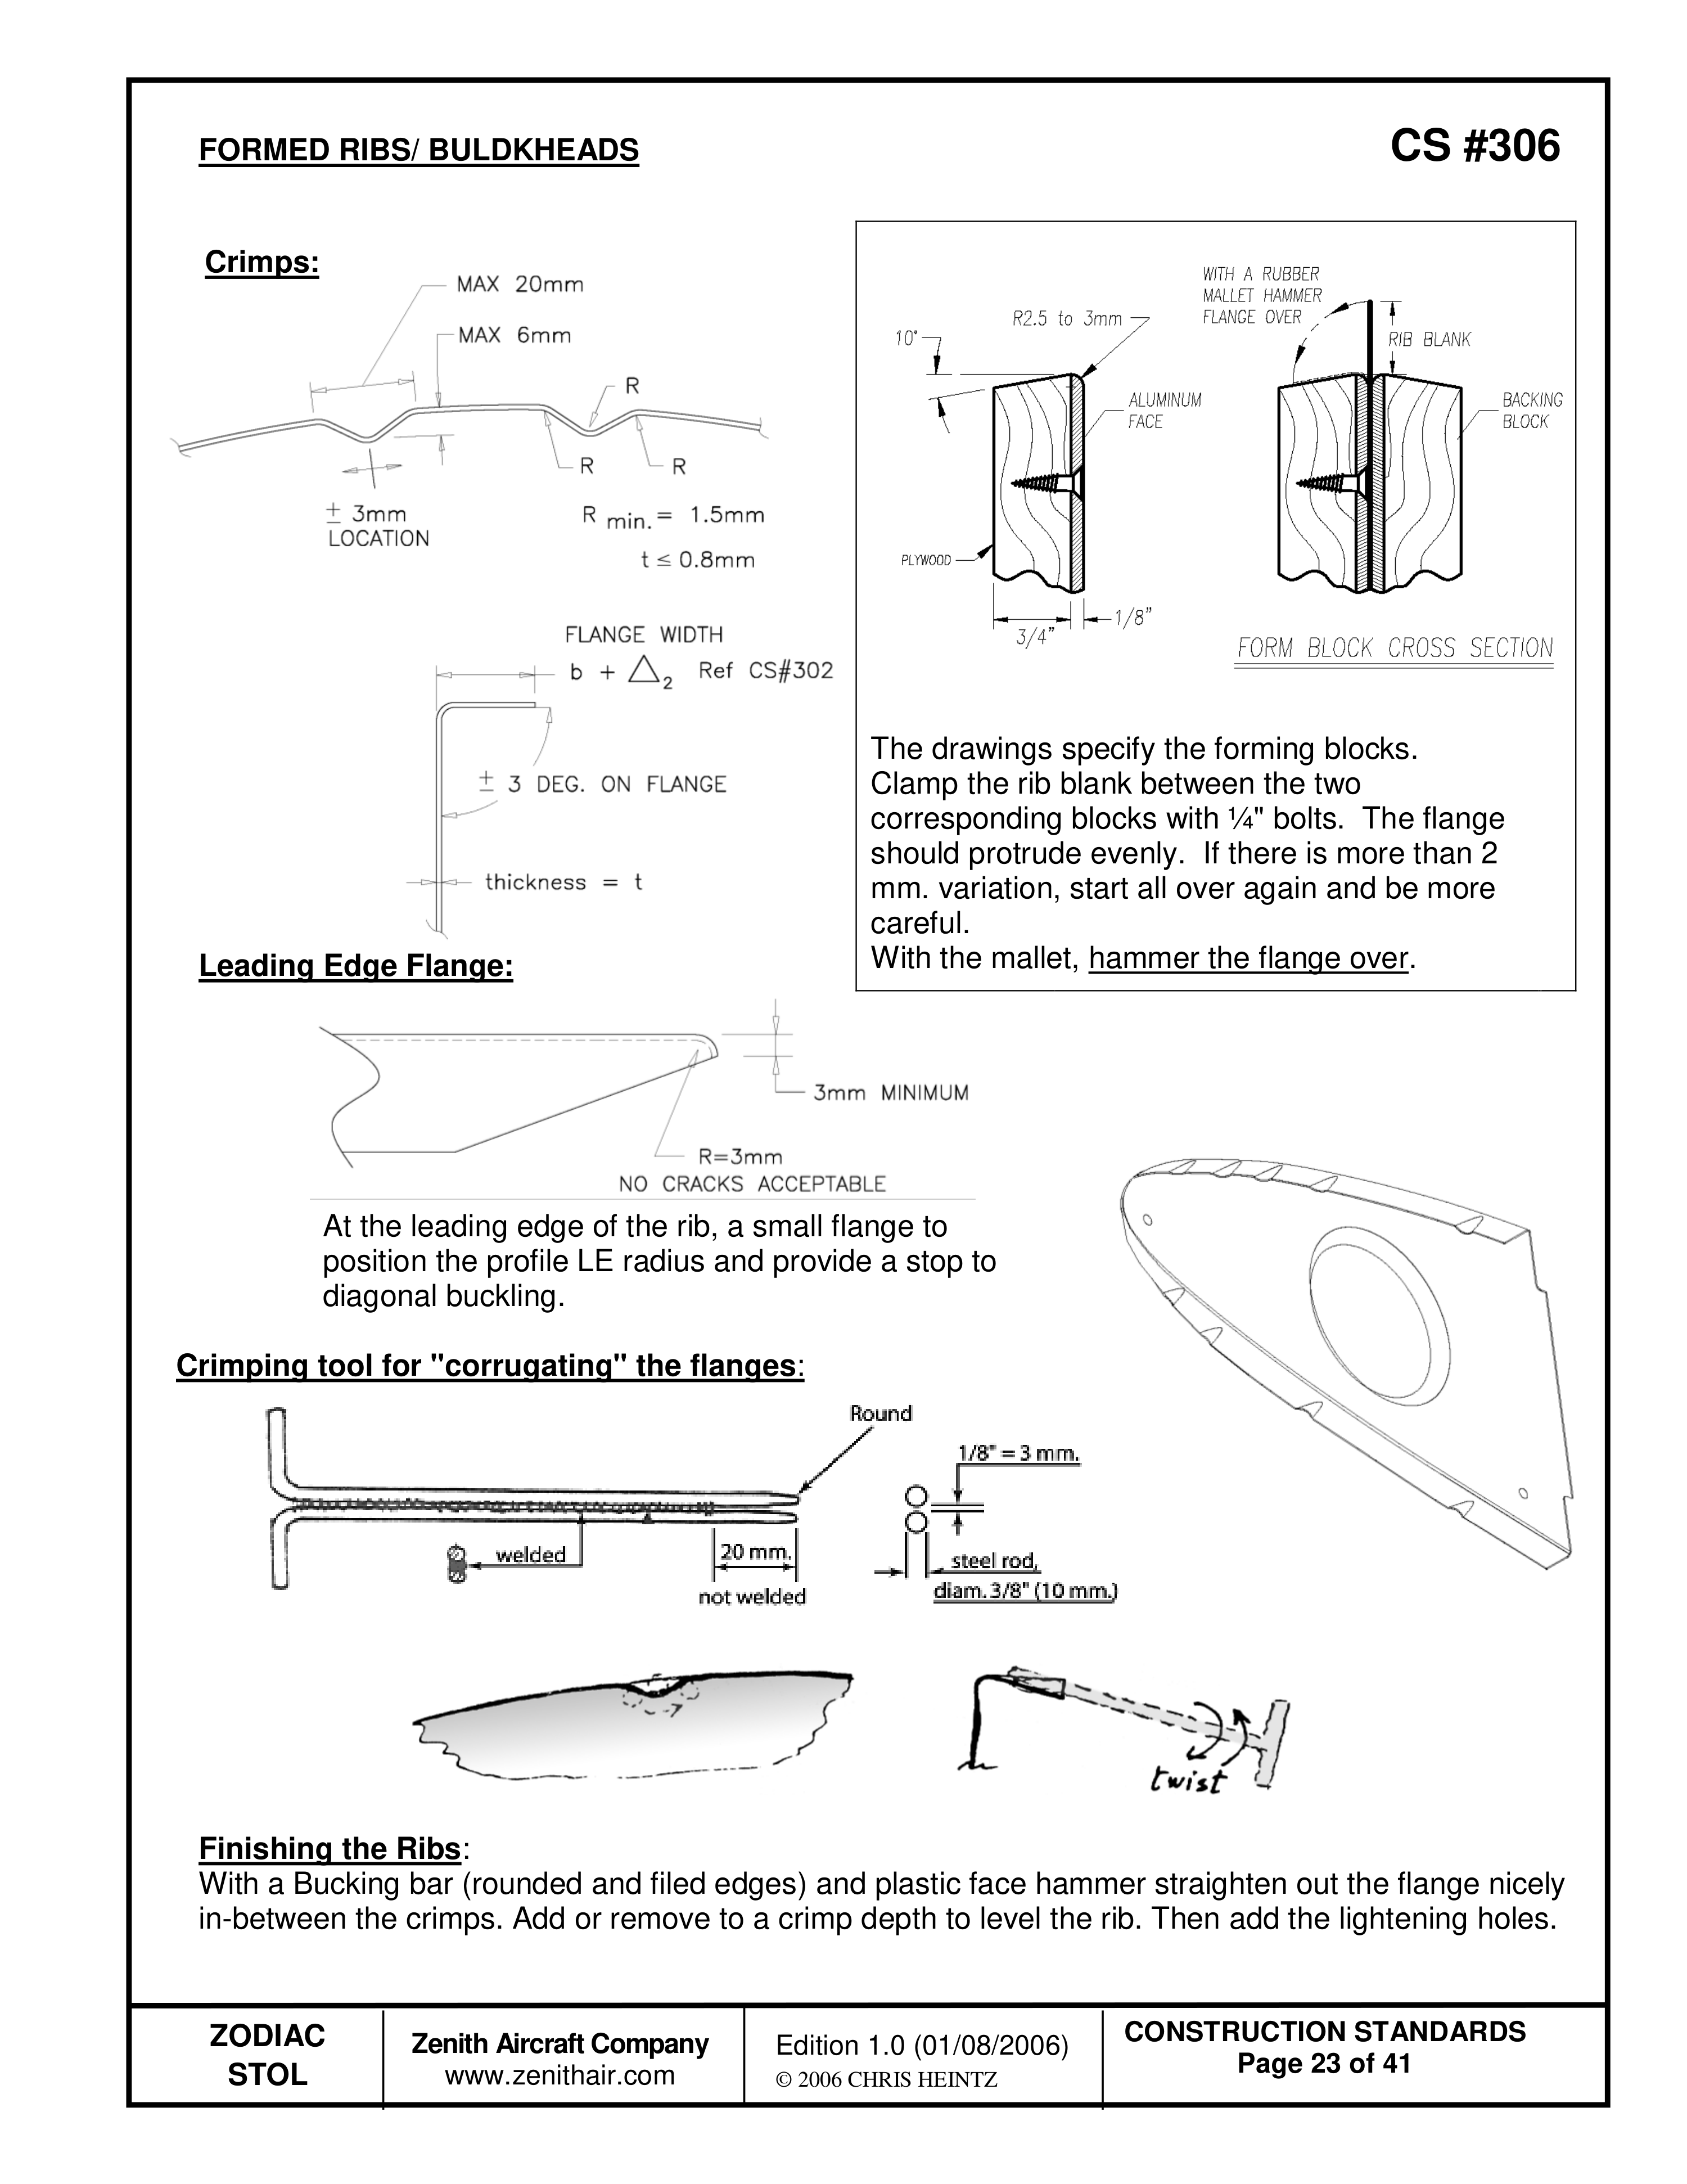
Формблоки задаются чертежом. Заготовку зажимают между ними болтами ¼”, выступ полки должен быть равномерным; при разбросе более 2mm установка выполняется заново. Формуют полку, поджимают гофры, выправляют промежутки опорой с округлёнными краями и пластиковым молотком, регулируя глубину поджима для плоскостности нервюры.
Разгрузки в углах — CS 307
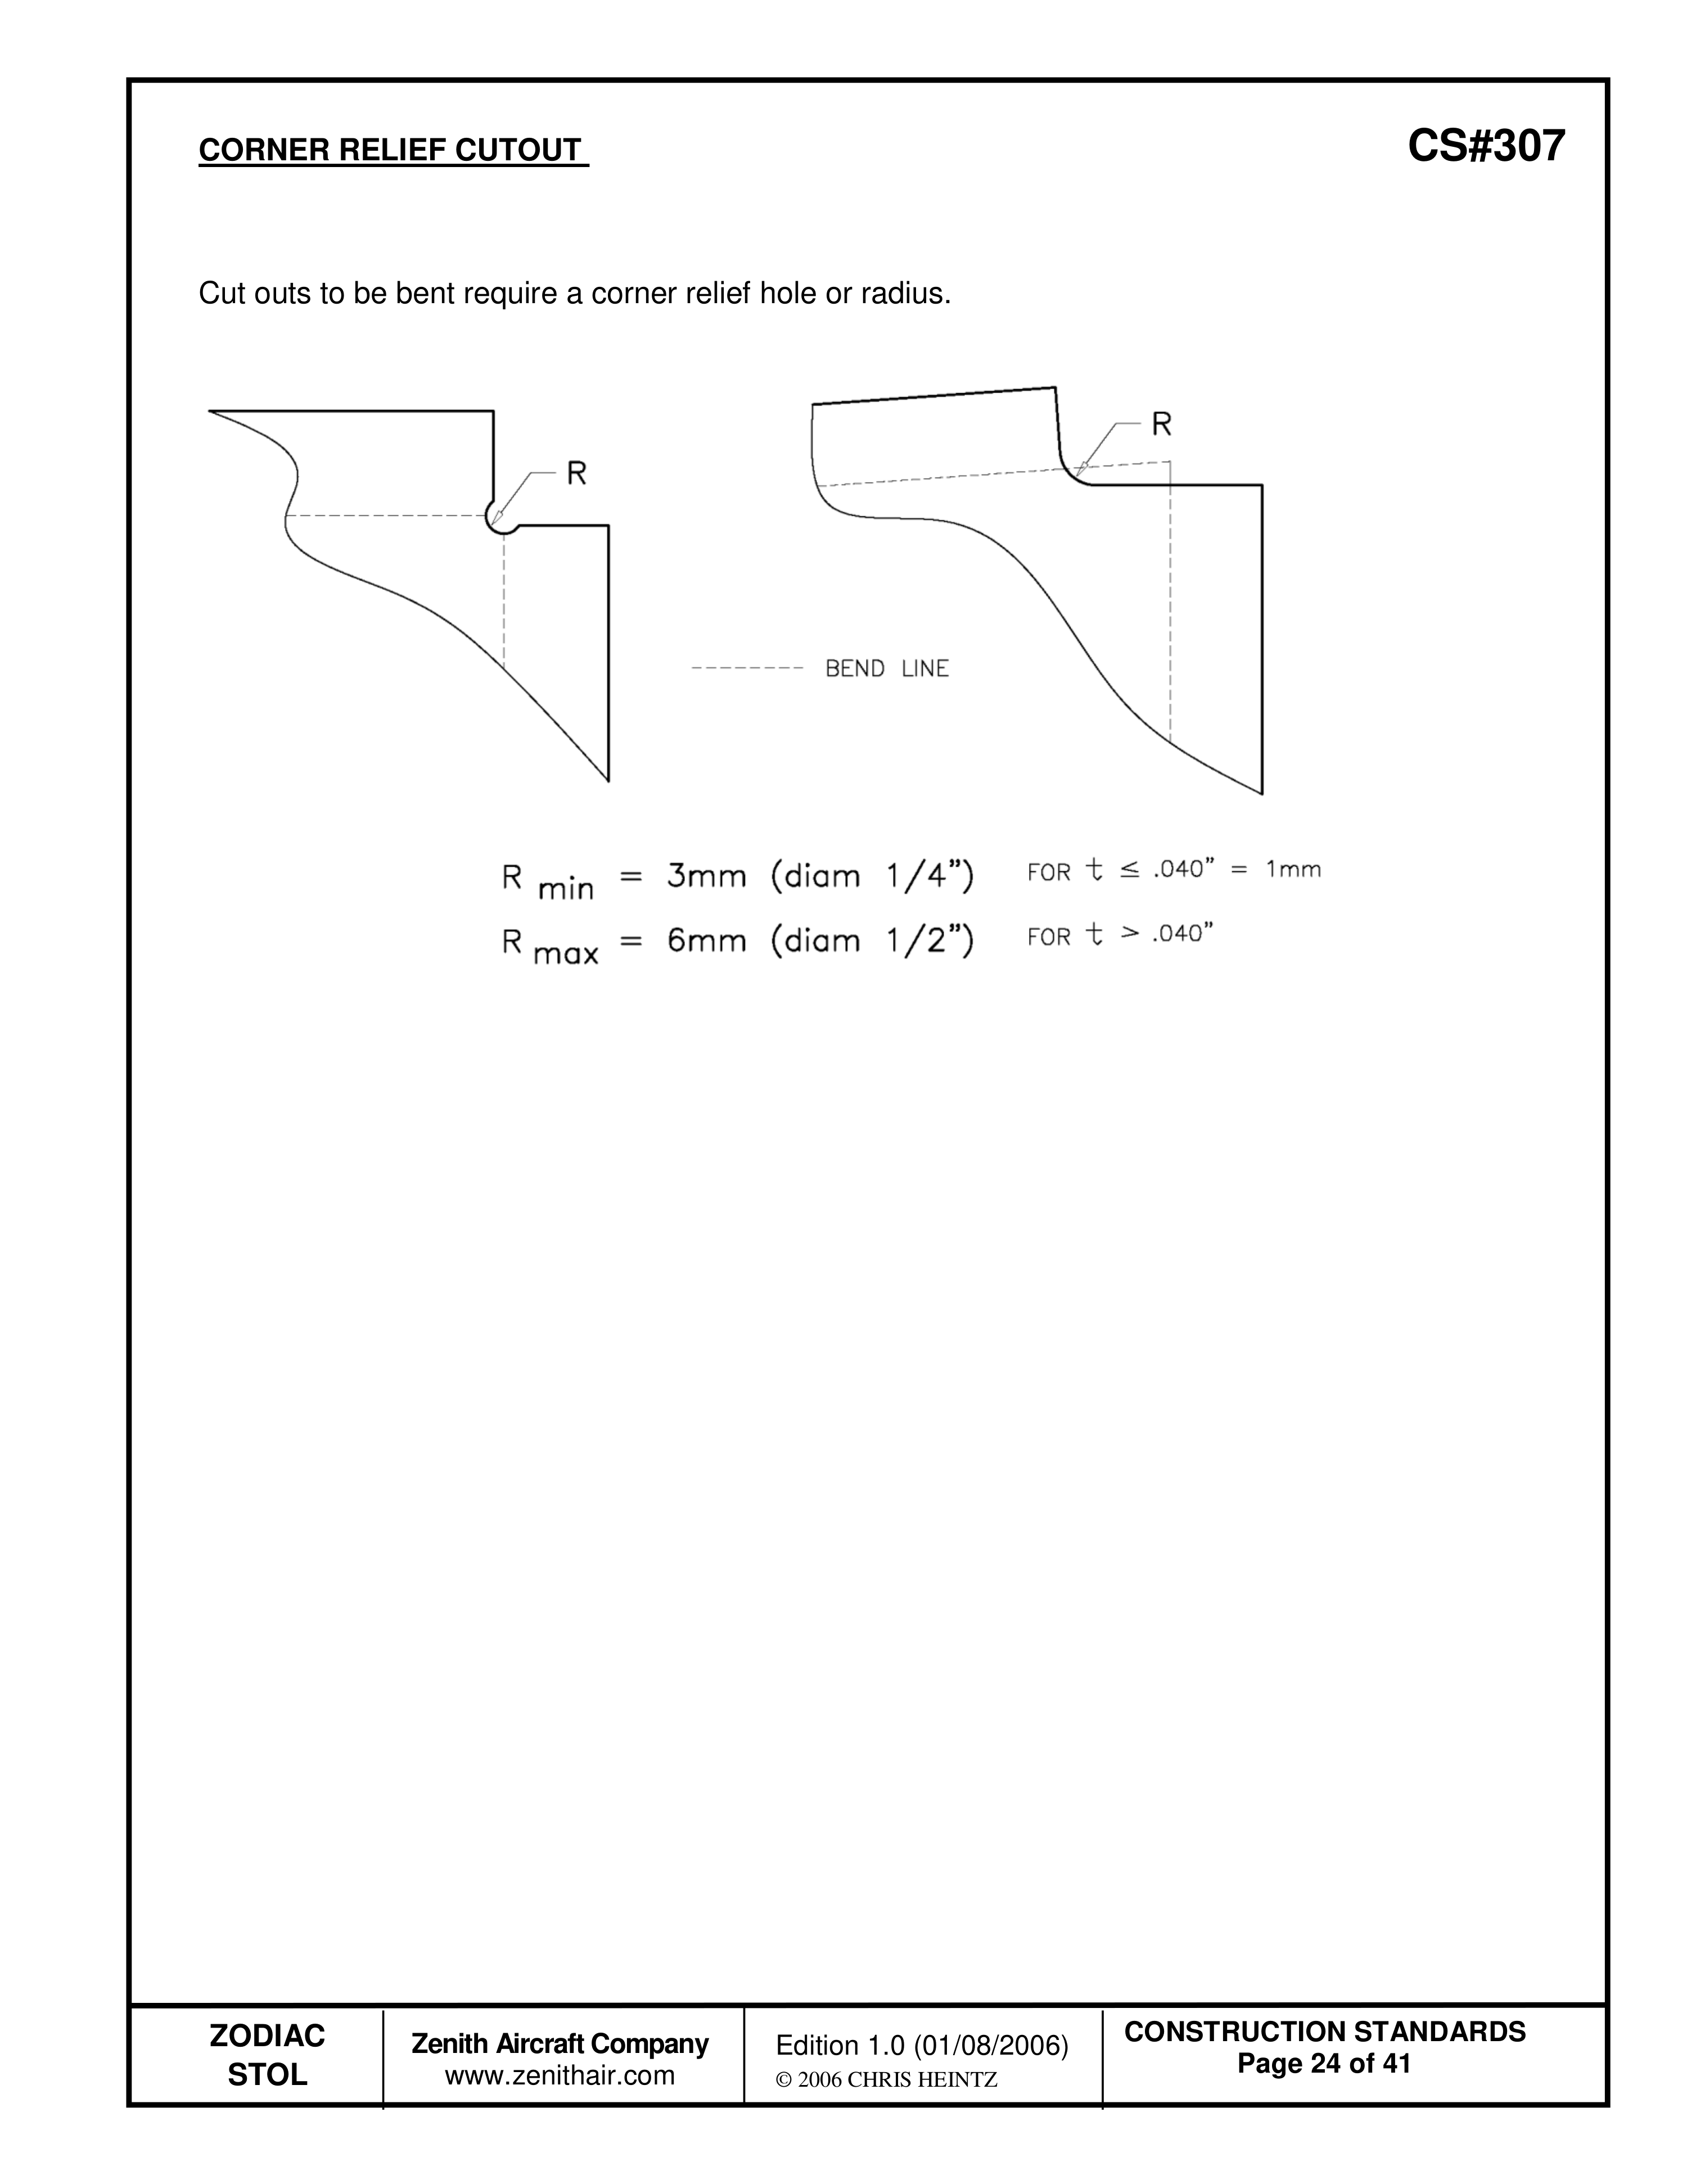
У сгибаемых вырезов необходимы отверстия или радиус разгрузки. Виды показывают их положение относительно линии гиба; размеры берутся с полного листа и применимого чертежа.
Вытяжные заклёпки — CS 400
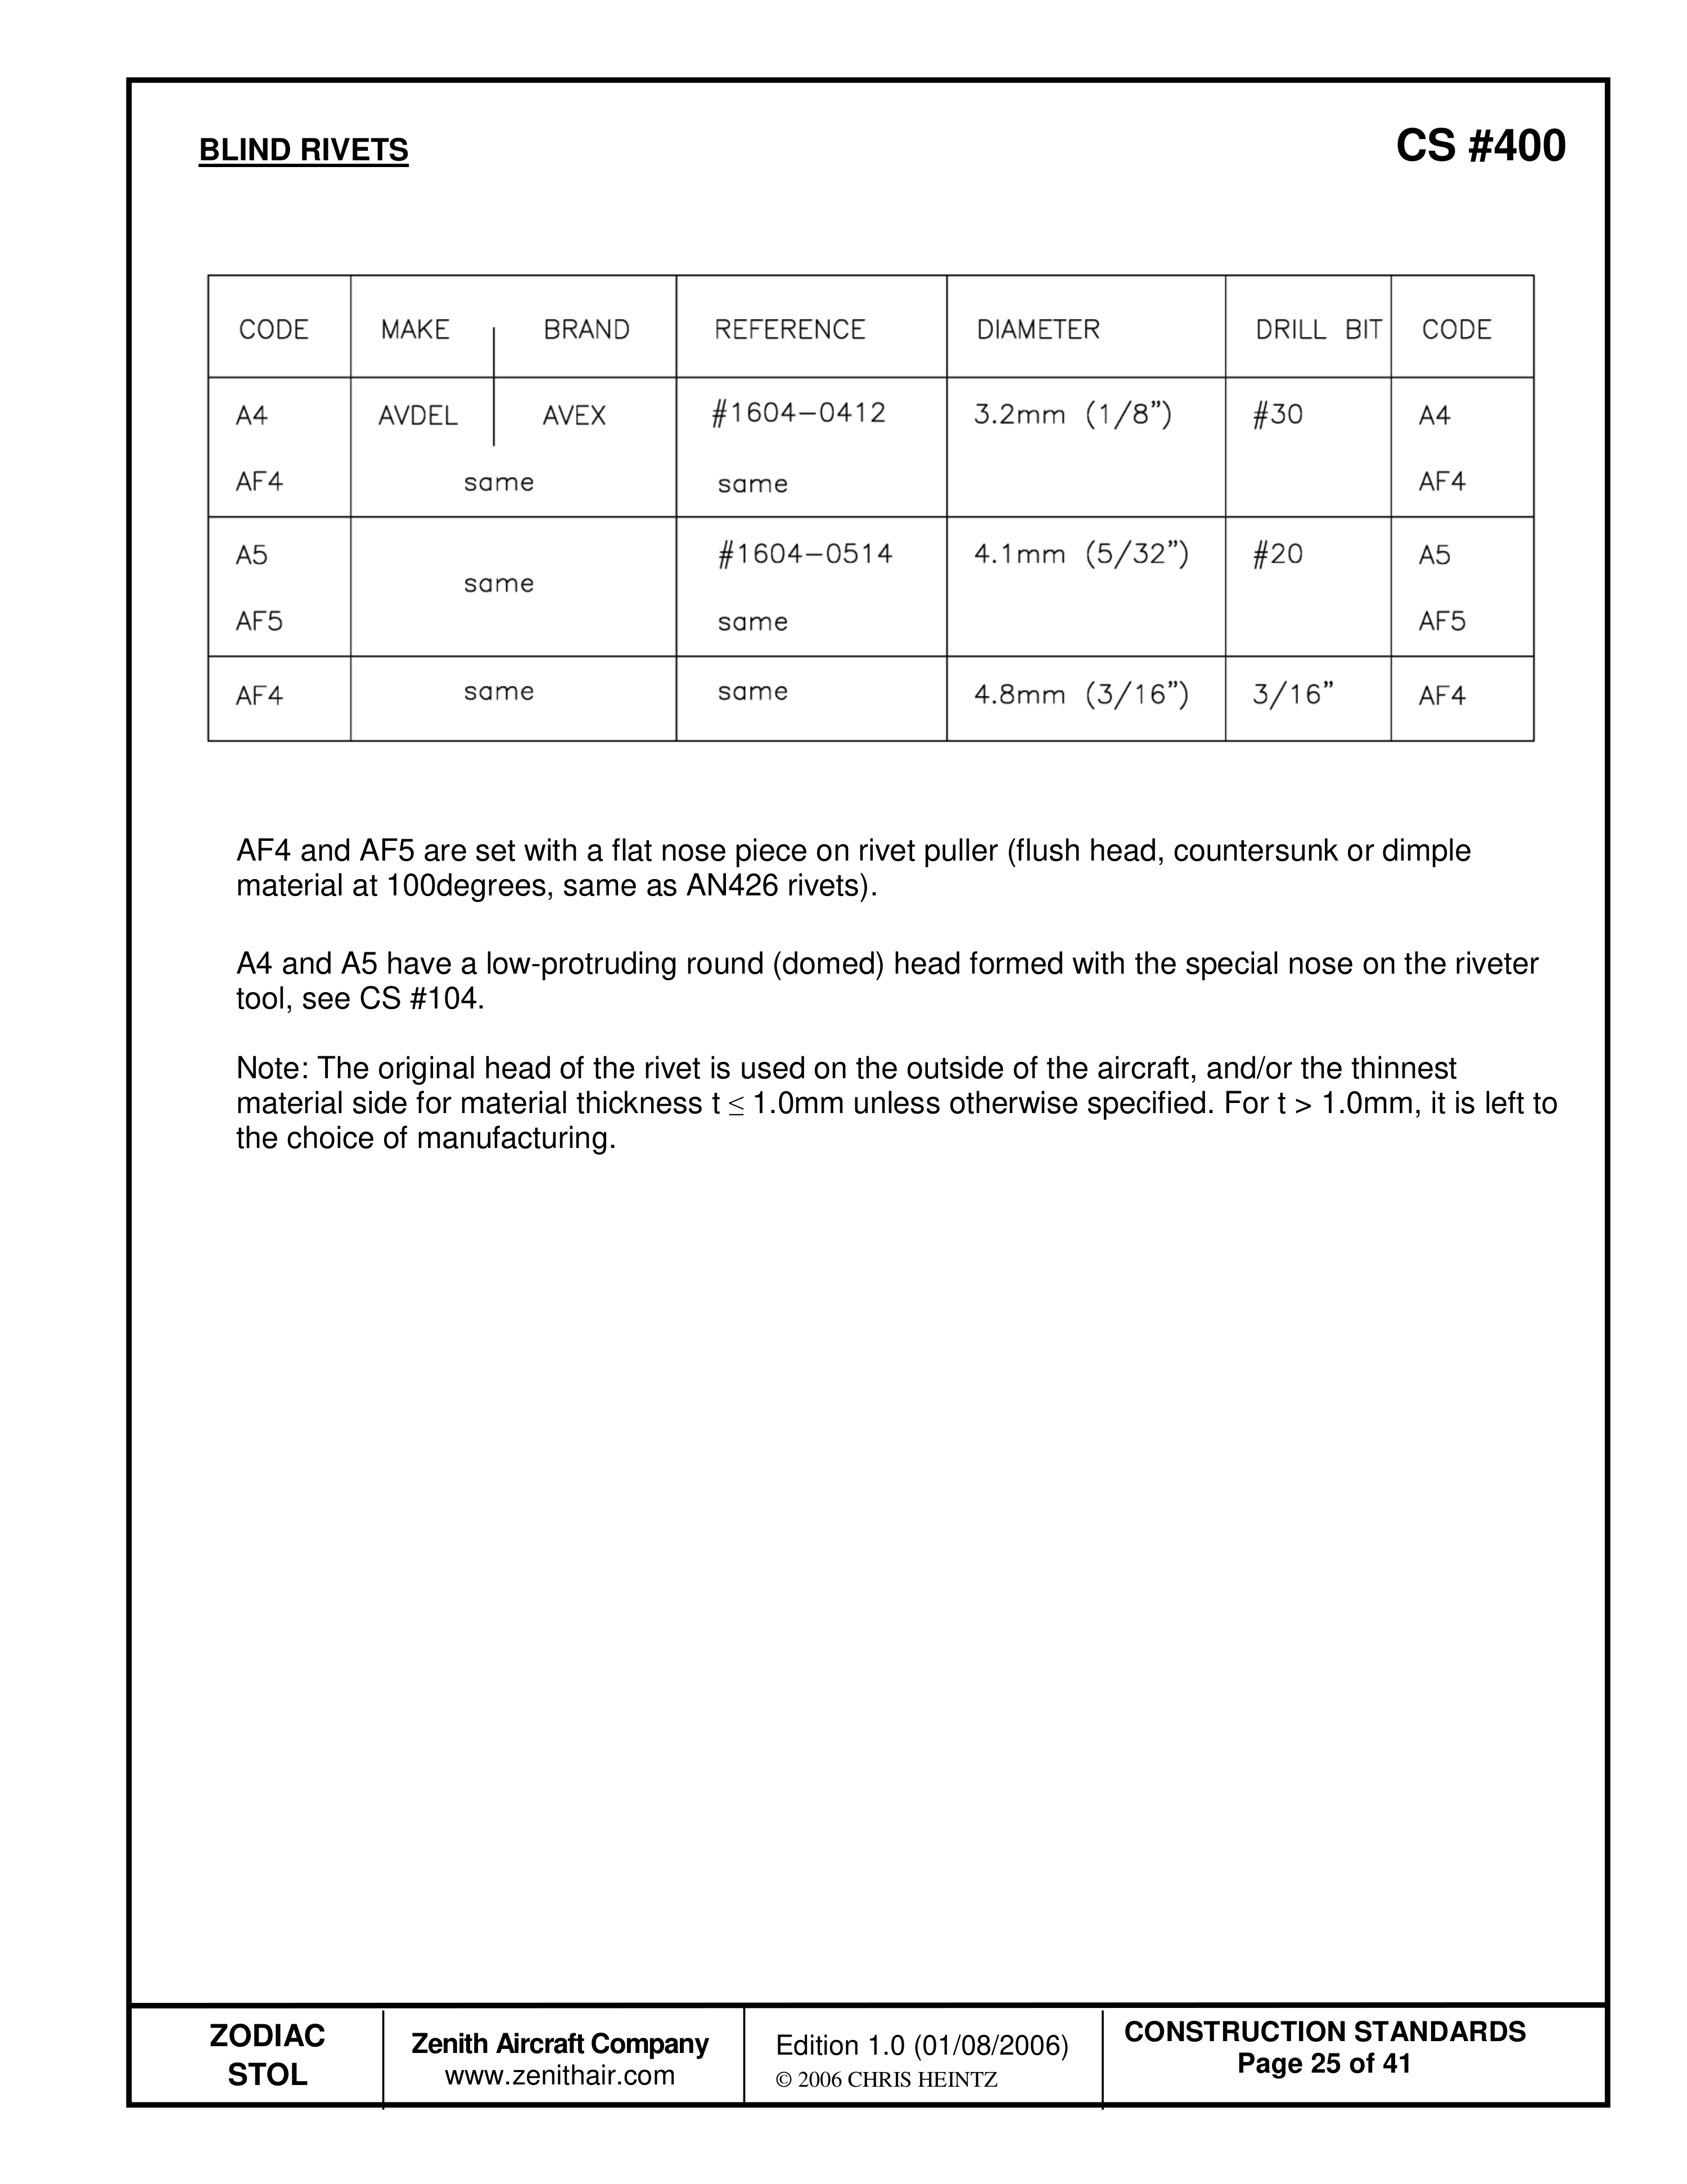
Таблица сохраняет обозначения, размеры и диапазоны пакета. AF4/AF5 ставятся плоской насадкой в потай/лунку 100°; A4/A5 с низкой округлой головкой — соответствующей специальной насадкой, см. CS 104. Типы не смешиваются по одному диаметру.
Нержавеющие вытяжные заклёпки — CS 401
В этой редакции оставлен только заголовок раздела. Дополнительная таблица или инструкция на странице отсутствует; недостающие значения не восстановлены догадкой.
Сплошные заклёпки — CS 402
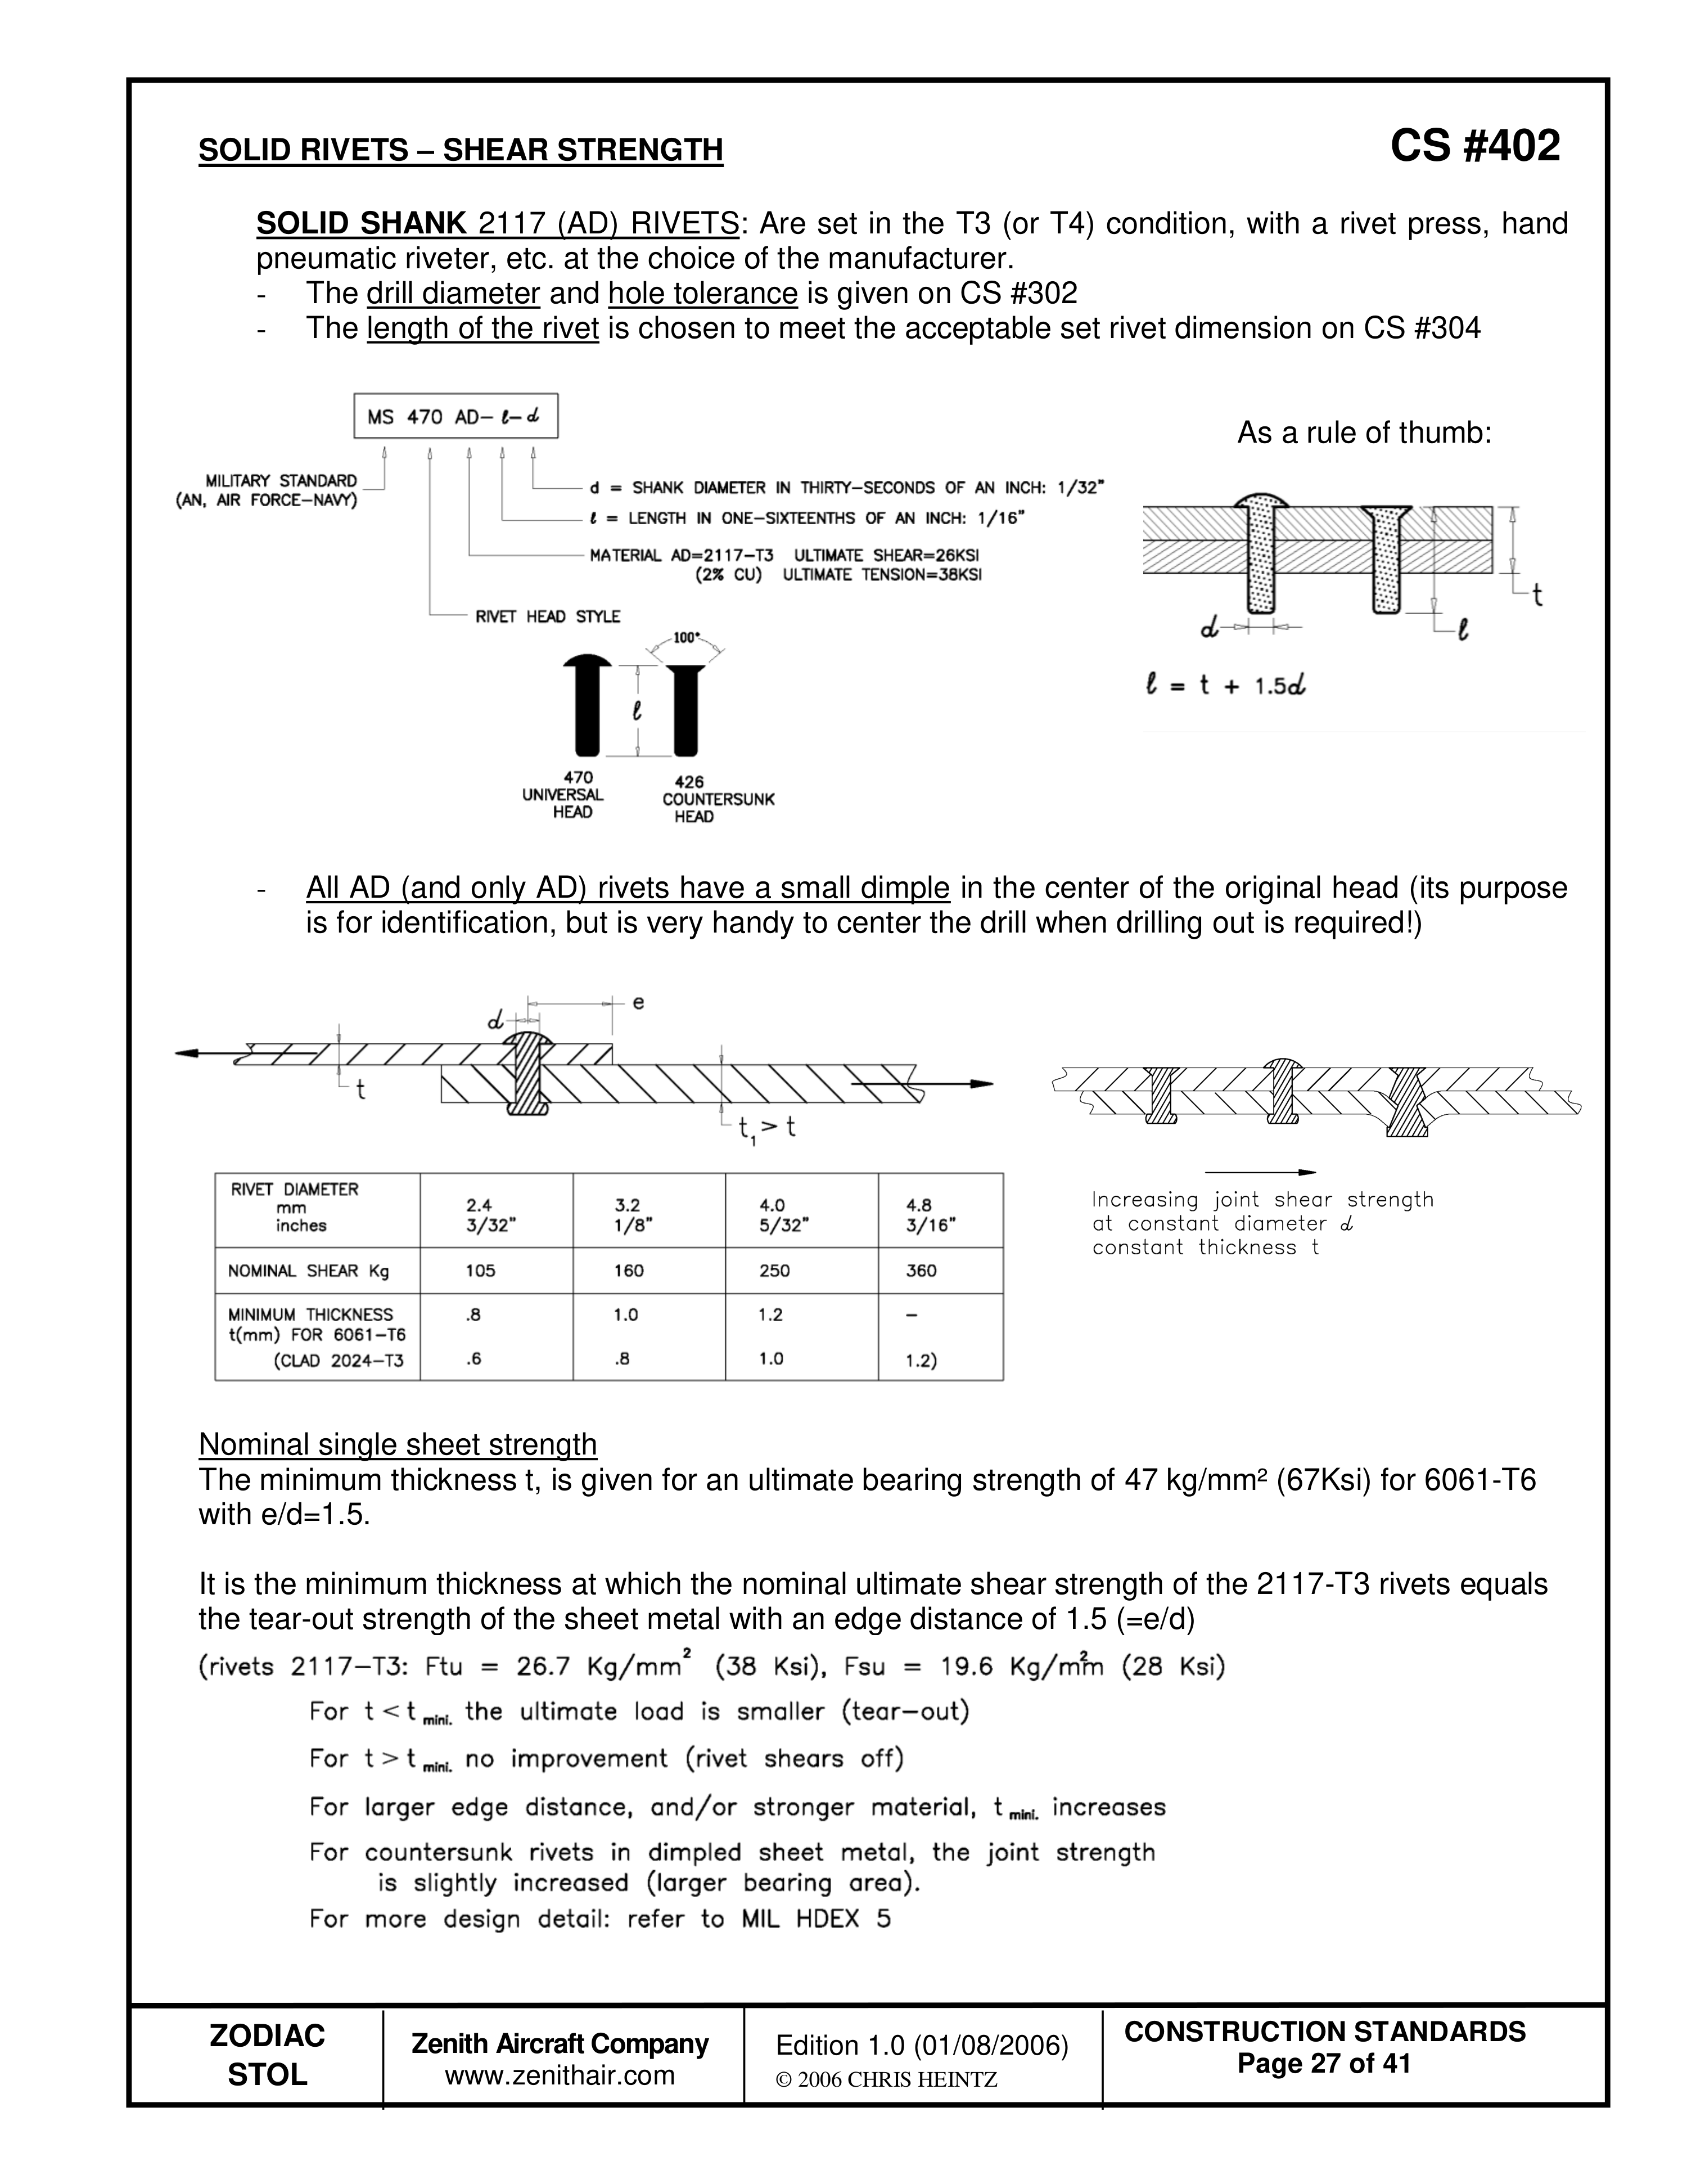
Показаны заклёпки 2117 (AD), требования к длине, диаметру и прочности, а также варианты головок. Ссылка исходника на CS 302 для отверстий сохранена как особенность старой редакции; раздел отверстий в этом справочнике имеет номер CS 102.
Замыкающие головки — CS 403
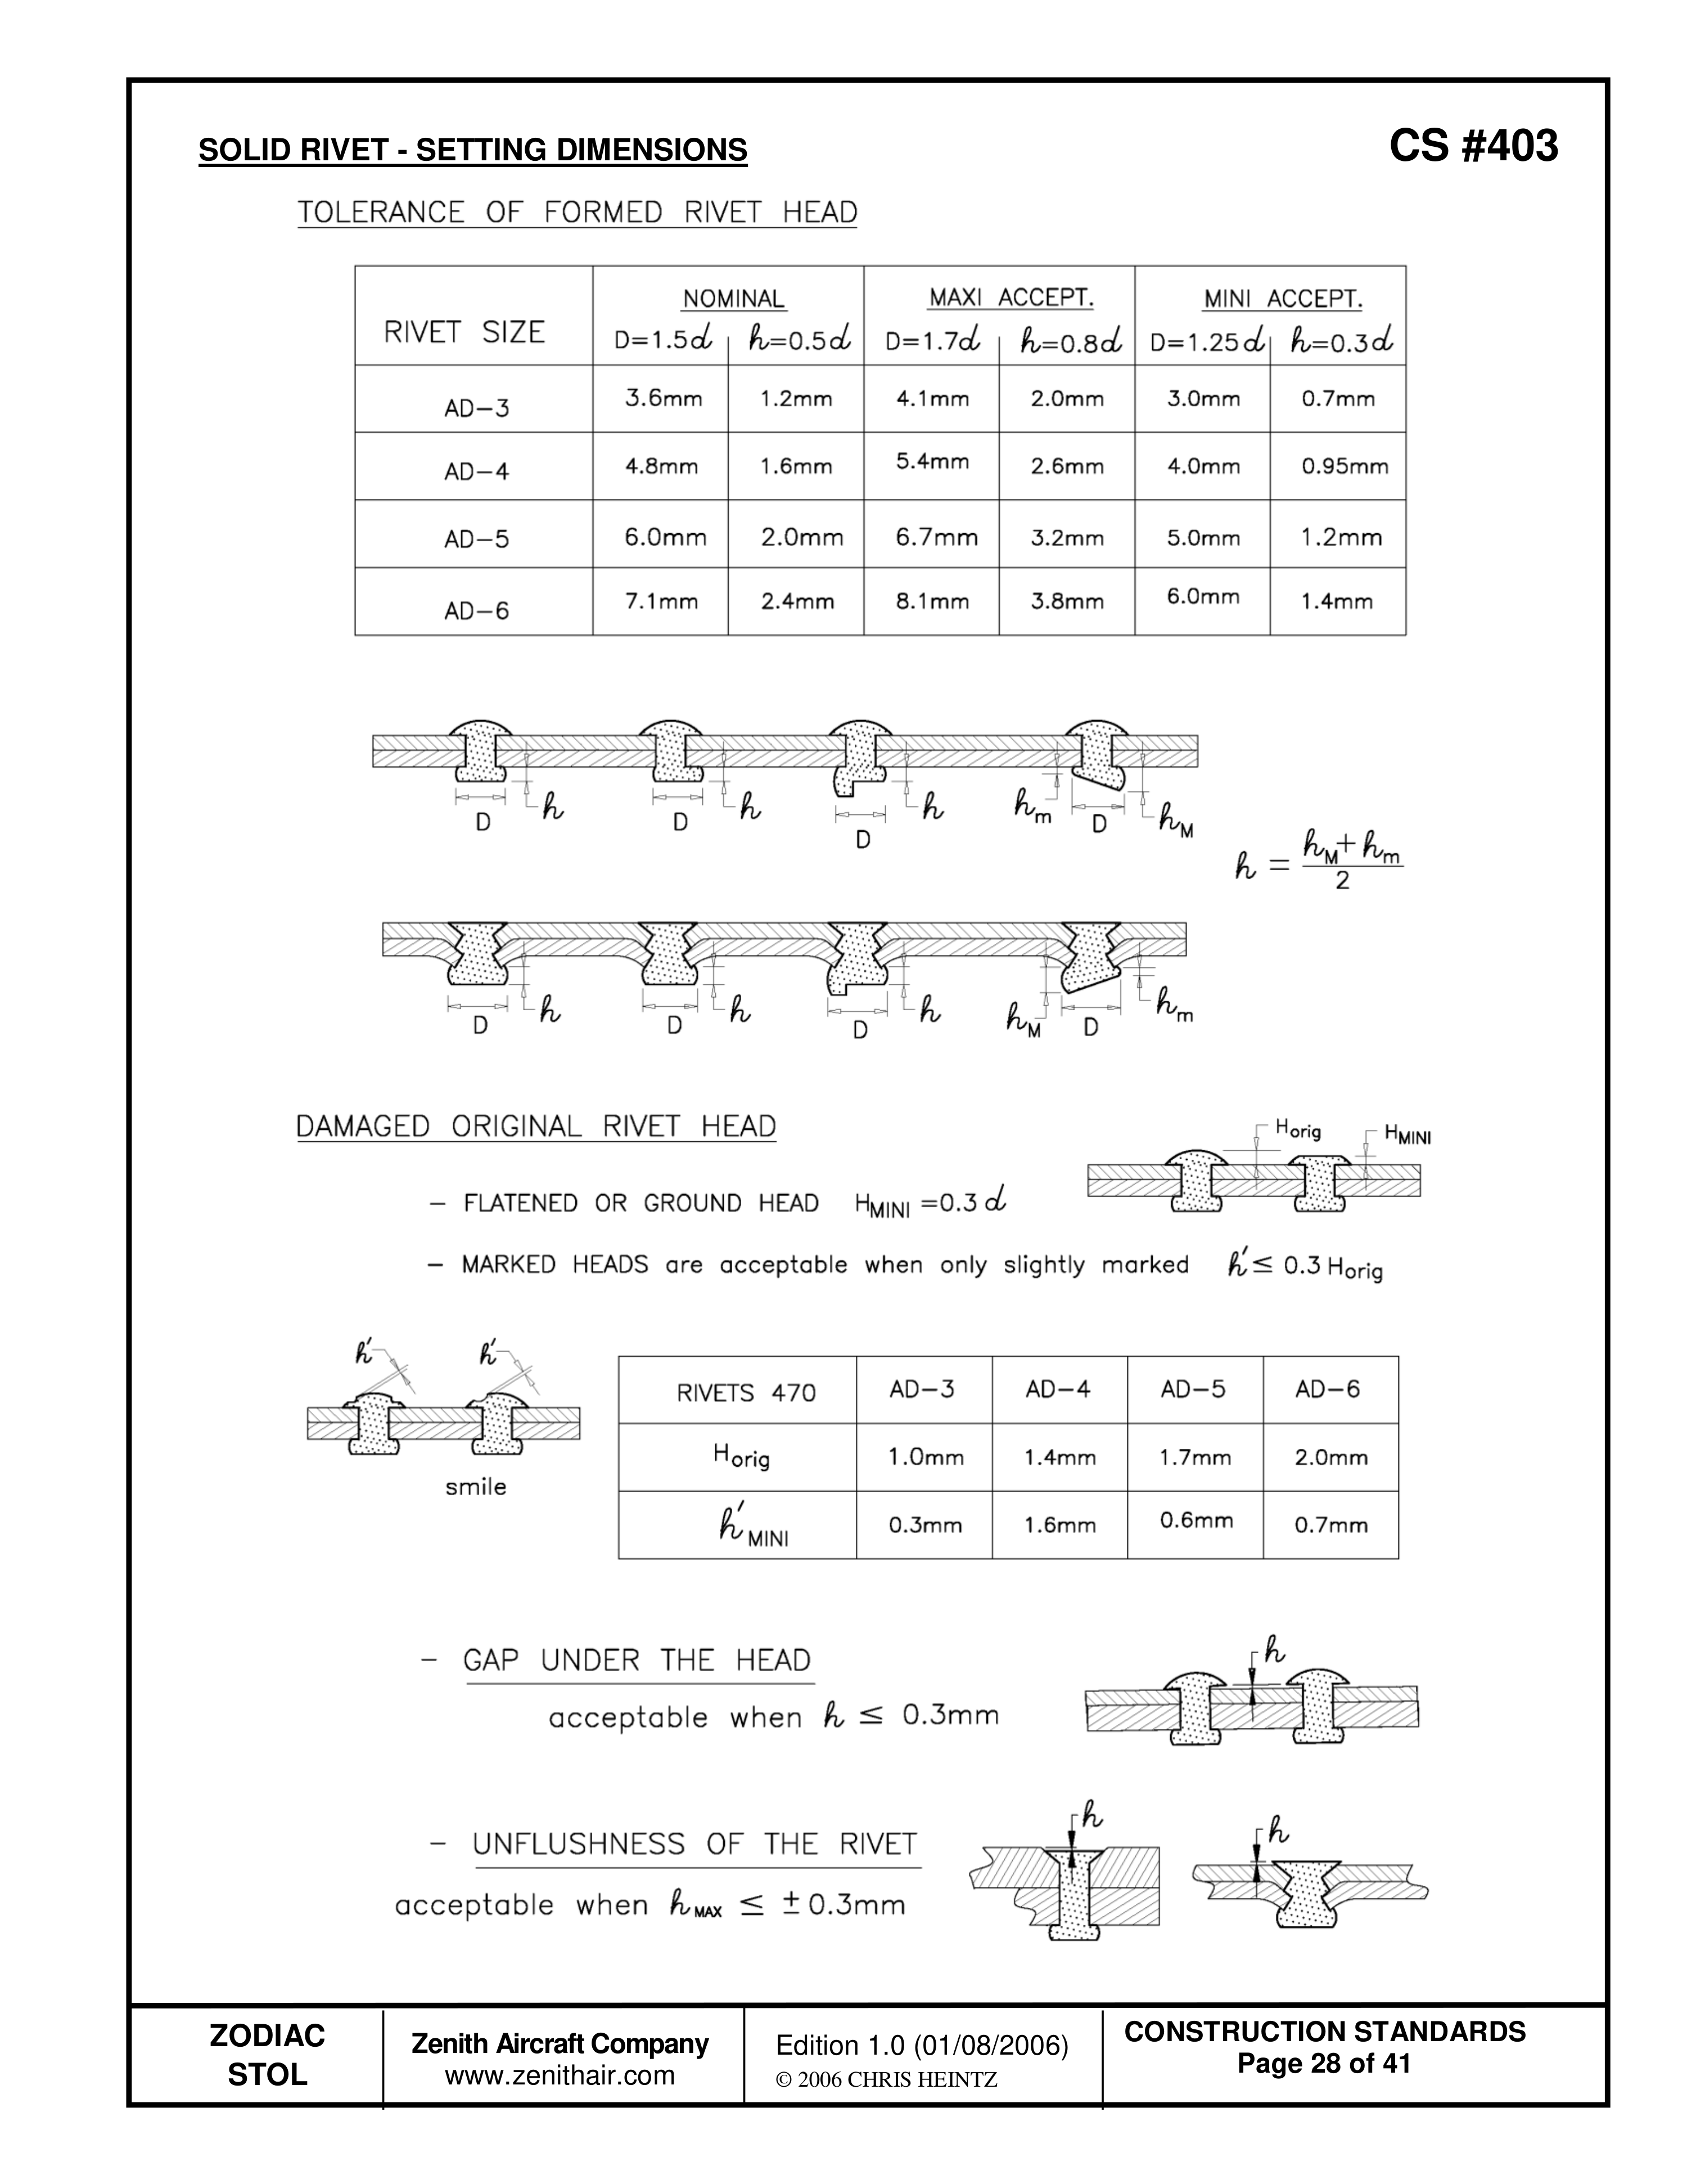
Таблица и рисунки задают допустимые размеры сформированной замыкающей головки. Оценивать её следует по диаметру заклёпки и указанному виду, а не по одному универсальному размеру.
Смещение сплошной заклёпки — CS 404
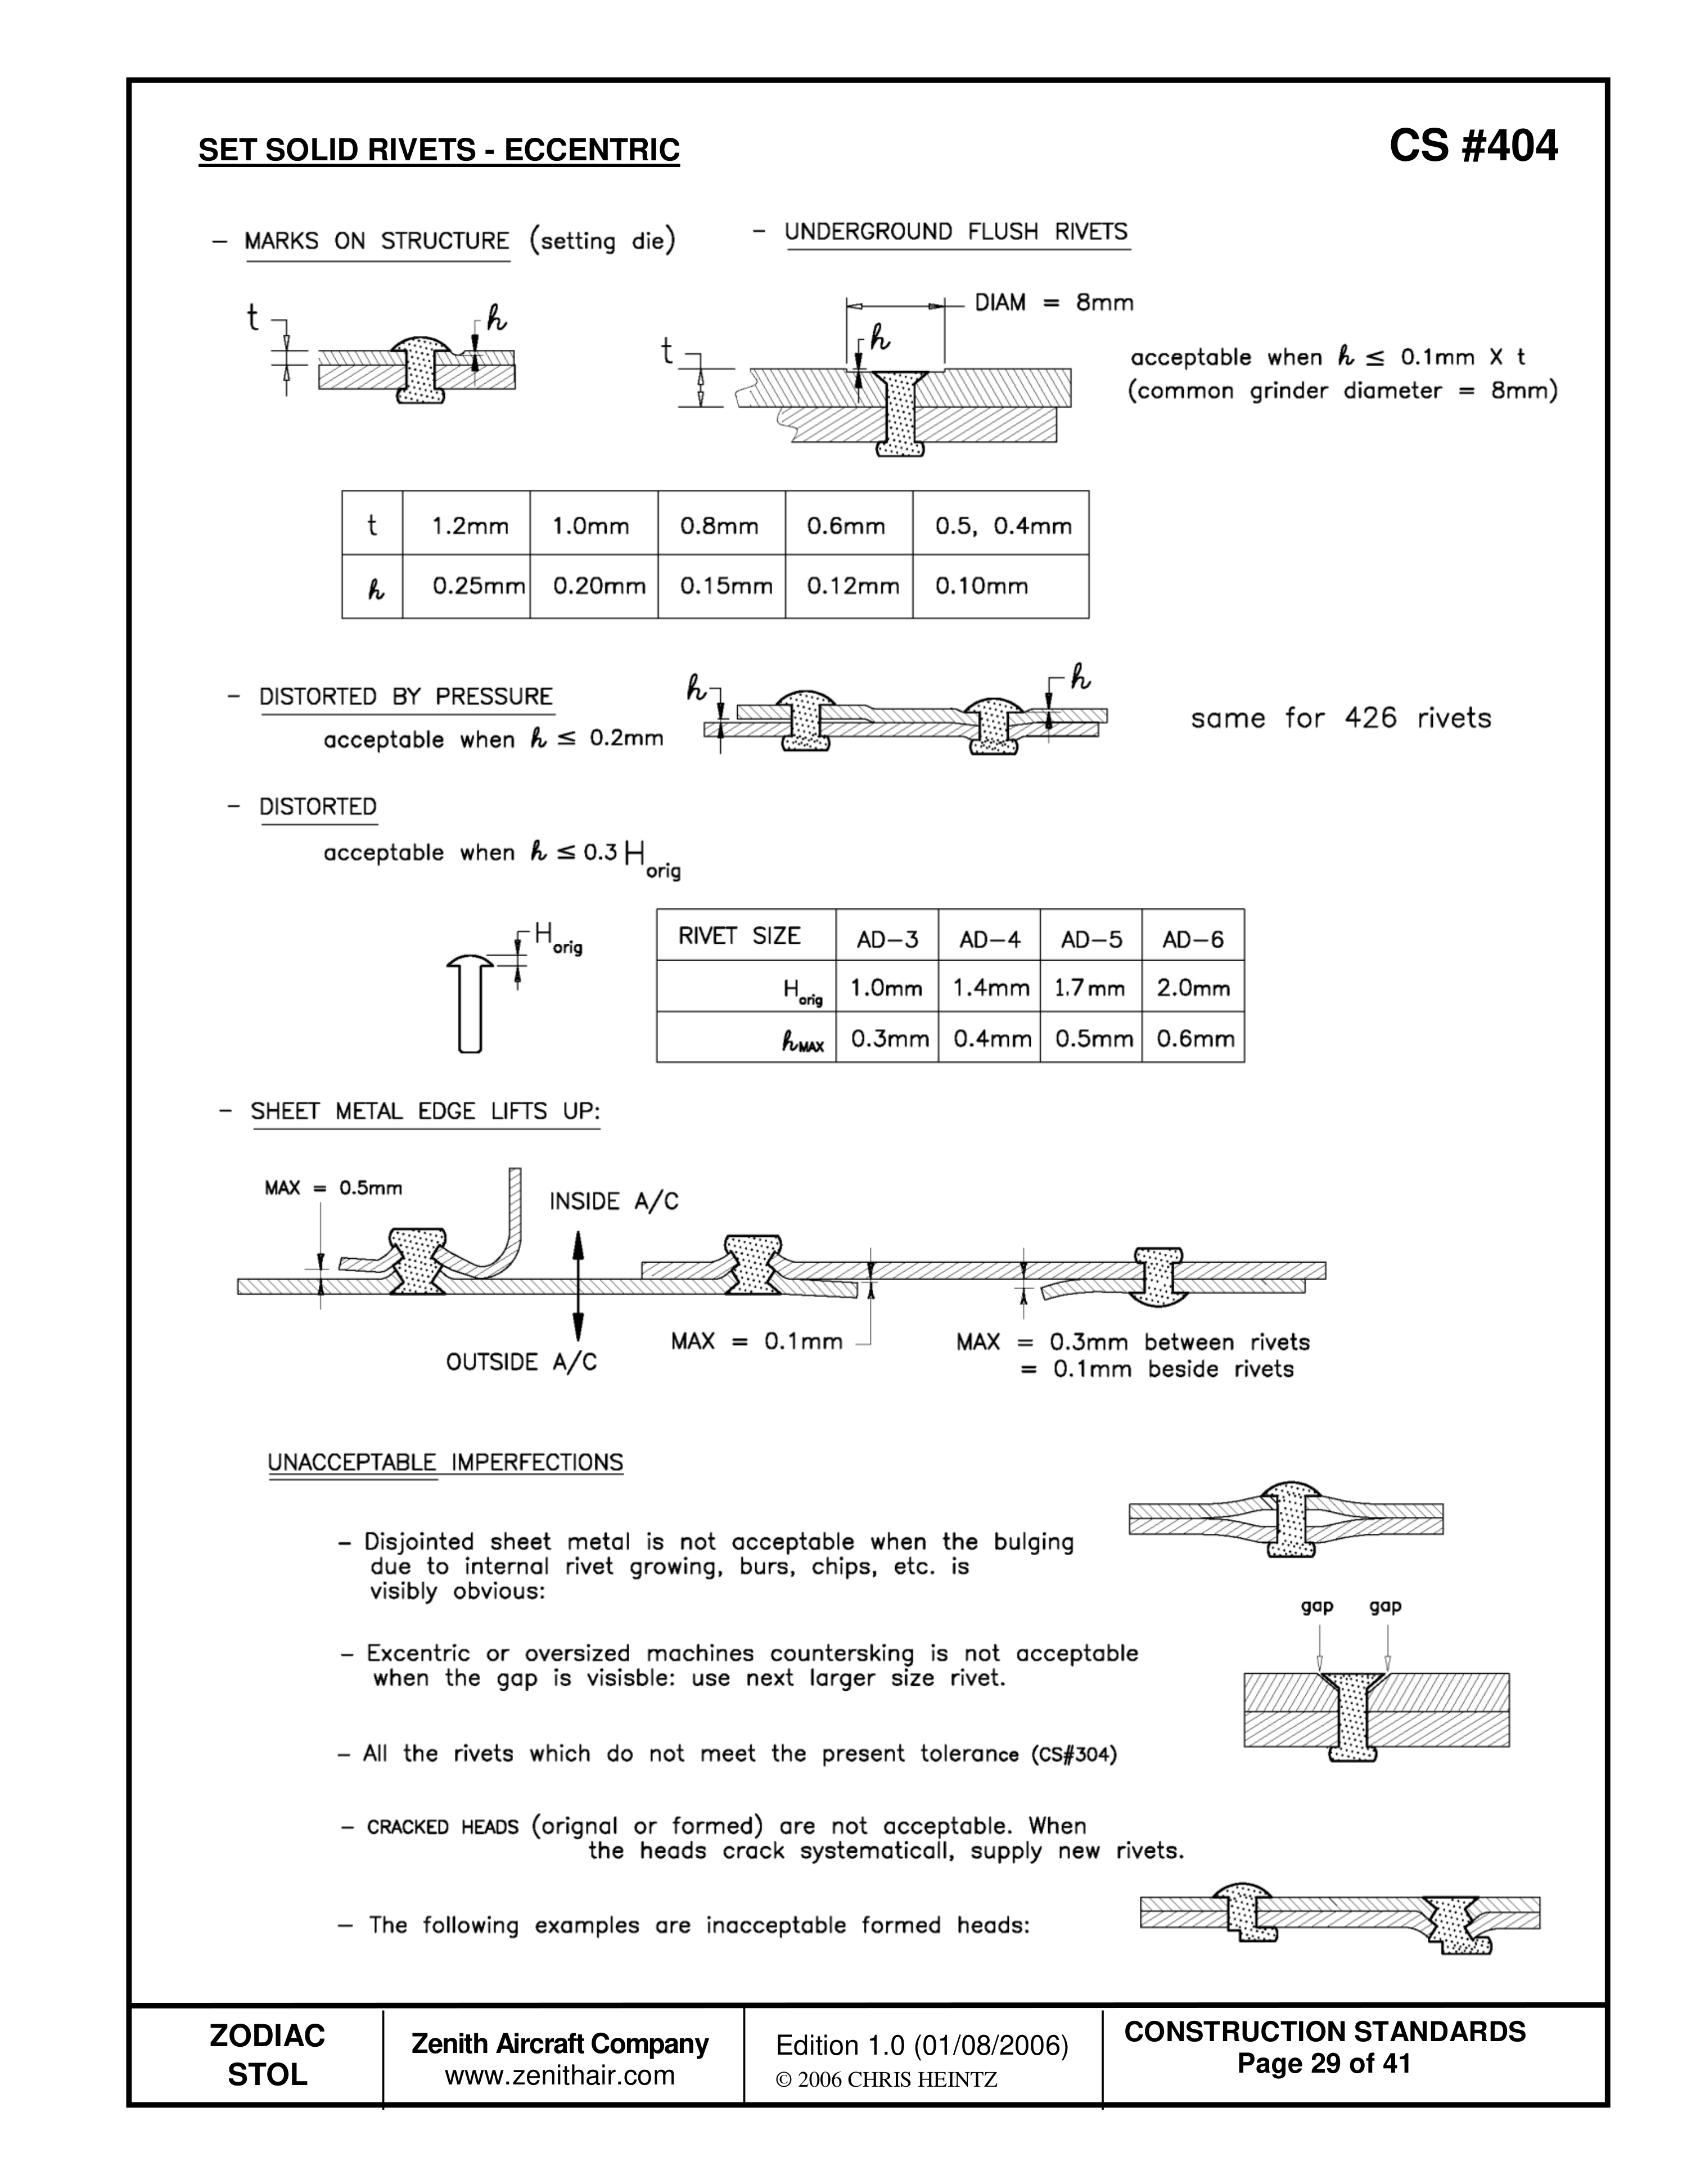
Схемы разделяют наклон, смещение и дефекты сформированной головки. Указанные на каждой схеме пределы сохранены в оригинальном изображении.
Прочность болтов — CS 405
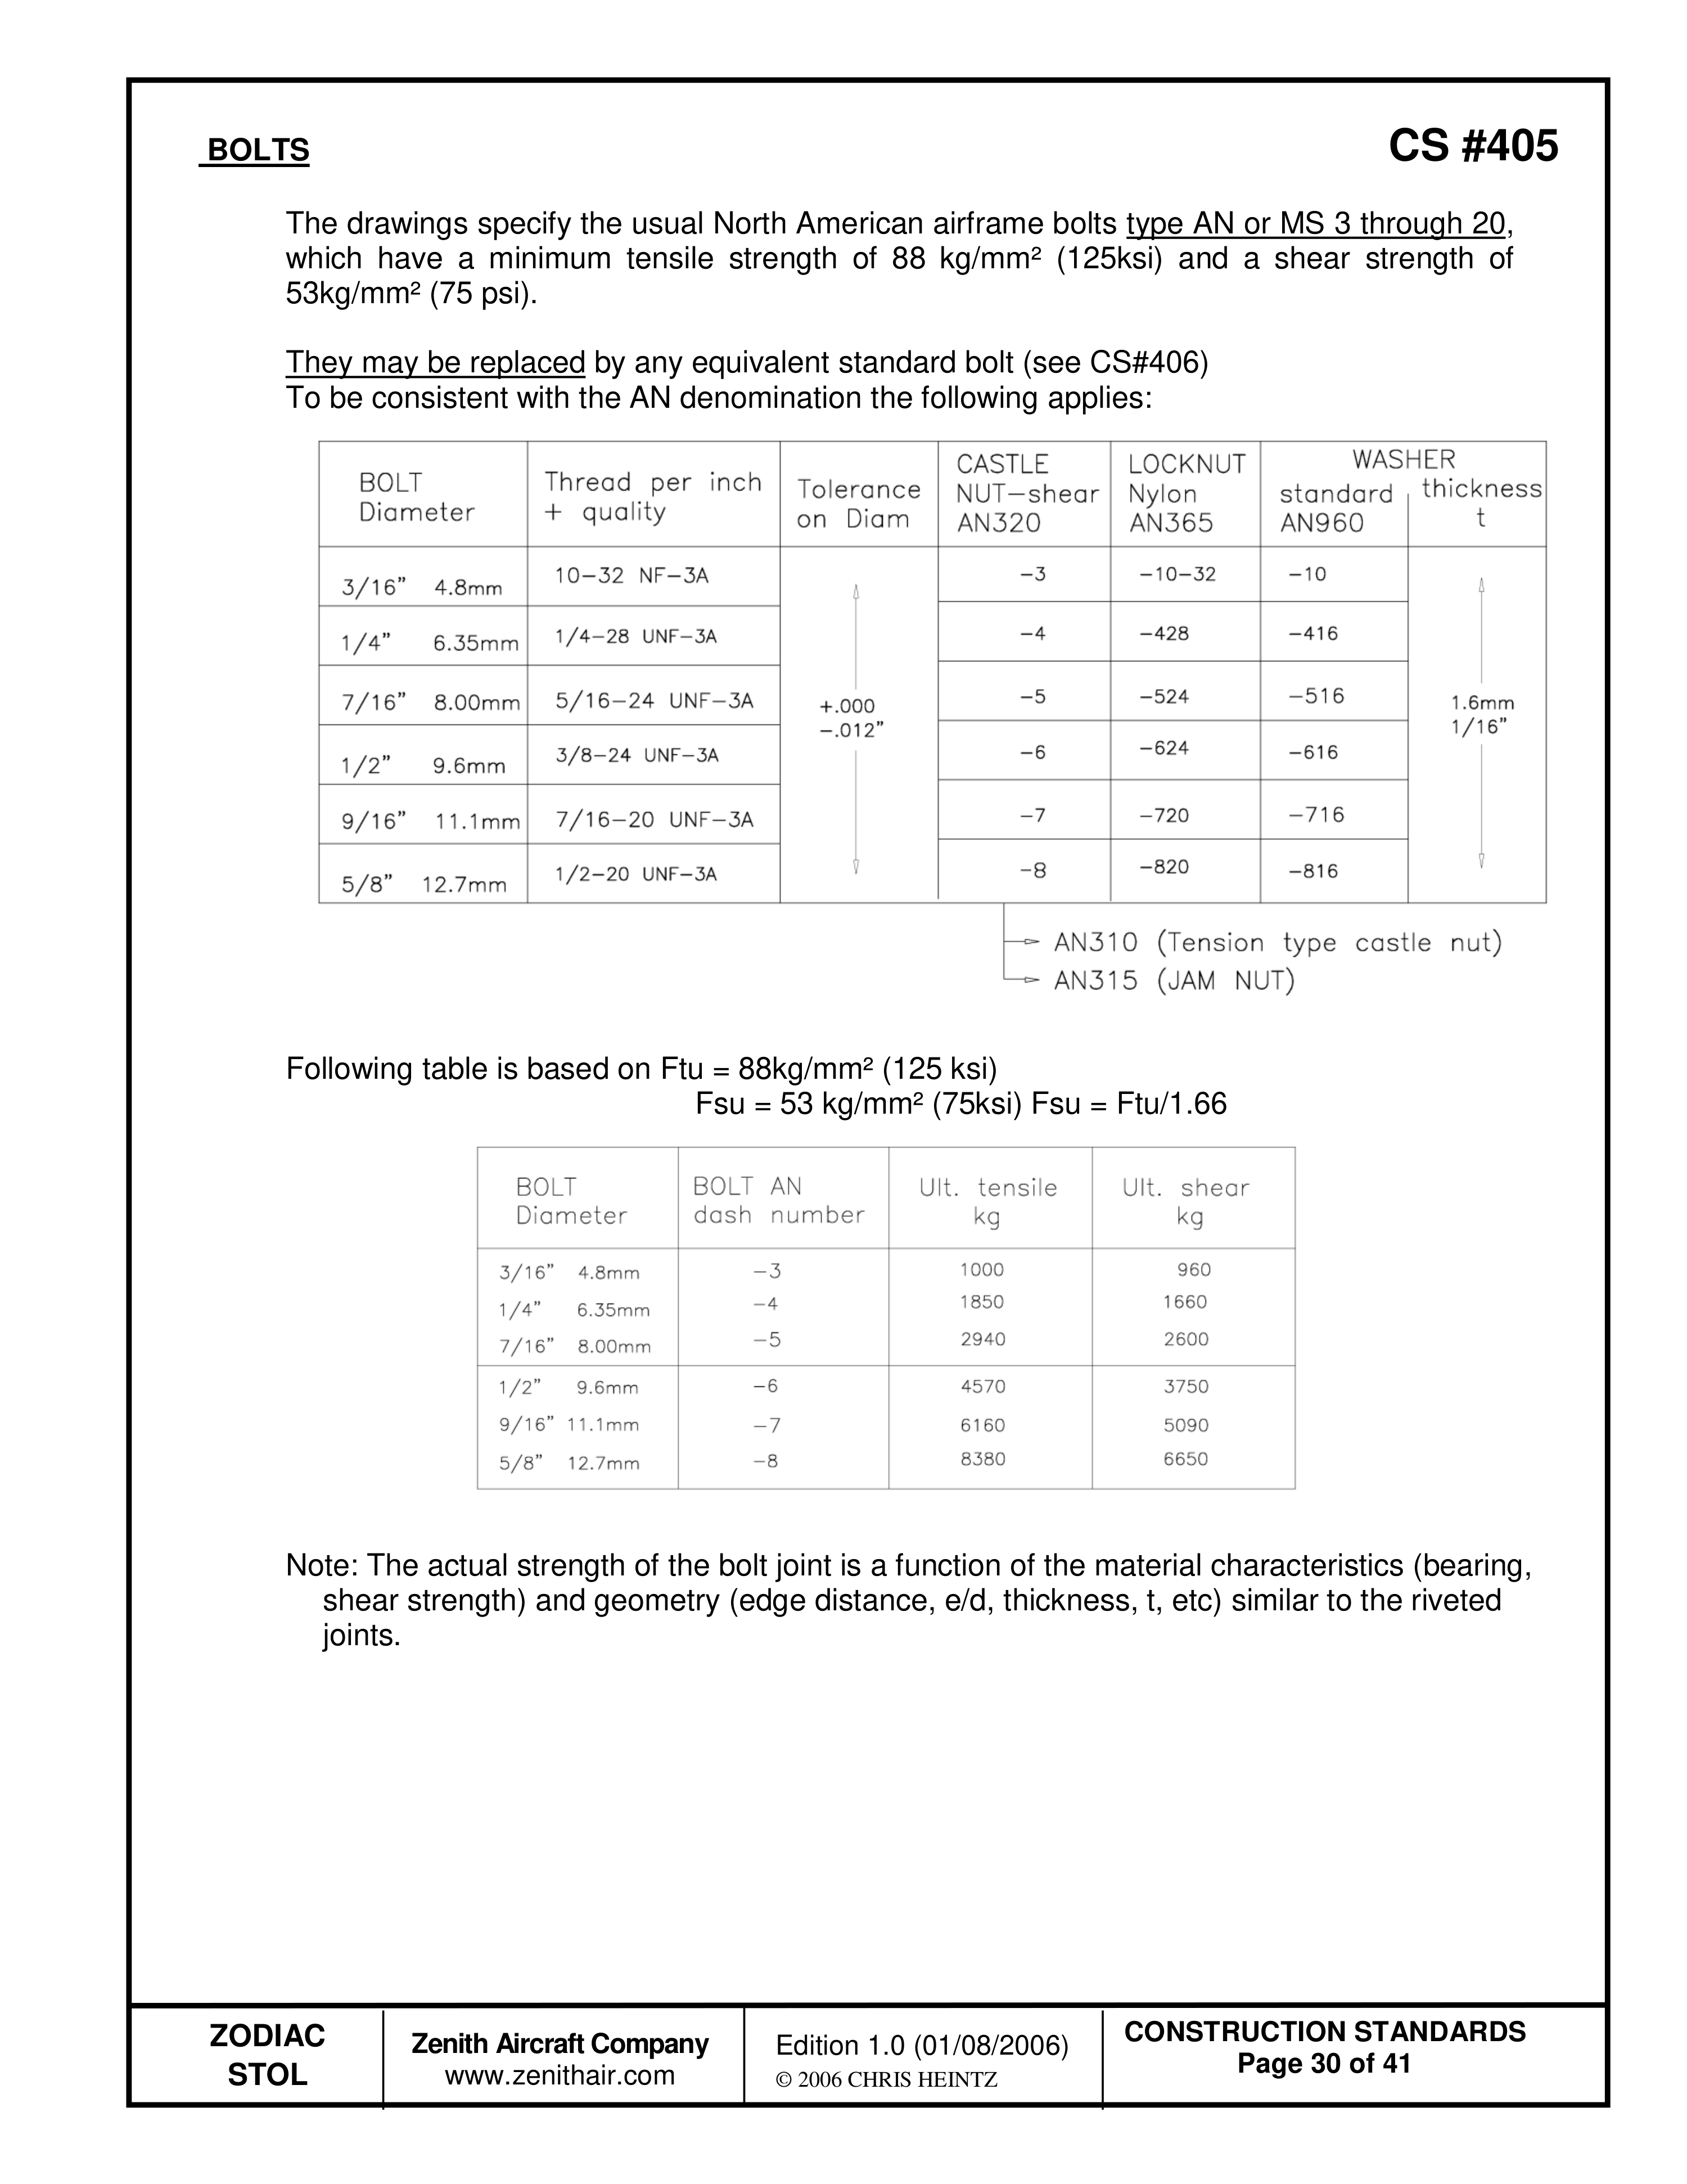
Полная таблица относится к AN/MS и связывает прочность с диаметром. Само соединение зависит также от материала деталей, толщины и расстояния до кромки. В старом тексте встречаются 75 psi и 75ksi для одного значения: это расхождение единиц не используется как расчётная величина.
Длина болта и шайбы — CS 406
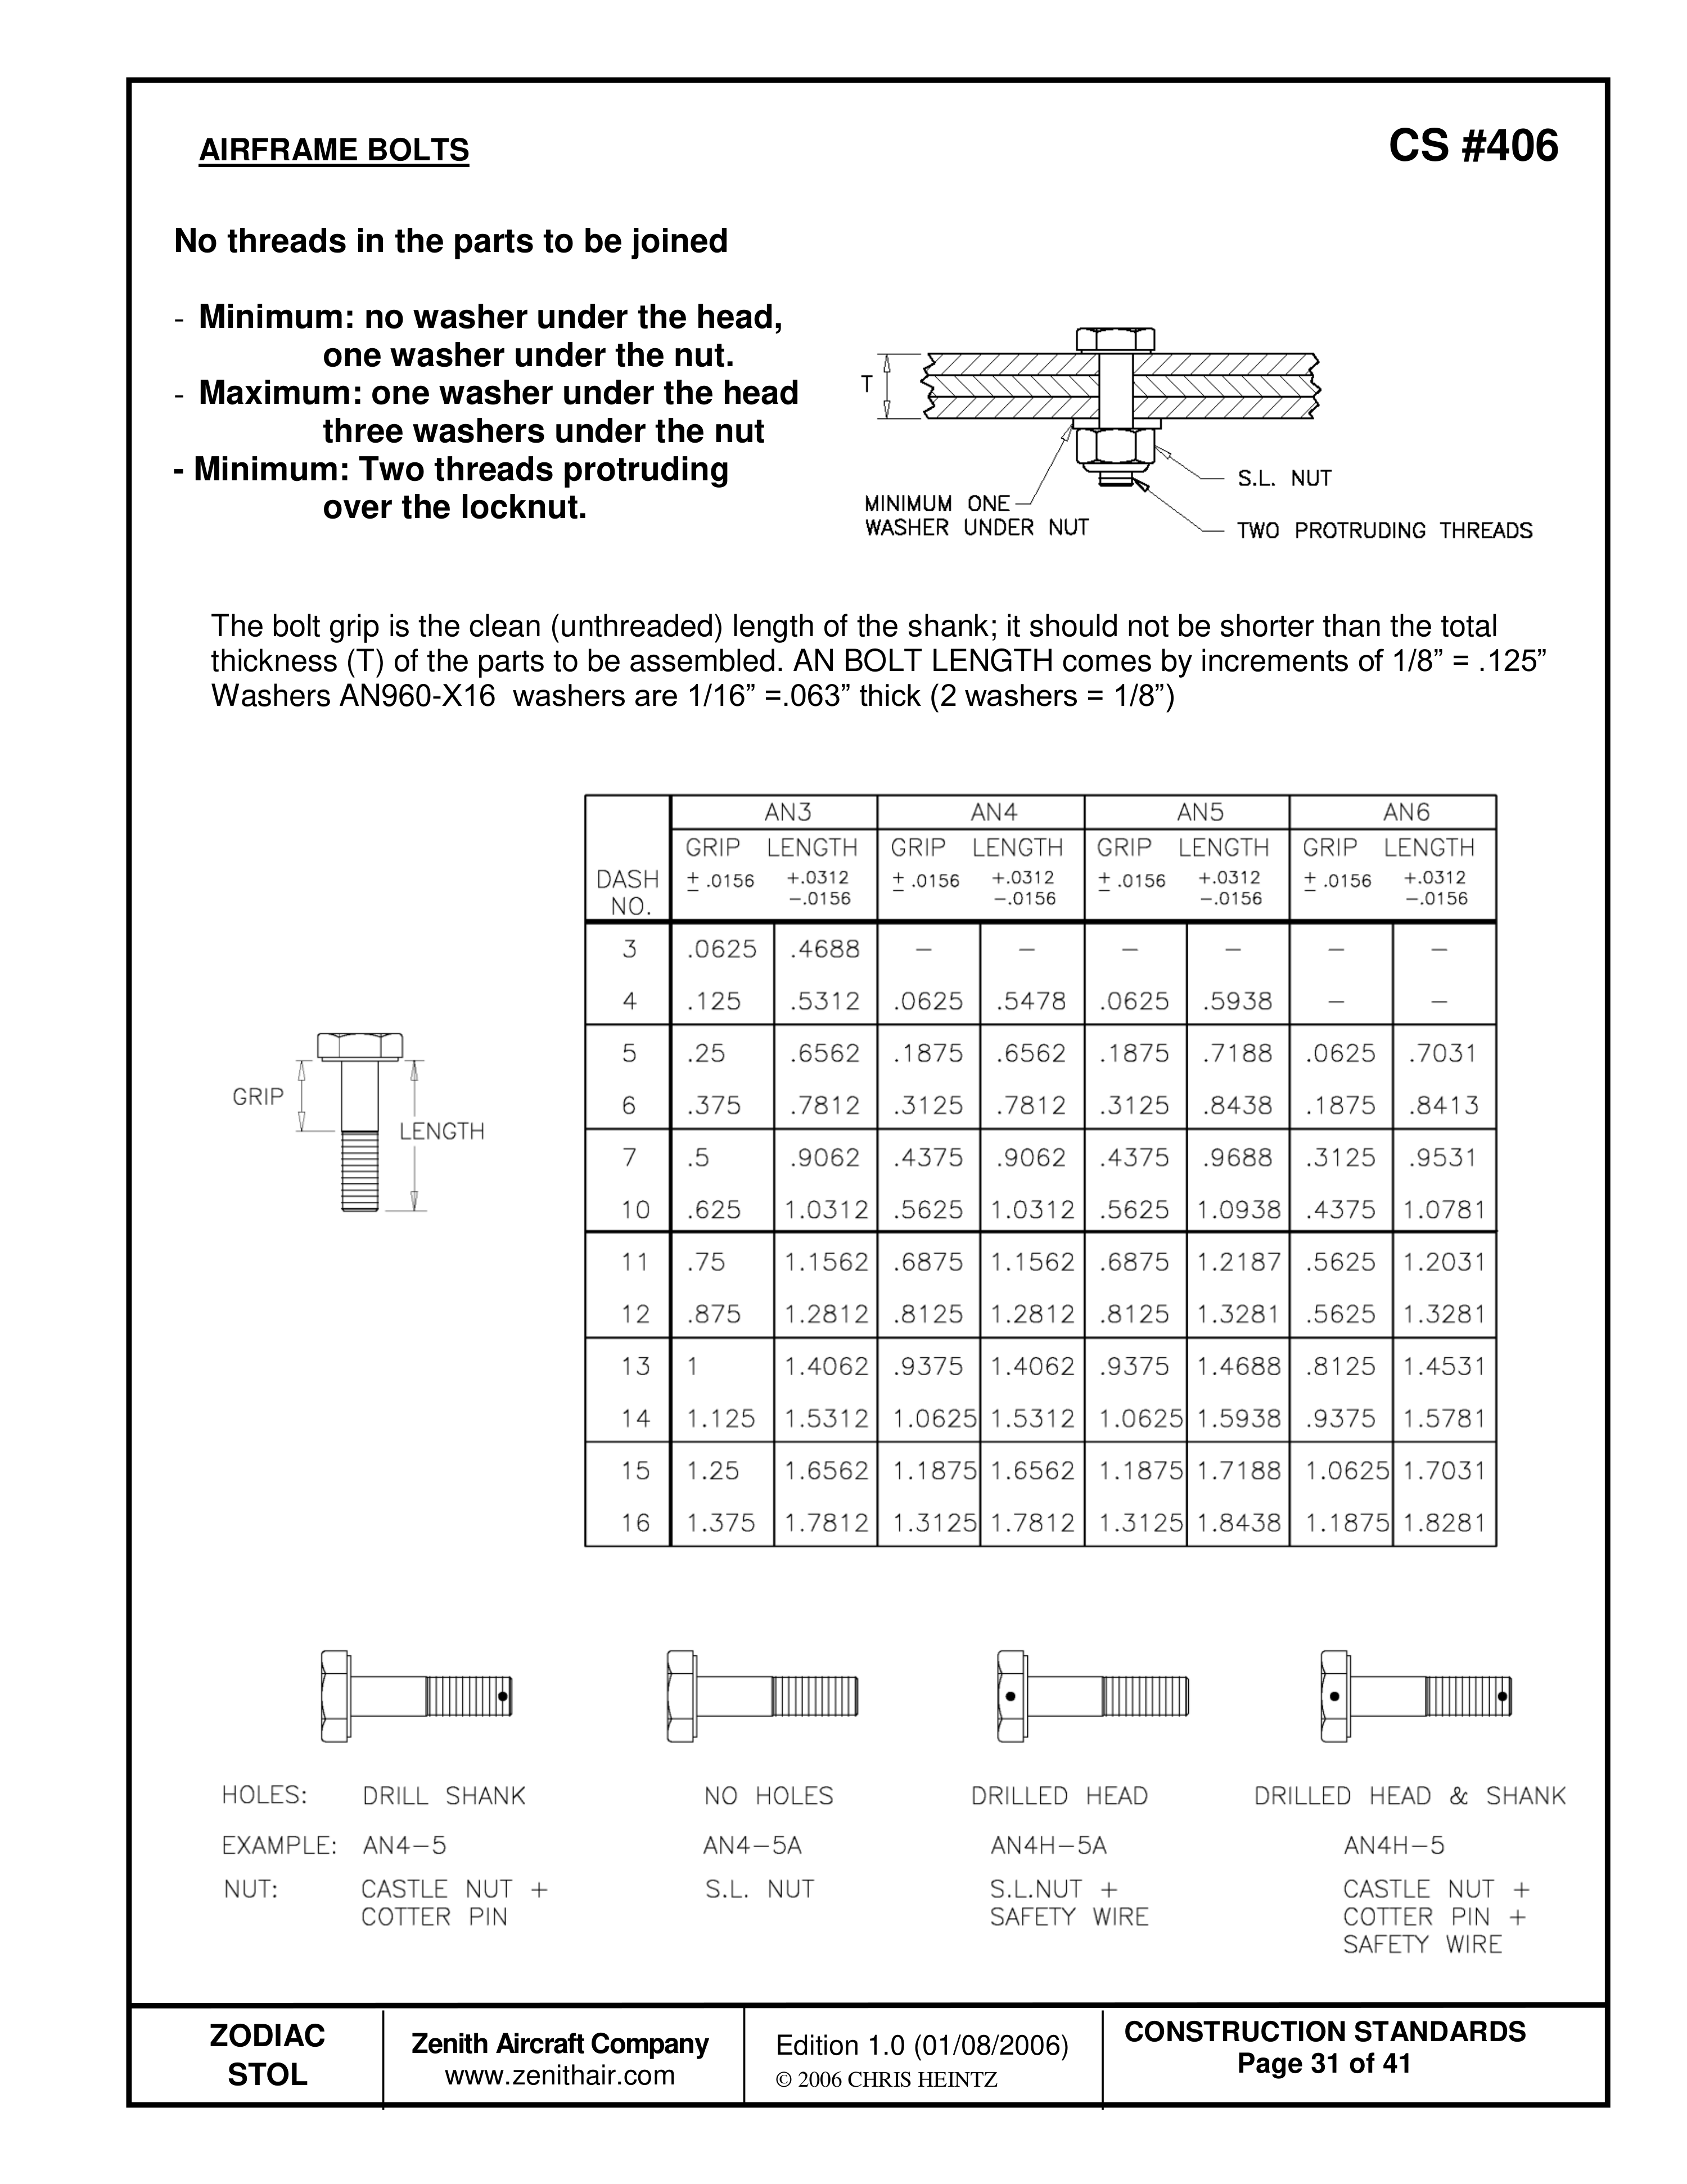
В соединяемых деталях должна находиться гладкая часть болта. По листу минимум — одна шайба под гайкой; максимум — одна под головкой и три под гайкой. Над самоконтрящейся гайкой выступают минимум два витка. Гладкая длина не короче толщины пакета; шаг длины AN-болтов 1/8”, шайба AN960-X16 — 1/16”. Учитывайте конкретное соединение и чертёж.
Моменты затяжки — CS 407
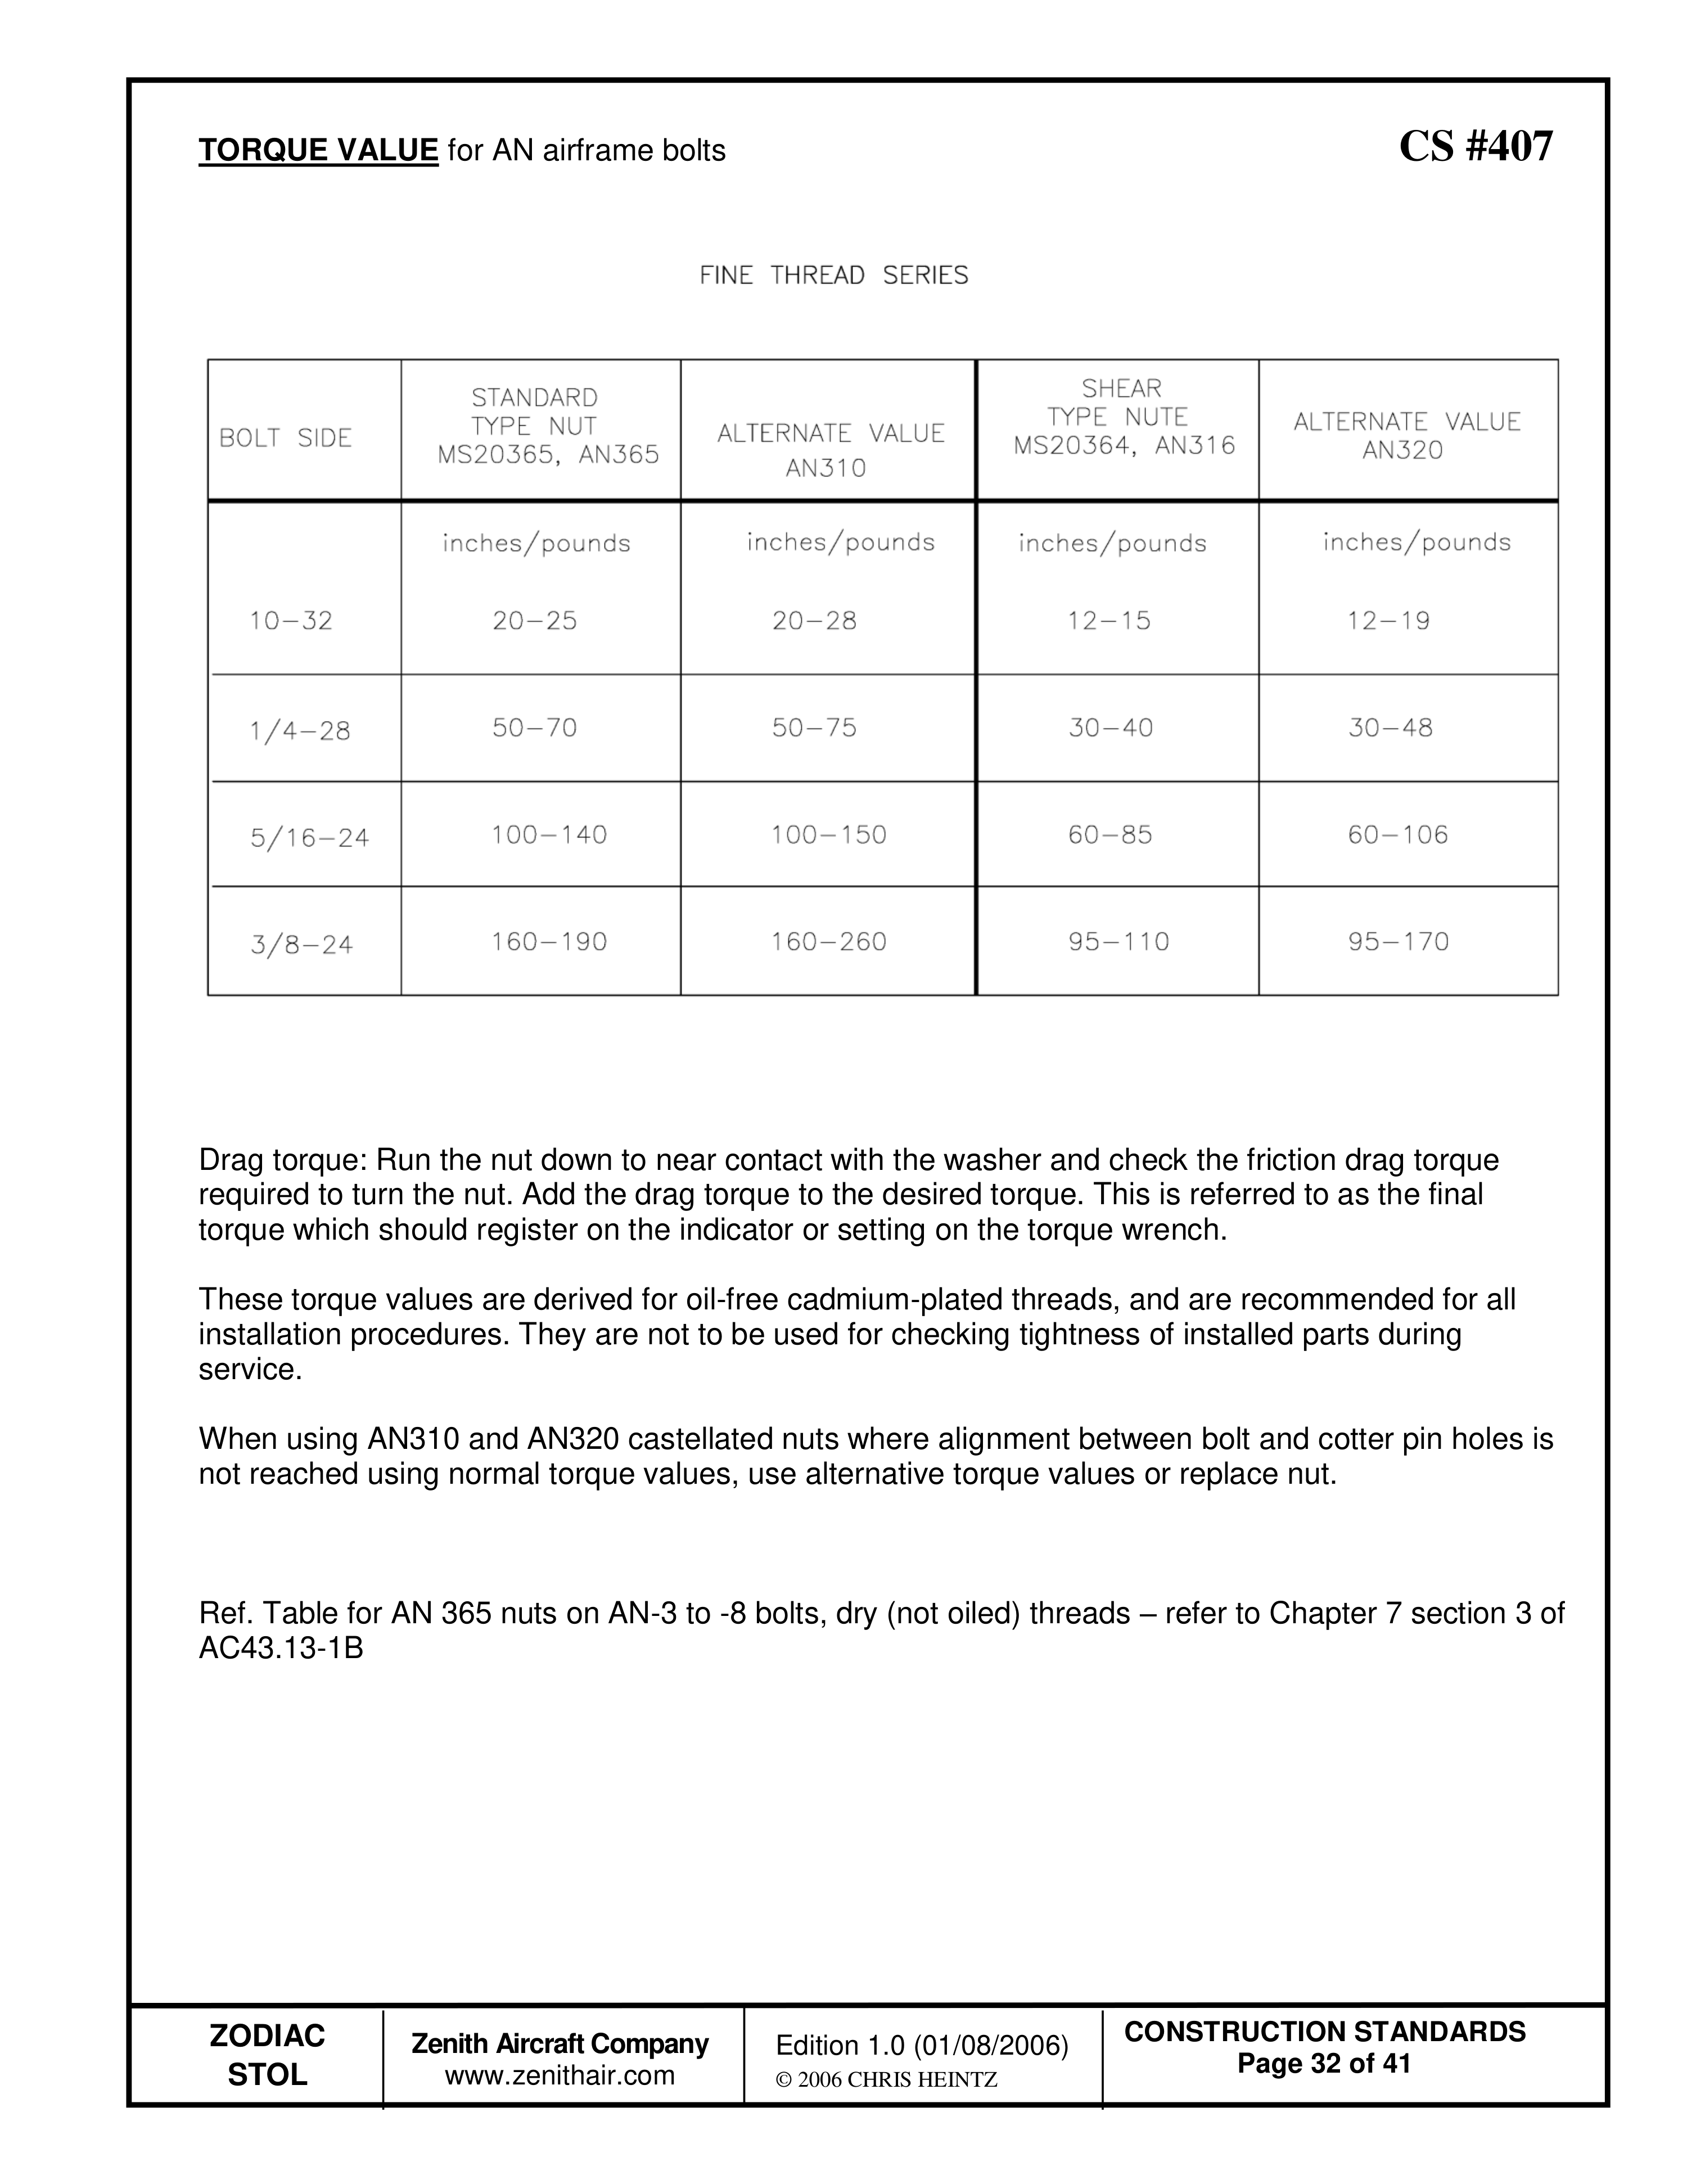
Измерьте момент сопротивления вращению гайки до её контакта с шайбой и прибавьте его к требуемому моменту затяжки. Таблица относится к сухой кадмированной резьбе, а не к контролю уже работающего соединения. Для AN310/AN320 при несовпадении отверстия шплинта источник предписывает использовать допустимый альтернативный момент или заменить гайку; не назначайте произвольный доворот.
Анкерные и заклёпочные гайки — CS 408
На странице есть заголовок и обозначения AN366, MS21069. Подробной технологии установки и таблиц в этой редакции нет.
Талрепы и заделки — CS 500
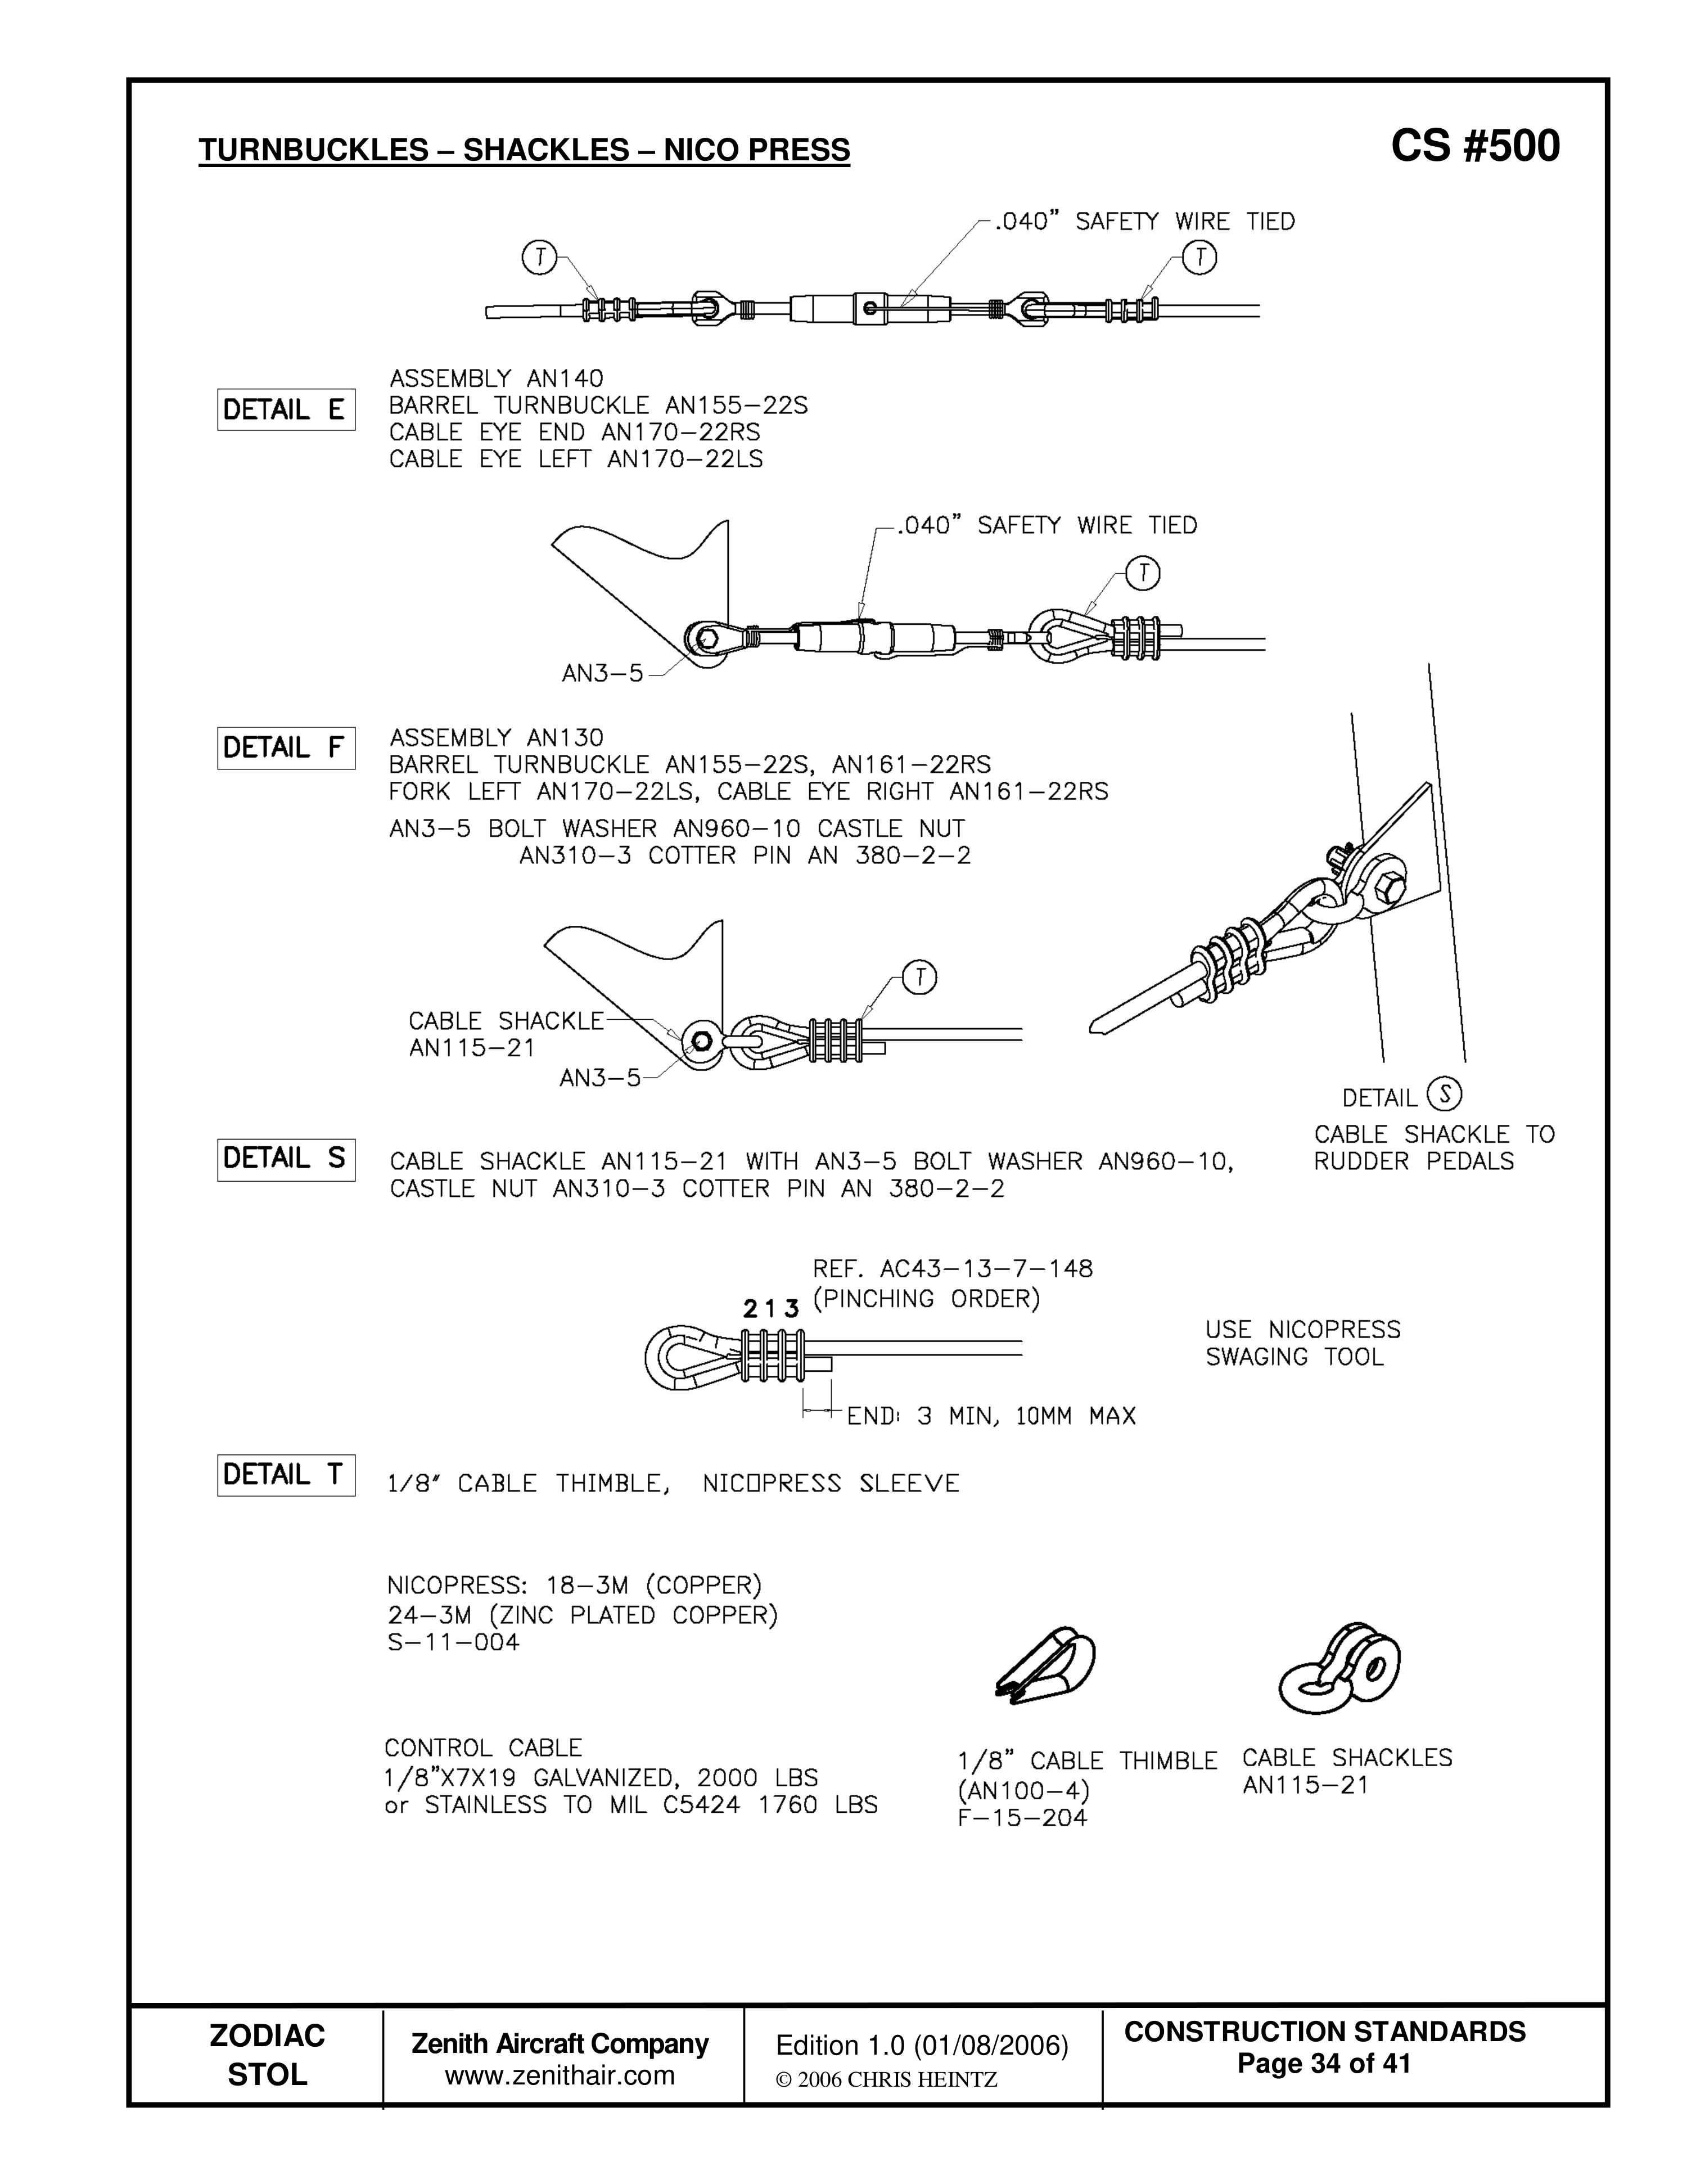
Сохранены схемы контровки талрепов, скоб и Nico Press. Их применимость и характеристики троса определяются конкретным узлом SD и действующими листами ZZ; общая схема не задаёт его натяжение.
Тросы и тяги — CS 501
В этом издании страница содержит только заголовок. Используйте опубликованные применимые главы SD по тягам, рулевым тросам и регулировке; здесь дополнительные размеры отсутствуют.
Наконечники и петли — CS 502
На странице только заголовок. Резьбовое зацепление, крепёж и фиксацию штифтов определяют применимые сборочные листы; недостающие операции не выдуманы.
Втулки и вращающиеся соединения — CS 503
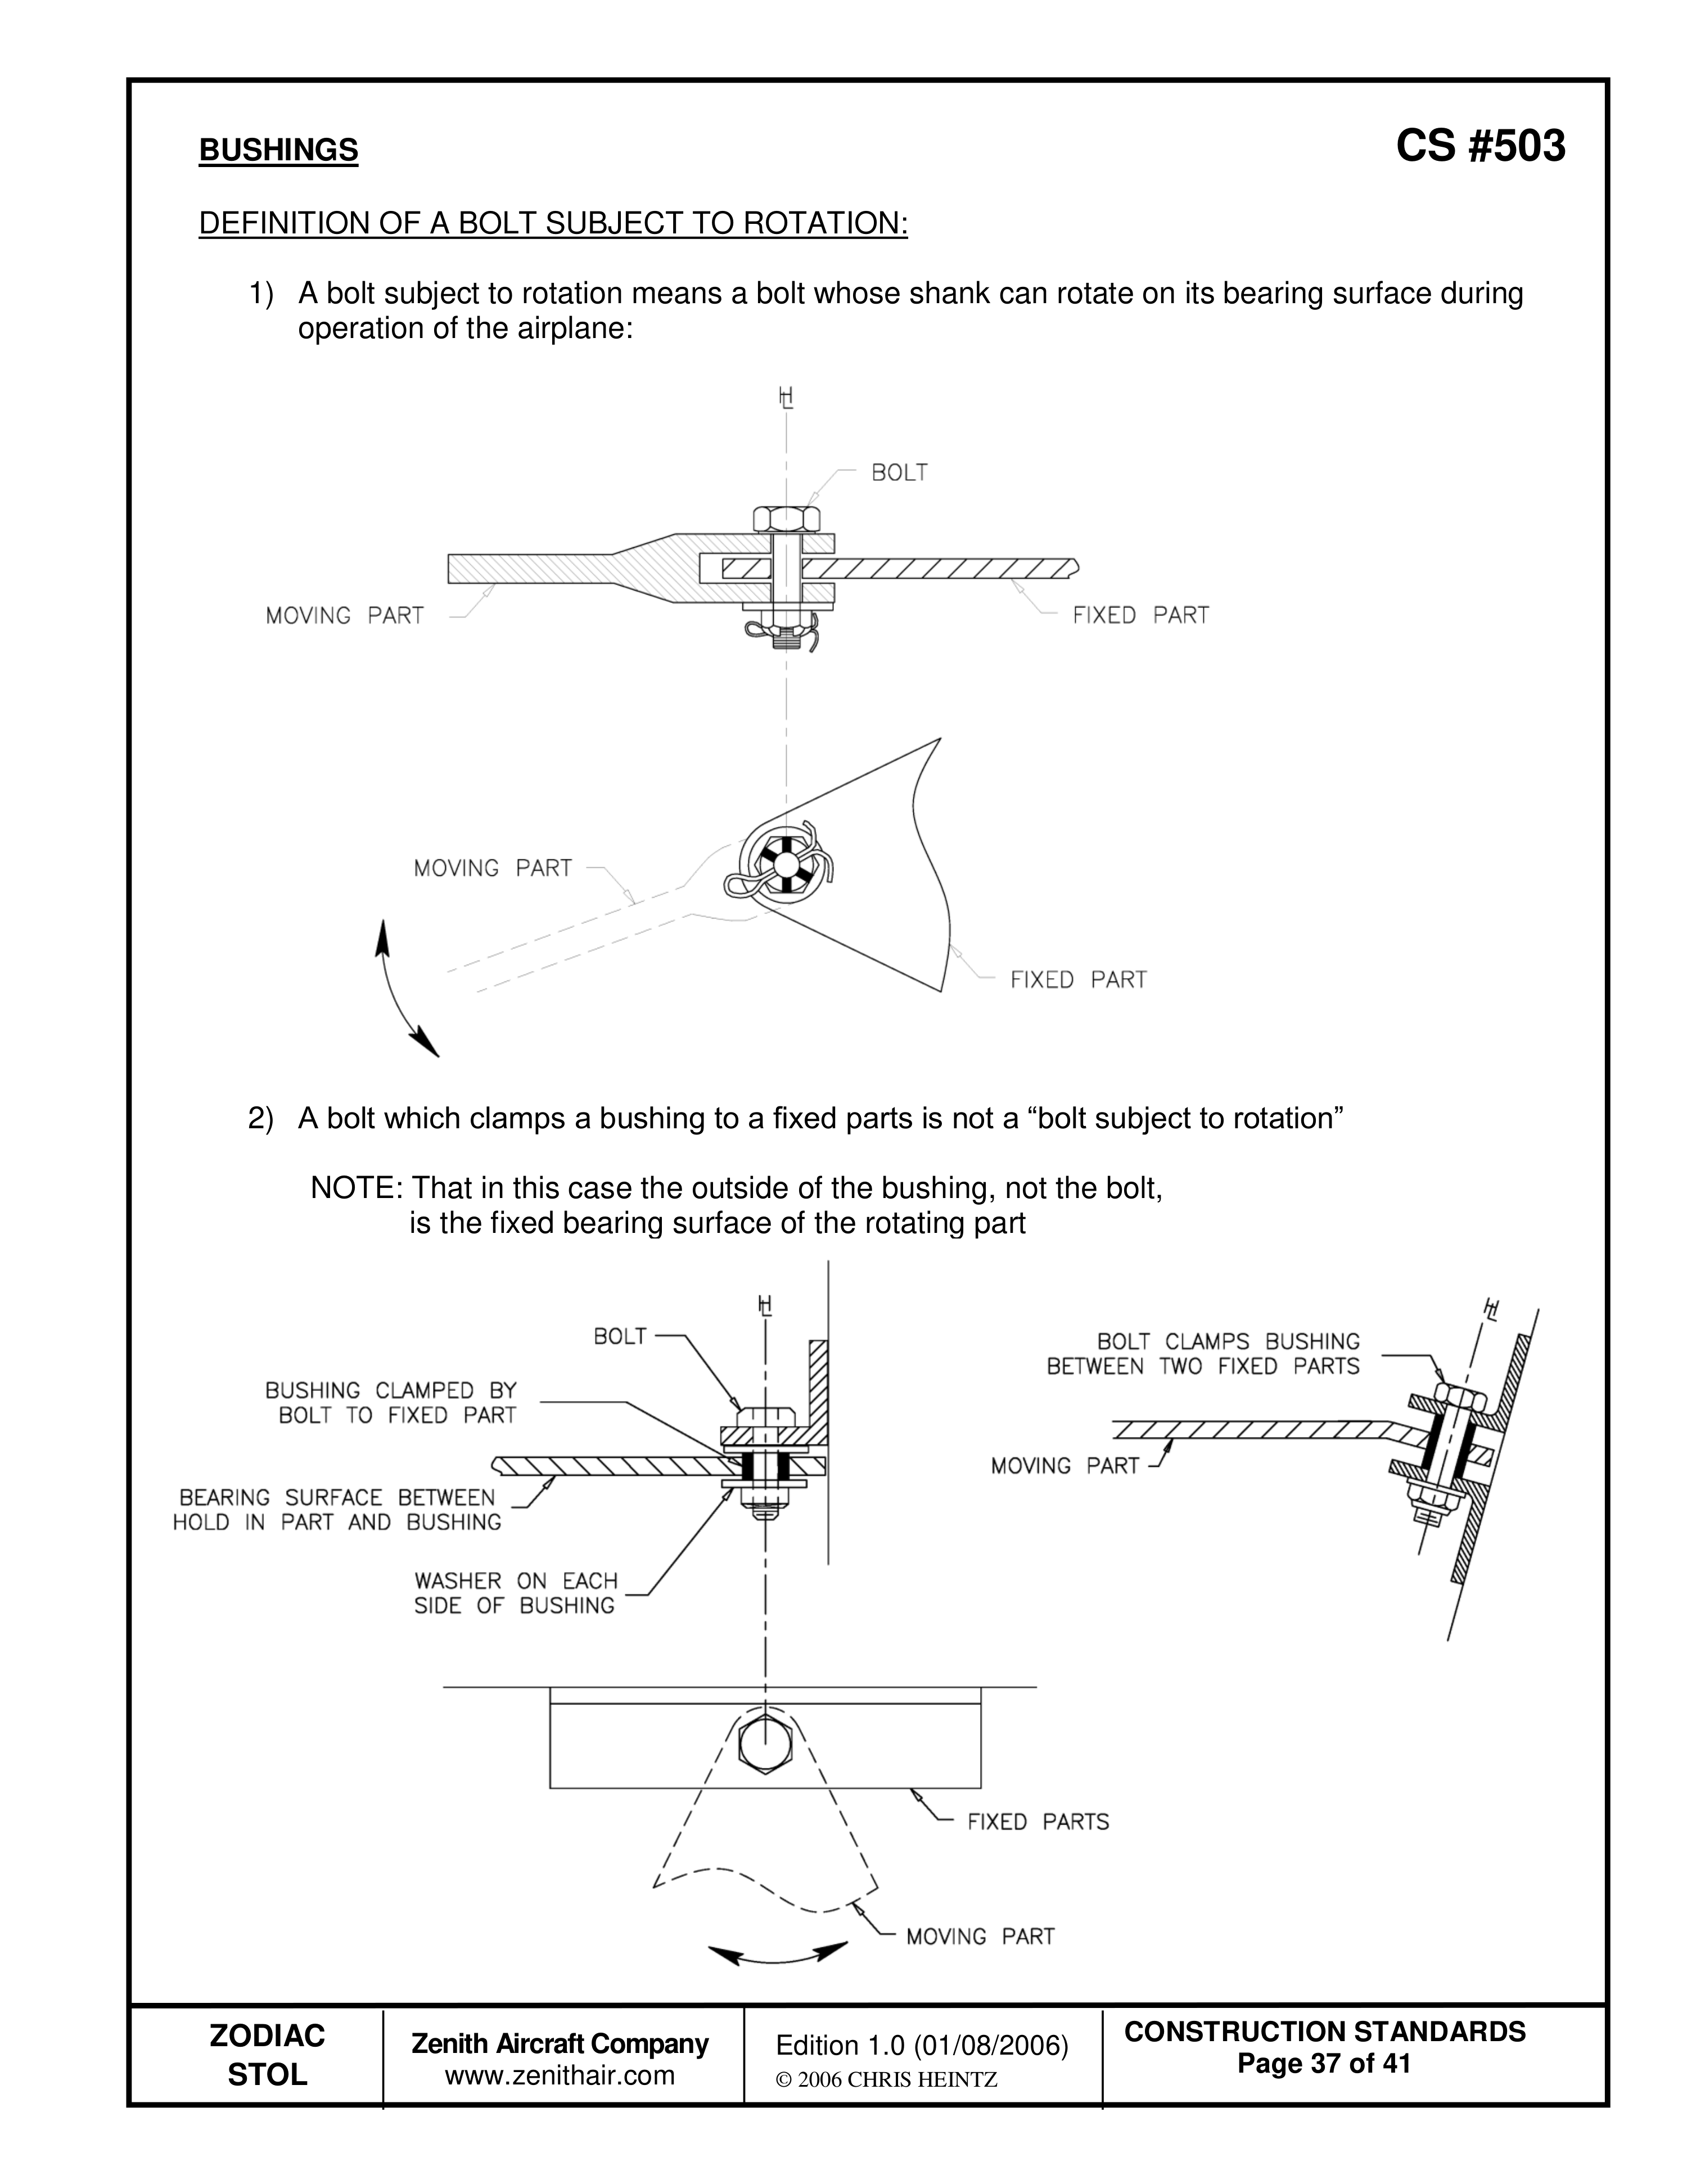
Различайте болт, гладкая часть которого поворачивается в опоре, и болт, неподвижно зажимающий втулку. Во втором случае подвижная деталь вращается по наружной поверхности втулки. Схемы показывают эти разные случаи; затяжка должна соответствовать фактической конструкции.
Царапины и трещины — CS 602
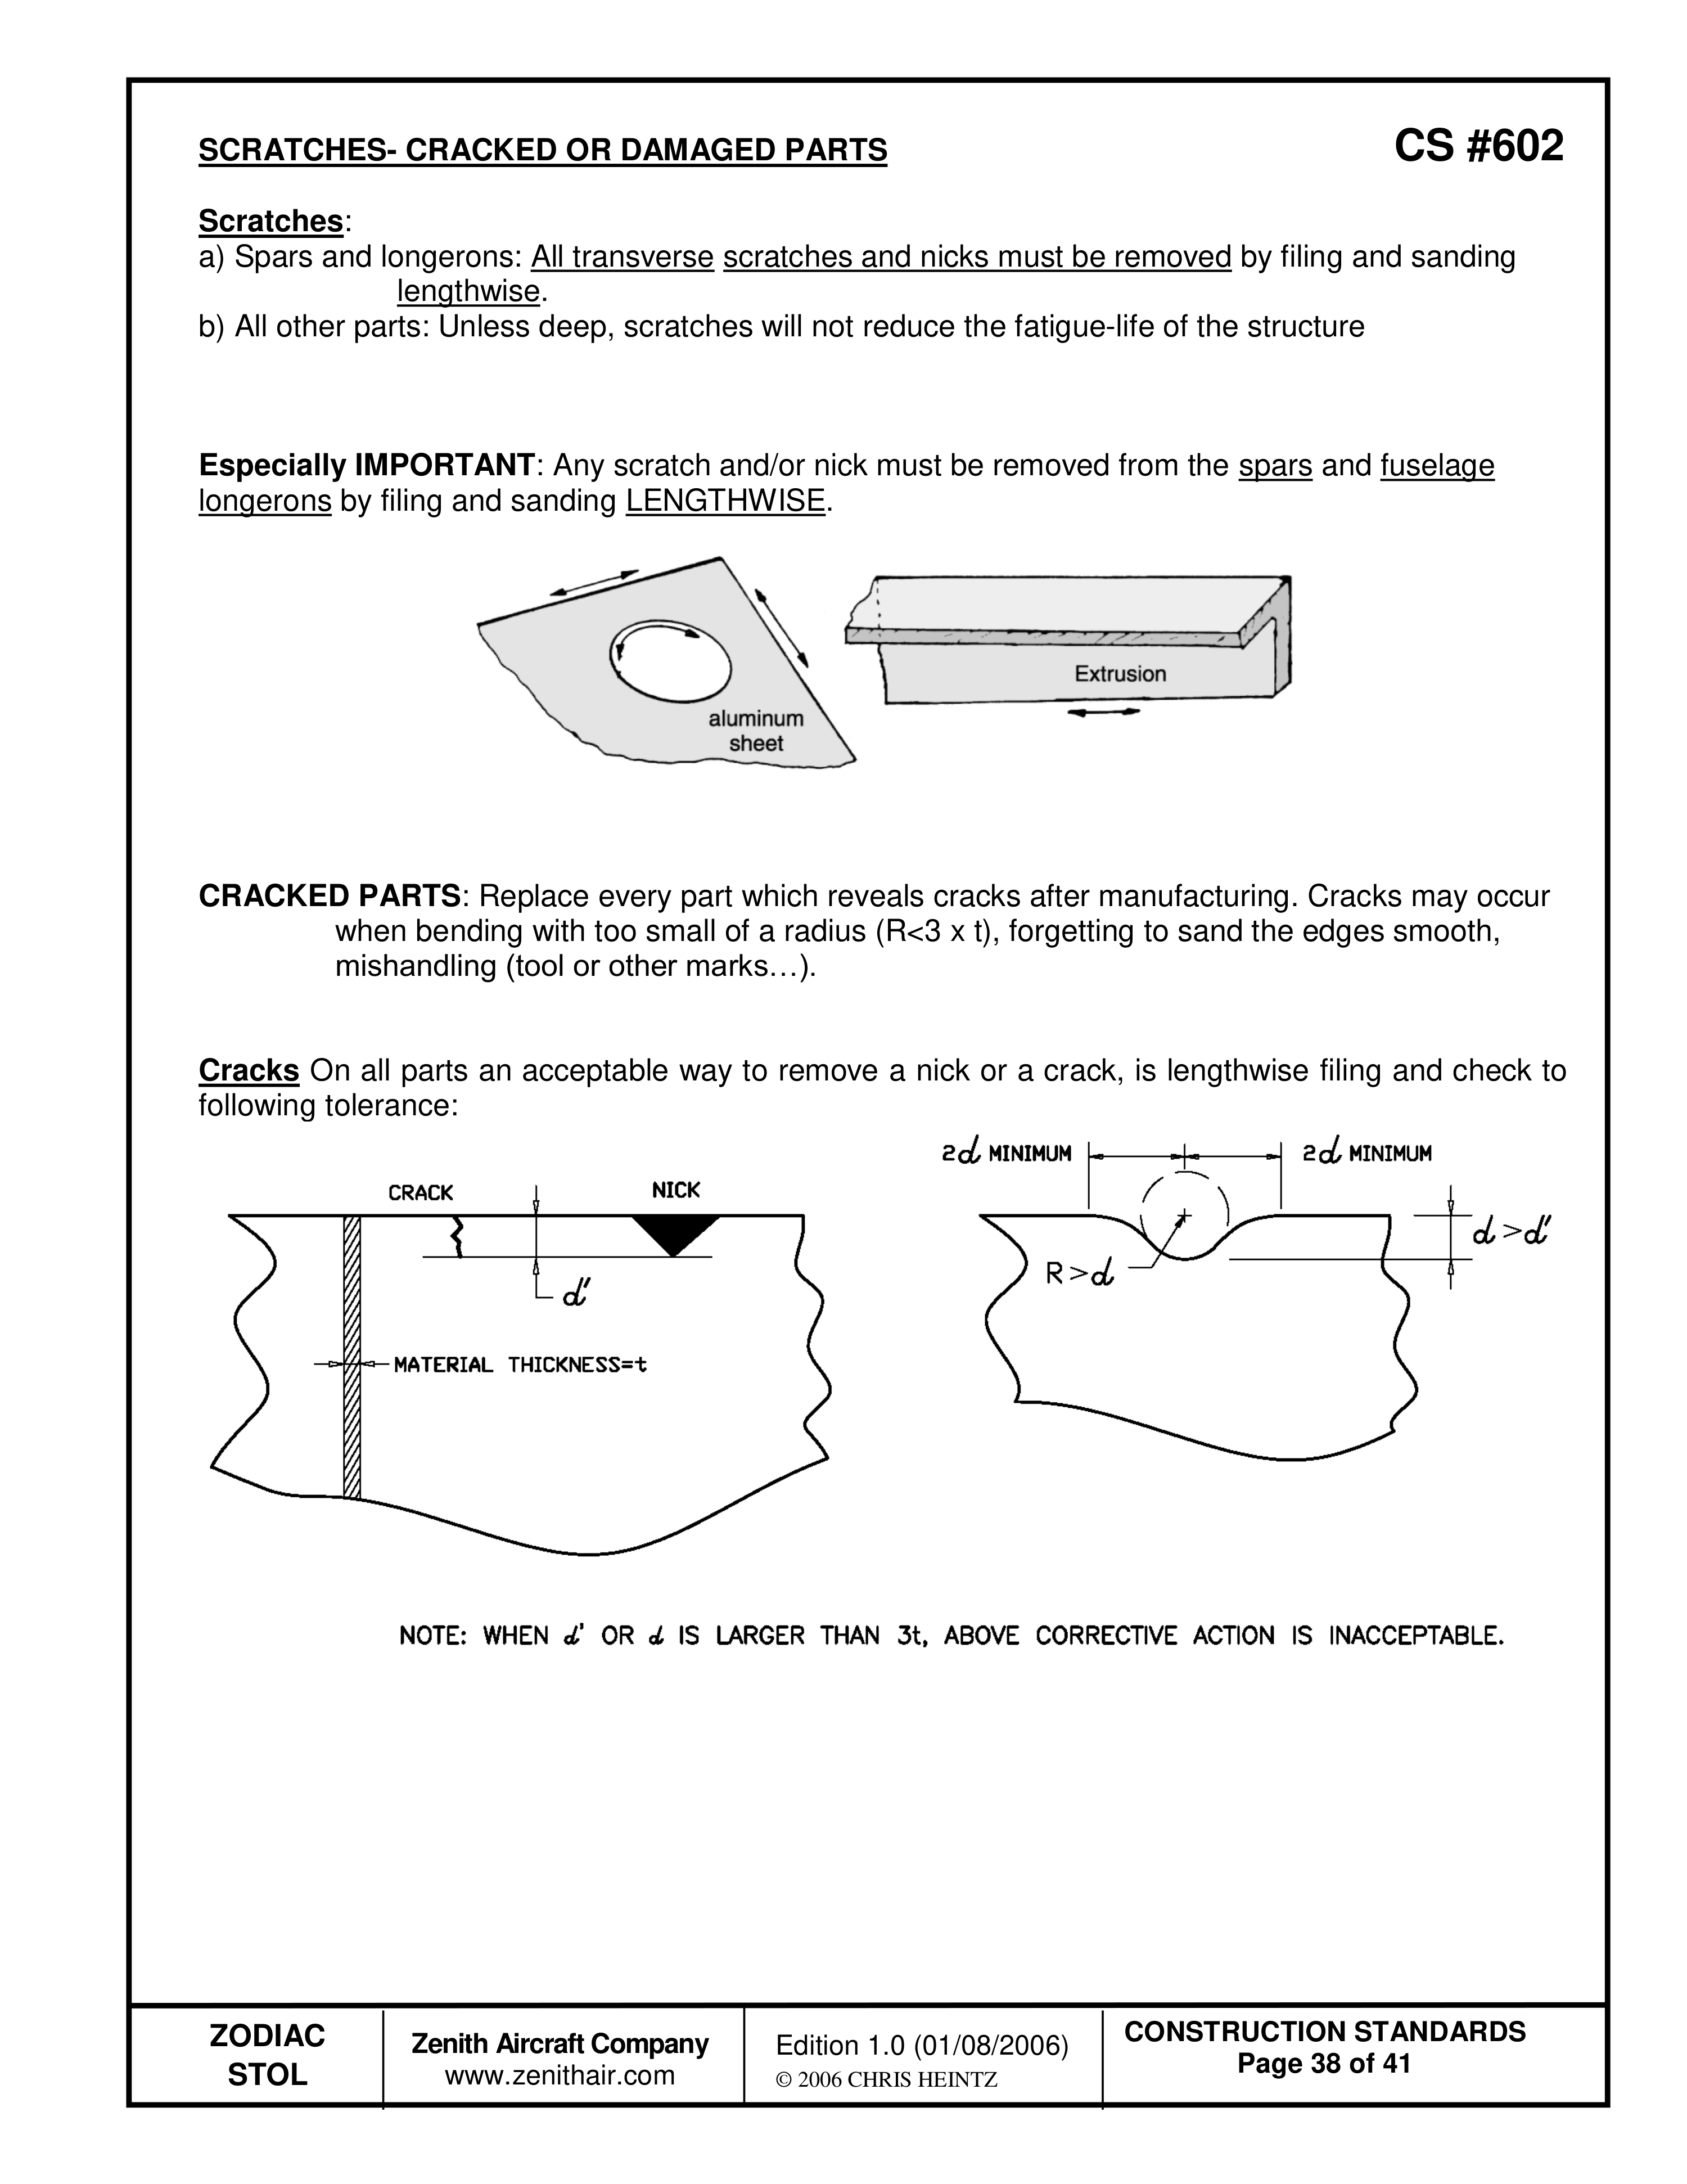
На лонжеронах и продольных силовых элементах риски и забоины убирают продольной обработкой. Источник требует заменять детали с трещинами после изготовления. Приведённые схемы локальной обработки не означают разрешение произвольного ремонта: допустимое уменьшение сечения и применимость проверяются по полному листу и конкретной детали.
Замена и добавление заклёпок — CS 603
Дефектную заклёпку высверливают размером исходного отверстия (#30 для A4), снимают головку и выталкивают остаток, не уводя сверло стальным сердечником. Затем контролируют отверстие. Источник отдельно рассматривает больший диаметр, AN3, Cherry и добавление заклёпок; это разные варианты, требующие соблюдения кромок и применимости. Для добавления указано минимум 3d и максимум половина шага от дефектной заклёпки; общий минимум до края 1.5d, между заклёпками 3d.
Стыки обшивок и люки — CS 604
Общие условия дополнительного стыка: не меньшая толщина листа, нахлёст над силовым элементом с правильными кромками, выбор большего диаметра и меньшего шага из соседних стыков, если не разрешено иное. Вырез люка показан с обрамлением L-профилями и креплением крышки. Это не готовое разрешение нового выреза в любой части SD.
Прокладки и накладки — CS 605
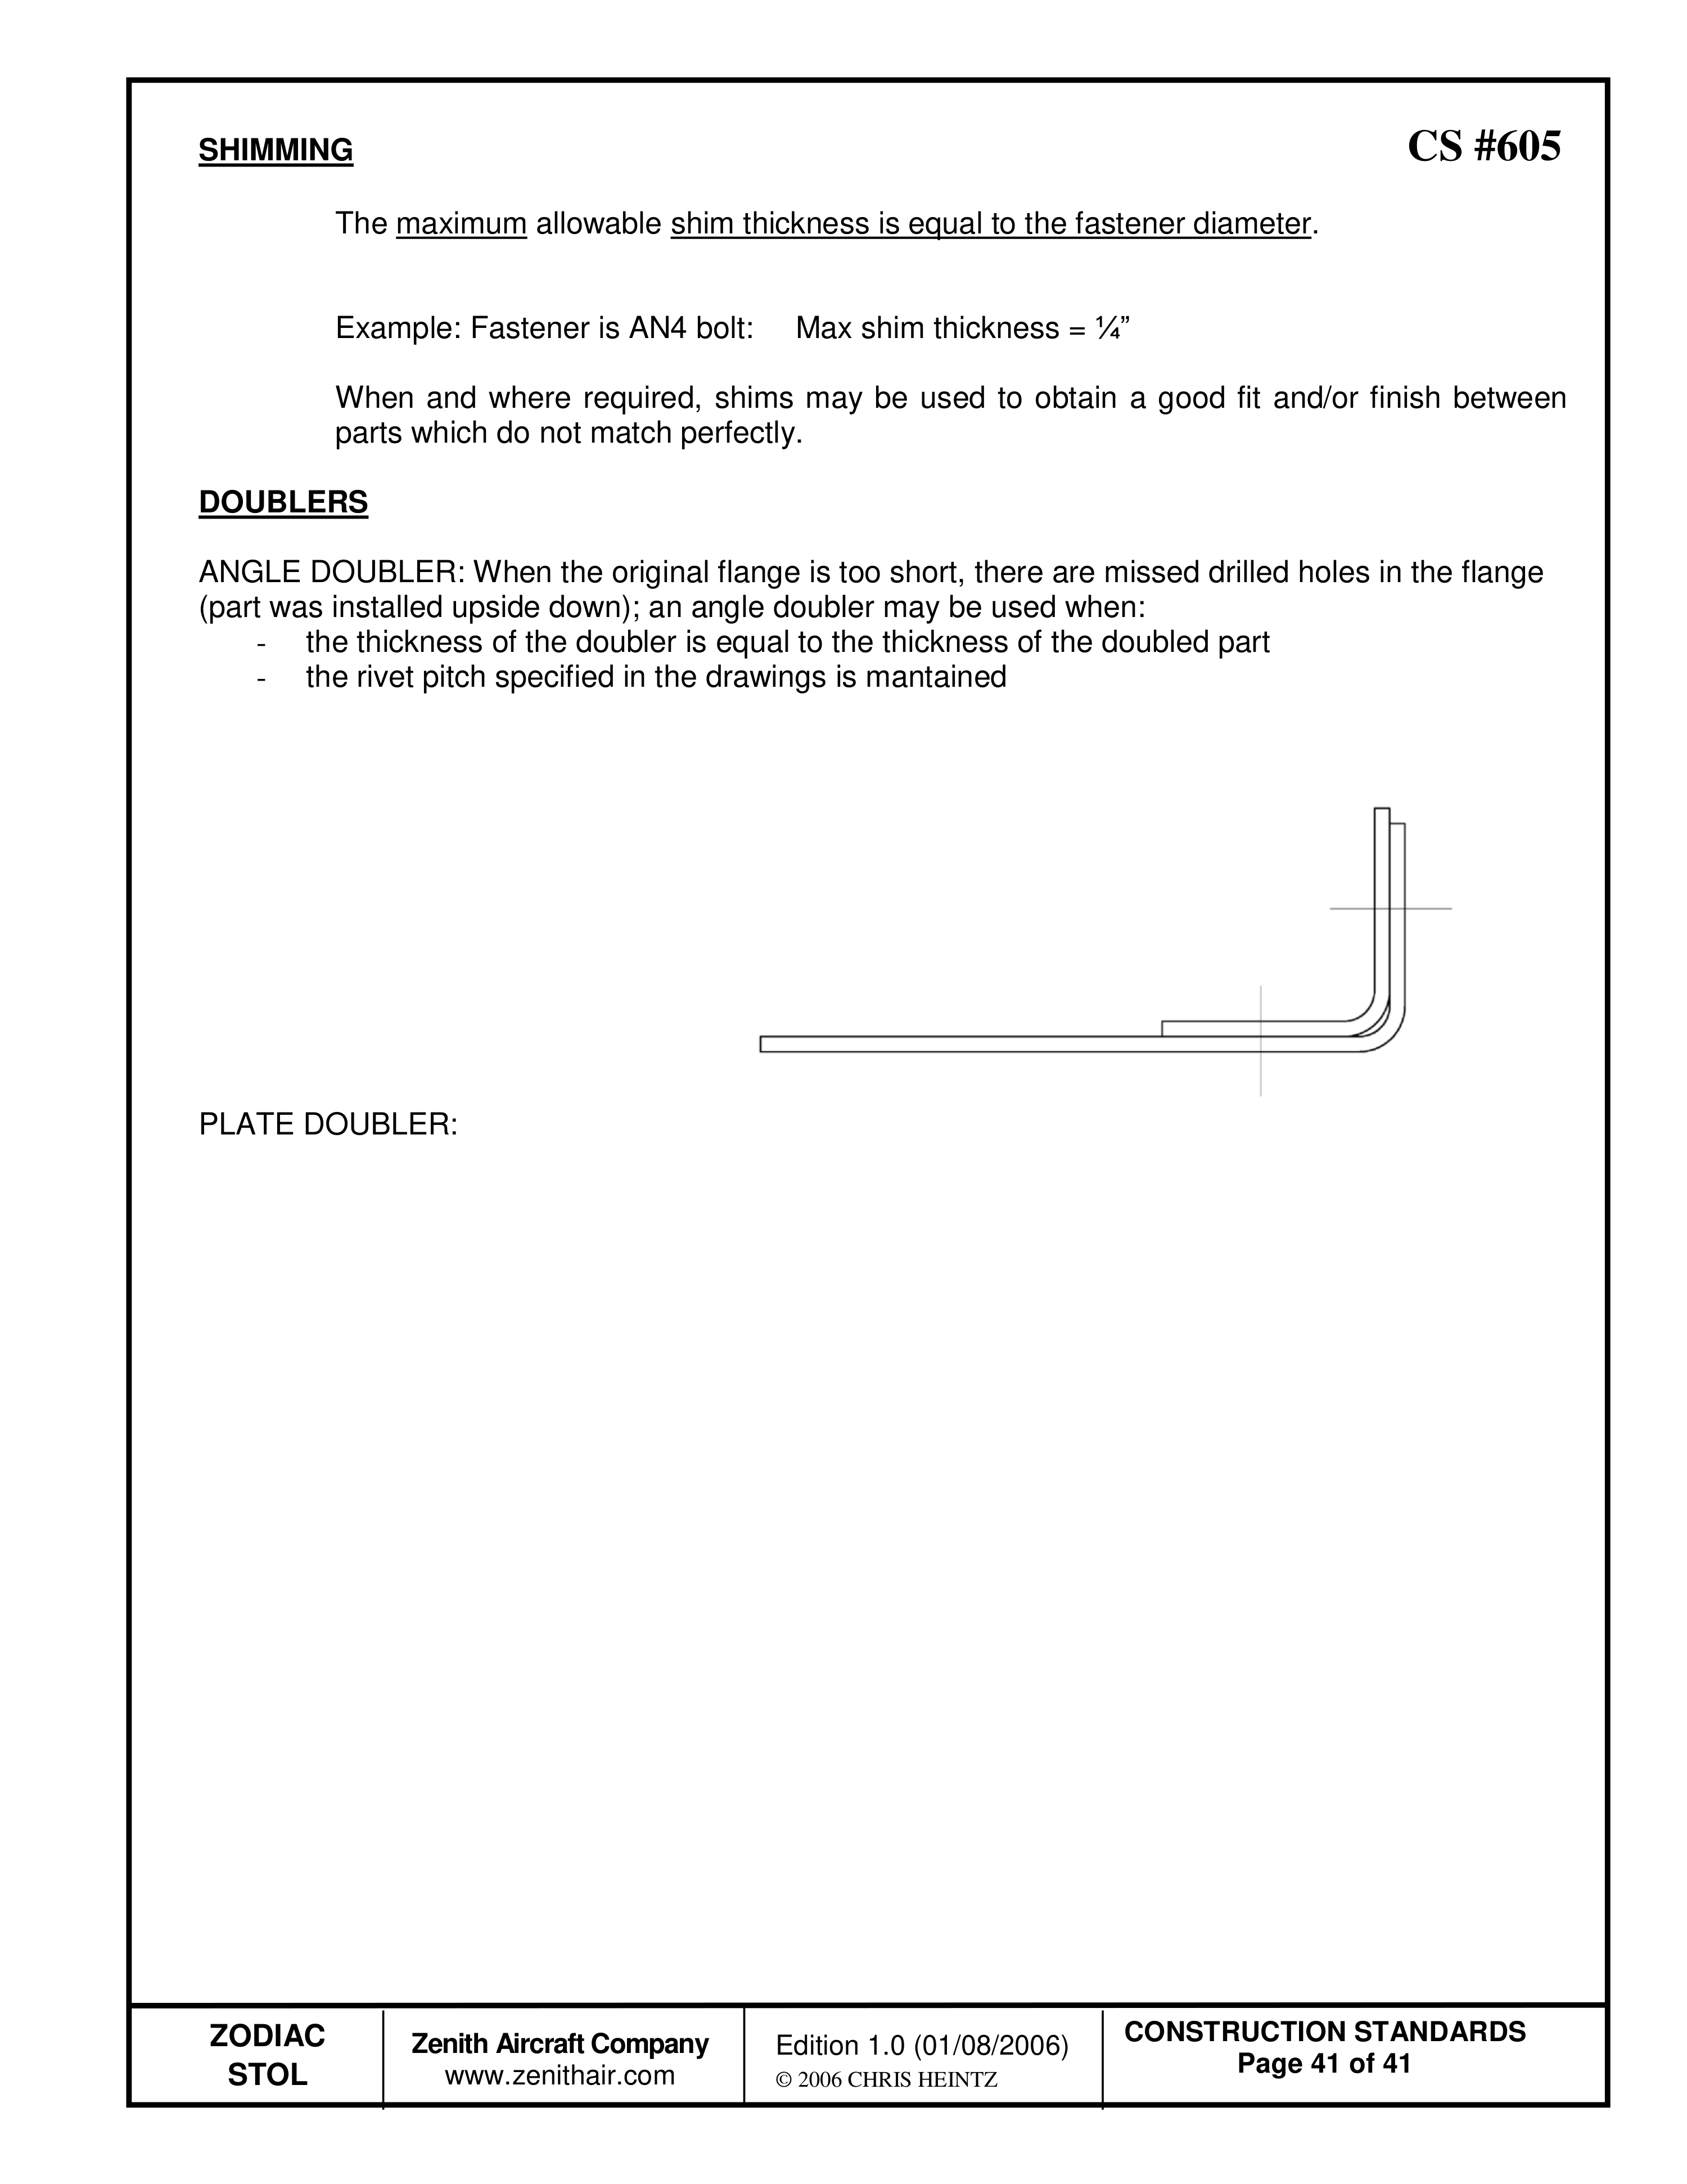
В общей норме максимальная толщина подгонной прокладки равна диаметру крепежа: пример AN4 — ¼”. Уголковая накладка для короткой полки имеет толщину исходной детали и сохраняет заданный шаг заклёпок. Места установки и применимость определяются конкретной конструкцией; отдельная подробная таблица пластинчатых накладок на странице отсутствует.